
Piezas MIM · Microengranajes
Microengranajes para Moldeo por Inyección de Metal
Esta página revisa si los piñones metálicos compactos, engranajes rectos, características de engranajes internos y componentes de engranaje-con-buje son candidatos prácticos para el Moldeo por Inyección de Metal (MIM). El enfoque de ingeniería es la geometría del diente, la alineación del taladro con el diente, el control del sinterizado, la inspección y cualquier operación secundaria dirigida requerida para la producción repetida.
Respuesta rápida: El MIM es más adecuado para engranajes metálicos pequeños que combinan dientes detallados con taladros, bujes, interfaces de eje, rebajes u otras características integradas en volúmenes de producción repetida. El mecanizado o el corte de engranajes suele ser más práctico para prototipos, cambios de diseño frecuentes, engranajes de gran tamaño o proyectos que requieren una precisión final de diente extremadamente ajustada sin acabado posterior al sinterizado.
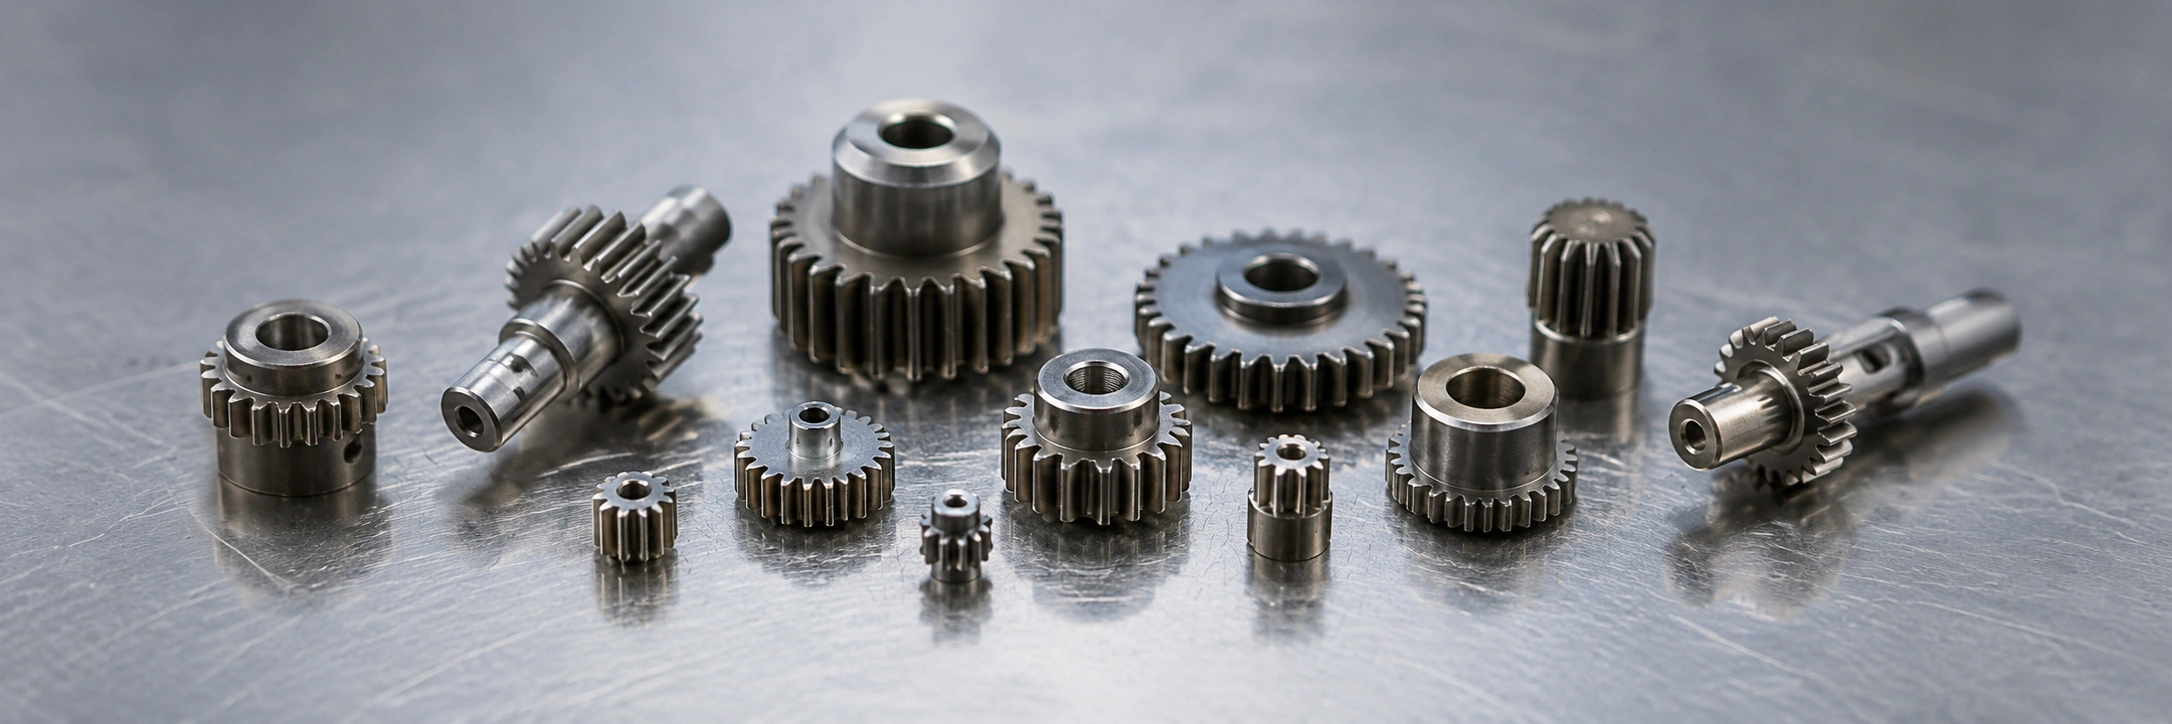
Divulgación de imagen: Ilustración de ingeniería representativa utilizada para explicar el ajuste de aplicación de microengranajes. No se presenta como un proyecto específico de cliente, lote de producción o registro de fabricación de XTMIM.
¿Qué son los Microengranajes en MIM?
Aquí, microengranajes significa engranajes rectos metálicos compactos, piñones, características de engranajes internos y componentes de engranaje-con-buje o engranaje-con-eje cuyos dientes y características integradas se evalúan como una sola pieza MIM.
El valor de fabricación proviene de la consolidación de la forma del diente con características como un taladro, un buje escalonado, una interfaz de eje, un rebaje, un detalle de posicionamiento o una geometría lateral en un componente de forma casi neta. Por lo tanto, la viabilidad depende del diseño completo, incluido el espesor de la raíz del diente, la ubicación del taladro, la concentricidad, el equilibrio de la sección, el soporte de sinterizado, el material y el plan de inspección, no solo de si los dientes se pueden moldear.

Divulgación de imagen: Ilustración de ingeniería representativa. Las formas son ejemplos conceptuales para la revisión del diseño y no se presentan como piezas reales de clientes o muestras de producción verificadas.
¿Cuándo son los microengranajes buenos candidatos para MIM?
La siguiente revisión separa los proyectos que pueden beneficiarse de una ruta MIM de forma cercana a la neta de aquellos que se atienden mejor con mecanizado, corte de engranajes, conformado por prensa y sinterizado (PM) u otro método de fabricación.
| Factor de revisión | Buen candidato para MIM | Mayor riesgo o ajuste deficiente |
|---|---|---|
| Tamaño de la pieza | Componente de engranaje pequeño con geometría compacta | Engranaje grande donde el herramental MIM y el control de sinterizado son menos prácticos |
| Geometría | Dientes de engranaje más cubo, eje, orificio, rebaje, socavado o características laterales | Engranaje plano simple que se puede cortar o estampar más fácilmente |
| Volumen de producción | Producción repetitiva donde se puede justificar el herramental | Prototipo de muy bajo volumen o pieza de reparación única |
| Necesidad de material | Acero inoxidable, acero de baja aleación u otro metal compatible con MIM | Requisito de engranaje de plástico o material no adecuado para feedstock MIM |
| Expectativa de precisión | Las tolerancias se pueden revisar con compensación de herramental, inspección y posibles operaciones secundarias | Precisión de engranaje final extremadamente ajustada sin acabado posterior al sinterizado |
| Riesgo funcional | Requisitos moderados de torque, alineación o ensamblaje que se pueden validar | Par de engranajes de alta velocidad o alta carga sin validación completa de ingeniería |
Nota de ingeniería: Las piezas MIM se contraen durante el sinterizado. El herramental debe diseñarse con compensación por contracción, y el proceso debe controlar la distorsión, la consistencia de los dientes, la ubicación del agujero y la condición de la superficie. Si un plano trata un microengranaje exactamente como un engranaje mecanizado, la revisión de factibilidad puede pasar por alto riesgos importantes del proceso.
Características de diseño de microengranajes que importan antes del herramental
Un microengranaje debe revisarse tanto como un engranaje como un componente metálico moldeado. El equipo de diseño no solo debe verificar el módulo, el número de dientes y el diámetro exterior, sino también las características circundantes que pueden afectar el moldeo, el desaglutinado, el sinterizado y la inspección.
Características del diente y la raíz del engranaje
La consistencia del perfil del diente, el espesor de la raíz, el ancho de cara y la condición del borde pueden influir en el acoplamiento, la durabilidad y la planificación de la inspección. El plano debe identificar qué características del diente son funcionales.
Agujero, cubo y alineación del eje
Para muchos microengranajes, la relación entre el agujero y el diente es más importante que la forma del diente por sí sola. La tolerancia del agujero, el ajuste del eje, la definición del datum y la concentricidad deben revisarse antes del herramental.
Lista de verificación de revisión de diseño
- Perfil del diente y espesor de la raíz del diente
- Diámetro exterior del engranaje y ancho de cara
- Diámetro del agujero y tolerancia del agujero
- Altura del cubo y espesor de pared
- Interfaz del eje o área de ajuste a presión
- Concentricidad entre el agujero y los dientes
- Secciones delgadas cerca de la raíz del engranaje o el cubo
- Sensibilidad de la ubicación del punto de inyección
- Requisito de planitud o descentramiento
- Si se requiere rectificado, mecanizado o acabado
Prioridad de Dimensión Funcional para Revisión de Microengranajes
Una revisión práctica de MIM debe separar las características funcionales de la geometría de referencia general. Esto evita que el proyecto esté sobredeterminado y, al mismo tiempo, protege las dimensiones que controlan el rendimiento del engranaje.
| Característica | Por qué es importante | Prioridad de Revisión |
|---|---|---|
| Ajuste de eje y munón | Controla el ensamblaje, la rotación y el posible rendimiento de ajuste a presión | Alto si el munón es la referencia de rotación o la interfaz de ensamblaje |
| Perfil y espesor del diente | Afecta el engrane, la holgura, el comportamiento del contacto y el riesgo de ruido | Alto cuando el par de engranajes tiene requisitos de transmisión definidos |
| Concentricidad entre el agujero y los dientes | Controla la estabilidad de rotación y la consistencia del acoplamiento del diente | Alto cuando el engranaje gira sobre un eje o superficie de rodamiento |
| Altura del cubo y espesor de pared | Afecta el balance del moldeo, la estabilidad del sinterizado y la resistencia alrededor del munón | Medio a alto dependiendo de la carga y el método de ensamblaje |
| Características exteriores no funcionales | Puede ser menos crítico si no afectan el ensamblaje o la operación del engranaje | Inferior a menos que controlen la ubicación, el ajuste o el manejo |
Un error común es preguntar si “el MIM puede fabricar los dientes del engranaje” sin revisar los requisitos de alineación y del orificio. Antes de la fabricación del herramental, el equipo del proyecto debe confirmar qué dimensiones controlan el rendimiento. Si cada dimensión se trata como crítica, la cotización puede volverse poco realista. Si las características críticas no están marcadas, el proveedor podría no saber dónde enfocar el dimensionamiento secundario, el soporte del herramental o la prioridad de inspección.
Para un contexto DFM más amplio, los usuarios también pueden revisar Guía de diseño MIM, pero esta página se enfoca únicamente en la revisión de aplicaciones de microengranajes.

Divulgación de imagen: Ilustración de ingeniería representativa utilizada para explicar la lógica de revisión de planos. No es un plano de cliente, un registro de herramental aprobado o un proyecto XTMIM documentado.
Materiales Comúnmente Considerados para Microengranajes MIM
La selección de materiales para microengranajes MIM depende del entorno de trabajo, la condición de carga, la expectativa de desgaste, el requisito de corrosión, el requisito magnético y cualquier tratamiento posterior al sinterizado. El material debe seleccionarse para la función del engranaje, no solo para la resistencia general.
| Dirección del material | Razón Típica a Considerar | Notas de revisión |
|---|---|---|
| Acero inoxidable | Resistencia a la corrosión, apariencia limpia, uso general de ingeniería | Adecuado cuando la resistencia a la corrosión es más importante que la alta dureza |
| Acero de baja aleación | Dirección de resistencia, posible requisito de tratamiento térmico | Necesita revisión de tratamiento térmico, distorsión y requisitos de inspección final |
| Dirección de material resistente al desgaste | Engranaje en contacto, deslizamiento o acoplamiento repetido | La condición del material y la superficie deben revisarse juntas |
| Dirección de material magnético blando | Rotor pequeño similar a un engranaje o componente de ensamblaje magnético | Solo relevante cuando el rendimiento magnético es parte de la función |
| Dirección de acabado superficial | Condición de apariencia, fricción, corrosión o ensamblaje | Debe especificarse solo cuando la función lo requiera |
La decisión del material debe tomarse antes del herramental, ya que el comportamiento del material puede influir en la contracción, las condiciones de sinterizado, las operaciones secundarias y la planificación de la inspección final. Si el proyecto solo dice “engranaje metálico” sin un material objetivo, el proveedor no puede evaluar adecuadamente el riesgo de resistencia, corrosión, desgaste o procesamiento.
Nota de revisión de material: Para microengranajes, la selección del material debe estar conectada al entorno de trabajo y a la carga funcional. Un engranaje resistente a la corrosión, un engranaje de contacto y desgaste, y un componente magnético similar a un engranaje pueden tener un tamaño similar, pero pueden requerir diferentes materiales y rutas de revisión post-sinterizado.
Riesgos de Manufactura y Calidad en Microengranajes MIM
Los microengranajes requieren una revisión cuidadosa porque la geometría pequeña no significa automáticamente una producción fácil. Cuanto menor sea la relación entre el diente del engranaje y el diámetro interior, más importante será controlar la consistencia del moldeo, el soporte de sinterizado y el método de inspección. Para obtener una guía más amplia sobre dientes finos, diámetros interiores pequeños, desmoldeo, distorsión por sinterizado y acceso para medición, revise los límites del proceso MIM para microengranajes con dientes finos y diámetros interiores pequeños.
| Área de Riesgo | Por qué es importante | Acción de revisión |
|---|---|---|
| Variación del perfil del diente | El acoplamiento del diente, el ruido y el comportamiento de la transmisión pueden verse afectados | Definir qué características del diente son funcionales y cómo se verificarán |
| Debilidad en la raíz del diente | Las raíces delgadas pueden ser sensibles durante el moldeo, el manejo o el servicio | Revisar el espesor de la raíz del diente y la dirección del material |
| Precisión del diámetro interior | La posición del diámetro interior a menudo controla la rotación y el ensamblaje del engranaje | Confirmar la tolerancia del diámetro interior, el ajuste del eje y si se necesita calibración post-sinterizado |
| Concentricidad | Los dientes del engranaje deben alinearse con el eje de rotación | Marcar datum funcional y requisito de inspección |
| Distorsión por sinterizado | Las secciones delgadas o irregulares pueden deformarse durante el sinterizado | Revisar soporte de pieza, balance de sección y simetría geométrica |
| Condición superficial | El acoplamiento y ensamblaje de engranajes puede verse afectado | Confirmar si se requiere acabado, pulido, tratamiento térmico o recubrimiento |
| Daño en el borde | Los dientes pequeños pueden ser sensibles durante el manejo y el acabado | Revisar expectativas de empaque, desbarbado e inspección |
Cuándo pueden ser necesarias operaciones secundarias
El MIM puede producir microengranajes de forma casi neta, pero algunos proyectos aún requieren operaciones específicas posteriores al sinterizado. La decisión debe basarse en la función, no en la suposición general de que cada microengranaje necesita mecanizado.
| Requisito | Operación secundaria posible | ¿Por qué podría ser necesario? |
|---|---|---|
| Ajuste de precisión en barrenos o alineación de ejes | Calibrado, escariado o mecanizado selectivo | Para mejorar la consistencia del ajuste donde el barreno es un dato funcional |
| Requisito de mayor resistencia o desgaste | Tratamiento térmico o post-procesamiento específico del material | Para soportar requisitos relacionados con carga, desgaste o fatiga cuando aplique |
| Requisito de condición superficial | Revisión de pulido, desbarbado, acabado o recubrimiento | Para controlar la superficie de contacto, apariencia, fricción o comportamiento de corrosión |
| Engranaje crítico de dientes | Clasificación impulsada por inspección o acabado selectivo | Para controlar las características funcionales de los dientes cuando el par de engranajes es sensible |
El MIM puede soportar la producción repetible, pero no debe tratarse como un proceso que entrega automáticamente la precisión final para cada diseño de microengranaje. Proyectos de engranajes críticos pueden requerir operaciones secundarias como dimensionamiento, acabado de barrenos, tratamiento térmico, acabado superficial o mecanizado selectivo después del sinterizado. Donde la precisión del barreno, la concentricidad y la planificación de la inspección final dominan el riesgo del proyecto, la lógica de revisión también puede superponerse con piezas de alta precisión, si bien esta página se centra en microengranajes.
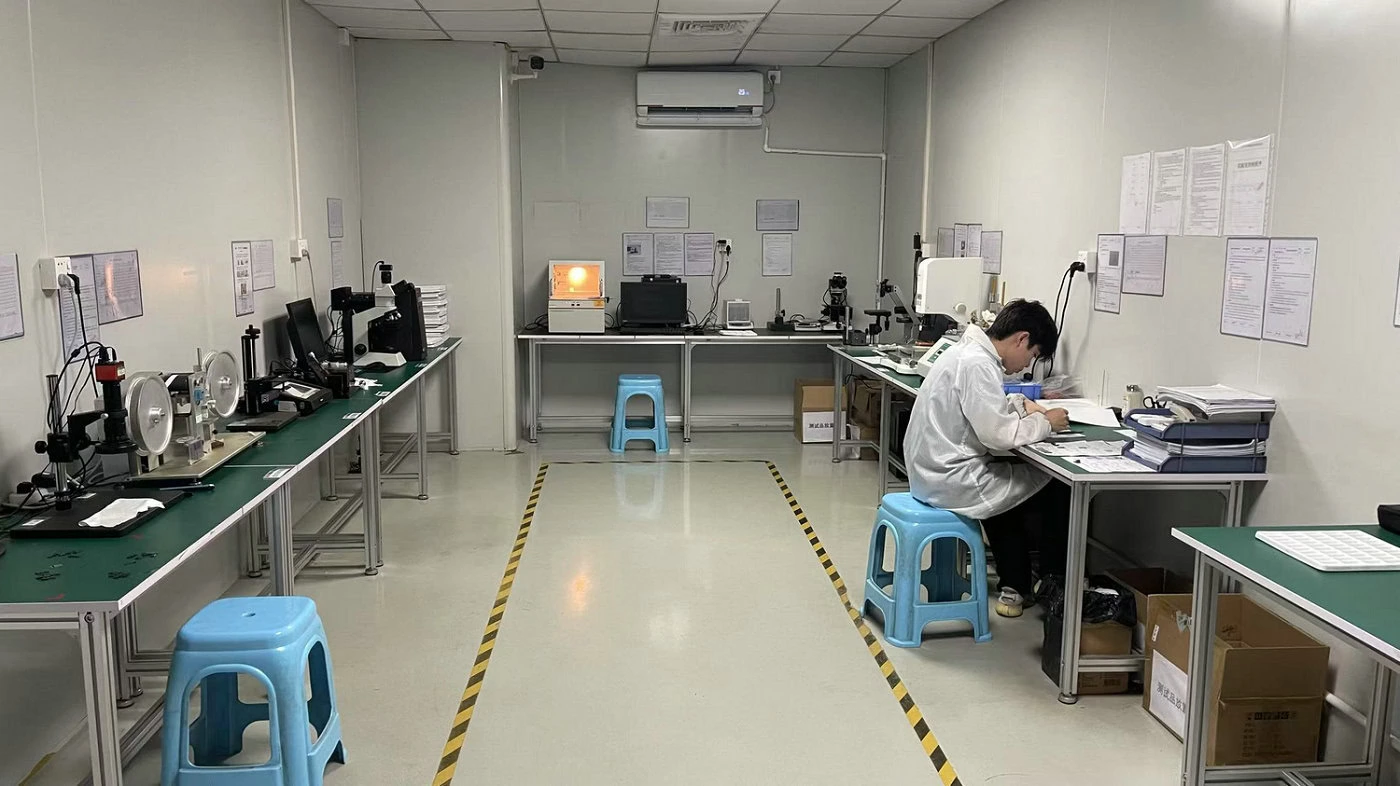
Divulgación de imagen: Fotografía verificada de un taller de inspección real de XTMIM. Documenta la capacidad general de inspección y no se presenta como un proyecto específico de cliente de microengranajes ni como un registro de inspección.
Microengranajes MIM vs. Engranajes Mecanizados o de PM
El MIM debe compararse con el mecanizado, el corte de engranajes y la metalurgia de polvos (PM) según la geometría, el volumen de producción, el material, la tolerancia y los requisitos posteriores al sinterizado. La siguiente tabla proporciona solo los límites del proceso necesarios para una decisión sobre microengranajes.
| Ruta de proceso | Mejor ajuste | Limitación principal |
|---|---|---|
| MIM | Engranajes metálicos pequeños con características 3D complejas y volumen de producción repetido | Se requiere inversión en herramental y revisión dimensional relacionada con el sinterizado |
| Mecanizado / corte de engranajes | Prototipos, bajo volumen, precisión final de diente muy ajustada o cambios de diseño frecuentes | El costo unitario puede aumentar cuando las características pequeñas y complejas se repiten en volumen |
| Prensado y sinterizado de PM | Alta volumen, formas de engranaje más regulares con geometría amigable para la compactación | La compactación uniaxial limita las características laterales complejas y los socavados |
| Ruta híbrida | Pieza MIM en bruto más dimensionamiento, mecanizado o acabado selectivo | Requiere identificación clara de las características críticas |
La decisión generalmente no es simplemente “MIM o mecanizado”. Para algunos microengranajes, MIM puede producir el cuerpo en forma cercana a la neta, mientras que una operación secundaria controla un taladro crítico o una superficie funcional. Este pensamiento híbrido es a menudo más realista que esperar que un solo proceso resuelva todos los requisitos.
Escenario de Ingeniería Representativo
Divulgación del escenario: Este escenario representativo combina condiciones comunes de revisión de microengranajes para explicación de ingeniería. No se presenta como un proyecto específico de cliente, cotización, registro de producción o caso de campo verificado.
Se está revisando un pequeño engranaje piñón para producción repetida. El diseño incluye un taladro central, un cubo corto, dientes de engranaje finos y una característica de posicionamiento lateral. El modelo 3D disponible no identifica el datum funcional, el ajuste del taladro, el requisito de torque o el método de inspección.
Desde la perspectiva de la revisión MIM, la pieza puede ser un buen candidato porque es pequeña, metálica y geométricamente detallada. Sin embargo, el proyecto no se puede cotizar con precisión hasta que el equipo confirme qué características son críticas. Si el taladro controla la rotación, puede necesitar una inspección más rigurosa o un dimensionamiento posterior al sinterizado. Si las características del engranaje son las más críticas, el perfil del diente y el método de inspección deben discutirse antes del herramental. Si el volumen anual es demasiado bajo, el mecanizado puede ser más práctico durante la validación temprana.
Este tipo de revisión evita que el proyecto sea juzgado solo por su apariencia. Conecta la geometría, la función, el material, la inspección y el volumen de producción antes de que comience el herramental.
Qué enviar para una revisión MIM de microengranajes
Un paquete RFQ útil para microengranajes MIM debe incluir suficiente información para evaluar la geometría, el riesgo del proceso, el material y los requisitos de inspección. Los proyectos en etapa temprana aún pueden ser revisados, pero las cotizaciones de producción requieren entradas funcionales y dimensionales más claras.
Dibujo y geometría
- Archivo CAD 3D
- Dibujo 2D con dimensiones funcionales
- Información del módulo de engranaje o geometría del diente
- Conteo de dientes, diámetro exterior, ancho de cara y tamaño del agujero
Función e Inspección
- Ajuste del agujero o requisito de interfaz del eje
- Condición de carga, torque, desgaste o rotación si se conoce
- Dato crítico y requisito de concentricidad
- Método de inspección o criterios de aceptación si ya están definidos
Material y Producción
- Material requerido o entorno de trabajo
- Expectativa de acabado superficial o recubrimiento
- Requisito de tratamiento térmico si aplica
- Volumen anual y etapa de producción esperada
Revisión temprana de factibilidad vs. RFQ de producción
| Etapa de Revisión | Entradas mínimas útiles | Salida esperada |
|---|---|---|
| Revisión temprana de factibilidad | Modelo 3D, tamaño aproximado, dirección del material, preocupación funcional, rango de volumen esperado | Juicio inicial sobre si MIM vale la pena para una evaluación adicional |
| Revisión DFM antes del herramental | Dibujo 2D, dimensiones críticas, datum, requisitos de dientes y barrenos, objetivo de material | Revisión de riesgo de fabricación y discusión de operaciones secundarias |
| RFQ de producción | Dibujo final, volumen anual, plan de inspección, necesidades de tratamiento superficial/térmico, requisitos de empaque o ensamblaje | Cotización más precisa, revisión de herramental y base para la planificación de la producción |
Si el dibujo aún está en una etapa temprana, el proyecto aún puede ser revisado. En ese caso, el objetivo debe ser retroalimentación sobre la factibilidad en lugar de una cotización final de producción. Cuanto más claramente se marquen las características funcionales, más fácil será juzgar si MIM, mecanizado, PM o una ruta híbrida es más apropiada.

Divulgación de imagen: Ilustración de ingeniería representativa utilizada para explicar la preparación de RFQ. No es una presentación específica de cliente, archivo de cotización o registro de producción de XTMIM.
Revisión de un Microengranaje para Producción MIM
Si está evaluando un pequeño engranaje metálico, piñón o componente de engranaje con eje para producción MIM, envíe el dibujo 2D, modelo 3D, objetivo de material, dimensiones críticas y volumen esperado para una revisión de ingeniería.
Preguntas Frecuentes sobre Microengranajes MIM
¿Los microengranajes son adecuados para el Moldeo por Inyección de Metal (MIM)?
Sí, los microengranajes MIM pueden ser adecuados cuando son pequeños, metálicos, geométricamente detallados y se producen en volúmenes repetidos. Los mejores candidatos a menudo incluyen características adicionales como cubos, barrenos, interfaces de eje, rebajes o geometría compacta en 3D.
¿Puede el MIM controlar perfiles de dientes de engranaje precisos?
El Moldeo por Inyección de Metal (MIM) puede formar pequeños dientes de engranaje, pero la precisión final de los dientes depende de la compensación del herramental, el comportamiento del feedstock MIM, la consistencia del moldeo, el control del sinterizado y la inspección. Para una precisión de engranaje muy estricta, los micro engranajes MIM pueden requerir calibrado (sizing), mecanizado secundario u otra ruta de proceso.
¿Qué materiales se utilizan para micro engranajes MIM?
Las direcciones comunes de materiales para microengranajes MIM incluyen acero inoxidable para resistencia a la corrosión, acero de baja aleación para resistencia o revisión de tratamiento térmico, y direcciones de materiales resistentes al desgaste cuando el contacto entre dientes es importante. El material final debe seleccionarse según la función, no solo el tamaño de la pieza.
¿Las micro-engranajes MIM requieren operaciones secundarias?
Algunos micro engranajes pueden usarse después del sinterizado y acabado, mientras que otros pueden requerir calibración del diámetro interior, tratamiento térmico, acabado superficial o mecanizado selectivo. La necesidad depende del ajuste del diámetro interior, la precisión de los dientes, la superficie de contacto y los requisitos de ensamblaje.
¿Cuándo no se deben usar piezas MIM para microengranajes?
El MIM podría no ser la opción adecuada para prototipos de muy bajo volumen, engranajes sobredimensionados, diseños que requieran una precisión dental final extremadamente ajustada sin acabado secundario, o piezas que no justifiquen la inversión en herramental.
Envíe un Proyecto de Microengranaje para Revisión
XTMIM puede ayudar a revisar si su microengranaje es adecuado para MIM, si se requieren operaciones secundarias y qué información se necesita antes de la fabricación del herramental.