
Vantagens e Limitações da Moldagem por Injeção de Metal
As vantagens e desvantagens da moldagem por injeção de metal (MIM) devem ser avaliadas no nível do desenho, não como uma afirmação genérica do processo. MIM é uma opção forte quando uma pequena peça metálica combina geometria complexa, material adequado, demanda de produção estável e requisitos dimensionais realistas. Suas principais vantagens são a conformação próxima da forma final (near-net-shape), a redução de desperdício de usinagem, a produção repetível e a capacidade de integrar pequenas características funcionais em um único componente metálico. Suas principais desvantagens ou limitações são o custo do ferramental, a retração na sinterização, o tamanho da peça, a sensibilidade à espessura da parede, a disponibilidade de material, a estratégia de tolerância e o risco de alteração de projeto após o ferramental. Na prática, MIM só deve ser selecionado quando a peça puder ser moldada, desaglutinada, sinterizada, inspecionada e produzida a um custo que se ajuste ao volume do projeto.
Para um desenho específico, o MIM é apropriado apenas quando sua geometria e benefícios de produção superam os riscos de ferramental, retração, tolerância e material. Esse equilíbrio deve ser revisado antes da aprovação do ferramental ou da cotação (RFQ).
Tabela de Decisão Rápida: A MIM é Adequada para Sua Peça?
Uma decisão prática de MIM começa comparando as vantagens com as desvantagens. MIM não é um substituto universal para usinagem CNC, fundição, estampagem ou metalurgia do pó convencional. Torna-se útil apenas quando o benefício de formar geometria complexa e pequena próxima à forma final supera o custo do ferramental, a retração na sinterização, o controle de tolerância, a viabilidade do material e o risco de alteração de projeto. A geometria da peça, o material, o nível de tolerância e o volume de produção devem todos suportar uma rota de moldagem por injeção e sinterização baseada em ferramental.
| Fator do Projeto | MIM Geralmente é Adequada | MIM Pode Não Ser Adequado |
|---|---|---|
| Tamanho da peça | Componentes metálicos pequenos e compactos | Peças grandes, pesadas e de seção espessa |
| Geometria | Formas 3D complexas, paredes finas, furos pequenos, fendas, nervuras, rebaixos, detalhes finos | Placas simples, eixos, blocos, espaçadores ou peças torneadas básicas |
| Volume de produção | Produção repetitiva de média a alta | Protótipo de volume muito baixo ou projeto único |
| Material | Ligas MIM qualificadas com feedstock estável e comportamento de sinterização | Materiais não disponíveis ou não validados para MIM |
| Tolerância | Tolerâncias funcionais que podem ser controladas por compensação de ferramental, controle de processo ou usinagem secundária local | Tolerância extremamente apertada em muitas dimensões sem operações secundárias |
| Maturidade do projeto | Desenho estável antes do ferramental | Mudanças frequentes de projeto são esperadas |
| Lógica de custo | Custo do ferramental pode ser amortizado pelo volume de produção | Custo do ferramental não pode ser justificado pela quantidade do pedido |
| Risco do processo | Geometria adequada para moldagem, remoção do ligante e sinterização | Seções espessas, paredes irregulares, formas sem suporte ou comportamento de sinterização difícil aumentam o risco. |
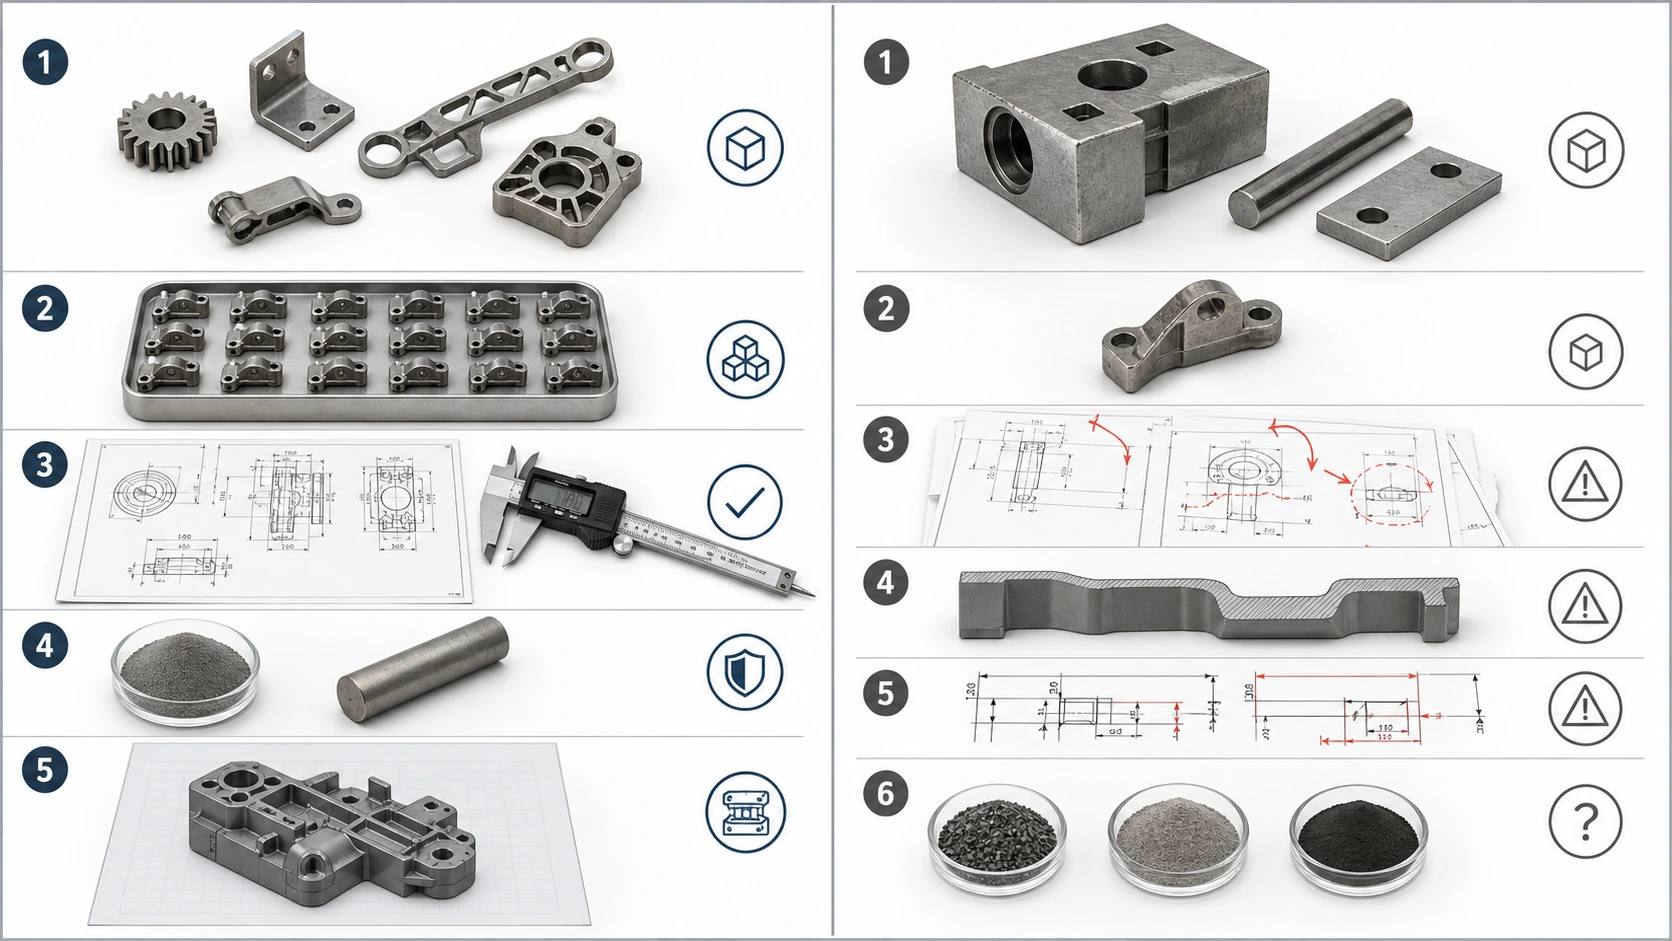
O MIM não deve ser julgado apenas pela complexidade. Um bom candidato geralmente combina tamanho pequeno, características complexas, volume estável, material adequado, tolerâncias realistas e um desenho maduro antes do ferramental.
Principais Vantagens da Moldagem por Injeção de Metal
As vantagens da moldagem por injeção de metal vêm da combinação de pó metálico fino, feedstock à base de ligante, moldagem por injeção, remoção do ligante e sinterização, além de compensação dimensional. Para peças pequenas complexas adequadas, essas vantagens podem reduzir o ônus da usinagem, o desperdício de material e a complexidade da montagem. Elas são mais valiosas quando a geometria moldada pode carregar a maior parte da forma funcional, enquanto os riscos de retração, ferramental, tolerância e inspeção permanecem gerenciáveis.

MIM não é simplesmente “fabricação de metal mais barata”. Seu valor vem da redução de usinagem, redução de montagem e produção repetitiva de peças pequenas e complexas quando o ferramental pode ser justificado.
Geometrias Metálicas Complexas Podem Ser Moldadas Próximas à Forma Final
A maior vantagem da moldagem por injeção de metal é sua capacidade de produzir peças metálicas pequenas e complexas próximas à forma final. Características como paredes finas, furos pequenos, nervuras, ranhuras, rebaixos, bossas, estrias e geometria multieixo podem frequentemente ser integradas em um único componente moldado.
Isso é importante porque muitos componentes metálicos pequenos se tornam caros quando exigem múltiplas configurações de CNC, EDM, soldagem, montagem ou acabamento manual. O MIM pode formar grande parte da geometria diretamente no molde e, em seguida, usar a sinterização para obter uma peça metálica densa.
No entanto, geometrias complexas ainda precisam de geometria fabricável. Transições de parede, linha de partição, localização do ponto de injeção, resistência da peça verde, caminho de remoção do ligante e suporte de sinterização devem ser revisados antes do ferramental. Para uma visão geral da tecnologia, consulte o visão geral da moldagem por injeção de metal.
MIM Pode Reduzir o Desperdício de Usinagem para Peças Pequenas e Complexas
O MIM é frequentemente considerado quando a usinagem CNC remove muito material ou exige muito tempo de ciclo para uma peça pequena. Como o MIM forma a peça próxima ao formato final, ele pode reduzir o desperdício de matéria-prima e minimizar usinagens pesadas em características que podem ser moldadas diretamente.
Essa vantagem é mais forte quando a peça utiliza uma liga de maior valor, contém muitos detalhes pequenos ou requer produção repetível em volume significativo. Em vez de usinar cada fenda, furo, nervura ou perfil a partir de barra, o molde pode criar grande parte da forma desde o início.
A vantagem de custo não é automática. Se a peça for simples, de baixo volume, muito grande ou ainda exigir pós-usinagem extensa, a usinagem CNC pode continuar sendo a rota mais prática.
MIM Suporta Consolidação de Peças e Redução de Montagem
O MIM oferece aos engenheiros de projeto a opção de combinar vários detalhes pequenos, ou às vezes vários componentes montados, em uma única peça metálica moldada. Em mecanismos de precisão de pequeno porte, mesmo uma redução modesta na montagem pode melhorar a consistência e simplificar o gerenciamento de fornecedores.
Um erro comum é fundir peças apenas para reduzir a contagem de componentes. Se a peça combinada se tornar muito espessa, difícil de remover o ligante, difícil de apoiar durante a sinterização ou difícil de inspecionar, a consolidação pode criar mais risco de produção do que benefício.
MIM Pode Oferecer Boa Repetibilidade em Produção Estável
Uma vez que o molde, o feedstock, os parâmetros de injeção, o ciclo de remoção do ligante, o perfil de sinterização e o plano de inspeção estejam estáveis, o MIM pode suportar produção repetível de peças pequenas e complexas.
A repetibilidade não vem apenas da moldagem. Ela depende de toda a cadeia de processos: consistência do feedstock, condição do molde, estabilidade da injeção, manuseio da peça verde, controle da remoção do ligante, atmosfera de sinterização, suporte de sinterização e inspeção final.
Para os compradores, isso significa que o fornecedor não deve apenas mostrar peças acabadas. O fornecedor deve ser capaz de explicar como a peça é controlada desde feedstock MIM até a sinterização e inspeção.
O MIM Oferece Opções de Materiais Úteis para Aplicações de Engenharia
O MIM pode suportar muitos materiais metálicos de engenharia, incluindo aços inoxidáveis, aços de baixa liga, ligas magnéticas macias, ligas de titânio e outros sistemas de materiais MIM qualificados, dependendo da disponibilidade de feedstock e da capacidade do processo.
A vantagem não é apenas “muitos materiais”. A verdadeira vantagem é a capacidade de combinar um material adequado com uma geometria pequena e complexa que seria cara de usinar ou montar.
A seleção do material deve considerar não apenas o grau nominal da liga, mas também a disponibilidade de feedstock, a resposta à sinterização, as necessidades de tratamento térmico, os requisitos de corrosão ou desgaste e o método de inspeção final.
O MIM Pode Suportar Detalhes Funcionais Sem Pós-Usinagem Pesada
Muitos recursos pequenos podem ser moldados diretamente na peça verde e levados através da remoção do ligante e sinterização. Isso pode reduzir a necessidade de usinar cada recurso detalhado após a sinterização.
Na produção, o equilíbrio certo é frequentemente seletivo: moldar a maior parte da geometria e, em seguida, aplicar usinagem secundária apenas onde a função realmente exige controle mais rigoroso. Essa abordagem geralmente é mais realista do que tentar manter tolerâncias muito apertadas em todo o desenho.
Principais Limitações da Moldagem por Injeção de Metal
As desvantagens da moldagem por injeção de metal são melhor compreendidas como fatores de risco do projeto que devem ser revisados antes do ferramental. As limitações mais comuns envolvem custo do ferramental, controle de retração, tamanho da peça, espessura da parede, expectativas de tolerância, disponibilidade de material e alterações de projeto. Se esses fatores forem ignorados, uma peça que parece adequada para MIM em CAD pode se tornar cara, difícil de inspecionar ou instável durante a produção.
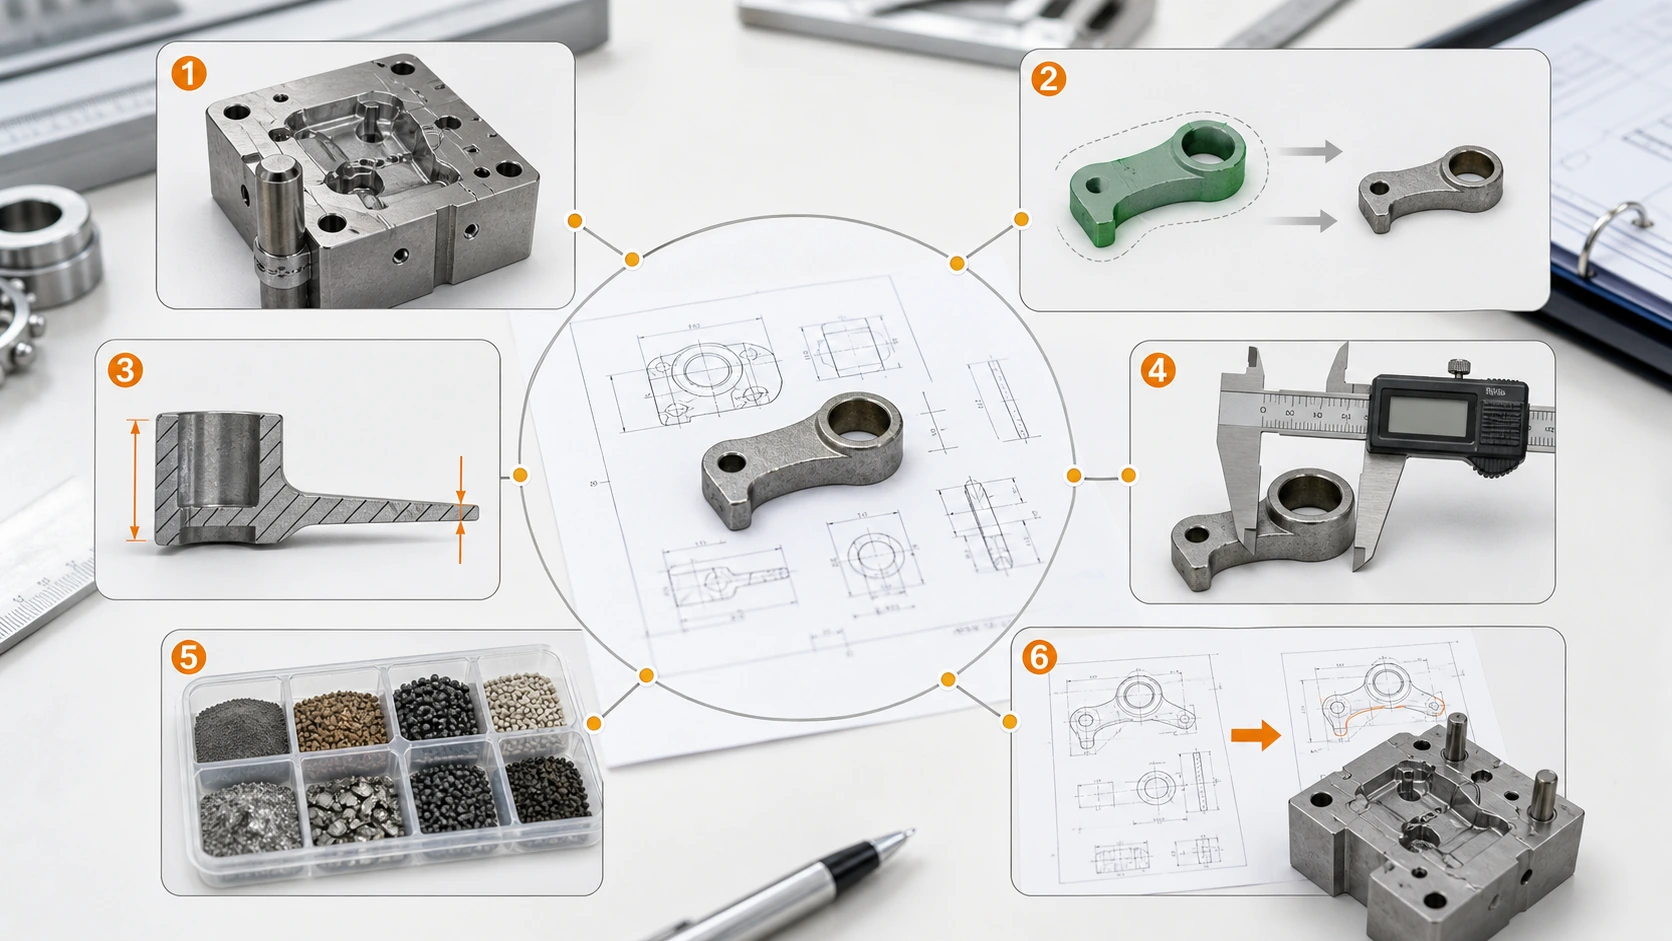
A maioria dos problemas do MIM não é causada pelo nome do processo em si. Eles são causados pela seleção do MIM para a peça errada, volume errado, estratégia de tolerância errada, projeto imaturo ou rota de material não validada.
Custo do Ferramental Deve Ser Justificado pelo Volume de Produção
O MIM requer ferramental. Esta é uma das limitações mais importantes para gerentes de sourcing e equipes de projeto. Se o volume do projeto for muito baixo, o custo do ferramental e o tempo de desenvolvimento podem não ser justificados.
O MIM geralmente não é a melhor escolha para um protótipo único, um conceito muito inicial ou um projeto que pode mudar várias vezes antes do lançamento. Usinagem CNC, manufatura aditiva ou outro método de prototipagem pode ser melhor durante o estágio inicial do projeto.
O ferramental MIM deve considerar localização do ponto de injeção, linha de partição, extração, compensação de retração e ajuste de tentativa. Sem repetição de produção suficiente, esses custos fixos não podem ser distribuídos por peças suficientes.
A Retração na Sinterização Cria Risco de Controle Dimensional
As peças MIM retraem durante a sinterização. Essa retração é esperada e deve ser compensada no desenvolvimento do ferramental e do processo. O desafio de engenharia não é simplesmente que a peça retraia; é se a retração é previsível, uniforme e compatível com as tolerâncias exigidas.
Espessura de parede irregular, seções espessas, vãos sem suporte, geometria assimétrica e suporte de sinterização inadequado podem aumentar o risco de distorção. As dimensões críticas devem ser identificadas antes do ferramental para que o projeto do molde, os fatores de sobredimensão, a estratégia de fixação e as operações secundárias possam ser planejados corretamente. Para mais detalhes, consulte o guia de sinterização MIM.
A retração é influenciada pelo comportamento do feedstock, carregamento de pó, estabilidade da remoção do ligante, atmosfera de sinterização, método de suporte e equilíbrio da seção da parede. Dimensões críticas devem ser separadas de dimensões não críticas antes da construção do molde. Uma abordagem comum é definir tolerâncias mais apertadas apenas para dimensões críticas.
Tamanho da Peça e Espessura de Parede São Restrições Práticas
O MIM é geralmente mais adequado para peças pequenas, compactas e complexas. Peças grandes, pesadas ou de seção espessa frequentemente reduzem a vantagem econômica e técnica do MIM.
Seções espessas podem criar desafios na remoção do ligante, pois a remoção se torna mais difícil e menos uniforme. Grandes seções transversais também podem afetar o comportamento da sinterização, distorção, consistência de densidade e tempo de ciclo. Revise remoção do ligante MIM quando a espessura da parede ou o risco de remoção do ligante for uma preocupação.
Seções espessas estendem os caminhos de remoção do ligante e aumentam o risco de tensão interna. Peças maiores também aumentam o consumo de pó, a sensibilidade de carga do forno e a variação dimensional após a sinterização.
Tolerâncias Apertadas Podem Ainda Exigir Operações Secundárias
A MIM pode proporcionar boa repetibilidade, mas não deve ser tratada como substituta da usinagem de precisão em todas as dimensões. Certos recursos podem ainda exigir usinagem secundária, calibração, cunhagem, retificação, rosqueamento, alargamento ou acabamento superficial.
Um erro comum do comprador é aplicar tolerâncias apertadas a todas as dimensões. Isso aumenta o custo e o risco sem melhorar a função. Uma abordagem melhor é separar as dimensões críticas das não críticas e definir o método de inspeção antes do ferramental. Superfícies funcionais, planos de referência de montagem, furos críticos, recursos de posicionamento, superfícies de vedação e requisitos cosméticos devem ser identificados explicitamente para que um controle rigoroso seja aplicado apenas onde afeta o desempenho.
As dimensões MIM são afetadas pela variação de moldagem, manuseio da peça verde, suporte na remoção do ligante, retração na sinterização e carga do forno. Superfícies funcionais críticas devem ser identificadas precocemente para que apenas os recursos necessários recebam controle secundário.
Nem Toda Liga Metálica é Adequada para MIM
A disponibilidade de material é outra limitação. A liga selecionada deve ser adequada para produção de feedstock MIM, moldagem por injeção, remoção do ligante, sinterização e requisitos finais de propriedade.
Um material que funciona bem como barra, fundido ou forjado não é automaticamente adequado para MIM. A liga deve estar disponível como feedstock estável, responder adequadamente durante a remoção do ligante e a sinterização, e atender aos requisitos funcionais da peça após qualquer tratamento térmico ou operação secundária necessária. Resistência à corrosão, desgaste, dureza, resposta magnética e outros alvos de desempenho devem, portanto, ser revisados juntamente com o comportamento de sinterização e a rota de inspeção final.
Uma rota MIM viável requer um sistema de pó e ligante processável, resposta de sinterização estável e propriedades finais alcançáveis. A seleção do material deve, portanto, ser verificada em relação à disponibilidade do feedstock e à rota de processo validada do fornecedor.
Mudanças de Projeto Após o Ferramental Podem Ser Caras
O ferramental MIM é projetado com base na geometria da peça, compensação de retração, localização do ponto de injeção, linha de partição, extração e comportamento esperado de sinterização. Uma vez construído o ferramental, mudanças significativas de projeto podem ser caras e demoradas.
A revisão antecipada deve identificar riscos de projeto antes do ferramental, especialmente em relação à linha de partição, ejeção, localização do ponto de injeção, espessura da parede, furos, rasgos, transições abruptas, estratégia de rebaixo, manuseio da peça verde, suporte de sinterização e folga para usinagem secundária. Uma forma que parece complexa e factível em CAD ainda precisa ser moldável e estável durante todo o processo MIM. Riscos na fase de injeção também podem ser revisados através do moldagem por injeção MIM rota.
Uma vez que o aço da ferramenta é cortado, a alteração de um recurso moldado pode exigir modificação de inserto, nova compensação de retração, ajuste do ponto de injeção ou até mesmo uma nova cavidade. O congelamento do projeto é, portanto, mais importante em MIM do que em prototipagem CNC em estágio inicial.
Quando o MIM faz sentido — e quando não faz
Após a triagem inicial, a próxima questão é se a geometria, a produção repetida, a viabilidade do material e o controle dimensional realista suportam a mesma rota de processo. Se várias condições de alerta se aplicarem, outro método de fabricação pode ser mais prático.
MIM é um forte candidato quando
- A peça é pequena e complexa o suficiente para que o CNC exija múltiplas configurações, longo tempo de ciclo ou remoção significativa de material.
- A demanda anual é estável o suficiente para justificar o custo de ferramental e desenvolvimento.
- O projeto está finalizado ou próximo de ser liberado, e a liga necessária possui uma rota MIM qualificada.
- A conformação próxima à forma final (near-net-shape) pode reduzir etapas de usinagem, junção ou montagem.
- Tolerâncias críticas são limitadas a características funcionais que podem ser controladas por planejamento de processo ou usinagem secundária local.
- A revisão DFM confirma que a peça pode ser moldada, desaglutinada, suportada durante a sinterização e inspecionada de forma confiável.
Considere outro processo quando
- O projeto é um protótipo único, o design ainda está mudando, ou a iteração rápida é mais importante do que o ferramental de produção.
- O volume é muito baixo para amortizar o ferramental e o desenvolvimento do processo.
- A peça é grande, pesada, simples ou facilmente fabricada por usinagem, estampagem, fundição ou metalurgia do pó por prensagem e sinterização.
- O material necessário não possui um feedstock MIM validado ou rota de processo.
- Muitas dimensões exigem tolerâncias muito apertadas sem permitir usinagem secundária ou dimensionamento.
- Seções espessas, desaglomeração difícil, risco severo de distorção na sinterização ou usinagem pós-produção pesada removeriam a principal vantagem do MIM.
Matriz de Adequação ao Processo MIM
Uma matriz de adequação MIM ajuda a separar projetos de baixo risco de peças que precisam de revisão de engenharia antes do ferramental. Alguns projetos não são rejeitados imediatamente, mas exigem uma revisão mais detalhada em relação à espessura da parede, retração na sinterização, usinagem secundária, inspeção e rota de material.

A adequação MIM não é uma decisão simples de sim ou não. Uma peça pode ser de baixo risco, necessitar de revisão ou ser de alto risco, dependendo da geometria, espessura da parede, tolerância, material, volume e maturidade do projeto.
| Fator | Baixo Risco | Necessita Revisão de Engenharia | Alto Risco |
|---|---|---|---|
| Geometria | Pequena peça complexa com características moldáveis | Seções mistas finas e grossas | Grande massa sólida ou forma sem suporte |
| Espessura de parede | Projeto de parede relativamente uniforme | Zonas espessas localizadas ou transições abruptas | Seções espessas que afetam a remoção do ligante e a sinterização |
| Tolerância | Tolerâncias funcionais com dimensões críticas claras | Várias dimensões críticas necessitam de planejamento de processo | Muitas dimensões ultra-apertadas em múltiplas superfícies |
| Material | Liga MIM comum com rota de processo conhecida | Requisito especial de desempenho ou tratamento | Liga não validada ou especificação pouco clara |
| Volume | Produção repetitiva estável | Volume médio com previsão incerta | Projeto único ou de volume muito baixo |
| Status do projeto | Desenho congelado ou quase congelado | Podem ocorrer pequenas revisões | Esperam-se alterações frequentes de projeto |
| Operações secundárias | Usinagem ou acabamento local limitado | Usinagem necessária em superfícies críticas | A usinagem pesada após a moldagem elimina a vantagem de custo do MIM |
| Plano de inspeção | Dimensões críticas claramente identificadas | O método de inspeção ainda precisa de alinhamento | Nenhum dado, tolerância ou critério de aceitação claro |
MIM Comparada com Usinagem CNC, Metalurgia do Pó, Fundição sob Pressão, Fundição de Precisão e Manufatura Aditiva de Metal
Para a seleção inicial do processo, compare geometria, material, tolerância, volume, requisitos de superfície e cronograma do projeto, em vez de escolher um processo apenas pelo nome.
| Processo de Fabricação | Melhor Quando | MIM Pode Ser Melhor Quando |
|---|---|---|
| Usinagem CNC | Baixo volume, geometria simples, tolerância muito apertada, mudança frequente de design | Geometria complexa pequena gera alto tempo de usinagem e desperdício de material |
| Metalurgia do pó | Forma relativamente simples e prensável; alta sensibilidade a custo | Peça precisa de geometria 3D complexa, recursos laterais, paredes finas ou detalhes mais finos |
| Fundição sob pressão | Peças não ferrosas maiores e produção de altíssimo volume | Peças pequenas de aço ou ligas de alto desempenho são necessárias |
| Fundição de precisão (investment casting) | Peças complexas maiores ou com menos exigência dimensional | Peças de precisão menores precisam de melhor repetibilidade e detalhes mais finos |
| Manufatura aditiva de metal | Protótipos de baixo volume, canais internos, iteração rápida de design | Produção repetitiva maior precisa de custo unitário estável e repetibilidade |
O que preparar para uma Revisão de Adequação MIM
Uma revisão MIM útil conecta o desenho com o comportamento do material, controle de tolerância, economia de ferramental e condições de produção. Fornecer as informações abaixo permite que o fornecedor e a equipe do projeto julguem não apenas se a peça pode ser moldada, mas se ela pode ser desaglomerada, sinterizada, inspecionada e produzida a um custo que se ajuste ao programa.

A revisão deve identificar a moldabilidade, viabilidade do material, risco de retração e distorção, dimensões críticas, requisitos de inspeção, operações secundárias e se o volume de produção justifica o ferramental.
| Informações a Fornecer | Por que isso é importante na revisão MIM | Verificação típica de engenharia |
|---|---|---|
| Desenho 2D e arquivo CAD 3D | Define geometria, espessura de parede, rebaixos, furos, superfícies de referência e dimensões críticas. | Moldabilidade, localização do ponto de injeção, linha de partição, extração, compensação de retração e suporte à sinterização. |
| Requisito de material e desempenho | Mostra se um feedstock MIM qualificado e rota de processo podem atender ao alvo funcional. | Viabilidade da liga, alvo de densidade, tratamento térmico, requisitos de corrosão, desgaste, magnéticos, resistência ou térmicos. |
| Volume anual e vida útil do projeto | Determina se o custo de ferramental e desenvolvimento pode ser amortizado em produção repetida. | Lógica de custo de ferramental, planejamento de produção, estratégia de cavidades e adequação de custo unitário. |
| Tolerâncias críticas e estratégia de datum | Separa as dimensões que necessitam de controle funcional rigoroso das dimensões que podem seguir a variação normal do MIM. | Risco de retração na sinterização, método de inspeção, usinagem local, calibração, cunhagem, retificação, rosqueamento ou necessidade de alargamento. |
| Requisitos de superfície, cosméticos e operações secundárias | Afeta a localização da marca de injeção, aceitação da linha de partição, folga de usinagem, rota de acabamento e critérios de inspeção. | Acabamento superficial, polimento, revestimento, passivação, galvanoplastia, tratamento térmico, proteção cosmética e sequência de usinagem. |
| Aplicação e condição de carga | Esclarece o ambiente funcional que a peça deve suportar. | Seleção de material, requisito de densidade, risco de falha, rota de pós-tratamento e plano de controle de qualidade final. |
| Status atual do processo e do projeto | Mostra se o projeto está pronto para o ferramental e onde o MIM é esperado para melhorar a rota existente. | Congelamento do projeto, fatores de custo de CNC ou montagem, prováveis revisões de geometria e se alterações no ferramental ainda são prováveis. |
Exemplo: Quando uma peça usinada se torna uma boa candidata para MIM
Considere uma pequena peça de mecanismo em aço inoxidável com vários furos pequenos, uma parede lateral fina, um perfil interno escalonado e um recurso de travamento compacto. A usinagem CNC pode produzir a geometria, mas a produção repetida requer múltiplas configurações e acabamento local. Se a demanda for estável, o projeto se torna um candidato razoável para uma revisão MIM, em vez de tratar cada recurso como uma operação de usinagem.
Como a XTMIM Avalia a Adequação do MIM
Normas e Referências Técnicas para Revisão de Engenharia
MPIF, MIMA e EPMA fornecem material de referência da indústria sobre princípios de processo MIM e design. Sua orientação é mais útil quando combinada com o desenho real, dados de material, requisitos de tolerância, volume de produção e revisão da capacidade do fornecedor.
FAQ sobre Vantagens e Limitações da Moldagem por Injeção de Metal
Quais são as principais vantagens da moldagem por injeção de metal?
As principais vantagens da moldagem por injeção de metal são a capacidade de geometrias complexas, a conformação próxima ao formato final, a redução do desperdício de usinagem, a boa repetibilidade em produção estável, opções úteis de materiais e a capacidade de consolidar pequenas características funcionais em uma única peça metálica. Essas vantagens são mais fortes quando a peça é pequena, complexa e produzida em volume suficiente para justificar o ferramental.
Quais são as principais limitações da moldagem por injeção de metal?
As principais limitações do MIM são o custo do ferramental, o custo de alteração de projeto, a retração na sinterização, as restrições de tamanho da peça, a sensibilidade à espessura de parede, a disponibilidade de materiais e as limitações de tolerância. O MIM nem sempre é econômico para peças de volume muito baixo, peças grandes e simples ou projetos que ainda exigem alterações frequentes.
O MIM é adequado para produção de baixo volume?
O MIM geralmente não é ideal para produção de volume muito baixo porque o ferramental, o desenvolvimento do processo e os custos de teste precisam ser amortizados em um número suficiente de peças. Para protótipos iniciais, peças únicas ou projetos que podem mudar com frequência, a usinagem CNC ou a manufatura aditiva de metal costumam ser mais práticas antes de migrar para o MIM.
Qual tamanho de peça é adequado para MIM?
O MIM é tipicamente mais forte para peças metálicas pequenas, compactas e complexas. Peças grandes, pesadas ou de seção espessa podem reduzir tanto a vantagem técnica quanto a econômica, pois podem aumentar o custo do pó, o tempo de remoção do ligante, o risco de distorção na sinterização e a dificuldade de controle dimensional.
Por que o MIM exige investimento em ferramental?
O MIM utiliza um molde de injeção projetado para a geometria da peça, localização do ponto de injeção, linha de partição, método de extração e compensação da retração na sinterização. Esse investimento em ferramental é necessário para a moldagem e produção repetíveis, mas deve ser justificado por uma demanda estável de peças e volume de produção suficiente.
Quando devo escolher usinagem CNC em vez de MIM?
A usinagem CNC geralmente é melhor quando a peça é simples, a quantidade é baixa, a tolerância é extremamente apertada em muitas superfícies ou o design ainda está mudando. A MIM se torna mais atraente quando a CNC requer remoção excessiva de material, muitas configurações ou alto custo de usinagem repetitiva para uma peça pequena e complexa.
Quando a MIM não é economicamente viável?
A MIM geralmente não é economicamente viável quando o volume de produção é muito baixo para amortizar o ferramental, a peça é grande e simples, o design não é estável ou a peça ainda requer pós-usinagem extensa. Nesses casos, usinagem CNC, manufatura aditiva, fundição, estampagem ou metalurgia do pó convencional podem ser mais adequados.
A MIM pode atingir tolerâncias apertadas?
A MIM pode alcançar boa repetibilidade dimensional, mas tolerâncias apertadas devem ser revisadas cuidadosamente. Algumas características críticas podem exigir usinagem secundária, calibração, cunhagem, retificação, rosqueamento ou alargamento. A melhor abordagem é definir quais dimensões são realmente críticas e evitar aplicar tolerância apertada em todas as características.
Quais informações são necessárias para avaliar se uma peça é adequada para MIM?
Uma revisão adequada de adequação à MIM geralmente requer um desenho 2D, arquivo CAD 3D, requisito de material, dimensões críticas, requisitos de tolerância, estimativa de volume anual, ambiente de aplicação, requisito de acabamento superficial, requisito de tratamento térmico e quaisquer necessidades de usinagem secundária.
Solicite uma Revisão de Adequação à MIM Antes do Ferramental
Se sua peça tem geometria complexa, pequenas características funcionais, alto custo de usinagem ou demanda repetitiva estável, a XTMIM pode revisar se a MIM é tecnicamente adequada e economicamente justificada antes do desenvolvimento do molde.
Envie seu desenho 2D, arquivo CAD 3D, requisito de material, tolerâncias críticas, estimativa de volume anual, requisitos de superfície, necessidades de operações secundárias e histórico de aplicação. A revisão focará na moldabilidade, viabilidade do material, risco de retração, espessura de parede, estratégia de tolerância, lógica de custo do ferramental e viabilidade de produção.
- Revisão de desenho e CAD para moldabilidade e risco de características
- Revisão de adequação do material e feedstock
- Revisão de espessura de parede, remoção do ligante e risco de retração na sinterização
- Planejamento de tolerância crítica e operações secundárias
- Verificação de adequação do investimento em ferramental e volume de produção