
Çözünür Bağlayıcı Çıkarma, Kurutma Kontrolü ve Kahverengi Parça Stabilitesi
Solvent ile bağlayıcı giderme, tam sürecin bir rotasıdır MIM bağlayıcı giderme prosesi. Enjeksiyon kalıplanmış yeşil parçadan çözünür bağlayıcı fazını çıkararak, daha sonraki termal bağlayıcı giderme ve sinterlemeden önce iç gözenek kanallarının oluşmasını sağlar. Bu sayfa özellikle solvent uyumluluğu, çıkarma yolları, şişme, kurutma, artık solvent, kahverengi parça elleçleme ve bir sonraki termal aşamaya geçiş konularına odaklanmaktadır. Bu riskler, çizimde kalın kesitler, kör delikler, derin yuvalar, ince nervürler, mikro özellikler veya sıkı boyutsal ve yüzey gereksinimleri olduğunda daha önemli hale gelir.
Hızlı Cevap: Solvent ile Bağlayıcı Giderme Ne Yapar?
Solvent ile bağlayıcı giderme, yalnızca solventte çözünür bağlayıcı fazını giderir. Mühendislik amacı, şişme, çatlama, deformasyon, sıkışmış solvent veya kahverengi parça mukavemeti kaybı olmadan kontrollü bir gözenek ağı oluşturmaktır.
| Kullanıcı Sorusu | Pratik Cevap |
|---|---|
| Solvent ile bağlayıcı giderme, son bağlayıcı giderme adımı mıdır? | Genellikle hayır. Önce çözünebilir bağlayıcı fazını giderir, kalan ana bağlayıcı ise daha sonra giderilir. |
| Nihai MIM kalitesini etkiler mi? | Evet. Kötü ekstraksiyon veya kurutma, termal giderme, sinterleme veya son muayene sırasında daha görünür hale gelen kusurlara neden olabilir. |
| Mühendisler önce neyi incelemelidir? | Bağlayıcı sistemi, et kalınlığı, ekstraksiyon yolu, kör özellikler, kurutma kontrolü, brown part elleçleme ve sinterleme hazırlığı. |
| Bir alıcı ne zaman daha fazla soru sormalıdır? | Parçada kalın kesitler, kapalı özellikler, kırılgan nervürler, dar toleranslar varsa veya tedarikçi bağlayıcı giderme rotasını net bir şekilde açıklayamıyorsa. |
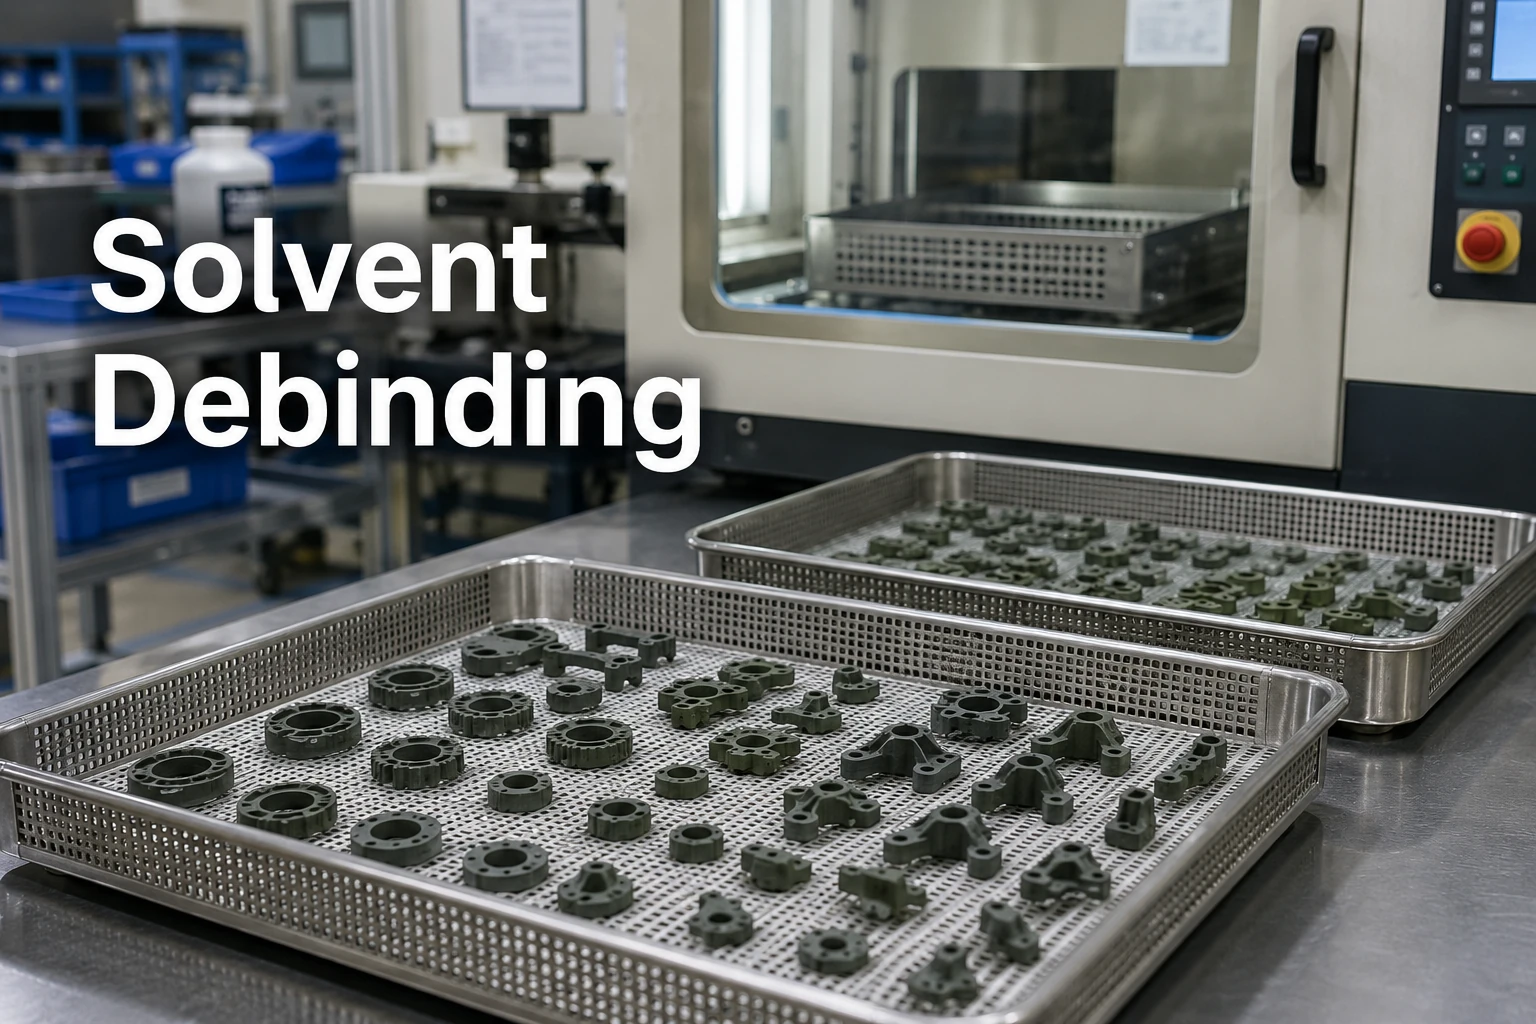
Metal Enjeksiyon Kalıplamada (MIM) Solvent ile Bağlayıcı Giderme Nedir?
Solvent ile bağlayıcı giderme, işleminden sonra kullanılan ilk aşama bağlayıcı çıkarma yöntemidir MIM enjeksiyon kalıplama. Yalnızca besleme stoğu çözücüde çözünebilen bir bağlayıcı faz içerdiğinde uygulanır. Çözünebilir faz, gözenek kanalları oluşturmak için çıkarılırken, kurutma, elleçleme, daha sonra termal olarak çıkarılma ve sinterleme için toz yapısını korumak üzere bir ana bağlayıcı kalır. Ana MIM bağlayıcı giderme sayfasının aksine, bu sayfa her bağlayıcı rotasını derinlemesine karşılaştırmaz; solvent ekstraksiyonu, kurutma davranışı, kahverengi parça stabilitesi ve bu rotayı daha güvenilir veya daha az güvenilir kılan geometrik koşullara odaklanır.
Solvent ile bağlayıcı gidermenin neden sadece bir temizleme adımı olmadığı
Yaygın bir hata, solvent ile bağlayıcı gidermeyi yüzeyden yağ veya kontaminasyon yıkamak olarak hayal etmektir. Bu doğru değildir. Bağlayıcı, kalıplanmış yeşil parçanın her yerine dağılmıştır. Solvent ile bağlayıcı giderme, şekli bozmadan, ince özelliklerin çökmesini sağlamadan veya iç gerilim oluşturmadan, parçanın içinden çıkarılabilir bir bağlayıcı fazını çıkarmalıdır.
Zorluk, ekstraksiyonun her geometride anında veya düzgün bir şekilde gerçekleşmemesidir. Solvent, bağlayıcı fazına ulaşmalı, çözünen bağlayıcı parça dışına doğru hareket etmeli ve kalan yapı elleçleme için yeterince güçlü kalmalıdır.
Yeşil parçadan solvent ile bağlayıcısı giderilmiş parçaya geçişte ne değişir
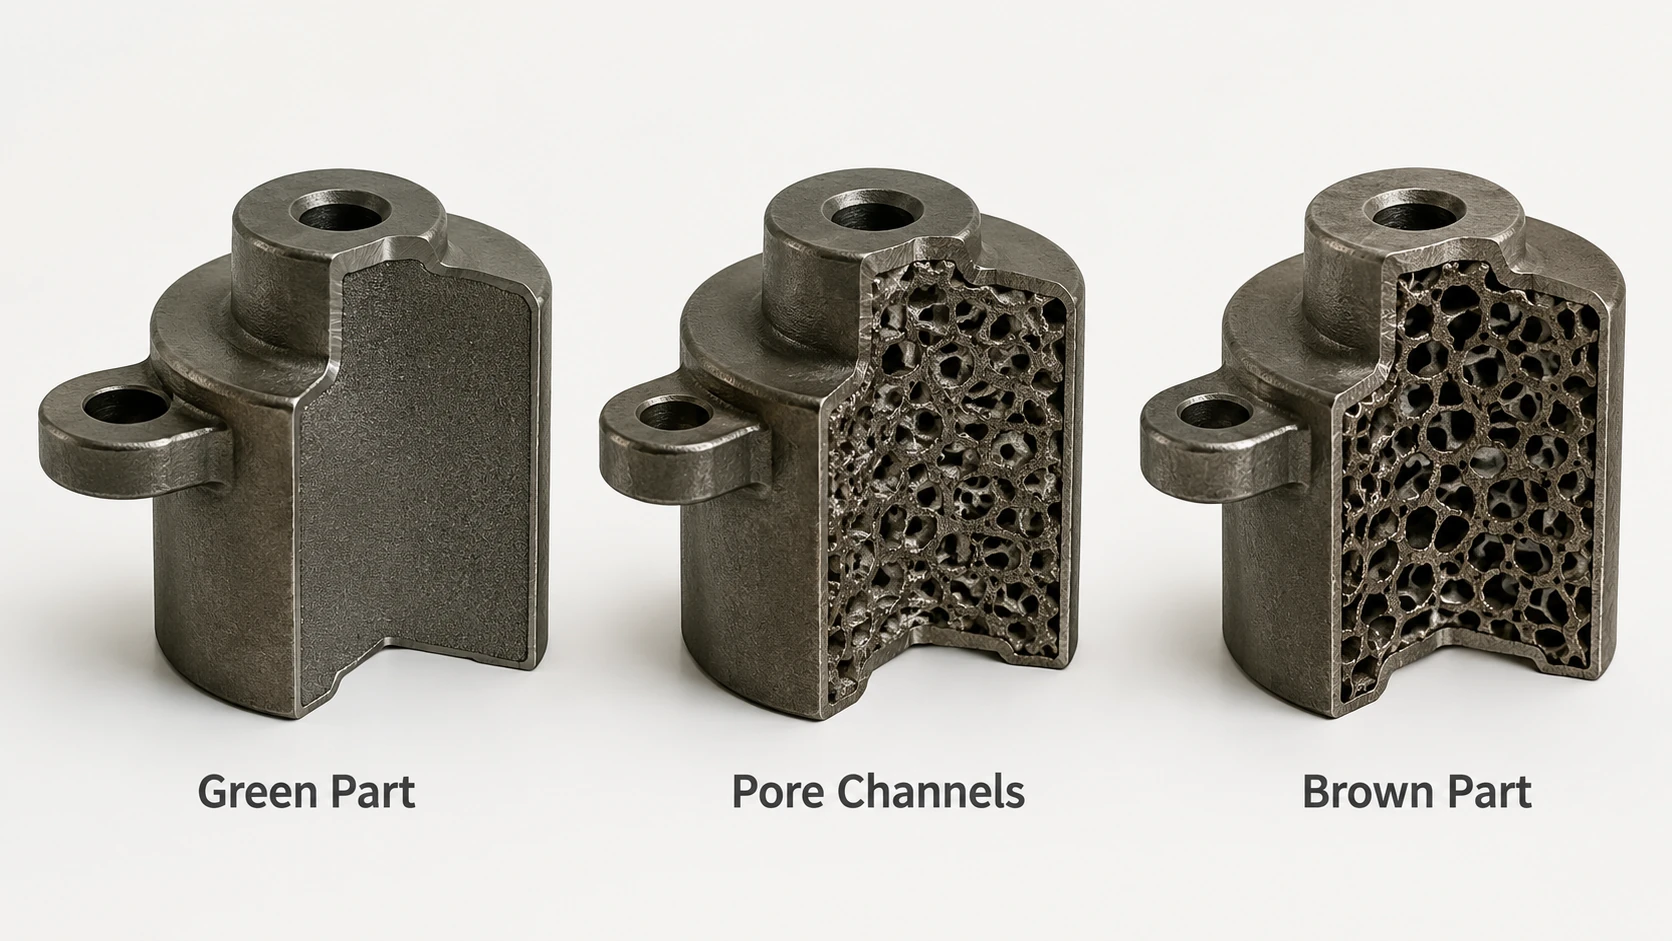
Solvent ile bağlayıcı giderme işleminden sonra parça artık tamamen bağlı bir yeşil parça değildir. Daha gözenekli ve daha kırılgan hale gelir. Çözünebilir bağlayıcı fazı, daha sonraki bağlayıcı giderme için yollar oluşturmak üzere çıkarılmıştır.
Tasarım incelemesi açısından bu geçiş önemlidir çünkü parça dışarıdan değişmemiş gibi görünse de iç durumu önemli ölçüde değişmiştir. Kahverengi parça mukavemeti, kurutma koşulları, destek yöntemi ve taşıma disiplini, parçanın bir sonraki işlem aşamasından sağ çıkıp çıkmayacağını etkiler.
Neden hala bir omurga bağlayıcıya ihtiyaç duyulur
Solvent ile bağlayıcı giderme normalde tüm bağlayıcıyı çıkarmaz. Son bağlayıcı giderme ve sinterlemeden önce metal tozu yapısını bir arada tutmak için kalan bir omurga bağlayıcıya ihtiyaç vardır. Çok fazla bağlayıcı çok agresif bir şekilde çıkarılırsa, parça şekil stabilitesini kaybedebilir. Çok azı çıkarılırsa, sonraki ısıtma iç basınç, kabarma, artık karbon riski veya çatlama oluşturabilir.
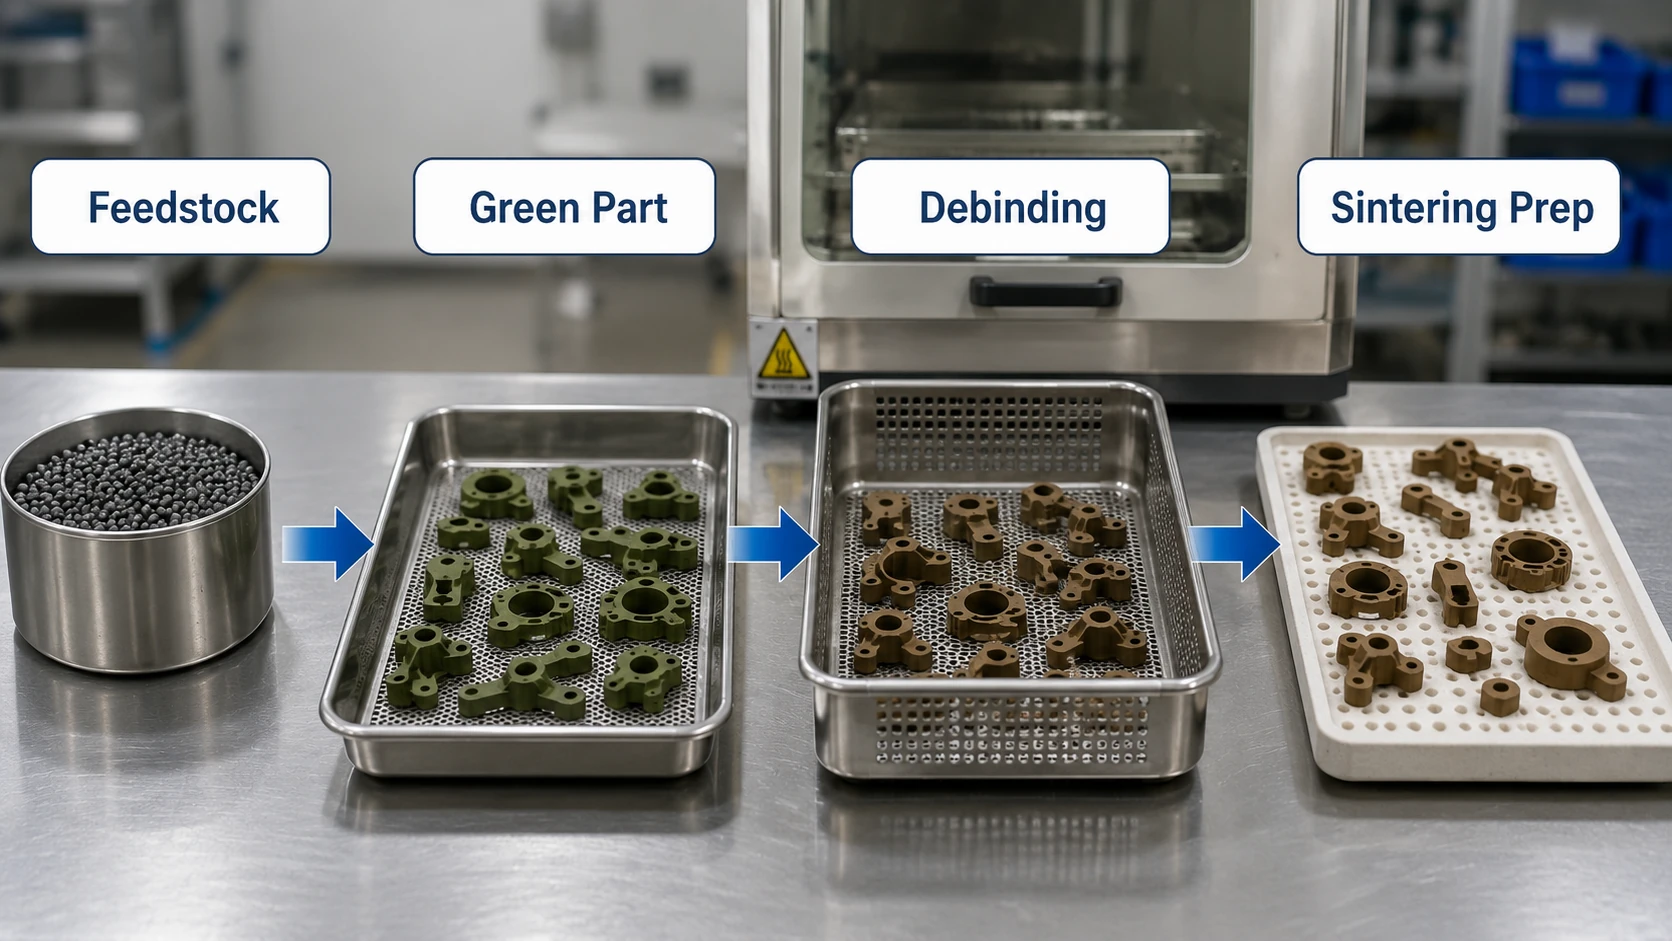
Solvent ile Bağlayıcı Giderme, MIM Süreç Zincirinde Nerede Yer Alır
Solvent ile bağlayıcı giderme, izole bir banyo işlemi olarak değil, eksiksiz MIM bağlayıcı giderme süreci içindeki bir aşama olarak incelenmelidir. Besleme stoğu seçimi ve yeşil parça kalitesi, ekstraksiyonun nasıl başladığını belirler; kurutma ve kahverengi parça elleçleme, parçanın daha sonraki termal bağlayıcı giderme ve işlemine güvenli bir şekilde girebilmesini belirler. sinterleme.
Besleme stoğu seçiminden enjeksiyon kalıplamaya
Solvent ile bağlayıcı giderme yöntemi, parçanın bir solvent banyosuna girmesinden çok önce başlar. Bu, MIM besleme stoğu. Toz yüklemesi, bağlayıcı formülasyonu, akış davranışı, yeşil mukavemet ve enjeksiyon kalıplama kararlılığı, yeşil parçanın bağlayıcı giderme sırasında nasıl tepki vereceğini etkiler.
Kalıplanmış parça dahili boşluklar, kaynak hattı zayıflığı, eksik dolum alanları, aşırı kalıplanmış gerilim veya dengesiz paketleme içeriyorsa, bu sorunlar solvent ekstraksiyonu veya kurutma sırasında daha görünür hale gelebilir.
Solvent ekstraksiyonundan kurutma ve sinterleme hazırlığına
Solvent ekstraksiyonu sırasında, çözünebilir bağlayıcı fazı kademeli olarak uzaklaştırılır. Ekstraksiyondan sonra, kurutma kritik bir kontrol noktası haline gelir. Sıkışmış solvent, dengesiz kurutma veya hızlı yüzey kurutma, parçanın yüzeyi ile iç kısmı arasında gerilim oluşturabilir.
Solvent ile bağlayıcı giderilmiş bir parçanın daha sonraki bağlayıcı giderme ve MIM sinterleme hazırlık gerektirmesi gerekir. Bağlayıcı giderme sırasında oluşturulan açık gözenek ağı, kalan bağlayıcının termal işlem sırasında kaçmasına yardımcı olur.
MIM Parçaları İçin Solvent ile Bağlayıcı Giderme Ne Zaman Uygundur?
Solvent ile bağlayıcı giderme, besleme stoğu çıkarılabilir çözünebilir bir bağlayıcı faz ile tasarlandığında ve parça geometrisi kontrollü ekstraksiyon ve kurutmaya izin verdiğinde uygundur. Karar yalnızca metal alaşım adına göre verilmemelidir. Aynı MIM malzemesinden yapılmış iki parça, et kalınlıkları, kapalı özellikler, destek koşulları veya kritik boyutları farklıysa farklı davranabilir.
Besleme stoğu ve bağlayıcı uyumluluğu
İlk soru, bağlayıcı sisteminin solvent ekstraksiyonu ile uyumlu olup olmadığıdır. Besleme stoğu solvent ile bağlayıcı giderme için tasarlanmamışsa, bir solvent rotası zorlamak şişmeye, eksik bağlayıcı gidermeye, yüzey aşınmasına veya zayıf kahverengi parça mukavemetine neden olabilir.
Kalıplama öncesinde asıl soru “Bu metal solvent ile bağlayıcısı giderilebilir mi?” değil, “Bu besleme stoğu ve bağlayıcı sistemi bu bağlayıcı giderme rotası için mi tasarlandı ve bu geometri kabul edilemez risk olmadan çıkarılıp kurutulabilir mi?” olmalıdır.”
Solvent kimyası, ekstraksiyon süresi, sıcaklık ve kabul edilebilir kütle kaybı eğilimi, seçilen besleme stoğu sistemi ve tedarikçinin doğrulanmış proses rotası aracılığıyla teyit edilmelidir. Bunlar genel bir makaleden kopyalanmamalı veya proses incelemesi yapılmadan farklı bağlayıcı sistemlerine uygulanmamalıdır.
Parça geometrisi ve et kalınlığı hususları
Parçada kalın kesitler, ani et kalınlığı geçişleri, uzun ekstraksiyon yolları, kör delikler, derin yuvalar veya kapalı cepler olduğunda solvent ile bağlayıcı giderme daha zor hale gelir. Bu özellikler bağlayıcı ekstraksiyonunu yavaşlatabilir, solventi hapsedebilir veya düzensiz kurumaya neden olabilir.
İnce nervürler ve mikro özellikler farklı bir risk oluşturur. Bağlayıcı giderildikten sonra daha hızlı çıkarılabilirler ancak kırılgan hale de gelebilirler. Bir parça, solvent prosesi yanlış olduğu için değil, geometrisi kahverengi parça mukavemeti için incelenmediği için arızalanabilir.
| Faktör | Daha Uygun | Daha Yüksek Risk |
|---|---|---|
| Bağlayıcı sistemi | Çıkarılabilir çözünür bağlayıcı faz ile tasarlanmış | Solvent ekstraksiyonu için tasarlanmamış bağlayıcı |
| Et kalınlığı | Orta ve nispeten tutarlı | Kalın kesitler veya ani kalınlık geçişleri |
| Geometri | Açık erişim ve stabil destek | Kör delikler, derin yuvalar, kapalı cepler |
| Yapısal dayanım | Kısmi bağlayıcı giderme sonrası yeterli sağlamlık | İnce nervürler, kırılgan kolonlar, desteksiz mikro özellikler |
| Kurutma yolu | Kolay solvent salınımı ve homojen kuruma | Sıkışmış solvent veya düzensiz kuruma |
| Muayene gereksinimi | Kahverengi parça kontrolü tanımlanabilir | Hata, sonraki ısıtmaya kadar gizli kalabilir |
Solvent ile bağlayıcı giderme ne zaman sorgulanmalı
Solvent ile bağlayıcı giderme, bağlayıcı sisteminin bilinmediği, parçanın çıkış yollarının tıkalı olduğu, et kalınlığının çok düzensiz olduğu veya tedarikçinin kahverengi parça mukavemetinin ve kurutmanın nasıl kontrol edildiğini açıklayamadığı durumlarda dikkatlice gözden geçirilmelidir. Bu gibi durumlarda, daha güvenli mühendislik adımı, kalıplama veya üretim planlamasına geçmeden önce çizimi, besleme stoğu rotasını ve proses devrini gözden geçirmektir.
Bağlayıcı Sisteminin Solvent ile Bağlayıcı Giderme Sonuçlarını Nasıl Etkilediği
Bağlayıcı sistemi, solvent ile bağlayıcı gidermenin kullanılıp kullanılamayacağını, ekstraksiyonun nasıl ilerlediğini ve çözünür bağlayıcı giderildikten sonra kahverengi parçanın ne kadar güçlü kaldığını kontrol eder. Bu sayfa, solvent ile bağlayıcı giderme etkisine odaklanmaktadır; detaylı bağlayıcı kimyası ve besleme stoğu formülasyonu şunlara aittir: MIM bağlayıcı sistemi tartışmaya .
Çözünür bağlayıcı fazı ve ana bağlayıcı fazı
Birçok MIM bağlayıcı sistemi, farklı rollere sahip fazlar içerir. Çıkarılabilir çözünür faz, solvent ile bağlayıcı giderme sırasında gözeneklilik oluşturmaya yardımcı olur. Ana bağlayıcı, daha sonraki giderme işlemine kadar şeklin korunmasına yardımcı olur.
Çözünür faz çok düzensiz giderilirse, parçada iç gradyanlar oluşabilir. Ana bağlayıcı yetersiz veya hasarlıysa, parça elleçleme sırasında deforme olabilir veya çatlayabilir.
Bağlayıcı uyumluluğu neden ekstraksiyon hızını ve kahverengi parça mukavemetini etkiler
Bağlayıcı uyumluluğu, bağlayıcının ne kadar hızlı çözündüğünü, çözünmüş bağlayıcının parça içinden nasıl hareket ettiğini ve parçanın şişip şişmediğini veya boyutsal stabilitesini kaybedip kaybetmediğini etkiler. Bir bağlayıcı sistemi için işe yarayan bir solvent, diğeri için uygun olmayabilir.
Uygulamada, ekstraksiyon hızı her zaman ana hedef değildir. Agresif bağlayıcı gidermeden daha önemli olan stabil ve tekrarlanabilir ekstraksiyondur. Çatlaklara, şişmeye veya zayıf kahverengi parçalara neden olan hızlı bir işlem, stabil bir üretim rotası değildir.
Alıcılar malzeme adına göre neyi varsaymamalıdır
Alıcılar bazen 316L, 17-4PH veya düşük alaşımlı çelik gibi bir malzemenin bağlayıcı giderme rotasını belirlediğini varsayarlar. Bu eksiktir. Metal malzeme önemlidir, ancak besleme stoğu tedarikçisi, bağlayıcı sistemi, toz yüklemesi, parça geometrisi ve tedarikçi proses penceresi de önemlidir.
Solvent ile Bağlayıcı Giderme vs Termal Bağlayıcı Giderme vs Katalitik Bağlayıcı Giderme
Solvent ile bağlayıcı giderme, çeşitli MIM bağlayıcı giderme yöntemlerinden biridir. Bu kısa karşılaştırma yalnızca seçim sınırını netleştirmektedir. Solvent, termal, katalitik ve sulu yöntemler arasındaki tam ilişki için, seçimin bağlayıcı kimyasına, geometrisine, ekstraksiyon veya ayrışma yoluna, proses kontrolüne, güvenliğe ve üretim gereksinimlerine bağlı olduğunu - yalnızca alaşım adına göre değil - anlamak için MIM bağlayıcı giderme süreci rehberi. .
| Yöntem | Ana Rolü | Tipik Güçlü Yönü | Ana Risk |
|---|---|---|---|
| Solvent ile bağlayıcı giderme | Çözünür bir bağlayıcı fazını giderir | Daha sonraki ısıtmadan önce gözenek kanalları oluşturur | Şişme, çatlama, eksik çıkarma, kurutma kusurları |
| Termal bağlayıcı giderme | Kontrollü ısıtma yoluyla bağlayıcıyı giderir | Bağlayıcı sistemine bağlı olarak geniş ölçüde uygulanabilir | Çatlama, kabarma, kalıntı bağlayıcı, uzun çevrim riski |
| Katalitik bağlayıcı giderme | Kimyasal reaksiyon yoluyla belirli bağlayıcı sistemlerini giderir | Uyumlu besleme stoğu sistemleri için verimli | Besleme stoğuna ve sürece özel kontroller gereklidir |
Yöntem seçiminin yalnızca maliyeti değil, riski nasıl etkilediği
En düşük maliyetli veya en hızlı bağlayıcı giderme rotası her zaman en güvenli rota değildir. Daha iyi bir soru şudur: hangi rota parçaya yeterli kahverengi mukavemet, kararlı çıkarma, kontrol edilebilir kurutma ve sinterleme için güvenli hazırlık sağlar? Yöntem seçimi, parça geometrisi, beklenen üretim hacmi, muayene gereksinimleri ve tolerans hassasiyeti ile birlikte gözden geçirilmelidir.
Solvent ile Bağlayıcı Giderme Sırasında Parça Geometrisi Riskleri
Parça geometrisi, solvent ile bağlayıcı gidermede en güçlü risk etkenlerinden biridir. Benzer besleme stoğu kullanan iki MIM parçası, çıkarma ve kurutma duvar kalınlığına, özellik erişimine, desteğe ve iç gerilime bağlı olduğu için farklı davranabilir.
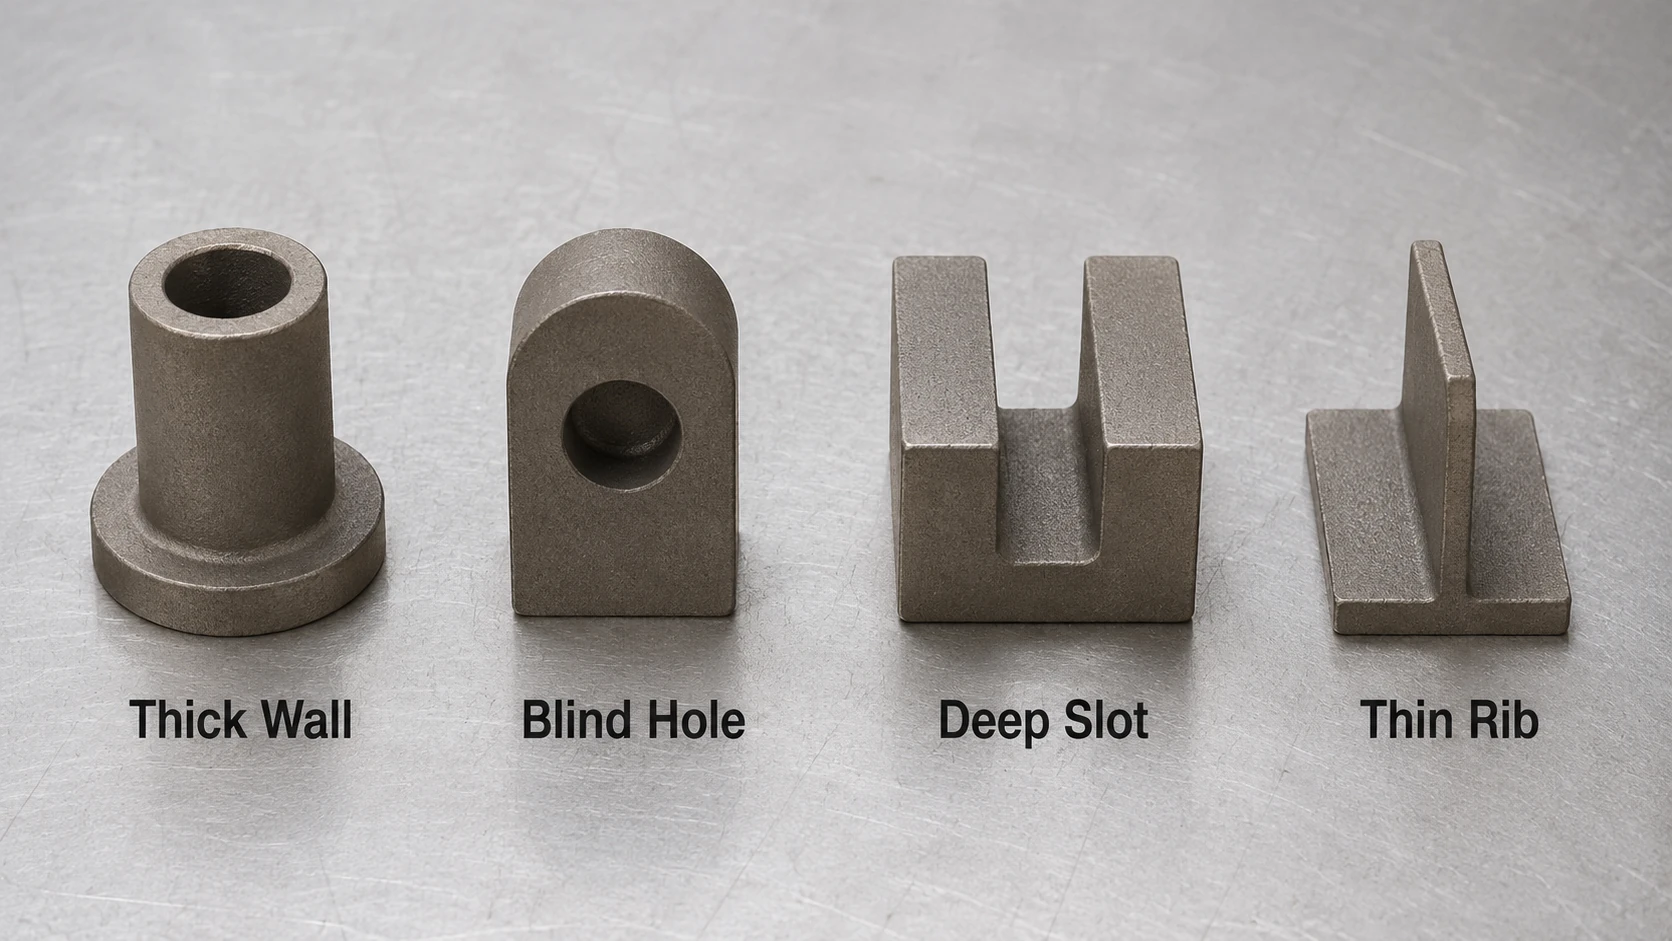
Kalın kesitler ve düzensiz duvar kalınlığı
Kalın alanlar daha uzun çıkarma yolları oluşturur. Yüzey bölgesi bağlayıcıyı iç kısımdan daha hızlı kaybederse, iç gerilim oluşabilir. Ani kalınlık geçişleri ayrıca sonraki işlemede düzensiz büzülme ve gerilime neden olabilir.
Bir DFM bakış açısından, kalıplamadan önce kalın kesitler gözden geçirilmelidir. Tedarikçi, duvar kalınlığının seçilen besleme stoğu ve bağlayıcı giderme rotası için uygun olup olmadığını değerlendirmelidir.
Kör delikler, derin yuvalar ve sıkışmış solvent yolları
Kör delikler ve derin yuvalar solvent hareketini kısıtlayabilir ve kurutmayı yavaşlatabilir. Solvent sıkışıp kalırsa, sonraki ısıtma kabarcıklanmaya veya çatlamaya neden olabilir. Kapalı cepler, tamamlanmamış çıkarma veya kurutma sorunlarını gizleyebilecekleri için özellikle risklidir.
İnce duvarlar, kırılgan nervürler ve desteksiz özellikler
İnce duvarlar ve nervürler hızlı bir şekilde bağlayıcı giderme işleminden geçebilir, ancak çözünür bağlayıcı giderildikten sonra kırılgan hale gelebilirler. Enjeksiyon kalıplama aşamasını geçen ince bir özellik, destek eksikliği varsa veya tepsi yükleme yöntemi yetersizse, kahverengi parça (brown part) elleçleme sırasında hala hasar görebilir.
Yeşil parça kusurları neden bağlayıcı giderme kusurlarına dönüşebilir
Bağlayıcı giderme işlemi her kusuru sıfırdan yaratmaz. Bazen enjeksiyon kalıplama sırasında başlayan kusurları ortaya çıkarır. İç boşluklar, kaynak hattı zayıflığı, eksik dolumlar (short shots), aşırı kalıplanmış gerilim veya kapı (gate) ile ilgili yetersiz dolum, çıkarma ve kurutma sırasında çatlaklara veya deformasyona neden olabilir.
Kahverengi Parça Kalitesini Etkileyen Proses Kontrol Noktaları
Bir tedarikçinin solvent ile bağlayıcı giderme yeteneği, basit bir “bağlayıcı giderme yapıyoruz” ifadesiyle değil, proses kontrolleriyle değerlendirilmelidir. Anahtar konu, tedarikçinin çıkarma, kurutma, destekleme, muayene ve bir sonraki prosese devretme işlemlerini kontrol edip edemediğidir.
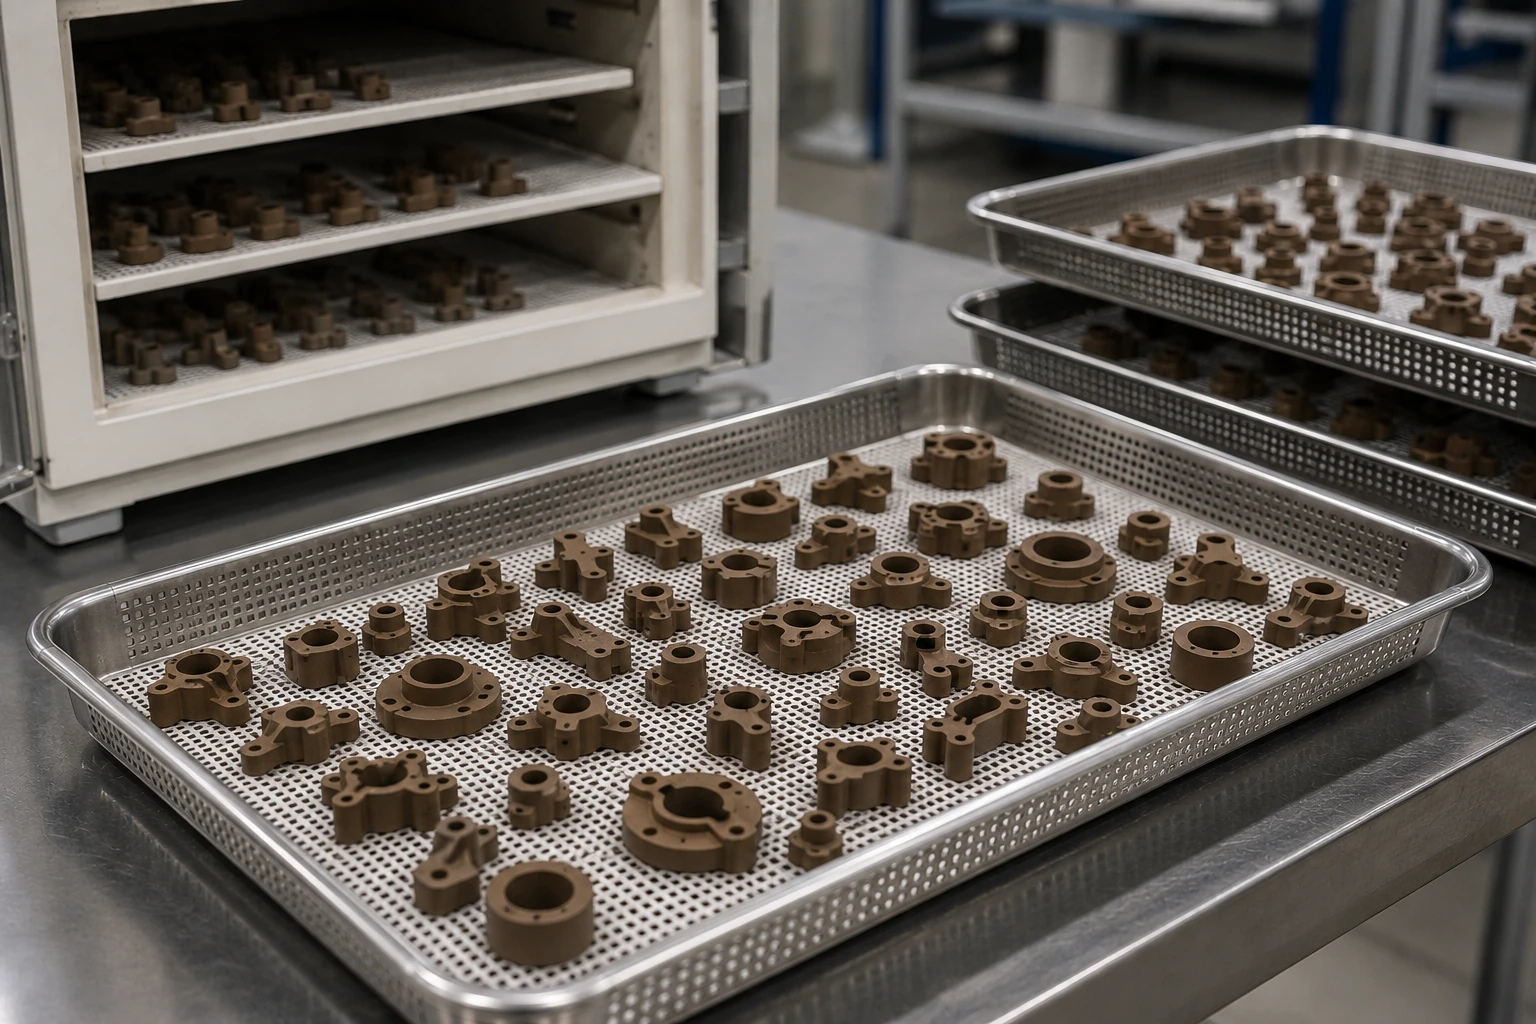
| Kontrol Noktası | Neden Önemlidir | Zayıf Kontrol Edilirse Risk |
|---|---|---|
| Solvent uyumluluğu | Çözünür bağlayıcı fazının güvenli bir şekilde giderilip giderilemeyeceğini belirler | Eksik çıkarma, şişme veya yüzey hasarı |
| Banyo durumu | Partiler arası ekstraksiyon tutarlılığını etkiler | Partiden partiye değişim |
| Süre ve sıcaklık | Ekstraksiyon oranını ve iç gradyanı kontrol eder | Yüzey hasarı, iç kalıntı, çatlama |
| Parça aralığı | Her parçanın etrafında solvent erişimine izin verir | Dengesiz bağlayıcı giderme |
| Destek yöntemi | Kırılgan kahverengi aşamada şekli korur | Deformasyon veya özellik çökmesi |
| Kurutma kontrolü | Daha sonraki ısıtmadan önce solventi giderir | Çatlama, kabarma, kalıntı kusurları |
| Ağırlık kaybı eğilimi | Ekstraksiyon ilerlemesini doğrulamaya yardımcı olur | Gizli bağlayıcı varyasyonu |
| Görsel ve elle kontrol | Termal aşamadan önce hasarı belirler | Sinterlemeye taşınan kusurlar |
Pratik kahverengi parça devir teslim kontrolleri
Solvent ile bağlayıcısı giderilmiş bir parça, sonraki termal çıkarma veya sinterleme hazırlığına geçmeden önce, ekibin ekstraksiyon ilerlemesinin tutarlı olup olmadığını, bir sonraki aşama için kurumanın yeterince tamamlanıp tamamlanmadığını, parçanın özellik hasarı olmadan elleçlenip elleçlenemeyeceğini ve herhangi bir çatlama, şişme, deformasyon veya yüzey anormalliğinin zaten ortaya çıkıp çıkmadığını doğrulaması gerekir.
Pratik bir devir teslim incelemesi, görsel durumu, elleçleme geri bildirimini, tepsi desteğini, kurutma durumunu ve tanımlanmış herhangi bir ağırlık kaybı eğilimini birleştirmelidir. Yüzey kabul edilebilir göründüğü için termal işlemden önce mühendislik incelemesi için şüpheli parçalar tutulmalı, ileriye taşınmamalıdır.
- Ağırlık kaybı eğiliminin ve görsel durumun proses planıyla tutarlı olup olmadığını kontrol edin.
- Tamamlanmamış kurutma riski için kalın kesitleri, kör özellikleri ve derin yuvaları inceleyin.
- Hassas kahverengi parçalar için tepsi desteğini ve aralığını onaylayın.
- Termal işlemden önce mühendislik incelemesi için şüpheli parçaları bekletin.
Yaygın Solvent ile Bağlayıcı Giderme Hataları ve Kök Nedenleri
Solvent ile bağlayıcı giderme hataları genellikle besleme stoğu uyumluluğu, geometri, çıkarma hızı, kurutma ve elleçleme ile bağlantılıdır. Düzeltici eylem, yalnızca görünür semptomu değil, gerçek sistem nedenini de ele almalıdır.
| Kusur | Olası Neden | Mühendislik Önlemleri |
|---|---|---|
| Çatlama | Hızlı çıkarma, düzensiz kurutma, zayıf yeşil parça | Bağlayıcı rotasını, et kalınlığını, kurutma kontrolünü ve yeşil parça kalitesini gözden geçirin |
| Şişme | Solvent-bağlayıcı uyumsuzluğu veya aşırı maruz kalma | Besleme stoğu uyumluluğunu ve işlem penceresini onaylayın |
| Deformasyon | Zayıf destek veya kırılgan kahverengi parça | Tepsi desteğini, taşıma kurallarını ve özellik yönlendirmesini iyileştirin |
| Sonraki ısıtmada kabarma | Kalıcı bağlayıcı veya sıkışmış çözücü | Termal aşamadan önce ekstraksiyonu ve kurutmayı iyileştirin |
| Tamamlanmamış bağlayıcı giderme | Kalın kesitler veya engellenmiş erişim | Kalıplama öncesi ekstraksiyon yolunu ve geometrisini gözden geçirin |
| Kalıcı karbon riski | Sinterlemeden önce bağlayıcının düzgün çıkarılmaması | Bağlayıcı giderme kontrolünü termal çıkarma ve sinterleme incelemesiyle birleştirin |
Temsili Mühendislik Senaryosu: Kurutma Sonrası Çatlama
Bu temsili senaryo, mühendislik açıklaması için yaygın solvent ile bağlayıcı giderme başarısızlık mekanizmalarını birleştirmektedir. Belirli bir müşteri projesini, siparişi veya ölçülen üretim sonucunu tanımlamaz.
- Ne sorunu oluştu
- Bir kalın boss ve ince yan özelliklere sahip küçük bir MIM bileşeni, solvent ile bağlayıcı giderme ve kurutma sonrası görünür çatlaklar geliştirdi.
- Neden oldu
- İnce alanlar hızla kururken, daha kalın kesit çözücü ve bağlayıcıyı daha uzun süre tuttu. Parça kuruma sırasında iç gerilim geliştirdi.
- Gerçek sistem nedeninin ne olduğu
- Sorun sadece kuruma hızı değildi. Gerçek neden, düzensiz et kalınlığı, uzun çıkarma yolu, yetersiz geometri incelemesi ve zayıf kahverengi parça desteğinin birleşimiydi.
- Nasıl düzeltildi
- Geometri et geçişleri için incelendi, tepsi desteği iyileştirildi ve bağlayıcı giderme/kurutma dizisi tedarikçinin doğrulanmış işlem penceresi içinde ayarlandı.
- Tekrar oluşması nasıl önlenir
- Kalıplama öncesinde kalın-ince geçişlerini inceleyin ve seçilen besleme stoğu ve geometri için çözücü çıkarma ve kurutmanın stabil kalıp kalmayacağını doğrulayın.
Temsili Mühendislik Senaryosu: Sonraki Isıtmada Kabarma
Bu temsili senaryo, mühendislik açıklaması için yaygın solvent ile bağlayıcı giderme başarısızlık mekanizmalarını birleştirmektedir. Belirli bir müşteri projesini, siparişi veya ölçülen üretim sonucunu tanımlamaz.
- Ne sorunu oluştu
- Bir parça solvent ile bağlayıcı giderme sonrası kabul edilebilir görünüyordu ancak sonraki termal işlem sırasında kabarcık benzeri kusurlar geliştirdi.
- Neden oldu
- Derin özelliklerde solvent çıkarma ve kurutma tamamlanmamıştı. Kalan bağlayıcı veya sıkışmış çözücü, ısıtma sırasında basınç oluşturdu.
- Gerçek sistem nedeninin ne olduğu
- Tedarikçi parça yüzeyini kontrol etti ancak gizli çıkarma yollarını ve kurutma riskini yeterince değerlendirmedi.
- Nasıl düzeltildi
- Parça kör özellik erişimi için incelendi, kurutma doğrulaması iyileştirildi ve termal işlem öncesi devir teslim kriterleri sıkılaştırıldı.
- Tekrar oluşması nasıl önlenir
- Sadece yüzey görünümüne güvenmeyin. DFM ve işlem planlaması sırasında kör delikleri, yuvaları, cepleri ve kurutmaya duyarlı özellikleri inceleyin.
Solvent ile Bağlayıcı Giderme Sinterleme Hazırlığını Nasıl Etkiler
Solvent ile bağlayıcı giderme nihai metal parçayı üretmez. Parçayı daha sonraki bağlayıcı giderme ve sinterleme için hazırlar. Bu hazırlık zayıfsa, sinterleme kusuru düzeltmek yerine onu büyütebilir.
Neden açık gözeneklilik sonraki bağlayıcı gidermeye yardımcı olur
Solvent ile bağlayıcı giderme sırasında oluşan gözenek kanalları, kalan bağlayıcının sonraki ısıtma sırasında daha güvenli bir şekilde kaçmasına olanak tanır. Yeterli gözenek oluşumu olmadan, iç gazlar veya bozunma ürünleri hapsolabilir.
Neden bağlayıcı giderme sorunları sinterleme ile tam olarak giderilemez
Yaygın bir üretim yanılgısı, sinterlemenin önceki bağlayıcı giderme sorunlarını “iyileştirebileceği”dir. Çatlakları, ciddi deformasyonları, artık bağlayıcı sorunlarını veya fırın aşamasından önce oluşan iç kusurları güvenilir bir şekilde gideremez.
Kötü bağlayıcı giderme büzülmeyi, deformasyonu ve yüzey durumunu nasıl etkileyebilir
Kötü bağlayıcı giderme, büzülme tutarlılığını, deformasyon riskini, yüzey durumunu ve nihai muayene sonuçlarını etkileyebilir. Ancak, tam büzülme kontrolü ve deformasyon analizi, solvent ile bağlayıcı giderme sayfasına değil, sinterleme aşamasına aittir.
Alıcılar Bir MIM Tedarikçisine Solvent ile Bağlayıcı Giderme Hakkında Ne Sormalıdır
Tedarik ekipleri için solvent ile bağlayıcı giderme sadece teknik bir detay değildir. Bir tedarikçi değerlendirme konusudur. Yetenekli bir tedarikçi, parça geometrisinin, besleme stoğunun, bağlayıcı sisteminin, kahverengi parça taşımanın, kurutmanın ve sinterleme hazırlığının, üretim riski görünür hale gelmeden önce nasıl incelendiğini açıklayabilmelidir.
Besleme stoğu ve bağlayıcı rotası hakkında sorular
- Seçilen besleme stoğu solvent ile bağlayıcı giderme için mi tasarlandı?
- Hangi bağlayıcı fazının önce giderilmesi bekleniyor?
- Çıkarıldıktan sonra kahverengi parça mukavemeti nasıl korunur?
- Besleme stoğu rotası malzeme veya parça geometrisine göre değişir mi?
Geometri risk incelemesi hakkında sorular
- Kalın kesitler, kör delikler, derin yuvalar veya kapalı cepler bu bağlayıcı giderme rotası için riskli midir?
- Parça solvent ile bağlayıcı giderme veya kurutma sırasında destek gerektirir mi?
- İnce nervürler, küçük destekler veya mikro özellikler çıkarma sonrası kırılgan mıdır?
- Kalıplama öncesinde herhangi bir özellik değiştirilmeli midir?
Kahverengi parça incelemesi ve kurutma hakkında sorular
- Çıkarmanın yeterli olup olmadığını nasıl kontrol edersiniz?
- Termal çıkarma veya sinterleme öncesi kurutmayı nasıl kontrol edersiniz?
- Parça solvent ile bağlayıcı giderme sonrası çatlama, şişme veya deformasyon gösterirse ne olur?
- Kırılgan kahverengi parçalar işlem aşamaları arasında nasıl ele alınır?
Bağlayıcı gidermenin sinterleme kalitesiyle nasıl bağlantılı olduğu hakkında sorular
- Bağlayıcı giderme işlemi sinterleme hazırlığını nasıl etkiler?
- Kalıntı bağlayıcı veya hapsolmuş solvent, daha sonra kabarma veya deformasyona neden olabilir mi?
- Bağlayıcı giderme bulguları sinterleme ve muayene ekiplerine nasıl iletilir?
Solvent ile Bağlayıcı Giderme Riski İçin Çizim İnceleme Kontrol Listesi
Alıcılar, kalıplama veya üretim planlamasından önce, tedarikçinin bağlayıcı giderme riskini incelemesi için yeterli bilgiyi sağlamalıdır. Basit bir malzeme adı yeterli değildir.
| Sağlanacak Bilgi | Neden Yardımcı Olur |
|---|---|
| 2B çizim ve 3B CAD | Geometri, et kalınlığı ve özellik erişim incelemesine olanak tanır |
| Malzeme gereksinimi | Besleme stoğu ve bağlayıcı rotasını değerlendirmeye yardımcı olur |
| Kritik boyutlar | Deformasyona veya büzülmeye duyarlı özellikleri belirler |
| Et kalınlığı ve kör özellikler | Çıkarma ve kurutma riskini değerlendirmeye yardımcı olur |
| Yüzey gereksinimi | Daha sonraki taşıma veya bitirme endişelerini belirler |
| Tahmini yıllık hacim | Üretim rotasını, kalıp değerini, tepsi yükleme stratejisini, parti tutarlılığını ve proses doğrulama çabasını yargılamaya yardımcı olur |
| Uygulama geçmişi | Mekanik, korozyon, manyetik veya muayene ihtiyaçlarını değerlendirmeye yardımcı olur |
Kalıplama öncesinde mühendislik incelemesi ne zaman talep edilmeli
Parçanın kalın kesitleri, düzensiz duvar geçişleri, kör delikleri, derin yuvaları, kapalı cepleri, ince nervürleri, mikro özellikleri veya yüksek kozmetik ve boyutsal gereksinimleri varsa kalıplama öncesinde mühendislik incelemesi talep edin. Bu özellikler MIM'i otomatik olarak imkansız hale getirmez, ancak süreç incelemesi gerektirir.
- Besleme stoğu ve bağlayıcı rotasının uygun olup olmadığını onaylayın.
- Solvent ekstraksiyonunun kritik alanlara ulaşıp ulaşamayacağını inceleyin.
- Kurutmanın çatlaklar veya sıkışmış solvent oluşturup oluşturamayacağını kontrol edin.
- Kahverengi parça (bağlayıcı giderilmiş parça) elleçlemesinin destek gerektirip gerektirmediğini onaylayın.
- Sinterleme büzülme veya deformasyon riskinin birlikte değerlendirilmesi gerekip gerekmediğini inceleyin.
- Kalıplama öncesinde üretim riskini azaltabilecek bir tasarım ayarlamasının olup olmadığını belirleyin.
Bağlayıcı Giderme ve Sinterleme Riski İncelemesi İçin Çiziminizi Gönderin
MIM parçanız kalın kesitlere, kör deliklere, derin yuvalara, ince nervürlere, mikro özelliklere, dar toleranslara veya kozmetik yüzey gereksinimlerine sahipse, kalıplama öncesinde mühendislik incelemesi talep edin. 2B çiziminizi, 3B CAD dosyanızı, malzeme gereksinimlerinizi, kritik toleranslarınızı, yüzey gereksinimlerinizi, tahmini yıllık hacminizi ve uygulama geçmişinizi gönderin.
XTMIM, üretim planlamasından önce parça geometrisinin, besleme stoğu yönünün, bağlayıcı giderme rotasının, kahverengi parça elleçlemesinin, kurutma riskinin ve sinterleme hazırlığının dikkat gerektirip gerektirmediğini inceleyebilir. Amaç, evrensel bir süreç rotası vaat etmek değil, kaçınılabilir çatlama, deformasyon, kalıntı bağlayıcı ve sinterleme ile ilgili riskleri erken tespit etmektir.
MIM Solvent ile Bağlayıcı Giderme Hakkında SSS
Her MIM parçası için solvent ile bağlayıcı giderme gerekli midir?
Hayır. Solvent ile bağlayıcı giderme, besleme stoğuna ve bağlayıcı sistemine bağlıdır. Bazı MIM yöntemleri, ilk aşama bağlayıcı giderme işlemi olarak solvent ile bağlayıcı gidermeyi kullanırken, diğerleri termal veya katalitik bağlayıcı gidermeye dayanabilir. Doğru yöntem, besleme stoğu seçimi, parça geometrisi ve tedarikçi proses incelemesi yoluyla doğrulanmalıdır.
Solvent ile bağlayıcı giderme sırasında ne çıkarılır?
Solvent ile bağlayıcı giderme, kalıplanmış yeşil parçadaki çözünebilir bağlayıcı fazını giderir. Genellikle tüm bağlayıcıyı gidermez. Kalan bir ana bağlayıcı, parçanın daha sonraki termal giderilmesi ve sinterlenmesinden önce şeklini korumasına yardımcı olur.
Solvent ile bağlayıcı giderilmiş bir parça sinterlemeye hazır mı?
Her zaman değil. Solvent ile bağlayıcısı giderilmiş bir parça, genellikle henüz bağlayıcı giderme ve sinterleme hazırlığı gerektiren kahverengi veya kısmen bağlayıcısı giderilmiş bir parçadır. Kesin sıra, bağlayıcı sistemine ve tedarikçi işlem rotasına bağlıdır.
Solvent ile bağlayıcı giderme çatlaklara veya şişmeye neden olabilir mi?
Evet. Çözücü, bağlayıcı sistemle uyumlu değilse, ekstraksiyon çok agresifse, kurutma düzensizse veya parça geometrisi uzun veya engellenmiş ekstraksiyon yolları oluşturuyorsa çatlama, şişme, deformasyon veya yüzey hasarı meydana gelebilir.
Duvar kalınlığı solvent ile bağlayıcı gidermeyi nasıl etkiler?
Daha kalın kesitler, bağlayıcı giderme ve kurutma işlemlerini daha az homojen hale getirebilir ve ekstraksiyon yolunu uzatabilir. Ani duvar kalınlığı değişiklikleri ayrıca ekstraksiyon, kurutma ve daha sonraki termal işlemler sırasında gerilime neden olabilir. Kalıplama öncesinde duvar kalınlığı gözden geçirilmelidir.
Solvent ile bağlayıcı giderme işlemi öncesinde bir tedarikçi neleri doğrulamalıdır?
Tedarikçi, besleme stoğunun solvent ile bağlayıcı giderme için tasarlandığını, parça geometrisinin uygulanabilir bir çıkarma ve kurutma yoluna sahip olduğunu, kahverengi parça taşımanın kontrol edildiğini ve termal giderme veya sinterleme hazırlığına devrin tanımlandığını doğrulamalıdır. Tedarikçi ayrıca ilerlemeden önce şüpheli parçaların nasıl incelendiğini de açıklamalıdır.
Solvent ile bağlayıcı giderme risk incelemesi için hangi bilgileri göndermeliyim?
2B çizimleri, 3B CAD dosyalarını, malzeme gereksinimlerini, kritik toleransları, et kalınlığı ayrıntılarını, yüzey gereksinimlerini, tahmini yıllık hacmi ve uygulama geçmişini gönderin. Bu girdiler, tedarikçinin bağlayıcı rotasını, geometri riskini, kuruma hassasiyetini ve sinterleme hazırlığını incelemesine yardımcı olur.
Alıcılar, Teklif Talebi (RFQ) sırasında tedarikçilere bağlayıcı giderme hakkında soru sormalı mı?
Evet. Bağlayıcı giderme işlemi, kahverengi parça kalitesini, sonraki sinterleme stabilitesini ve kusur riskini etkiler. Alıcılar, tedarikçinin üretim öncesinde besleme stoğu uyumluluğunu, geometri riskini, kurutma kontrolünü, kahverengi parça elleçlemesini ve kusur önlemeyi nasıl incelediğini sormalıdır.
Standartlar ve Teknik Referanslar
Solvent ile bağlayıcı giderme, prosese özgü bir konudur, bu nedenle standartlar dikkatli kullanılmalıdır. Malzeme standartları ve dernek kaynakları, malzeme spesifikasyonunu, MIM proses anlayışını ve alıcı-tedarikçi iletişimini destekleyebilir, ancak her besleme stoğu ve geometri için evrensel bir solvent kimyası, ekstraksiyon süresi, kurutma koşulu, kütle kaybı eğilimi veya proses penceresi tanımlamaz.
- MIMA Süreç Genel Bakış — ilk aşama bağlayıcı gidermenin MIM prosesi içindeki yerini ve bağlayıcı giderme yönteminin besleme stoğu rotasına neden bağlı olduğunu anlamak için önemlidir.
- EPMA Metal Enjeksiyon Kalıplamaya Genel Bakış — MIM proses bağlamı, kahverengi parça (brown part) gözenekliliği, sinterleme büzülmesi hassasiyeti ve sinterleme öncesinde şekli kontrol etme ihtiyacı için önemlidir.
- ASTM B883 — demir bazlı MIM malzeme spesifikasyonu ve alıcı-tedarikçi malzeme iletişimi için önemlidir, solvent ile bağlayıcı giderme parametrelerini seçmek için değil.
- ISO 22068:2012 — sinterlenmiş MIM malzemelerinin kimyasal, mekanik ve fiziksel gereksinimleri için önemlidir, proje düzeyinde proses incelemesinin yerini almak için değil.
- MPIF Standard 35-MIM — yaygın MIM malzeme standartları, teknik iletişimde kullanılan açıklayıcı notlar ve tanımlar için önemlidir.