
Eignung für MIM | Geometrie, Produktion und Werkzeugbau Ein kleines, komplexes Metallteil kann dennoch ein schlechter Kandidat für den Metallpulverspritzguss (MIM) sein, wenn seine Werkzeuganforderungen, sein Schwindungsverhalten oder seine erwartete Produktionsmenge den Prozess unpraktikabel machen. Die erste Bewertung ist, ob MIM signifikante Bearbeitungs- oder Montagearbeiten einsparen kann, ob das Teil ...
Eignung für MIM | Geometrie, Produktion und Werkzeugbau
Ein kleines, komplexes Metallteil kann dennoch ein schlechter Kandidat für den Metallpulverspritzguss (MIM) sein, wenn seine Werkzeuganforderungen, sein Schwindungsverhalten oder seine erwartete Produktionsmenge den Prozess unpraktikabel machen. Die erste Bewertung ist, ob MIM signifikante Bearbeitungs- oder Montagearbeiten einsparen kann, ob das Teil zuverlässig geformt, entgratet und gesintert werden kann und ob die Wiederholproduktion den Werkzeugbau rechtfertigen kann.
Kurze Antwort: Ein Metallteil kann eine Prüfung mittels MIM wert sein, wenn mehrere Anzeichen zusammen auftreten: komplexe 3D-Geometrie; Potenzial zur Konsolidierung von Komponenten; wiederkehrende Bearbeitungs- oder Montagekosten; eine geeignete MIM-Materialroute; machbare Form-, Entgratungs- und Sintergeometrie; beherrschbare kritische Toleranzen; und eine wiederkehrende Nachfrage, die den Werkzeugbau rechtfertigen kann. Diese Anzeichen deuten auf Potenzial hin, nicht auf Produktionsfreigabe. Ein schwerwiegendes Material-, Verzugs-, Toleranz- oder Kostenproblem kann diese überwiegen. Der nächste Schritt kann eine Zeichnungsprüfung, gezielte Validierung oder ein Vergleich mit einem anderen Prozess sein.
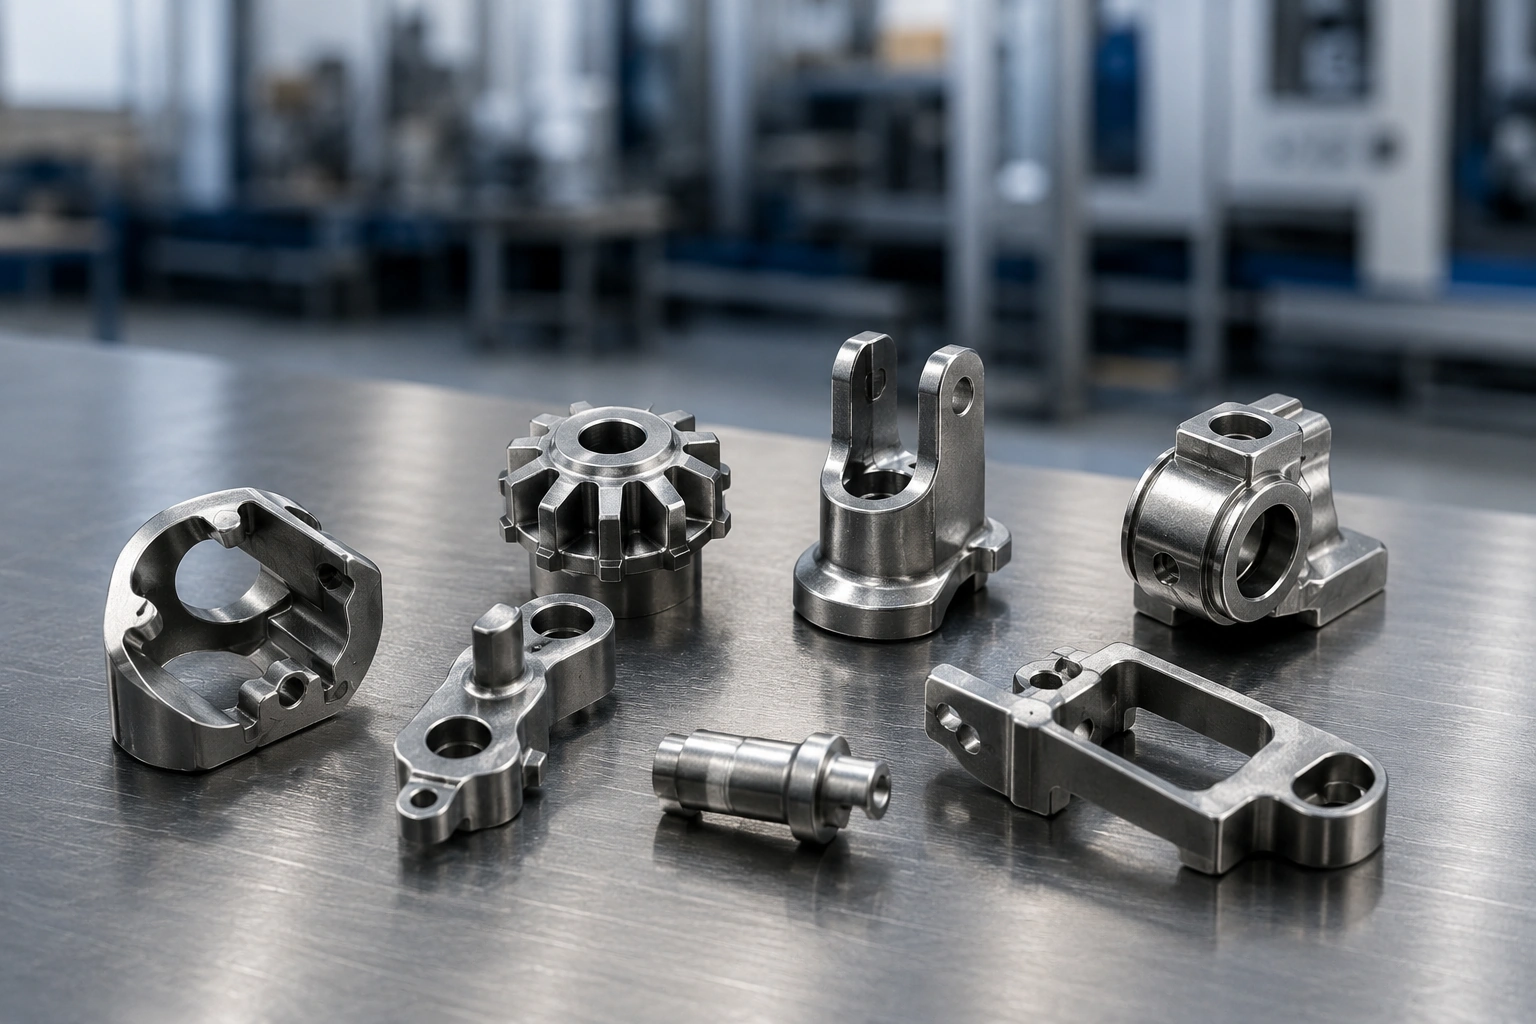
Wann ist eine Bauteilprüfung mittels MIM sinnvoll?
Beginnen Sie mit der Funktion des Bauteils und seinem aktuellen Herstellungsverfahren. MIM spritzt MIM-Feedstock zu einem Grünling, gefolgt von Entbinderung und Sintern. Es kann wiederholte Bearbeitung oder Montage ersetzen, erfordert aber auch Werkzeugbau, Schwindungskontrolle und Prozessvalidierung. Daher müssen Fertigungswert, technische Machbarkeit und Projektökonomie gemeinsam betrachtet werden.
Vergleichen Sie Herstellungsverfahren für dieselbe Bauteilfunktion, denselben Materialzustand, dieselben Inspektionsanforderungen und dieselben Abnahmekriterien. Der Wegfall eines Fräsvorgangs hat wenig Wert, wenn die Alternative keine Passung halten kann oder einen teuren Nachbearbeitungsschritt erfordert. Eine fundierte Erstbewertung identifiziert den Fertigungsvorteil und die signifikantesten ungelösten technischen Einschränkungen.
01 / FERTIGUNGSWERTWas könnte MIM verbessern?
Achten Sie auf kostspielige Geometrien, wiederholte Bearbeitungen, Montagevariationen oder Qualitätsprobleme, die durch Near-Net-Shaping reduziert werden könnten.
02 / TECHNISCHE MACHBARKEITKann das Bauteil zuverlässig gefertigt werden?
Prüfen Sie Materialverfügbarkeit, Umspritzbarkeit, Handhabung des Grünlings, Entbinderung, Sintern, kritische Abmessungen und Inspektion.
03 / PROJEKTÖKONOMIEWäre der Werkzeugbau gerechtfertigt?
Berücksichtigen Sie Designstabilität, jährliches und lebenslanges Volumen, Prozessentwicklung, Nachbearbeitung und die gesamten wiederkehrenden Kosten.
Reihenfolge der technischen Entscheidungsfindung: Geometrie, Konsolidierung und bestehende Prozessprobleme begründen den Fertigungsvorteil. Material, Prozessfähigkeit und Toleranzen bestimmen, ob dieser Vorteil erreichbar ist. Wiederkehrende Nachfrage bestimmt, ob die zusätzlichen Werkzeug- und Validierungskosten gerechtfertigt werden können. Mehrere günstige Anzeichen können eine kritische Material- oder Sinterbeschränkung nicht kompensieren.
Was sind die 7 Anzeichen dafür, dass ein Metallteil für MIM geeignet sein könnte?
Verwenden Sie die Teilezeichnung, die aktuelle Fertigungsroute und die geschätzte Produktionsmenge, um das Merkmal zu identifizieren, das von MIM profitieren könnte, und die Einschränkung, die weiterhin technische Nachweise erfordert. Beides kann aus demselben Merkmal resultieren: Ein schwieriges seitliches Loch kann die Bearbeitung teuer machen und gleichzeitig ein komplexeres Werkzeug erfordern.
Das Teil hat eine kompakte, komplexe 3D-Geometrie
Querbohrungen, schräge Schlitze, Nuten, gekrümmte Konturen, zahnradähnliche Formen und andere Merkmale, die aus verschiedenen Richtungen angenähert werden, können ein kompaktes Metallteil bei wiederholter Bearbeitung teuer machen. Eine gespritzte Form kann mehrere Schnittwege oder Vorrichtungen ersetzen. MIMAs Designrichtlinien identifiziert Formkomplexität als zentralen Grund für die Berücksichtigung von MIM.
Die Größe allein ist kein Signal. Ein kurzer, runder Abstandshalter kann auch bei hoher Jahresmenge effizient auf einer Drehmaschine hergestellt werden. Umgekehrt kann eine kleine Komponente mit mehreren Merkmalen einen weitaus größeren Wert als Near-Net-Shape haben. Selbst eine Querbohrung begünstigt MIM nicht automatisch, wenn das Bohren einfacher ist als das Hinzufügen einer Seitenbewegung zum Werkzeug. Komplexe Geometrie muss immer noch eine praktikable Werkzeugkonstruktion, Entformung, Entbinderung und Sinterung ermöglichen; sie wird nicht allein deshalb geeignet, weil sie schwer zu bearbeiten ist.
Identifizieren Sie auf der Zeichnung jedes Loch, jeden Schlitz, jede Kontur oder jeden Vorsprung, der eine zusätzliche Einrichtung oder einen schwierigen Fräserzugang erfordert. Überprüfen Sie dann, wie jedes Merkmal aus einem Werkzeug erstellt und freigegeben würde. Ein seitliches Loch, das eine Schiebevorrichtung erfordert, kann Bearbeitungszeit gegen Werkzeugkomplexität tauschen; ein Merkmal, das mit der Hauptöffnungsrichtung des Werkzeugs ausgerichtet ist, kann einfacher zu formen sein. Die Anzahl der Merkmale allein sagt nicht voraus, ob MIM vorteilhaft sein wird.
Der potenzielle Gewinn hängt davon ab, wie viele wiederkehrende Rüstvorgänge, Schnittwege oder Nachbearbeitungsschritte durch das vorgeschlagene Werkzeug bei der beabsichtigten Produktionsmenge eliminiert würden. Visuelle Komplexität im CAD-Modell ist für sich allein keine Fertigungseinsparung.
Geometrieprüfung: Welche Merkmale erfordern zusätzliche Rüstvorgänge, eingeschränkten Werkzeugzugang oder separate Nachbearbeitung im aktuellen Prozess? Können diese Merkmale ohne Einführung eines teureren Werkzeugs geformt und entformt werden?
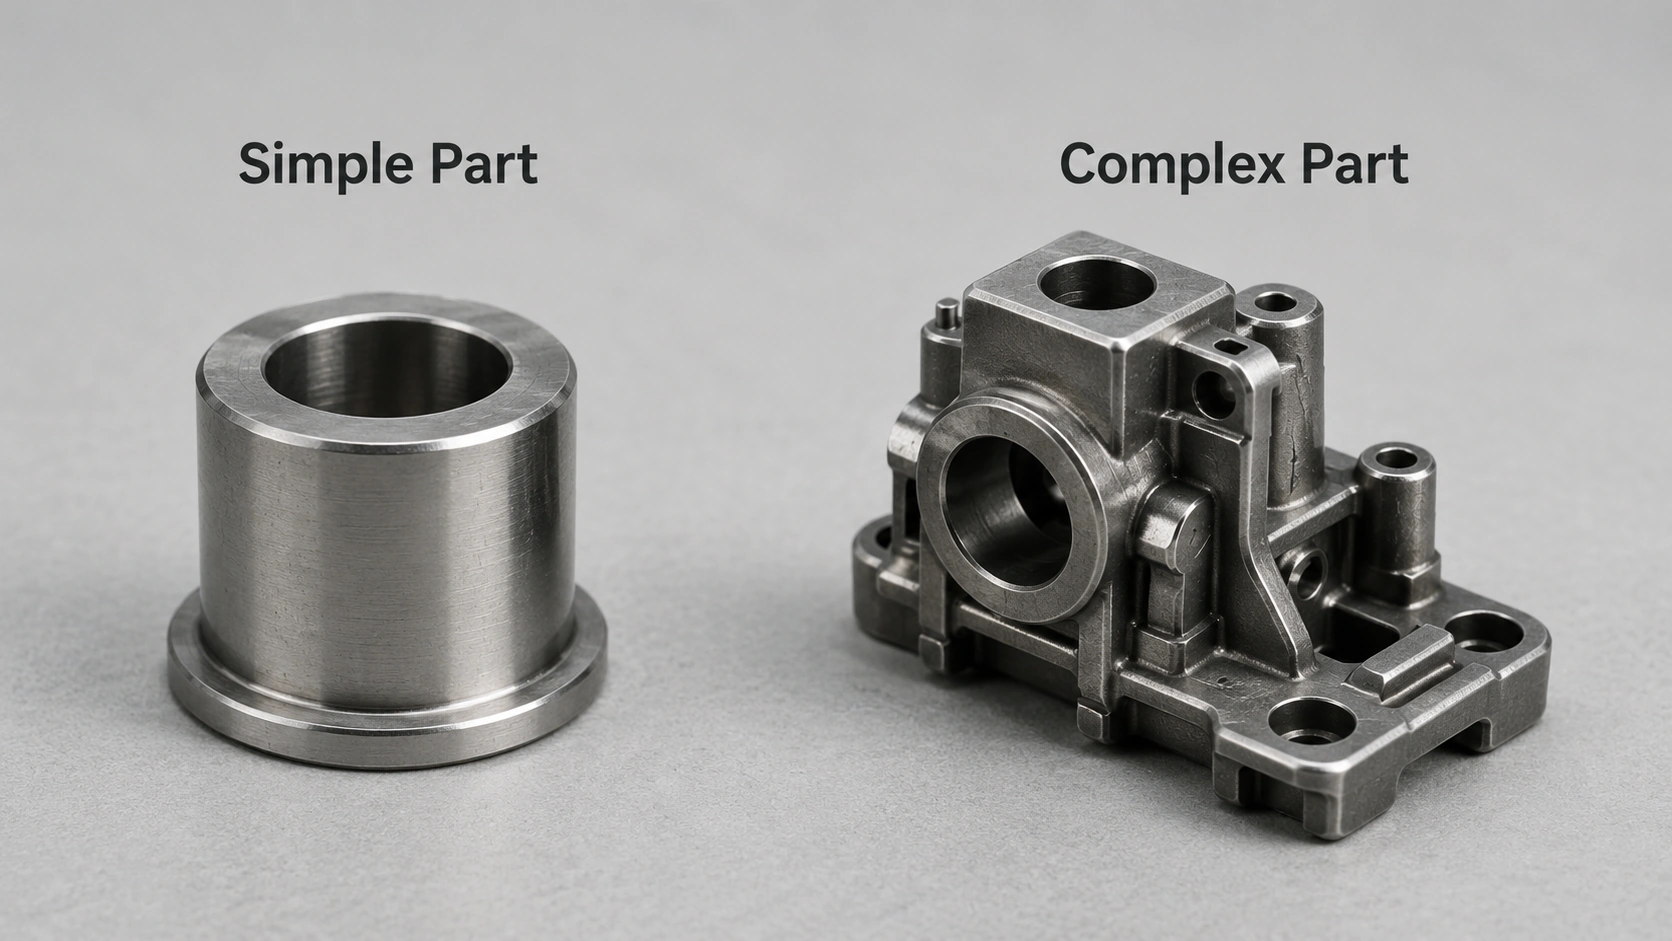
Mehrere Merkmale oder Komponenten könnten konsolidiert werden
Mehrere miniaturisierte maschinell bearbeitete Teile, eingepresste Stifte oder verbundene Komponenten können manchmal zu einem einzigen MIM-Teil konsolidiert werden. Das Wegfallen von Fügeoperationen kann Montageaufwand und Variationen in der relativen Position von festen Merkmalen reduzieren. Der potenzielle Vorteil liegt in der vollständigen Baugruppe: Bearbeitung, Ausrichtung, Verbindung und Inspektion können sich alle ändern, auch wenn jede ursprüngliche Komponente relativ einfach ist.
Vergleichen Sie die Bearbeitungs-, Füge-, Ausrichtungs- und Inspektionsschritte der ursprünglichen Baugruppe mit der vorgeschlagenen einteiligen Geometrie. Die Konsolidierung ist schwächer, wenn Teile abnehmbar bleiben oder sich unabhängig bewegen müssen, oder wenn ihre Kombination schwierige Hinterschneidungen, Übergänge von dick zu dünn oder unzugängliche Inspektionsmerkmale erzeugt. Einige Lager-, Dichtungs- oder Gleitflächen erfordern möglicherweise nach dem Sintern noch eine Nachbearbeitung.
Überprüfen Sie die Baugruppenzeichnung und ihre funktionale Bemaßungskette, bevor Sie etwas zusammenführen. Wenn zwei separate Teile durch eine Presspassung oder eine Schweißvorrichtung positioniert werden, hängt die endgültige Position von den Abmessungen jeder Komponente und dem Fügeprozess ab. Ein konsolidiertes Design kann diese Montagevariation beseitigen, verlagert aber das Steuerungsproblem auf die geformte Geometrie, die Sinterschwindung und das Inspektionsdatum. Diese neuen Beziehungen müssen messbar und erreichbar bleiben.
Vergleichen Sie die ursprünglichen und vorgeschlagenen Stücklisten und Prozessrouten. Identifizieren Sie die Teile, Vorrichtungen, Fügeschritte und Inspektionen, die entfallen, sowie alle hinzugefügten Schieberaktionen, Sintersupport-Anforderungen oder Nachbearbeitungsschritte. Komponenten sollten getrennt bleiben, wenn sie sich unabhängig bewegen, einzeln ersetzt werden müssen oder inkompatible Materialien verwenden.
Baugruppenprüfung: Würde die Integration fester Merkmale den Füge- und Ausrichtungsaufwand reduzieren, während Bewegung, Wartungsfreundlichkeit, funktionale Bezugspunkte und Inspektionszugang erhalten bleiben?
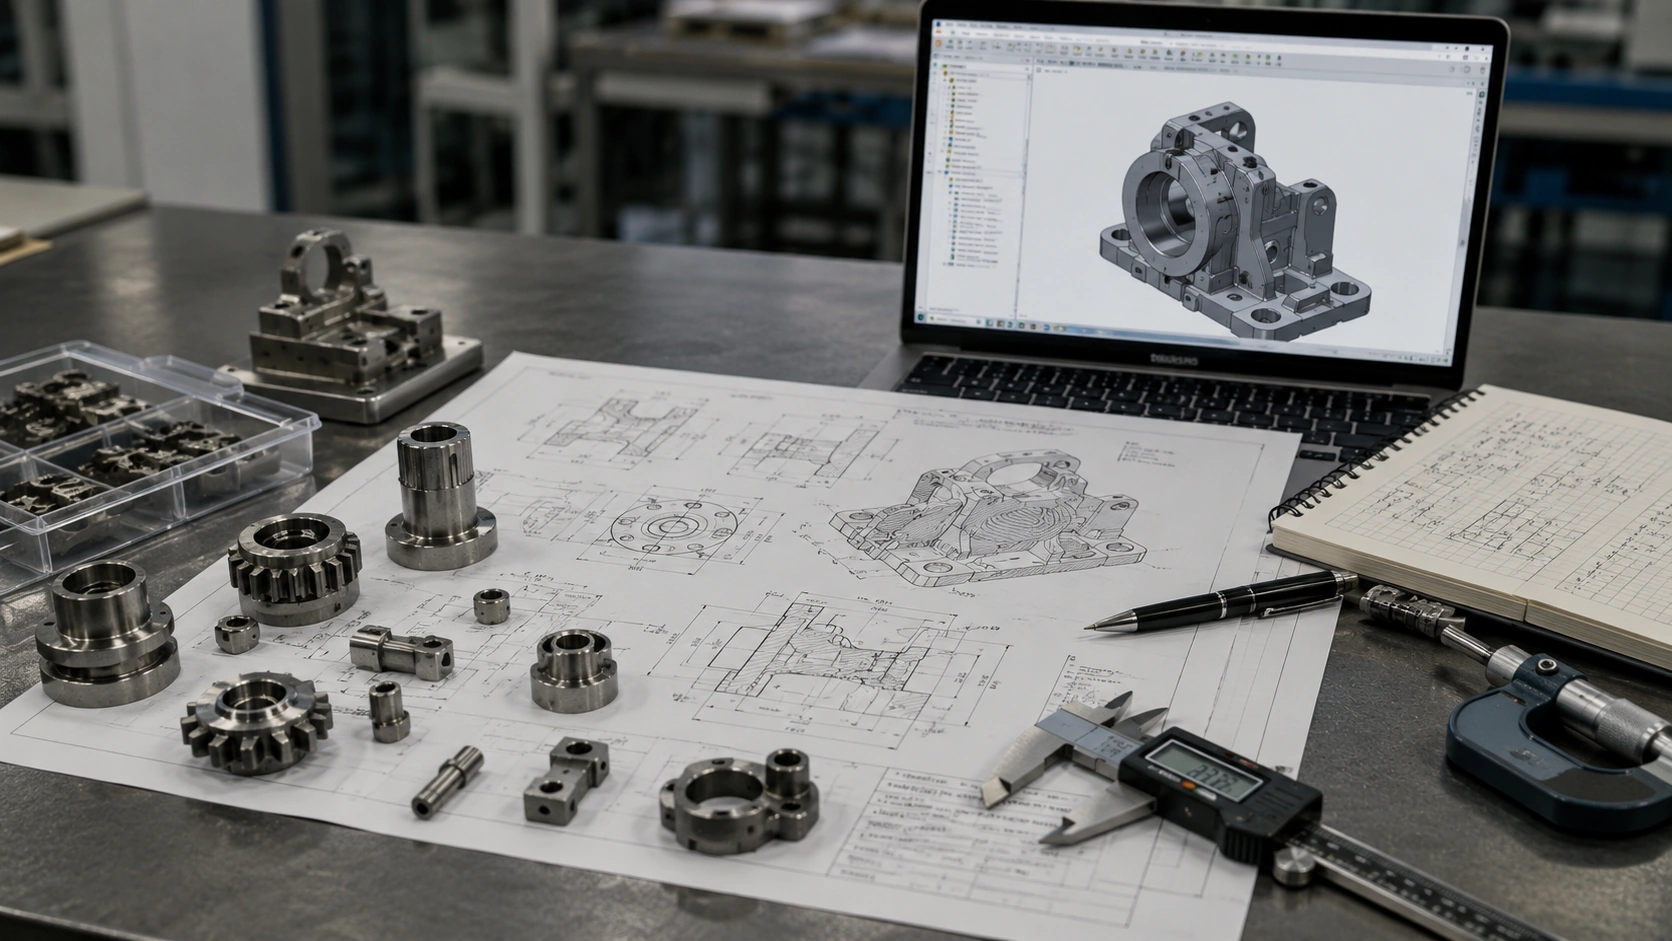
Der aktuelle Prozess weist wiederkehrende Fertigungsprobleme auf
Wiederkehrende Produktionsprobleme können eine Untersuchung von MIM rechtfertigen, insbesondere wenn die Bearbeitung mehrere Aufspannungen erfordert, kleine Fräser schnell verschleißen, die Gratentfernung zeitaufwendig ist, Gussteile korrigiert werden müssen oder die Montage Ausrichtungs- und Inspektionsverluste verursacht. Erfassen Sie den Vorgang oder den Defekt, der für die Kosten verantwortlich ist, und ermitteln Sie, ob ein machbarer MIM-Weg diesen beseitigen würde.
BearbeitungsaufwandErfassen Sie die Anzahl der Aufspannungen, die Zykluszeit, Schwierigkeiten beim Werkzeugzugang und wiederkehrende Entgratungsarbeiten. Identifizieren Sie, welche Schritte der Spritzguss eliminieren könnte.
MontageaufwandErfassen Sie Fügeoperationen, Ausrichtungsprüfungen und Montageausschuss. Prüfen Sie, ob feste Merkmale tatsächlich konsolidiert werden können.
Nacharbeitungs- und InspektionsaufwandIdentifizieren Sie, was wiederholt korrigiert oder gemessen wird und ob MIM eine vergleichbare Nachbearbeitung oder Inspektion erfordern würde.
Beispielsweise sind drei Fräsaufspannungen durch einen Spritzgussprozess nicht automatisch eine Einsparung, wenn das neue Teil nach dem Sintern umfangreiche Nachbearbeitung oder eine komplexe Inspektion erfordert. Vergleichen Sie den gesamten Prozess für die wiederkehrende Produktion, nicht nur den Angebotspreis des bestehenden Teils. Wenn der aktuelle Prozess bereits einfach und stabil ist, kann ein Werkzeug Kosten verursachen, ohne ein relevantes Problem zu lösen.
Erstellen Sie eine einfache Gegenüberstellung des aktuellen und des vorgeschlagenen Prozessablaufs und kalkulieren Sie diese pro akzeptierter Baugruppe oder Funktionsbauteil. Berücksichtigen Sie Rüst- und Zykluszeiten, Werkzeuge und Verbrauchsmaterialien, Handhabung, Entgraten, Fügen, Inspektion, Nacharbeit und Ausschuss. Für den MIM-Prozess umfassen Sie Spritzgießen, Entbindern, Sintern, jegliche erforderliche Nachbearbeitung, Oberflächenbehandlung und Endkontrolle. Eine kürzere Prozessbeschreibung ist nicht zwangsläufig ein kostengünstigerer Prozess.
Trennen Sie die vermutete Ursache von den Beweisen: Eine hohe Ausschussrate nach der Montage kann durch Teilevariation, Vorrichtungsausrichtung oder den Fügeschritt verursacht werden. Bevor Sie dem MIM-Verfahren die Reduzierung dieser Ausschüsse zuschreiben, identifizieren Sie, welche Ursache die neue Geometrie tatsächlich beseitigen würde und welche Abnahmetests dies beweisen würden.
Prozesskostenprüfung: Welche wiederholte Operation, welcher Defekt oder welche Prüfbelastung verursacht heute messbare Kosten? Würde sie verschwinden oder einfach als MIM-Nachbearbeitung, Sortierung oder Inspektion wieder auftauchen?
Ein etablierter MIM-Werkstoff kann die funktionalen Anforderungen erfüllen
Ein komplexes Teil, das auch spezifizierte mechanische, Korrosions-, Verschleiß-, magnetische oder thermische Anforderungen erfüllen muss, benötigt einen bewährten MIM-Werkstoff und eine erprobte Prozessroute. Die Bezeichnung einer Komponente als "Metall" oder "Edelstahl" definiert nicht die Güte, den Wärmebehandlungszustand oder die Eigenschaften, die für den Einsatz erforderlich sind.
Beginnen Sie mit der Betriebsumgebung und den erforderlichen Eigenschaften und prüfen Sie dann, ob ein ausgereifter Feedstock und eine validierte Fertigungsroute verfügbar sind. Beispielsweise können bekannte MIM-Edelstahlsorten unterschiedliche Funktionen erfüllen, aber ihre Eignung hängt von der spezifizierten Sorte, dem gesinterten oder wärmebehandelten Zustand, der Oberflächenbehandlung und der erforderlichen Inspektion ab. MPIF Standard 35-MIM ist eine geeignete Referenz für Materialspezifikationen; Eigenschaften von Schmiedemetallen oder generische Datenblätter von Lieferanten sollten nicht als automatische Garantien für ein fertiges MIM-Teil behandelt werden.
Die Materialentscheidung erfordert drei separate Bestätigungen: Verfügbarkeit von Sorte und Feedstock, erreichbare Eigenschaften im vorgeschlagenen gesinterten oder wärmebehandelten Zustand, und Verifizierung anhand der tatsächlichen Betriebsumgebung. Beispielsweise kann eine Härteanforderung von der Wärmebehandlung und Inspektion abhängen, während die Korrosionsbeständigkeit von der Legierungswahl, dem Oberflächenzustand und der Exposition abhängen kann. Die Übereinstimmung mit einem Legierungsnamen ist kein Ersatz für diese Prüfungen.
Der Referenz für MIM-Werkstoffe nach MPIF Standard 35 identifiziert standardisierte MIM-Materialspezifikationen; die Ausgabe 2025 ist die relevante aktuelle Ausgabe in der veröffentlichten Ankündigung der MPIF. Ihr Umfang legt nicht fest, dass ein bestimmter Lieferant jedes aufgeführte Material verarbeiten kann oder jede Eigenschaft bei jeder Geometrie garantiert. Fragen Sie im RFQ-Stadium, welche Güte, Zustand, Prüfverfahren und welches Materialzertifikat für die Abnahme der Produktionsteile verwendet werden würden.
Materialprüfung: Ist die erforderliche Güte und Lieferbedingung spezifiziert? Wenn nicht, können Belastung, Verschleiß, Korrosionsbelastung, Betriebstemperatur, magnetisches Verhalten und Oberflächenanforderungen für die Materialauswahl definiert werden?
Für verfügbare Legierungsoptionen siehe XTMIM MIM-Werkstoffe. Die endgültige Güte und der Zustand sollten während der technischen Prüfung anhand der funktionalen Anforderungen des Teils bestätigt werden.
Die Geometrie scheint formbar, entbinderbar und sinterbar zu sein
Komplexe Geometrien können den Bearbeitungsaufwand reduzieren und dennoch schwer durch MIM herzustellen sein. Ein praktikables Design erfordert einen machbaren Entformungspfad, eine handhabbare Wand- und Massenverteilung, ausreichende Grünteilfestigkeit, eine erreichbare Entbinderungsroute und eine geeignete Sinterausrichtung oder Stützungsanordnung.
Achten Sie auf abrupte Übergänge von dick nach dünn, starke Rippen neben dünnen Wänden, tiefe Sacklöcher, lange ungestützte Arme, fragile Kerne, eingeschlossene Hinterschneidungen oder Bereiche, die sich während der Schwindung verformen können. Seitenschieber, Kernstifte, Anschnittplatzierung und Trennlinien können ebenfalls die Werkzeugkomplexität und kritische funktionale Oberflächen beeinflussen. Diese Details sind DFM-Prüfungs-Auslöser, keine automatischen Gründe zur Ablehnung eines Teils: Lokale Neugestaltung oder kontrollierte Stützen können eine ansonsten wertvolle Geometrie machbar machen.
Unterschiedliche Designmerkmale werden in verschiedenen Phasen riskant. Während des Einspritzens können ein enger Fließweg und ein dicker angrenzender Bereich Füll- und Verdichtungsprobleme verursachen; während des Ausstoßens können dünne Rippen oder kleine Kerne anfällig sein, während das Teil noch ein relativ schwacher Grünling ist. Die Entbinderung benötigt ebenfalls einen geeigneten Weg durch das Teil, daher verdienen starke Abschnitte und abrupte Übergänge eine genauere Bewertung. Während des Hochtemperatursinterns können ungleichmäßige Geometrie, Schwerkraft und die Art und Weise, wie die Komponente ihren Träger berührt, zu Biegung, Durchhängen oder ungleichmäßigen Dimensionsänderungen beitragen. Dies sind mögliche Mechanismen zur Untersuchung, keine Fehler, die allein anhand einer Zeichnung einer Ursache zugeordnet werden können.
Fordern Sie vor der Werkzeugerstellung eine Überprüfung der Wandstärke und Massenverteilung, ein erstes Trenn-/Auswurfkonzept sowie eine beabsichtigte Ausrichtung für Entbinderung und Sintern an. Das Leitfaden für komplexe Designs im MIM-Verfahren behandelt insbesondere die Gleichmäßigkeit der Wandstärke, allmähliche Wandstärkenübergänge und die Unterstützung langer Spannweiten oder empfindlicher Merkmale. Besteht weiterhin ein erhebliches Risiko, sollten Versuchsteile nach relevanten Prozessstufen gemessen und inspiziert werden, wobei die Ergebnisse zur Verfeinerung der Geometrie, des Stützkonzepts oder der Werkzeugzugabe verwendet werden.
DFM-Prüfung: Identifizieren Sie das Merkmal, das am wahrscheinlichsten das Füllen, Auswerfen, Entbindern, die Sinterunterstützung oder die Dimensionsstabilität beeinflusst. Kann seine Geometrie oder Unterstützung vor der Werkzeugerstellung überprüft werden?
Für detaillierte Anleitungen zu Wandübergängen, Hinterschneidungen und Sinterunterstützung siehe MIM-Teilkonstruktionsrichtlinien.
Kritische Toleranzen können mit begrenzter Nachbearbeitung gesteuert werden
MIM beinhaltet eine signifikante, geplante Sinterschwindung. Werkzeugabmessungen können die erwartete Schwindung kompensieren, aber die endgültige Variation hängt immer noch von der Feedstock-Konsistenz, der Teileform, der Wandbalance, den Ofenbedingungen und der Sinterunterstützung ab. Ein starkes Eignungssignal ist eine Zeichnung, die identifiziert, welche Abmessungen die Funktion wirklich steuern, anstatt jede Oberfläche mit der engsten Toleranz zu belegen.
Kennzeichnen Sie die funktionalen Abmessungen und Bezugspunkte auf der Zeichnung und gruppieren Sie dann die Merkmale nach der Art der Steuerung, die sie erfordern könnten. Die folgenden Kategorien sind anfängliche Hypothesen für DFM, keine garantierten Toleranzfähigkeiten:
Als-gesinterte KandidatenNicht-kritische Konturen oder Freimaß-Merkmale, vorbehaltlich Zeichnungsanforderungen und Produktionsvalidierung.
Engere ProzesskontrollePositionen, Abstände, Ebenheit oder Bezugsbeziehungen, die eine fokussierte Messung und Fähigkeitsprüfung erfordern.
Selektive NachbearbeitungLagersitze, Dichtflächen, kritische Bohrungen oder Gewinde, wenn Formgebung und Sintern allein die Funktion nicht erfüllen können.
Bearbeitung, Kalibrierung, Schleifen und Gewindeschneiden können für ausgewählte Stellen geeignet sein, sind jedoch kein Ersatz für eine praktikable grundlegende gesinterte Geometrie. Wenn fast alle Oberflächen nachbearbeitet werden müssen, kann der Vorteil der Near-Net-Shape-Fertigung entfallen.
Die gleichmäßige Werkzeugskalierung kompensiert die erwartete Gesamtschwindung; sie kann allein keine lokale Biegung oder eine Änderung der relativen Position zweier Merkmale korrigieren. Für eine passende Bohrung kann die kritische Anforderung ihr Durchmesser sein und seine Position relativ zu einem Montagebezugspunkt. Die Bearbeitung nur des Durchmessers behebt keine instabile Bezugspunktbeziehung. Definieren Sie jede kritische Funktion (CTQ) und entscheiden Sie, wie das Teil während der Nachbearbeitung positioniert und bei der Abnahme gemessen wird.
Der MIMA-Richtlinien für Nachbearbeitungen beschreibt Bearbeitung, Gewindeschneiden, Schleifen und Kalibrierung für ausgewählte MIM-Merkmale. Diese Operationen bleiben nur praktikabel, wenn das gesinterte Teil stabile Auflageflächen und ausreichende Bearbeitungszugaben bietet. Überprüfen Sie funktionale Bezugspunkte, Werkzeugzugang, Nachbearbeitungsreihenfolge und Messungen von Probetielen, bevor Sie eine kritische Toleranz akzeptieren.
Toleranzprüfung: Welche Maße und Bezugspunktbeziehungen steuern die Funktion? Können sie im gesinterten Zustand gemessen werden, oder erfordern sie stabile Auflageflächen und eine selektive Nachbearbeitung?
Für die dimensionale Planung auf Merkmalsebene und die Anforderungen an Sekundärbearbeitungen siehe das MIM-Toleranzleitfaden.
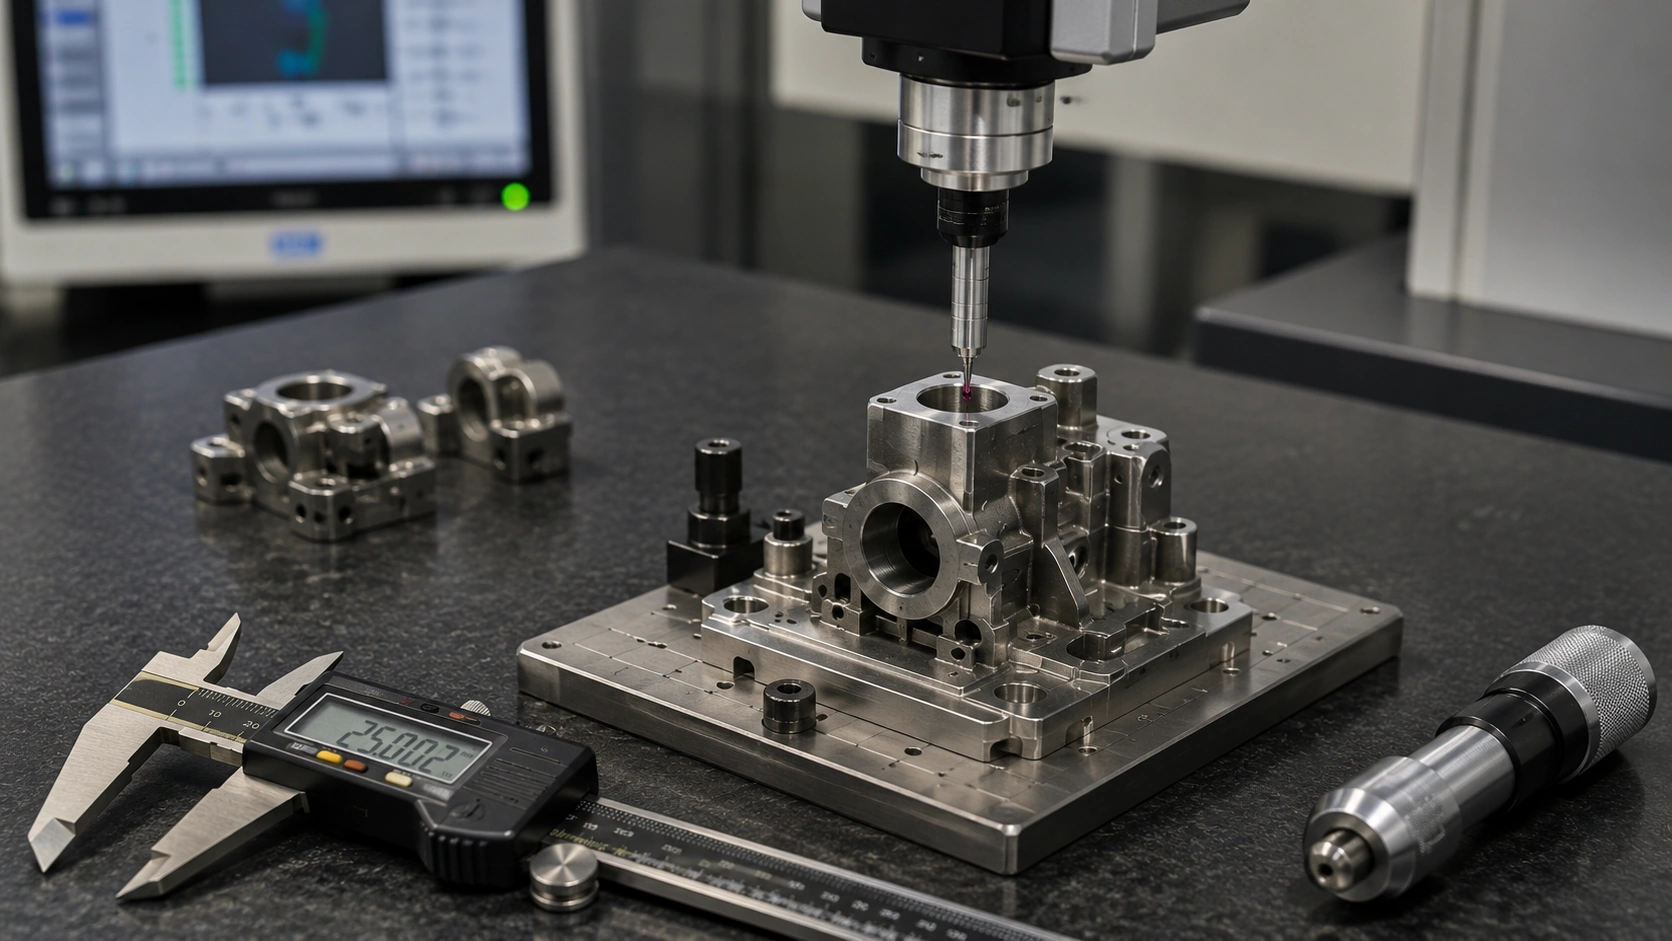
Stabile Wiederholproduktion kann Werkzeuginvestitionen rechtfertigen
MIM erfordert ein Werkzeug, Prozessentwicklung, Schwindungskompensation, Versuchsproduktion und Maßverifizierung. Diese anfänglichen Kosten sind leichter zu rechtfertigen, wenn dasselbe Design wiederholt produziert wird. Ein Design, das sich häufig ändert, oder ein Projekt, das nur wenige Konzeptmuster erfordert, rechtfertigt normalerweise zuerst einen Prototypenweg mit geringerem Engagement.
Es gibt keine einzelne wirtschaftliche Losgröße, die für jede Geometrie und jeden Lieferanten gilt. Ein einfaches Drehteil mit hohem Volumen kann immer noch CNC-Drehen oder konventionelles PM bevorzugen, während ein komplexeres Teil mit einem geringeren, aber stabilen Volumen eine Untersuchung rechtfertigen kann. Vergleichen Sie die Lebenszykluskosten, nicht nur den Angebotspreis pro Spritzgussteil.
Ein praktischer erster Kostentest: Schätzen Sie die einmaligen Werkzeug- und Qualifizierungskosten, addieren Sie dann die erwartete Gesamtstückzahl multipliziert mit den wiederkehrenden MIM-Kosten pro akzeptiertem Teil (einschließlich nachträglicher Bearbeitung, Inspektion und angemessener Ausbeutezuschläge). Vergleichen Sie dieses Ergebnis mit dem bestehenden Verfahren über die gleiche Lebensstückzahl, die gleichen funktionalen Anforderungen und Akzeptanzkriterien. Wenn glaubwürdige wiederkehrende Einsparungen die Anfangsinvestition nicht wieder hereinholen können, ist ein hohes Produktionsvolumen allein kein Grund für einen Wechsel.
Verwenden Sie mindestens zwei Nachfrageszenarien – konservativ und erwartet –, wenn die Prognose unsicher ist. Die relativen Kosten hängen von der Stückzahl der akzeptiert Teile ab, nicht nur von der Anzahl der gefertigten Teile: Ausschuss, Bearbeitungsverluste und Inspektion müssen für beide Routen konsistent behandelt werden. Fragen Sie, ob die prognostizierte wiederkehrende Einsparung positiv und glaubwürdig ist. Erst dann macht es Sinn abzuschätzen, wie viele Wiederholungsaufträge benötigt werden, um die Werkzeug- und Qualifizierungsinvestition wieder hereinzuholen. Konstruktionsänderungen nach dem Bau des Werkzeugs können diese Berechnung schlagartig verändern.
Die jährliche Stückzahl allein kann die MIM-Wirtschaftlichkeit nicht begründen. Die EPMA-Prozessübersicht beschreibt den Prozess im Verhältnis zur konventionellen Press-und-Sinter-PM. Eine einfache Komponente, die effizient in einer Pressrichtung verdichtet werden kann, könnte selbst bei erheblichem Volumen die konventionelle PM bevorzugen, da die flexiblere MIM-Formgebung zusätzliche Schritte und Kosten verursacht.
Volumen- und Kostenprüfung: Sind der Jahresbedarf, die erwartete Projektlaufzeit und die Designreife stabil genug, um das Werkzeug zu rechtfertigen? Können die prognostizierten Einsparungen pro akzeptiertem Teil die Werkzeug- und Qualifizierungskosten bei einer konservativen Nachfrageprognose decken?
Welche Warnsignale können diese 7 MIM-Eignungsmerkmale außer Kraft setzen?
Mehrere günstige Merkmale können keine unlösbare Materialroute, inakzeptable Verformung oder ein Werkzeug, das seine Entwicklungskosten nie wieder einspielen würde, ausgleichen. Eine Designänderung oder ein gezielter Versuch kann einige Probleme lösen; eine effiziente bestehende Fertigungsroute kann andere Projekte für MIM wirtschaftlich unattraktiv machen.
| Warnsignal | Warum es wichtig ist | Praktische Antwort |
|---|---|---|
| Einfache Geometrie mit einem effizienten bestehenden Prozess | MIM kann Werkzeugbau, Entbindern und Sintern hinzufügen, ohne ausreichenden Form- oder Montagevorteil. | Wahrscheinlich schwache Eignung: Vergleichen Sie Drehen, Stanzen oder konventionelle PM, bevor Sie ein MIM-Werkzeug anfordern. |
| Nicht unterstützte Merkmale oder starke Wandungleichgewichte | Beschädigung des Grünteils, Probleme bei der Binderentfernung oder Verformung können den geometrischen Vorteil untergraben. | Validierung erforderlich: Fokussierte DFM- und Sintersupport-Prüfung; Neugestaltung, wo gerechtfertigt. |
| Bearbeitungsnahe Toleranzen bei fast jedem Merkmal | Umfangreiche Nachbearbeitung kann den Near-Net-Shape-Vorteil zunichtemachen. | Wirtschaftlichkeit validieren: funktionale Abmessungen unterscheiden und realistische Kosten für Sekundärbearbeitungen vergleichen. |
| Keine bestätigte Material-/Feedstock-Route | Ein alleiniger nomineller Legierungsname legt keine erreichbaren Eigenschaften und Verarbeitung fest. | Validierung erforderlich: erforderliche Leistung und verfügbare ausgereifte Materialien bestätigen, bevor die Eignung geschätzt wird. |
| Nur Prototypenbedarf oder häufig wechselnde Konstruktion | Werkzeugbau und wiederholte Validierung können kommerziell verfrüht sein. | Werkzeugbau zurückstellen: Nutzen Sie einen geeigneten Prototypenprozess und überdenken Sie MIM, wenn das Design stabilisiert ist. |
Eine fehlende Toleranz ist eine Spezifikationslücke und erfordert eine Klärung der Zeichnung. Ein langer, ungestützter Arm stellt ein Prozessrisiko dar, das eine DFM- und Sintersupport-Prüfung erfordert. Ein einfaches, kostengünstiges Drehteil wirft eine andere Frage auf: Rechtfertigt eine Einsparung überhaupt ein Werkzeug? Erst nachdem diese Fragen beantwortet sind, kann das Projekt verantwortungsvoll klassifiziert werden.
Empfohlene Vorgehensweise: Fehlende Informationen als "klären", unsicheres Form- oder Sinterverhalten als "validieren" und schwache Prozessökonomie als "Alternativen vergleichen" kennzeichnen. Eine unvollständige Zeichnung oder Schätzung des Bedarfs ist kein Beweis dafür, dass das Teil technisch unmöglich per MIM herzustellen ist.
Wie wirken sich diese Anzeichen auf verschiedene Metallteile aus?
Die drei folgenden Beispiele sind hypothetische Ingenieurszenarien, keine dokumentierten XTMIM-Kundenprojekte oder gemessenen Produktionsergebnisse. Sie zeigen, warum ähnlich aussehende Metallteile zu unterschiedlichen MIM-Entscheidungen führen können.
Ein komplexes Teil mit wiederholten CNC-Bearbeitungen
Betrachten Sie eine kompakte Mechanikkomponente, die seitliche Merkmale, einen schmalen Schlitz und mehrere Bearbeitungsaufspannungen benötigt. Eine kleine, feste Unterbaugruppe erfordert außerdem eine Ausrichtung während der Montage. Die wiederkehrende Belastung ist nicht nur Materialabfall, sondern auch Fräserzugang, Bezugstransfer, Positionierung der Baugruppe und Inspektion. Ein einteiliges MIM-Konzept könnte potenziell die meisten nicht-kritischen Merkmale formen, während eine bearbeitete Lager- oder Kontaktfläche erhalten bleibt.
Hier bieten komplexe Geometrie und mögliche Teilekonsolidierung einen konkreten Grund, MIM in Betracht zu ziehen. Die kritische Kontaktfläche ist begrenzt und kann auf der Zeichnung identifiziert werden. Materialverträglichkeit, Formtrennung, Sinterverhalten und das Produktionsvolumen bestimmen weiterhin, ob das Konzept fortgesetzt werden sollte.
Stellen Sie die aktuellen CNC-Bearbeitungsschritte und Montageprozesse neben einen vorgeschlagenen MIM-Prozess. Markieren Sie die Merkmale, die geformt werden sollen, und die Lager- oder Kontaktfläche, die bearbeitet bleiben soll. Bestätigen Sie einen stabilen Bezugspunkt für die Nachbearbeitung nach dem Sintern und vergleichen Sie dann die Kosten bei der vorgesehenen Gesamtstückzahl. Eine Machbarkeitsprüfung auf Basis der Zeichnung sollte jeder Werkzeugzusage vorausgehen.
Erste Entscheidung: Eine zeichnungsbasierte MIM-Prüfung wert; Werkzeugkosten sind ohne Machbarkeits- und Kostenprüfungen noch nicht gerechtfertigt.
Ein kompaktes Teil mit kritischen Verzugs- oder Toleranzrisiken
Stellen Sie sich ein kleines Teil mit einem langen, dünnen Arm vor, der an einen viel massiveren Sockel (Boss) angefügt ist. Die Konstruktion ist komplex genug, um den Wert von MIM nahezulegen, aber die freitragende Spannweite des Arms und der Übergang der Wandstärke könnten Handhabung und Sintern erschweren. Eine enge Planheitsanforderung an einer Gegenfläche fügt eine weitere Unsicherheit hinzu. Keine einfache Checkliste kann feststellen, ob diese Geometrie nach der Schwindung stabil bleibt.
Die erste DFM-Prüfung sollte den Wandstärkenübergang vom Arm zum Sockel, die wahrscheinliche Stützorientierung, zulässige Designänderungen und ob die kritische Gegenfläche lokal bearbeitet werden könnte, untersuchen. Jede Option beeinflusst die Zeichnung, das Werkzeug und den Inspektionsplan, daher sollte sie gelöst werden, bevor das Teil als werkzeugfertig betrachtet wird.
Der Arm und der Sockel können sich aufgrund ihrer ungleichen Querschnitte und Stützbedingungen während der Handhabung, der Entbinderung und des Sintervorgangs unterschiedlich verhalten. Definieren Sie die Planheit und die Beziehung zwischen Arm und Sockel in der Zeichnung und inspizieren Sie dann Probetelle unter Verwendung der vorgesehenen Bezugspunkte. Ein allmählicher Übergang, angepasste Stützen oder eine lokale Bearbeitung können helfen, aber gemessene Variationen sind erforderlich, um die Machbarkeit zu bestätigen.
Erste Entscheidung: Potenzielle MIM-Passform, vorbehaltlich DFM-Prüfung und dimensionaler Validierung des kritischen Merkmals.
Ein einfaches Drehteil mit geringem Fertigungsvorteil durch MIM
Ein kleiner zylindrischer Abstandshalter kann eine stabile jährliche Nachfrage und eine unkomplizierte Materialspezifikation haben. Doch wenn er schnell gedreht und mit einer einfachen Methode inspiziert werden kann, hat er wenig dreidimensionale Komplexität, Montagevereinfachung oder wiederkehrende Prozessprobleme, die MIM lösen könnte. Eine hohe Bestellmenge allein ändert nichts an dieser Geometrie.
Der aktuelle Drehvorgang erzeugt bereits die erforderliche Geometrie mit wenigen Arbeitsschritten. MIM würde ein Werkzeug, Prozessentwicklung und Schwindungskontrolle einführen, ohne die wiederkehrende Fertigungsarbeit klar zu reduzieren. Konventionelle PM (Pulvermetallurgie) könnte ebenfalls prüfenswert sein, wenn die uniaxialen Pressen die Material-, Dichte- und Maßanforderungen des Teils erfüllen können.
Bestätigen Sie die aktuelle Zykluszeit, die Ausschussrate, die erforderliche Materialbeschaffenheit und den Inspektionsaufwand. Wenn Drehen die Zeichnung bereits zu wettbewerbsfähigen akzeptierten Teilekosten erfüllt, ist es unwahrscheinlich, dass MIM die Wirtschaftlichkeit verbessert. Wenn konventionelle PM in Betracht gezogen wird, bestätigen Sie die Pressrichtung, die erreichbaren Eigenschaften und Toleranzen, bevor Sie sie als gleichwertige Option betrachten.
Erste Entscheidung: Fahren Sie mit dem Drehen fort oder bewerten Sie eine einfachere geeignete Route, bevor Sie MIM-Werkzeuge in Betracht ziehen.
Was sollten Sie nach der Prüfung der 7 Anzeichen entscheiden?
Die sieben Anzeichen ergeben keine numerische Punktzahl. Eine ernsthafte Materialfehlanpassung, ein instabiles kritisches Merkmal oder ein unwirtschaftliches Werkzeug können mehrere positive Indikatoren aufwiegen. Erfassen Sie eine von drei vorläufigen Entscheidungen:
Erfassen Sie den erwarteten Fertigungsvorteil neben der ungelösten Einschränkung. Zum Beispiel: "MIM kann zwei schwierig zu bearbeitende Seitenmerkmale eliminieren, aber die Sinterstabilität des langen Arms ist nicht verifiziert." Dies gibt dem Ingenieurteam ein definiertes Problem zur Untersuchung, bevor Werkzeug- oder Stückkosten geschätzt werden.
| Screening-Ergebnis | Was Sie ermittelt haben | Nächster Schritt |
|---|---|---|
| MIM-Prüfung lohnenswert | Ein klarer Fertigungsvorteil, ein glaubwürdiger Material- und Geometrieansatz, beherrschbare kritische Merkmale und plausible Wiederholungskosten. | Reichen Sie die Zeichnung zur ersten technischen und kostenmäßigen Machbarkeitsprüfung ein. |
| Weitere Validierung erforderlich | Es kann einen echten MIM-Wert geben, aber eine spezifische Frage zu Material, Formgebung, Entbindern, Sintern, Toleranz oder Kosten bleibt offen. | Identifizieren und testen Sie die blockierende Frage, bevor Sie Werkzeugannahmen treffen. |
| MIM ist möglicherweise nicht die beste Lösung | Der aktuelle Prozess ist bereits effizient, das Teil bietet wenig geometrischen Vorteil oder die Produktionskosten unterstützen den Werkzeugbau nicht. | Fahren Sie mit dem bestehenden Weg fort oder vergleichen Sie einen anderen geeigneten Fertigungsprozess. |
Diese anfänglichen Entscheidungen berechtigen weder den Werkzeugbau noch bestätigen sie die Lieferantenfähigkeit. Eine DFM-Prüfung basierend auf Zeichnungen, Materialspezifikationen, Maßhaltigkeit, Mustervalidierung und Lieferantenqualifizierung sind weiterhin erforderlich. Verwenden Sie das MIM-Eignungscheckliste um ungelöste Punkte zu erfassen und eine fokussierte Prüfung vorzubereiten.
Was sollten Sie für eine anfängliche MIM-Passformprüfung vorbereiten?
Für ein vielversprechendes Teil muss die technische Prüfung feststellen, ob die vorgeschlagene Abfolge von Spritzgießen, Entbindern, Sintern, selektiver Nachbearbeitung und Inspektion die funktionalen Anforderungen erfüllen kann. Klare Zeichnungs- und Mengenangaben ermöglichen es dem Lieferanten, Werkzeugbeschränkungen und ungelöste Risiken zu identifizieren, bevor ein aussagekräftiges Produktionsangebot erstellt wird.
| Bereitzustellende Informationen | Was der Prüfer feststellen kann |
|---|---|
| 3D-STEP-Modell und 2D-Zeichnung | Merkmalsausrichtung, Wandübergänge, Teilegröße, kritische Abmessungen, Bezugspunkte und wahrscheinliche Werkzeugfragen. |
| Werkstoffgüte oder funktionale Anforderungen | Verfügbare MIM-Feedstock-Route; erforderliche Festigkeit, Härte, Korrosions-, Verschleiß-, magnetische oder Temperaturleistung. |
| Kritische Toleranzen, Passflächen und Oberflächen | Als-gesinterte Zielwerte im Vergleich zu selektiver Bearbeitung, Kalibrierung, Nachbearbeitung und Inspektionsbedarf. |
| Erwartetes Jahresvolumen, Chargengröße und Projektlaufzeit | Ob Werkzeugkosten, Versuchsläufe und langfristige Stückkosten eine glaubwürdige wirtschaftliche Grundlage haben. |
| Aktueller Prozess, Herausforderungen und Anwendungskontext | The conversion benefit, assembly or quality constraints, use environment, and risks that should be prioritized. |
Prioritize the dimensions that control function: mark mating faces, bore locations, runout or flatness where relevant, then state the actual assembly or service condition. If you do not yet have a released 2D drawing, a STEP model, sample or annotated sketch can support an initial discussion—but it cannot establish final tolerance capability, mold dimensions or a dependable production quotation.
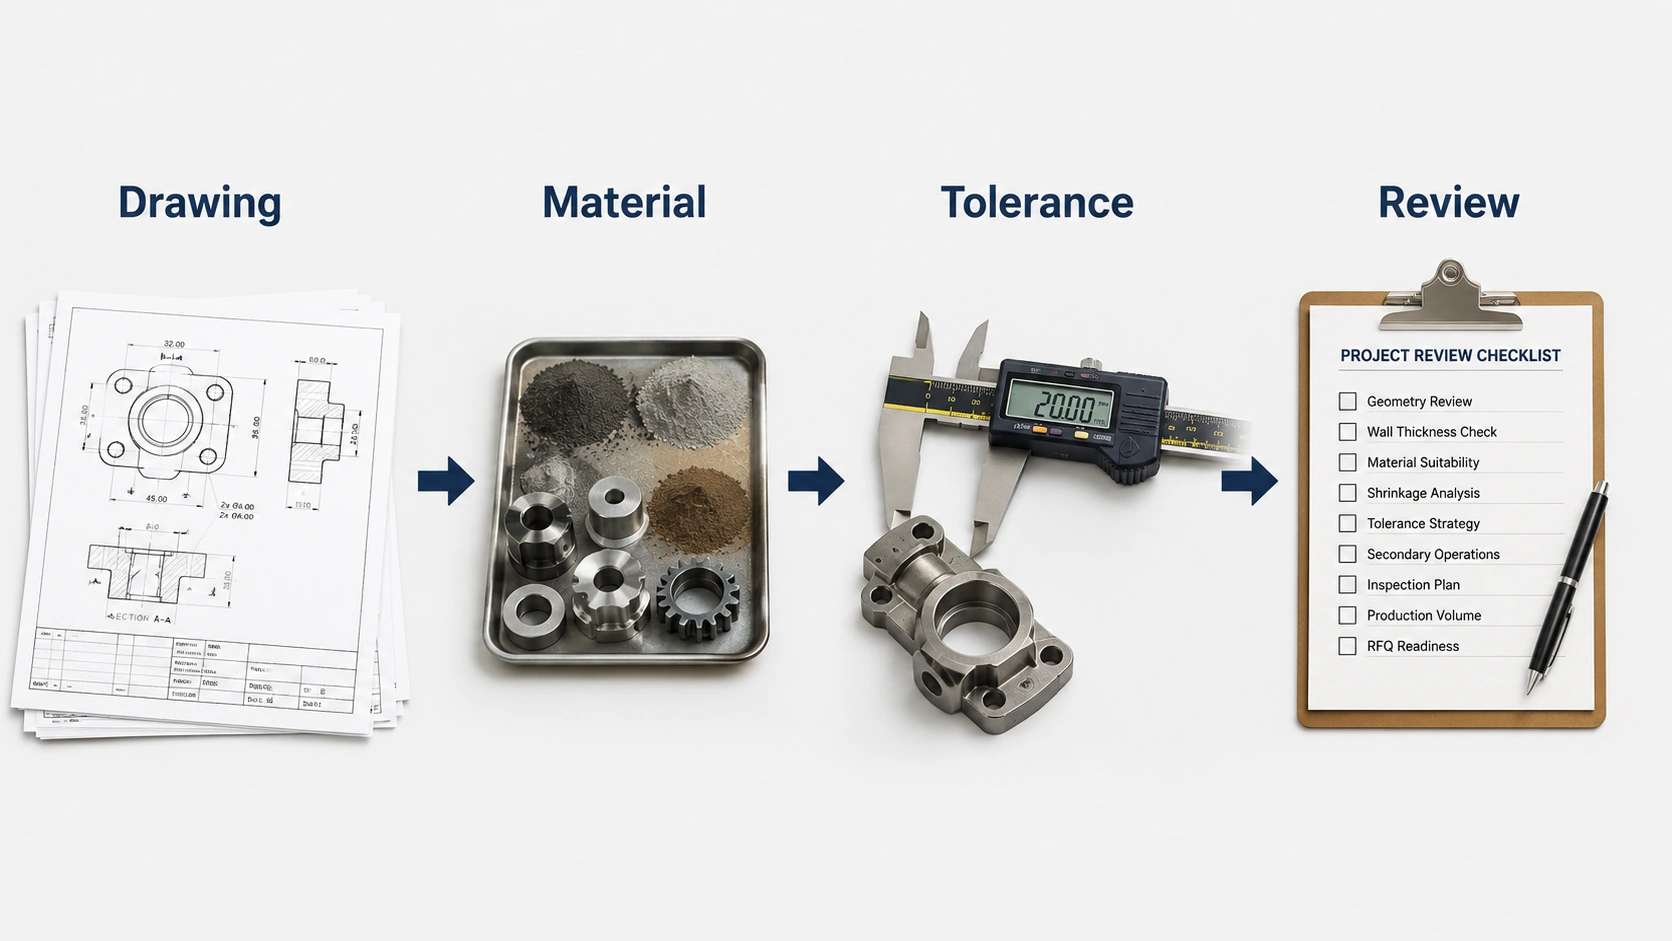
A project may be worth discussing before every document is final. However, reliable tooling, tolerance and cost decisions require enough drawing and production information to resolve the critical unknowns.
Have a metal part that shows several of these signs?
For common part configurations, see Metallpulverspritzguss-Anwendungen. If your drawing identifies the functional requirements and expected production quantity, send those details for an initial assessment of geometry, material, tolerance and tooling feasibility.
Undercuts, a machined critical bore, thin unsupported features, uncertain demand and incomplete drawings do not automatically rule out MIM. Each requires a different technical or commercial check.
Does a single undercut rule out MIM?
Not necessarily. Some undercuts can be formed at the parting line or with an appropriate side action, while others may require a costly core mechanism or a design change. The early check is whether the functional feature can be released from the tool without making ejection, flash control or the mold uneconomical.
Can a component still be a MIM candidate if one bore must be machined?
Yes. A selectively reamed or machined bore may be reasonable if most of the part is produced near net shape. Mark the bore size, its positional datum and the machining allowance, then check whether a stable sintered surface can locate the secondary operation. The economics weaken if most features require machining.
Should I redesign a thin arm before asking for a MIM review?
Do not change a functional arm solely because it looks thin. First define its load, clearance and geometry constraints. An engineer can then examine green-part handling, binder removal, sintering support and the required dimensional relationship. A radius, thickness transition, support strategy or selective finishing may help, but feasibility needs project-specific evaluation.
What if annual volume is still uncertain?
Estimate a conservative and an expected lifetime quantity, and state whether the design is likely to change. Compare total cost per accepted part for the existing route and a feasible MIM route under both scenarios, including tooling, qualification, secondary operations and inspection. A forecast does not replace an actual supplier quotation.
Can a STEP model without a dimensioned drawing support an initial review?
It can support a preliminary geometry discussion, including size, wall changes and possible mold-release concerns. It cannot define critical tolerances, inspection datums or acceptance criteria reliably. Before tooling and a meaningful production RFQ, add a 2D drawing or clearly annotated functional requirements.







