
Die frühzeitige Prozessauswahl verknüpft Teilegeometrie, funktionale Anforderungen und das erwartete Produktionsvolumen mit Werkzeugentscheidungen. Vergleichen Sie vor der Werkzeugbindung für ein neues Metallteil den Metallpulverspritzguss (MIM) mit der konventionellen Press-und-Sinter-Pulvermetallurgie (PM) hinsichtlich Funktion, Geometrie, Maßanforderungen und Kosten des Fertigteils. PM ist oft praktikabel, wenn das Teil gepresst werden kann …
Vergleichen Sie vor der Werkzeugbindung für ein neues Metallteil Metallpulverspritzguss (MIM) mit konventionelle Press-und-Sinter-Pulvermetallurgie (PM) hinsichtlich Funktion, Geometrie, Maßanforderungen und Kosten des Fertigteils. PM ist oft praktikabel, wenn das Teil zuverlässig gepresst und ausgeworfen werden kann oder eine kontrollierte Porosität benötigt. MIM ist eine Prüfung wert für kleine, filigrane dreidimensionale Merkmale, vorausgesetzt, die Wirtschaftlichkeit von Formgebung, Entbindern, Sintern und Produktion ist gegeben.
Für eine neue Komponente im Automobil-, Industrie- oder Elektronikbereich beeinflusst die Formgebung den Werkzeugkonzept, Seitenmerkmale, kritische Bezugspunkte, Bearbeitung und Inspektion. Zwei Herstellungsverfahren können für dieselbe Zeichnung technisch möglich sein, beinhalten jedoch sehr unterschiedliche Nacharbeiten und Produktionsrisiken. Die folgende Diskussion konzentriert sich auf die Wahl vor der Werkzeugbindung; technische Unterschiede zwischen den Prozessen werden im vollständigen MIM vs. PM-Vergleich.
Kann konventioneller Press-und-Sinter-PM dieses Teil zuverlässig formen?
Die konventionelle PM beginnt mit dem Füllen einer starren Matrize mit Metallpulver, dem Verdichten zu einem Grünling, dem Auswerfen des Presslings und dem Sintern. Die Machbarkeit hängt vom Matrizenfüllverhalten, der Zielverdichtung, dem Zugang für Stempel und Kernstangen, der Grünfestigkeit und dem unbeschädigten Auswerfen ab. Ein Teil mit einer einfachen Kontur kann dennoch Werkzeugschwierigkeiten bereiten. Die EPMA-Beschreibung des konventionellen Press-und-Sinter-Verfahrens erklärt, wie die Werkzeugfüllung und die Dichtegleichmäßigkeit den Prozess beeinflussen.
Pressrichtung, Werkzeugzugänglichkeit und Auswerfbarkeit
Beginnen Sie mit der Ausrichtung des 3D-Modells entlang einer möglichen Pressachse. Löcher, die dieser Achse folgen, können oft durch Kernstifte geformt werden, während unterschiedliche Stempelhöhen Naben, Stufen oder stirnseitige Merkmale erzeugen können. Diese Fähigkeiten bedeuten, dass die Pulvermetallurgie (PM) nicht auf einfache Zylinder oder flache Teile beschränkt ist. Kernstifte und Stempel müssen jedoch mechanisch stabil sein, das Pulver muss dünne oder tiefe Abschnitte füllen, und der Pressling muss eine ausreichende Grünfestigkeit aufweisen, um dem Auswerfen und der Handhabung standzuhalten.
Überprüfen Sie nun die Merkmale, die die Pressachse kreuzen. Ein seitliches Loch, ein transversaler Schlitz oder Hinterschneidungen sind möglicherweise nicht direkt mit der konventionellen axialen Verdichtung formbar, selbst wenn der Rest der Komponente PM-freundlich ist. Solche Merkmale können manchmal umkonstruiert, nach dem Sintern gebohrt oder gefräst werden. Die richtige Entscheidung hängt von der Anzahl der Operationen, ihren Bezugsbeziehungen und davon ab, ob das fertige Teil immer noch die Kosten- und Toleranzanforderungen erfüllt. PickPM Designüberlegungen befassen sich mit Kernstiften, seitlichen Löchern, dünnen Wänden und Merkmalen, die das Auswerfen behindern.
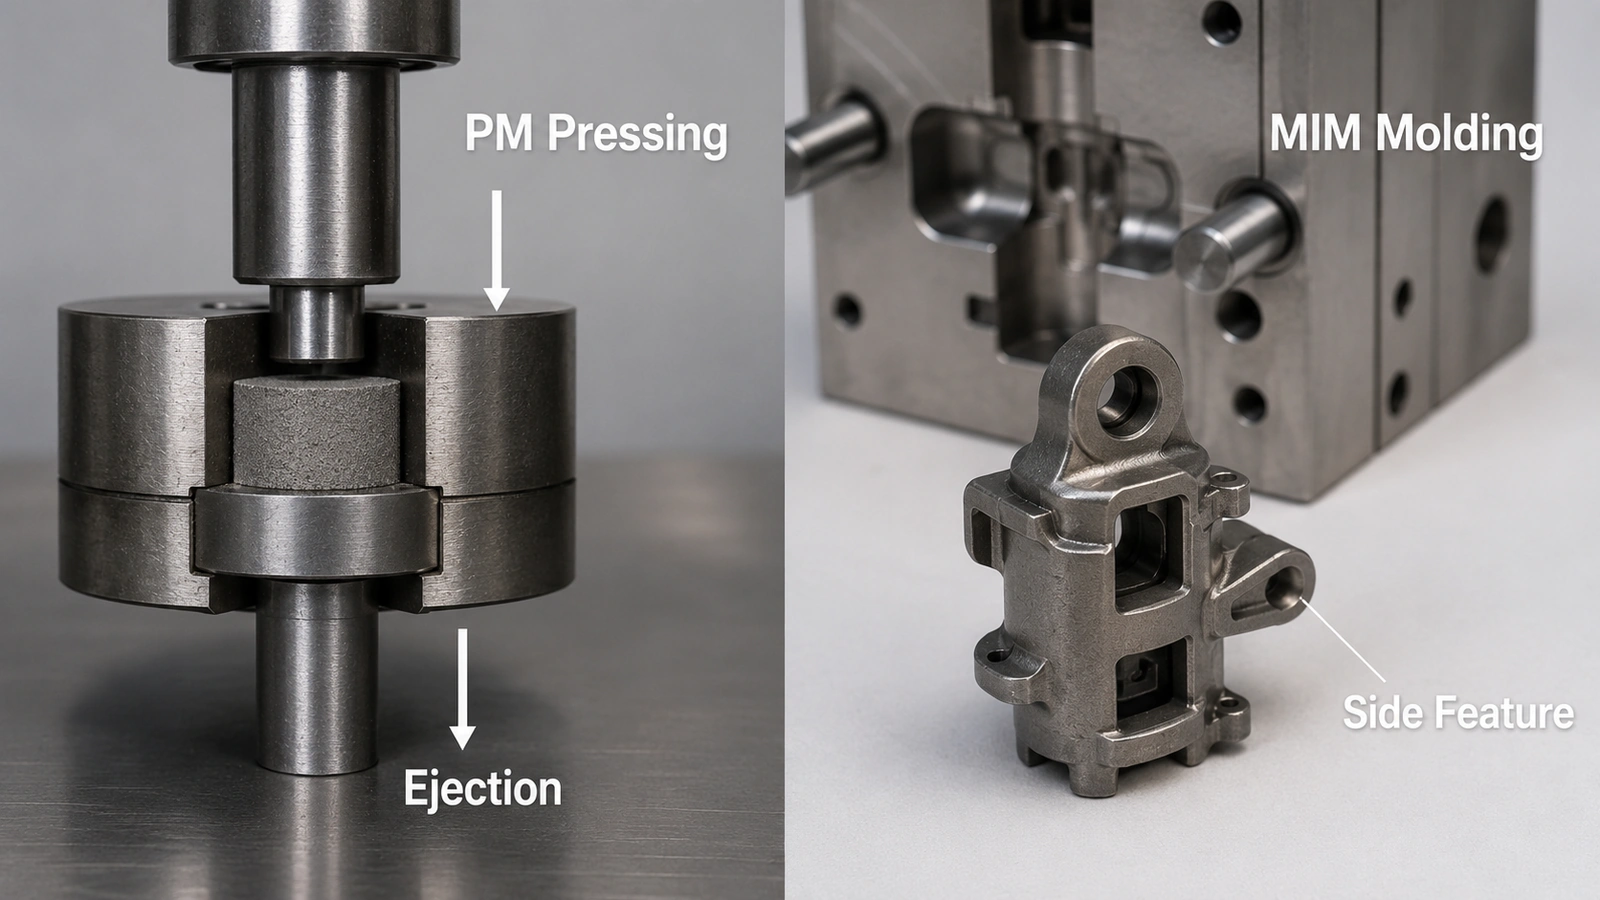
Querlochprüfung:
Wenn das Hauptmerkmal gepresst werden kann, ein Querloch jedoch nicht, ist die Nachbearbeitung nach dem Sintern unkompliziert, oder schafft sie ein kritisches Bezugsproblem und verteuert den Prozess?
Geometrische Merkmale, die möglicherweise eine Bearbeitung oder Neukonstruktion erfordern
Markieren Sie, welche Merkmale direkt durch das Werkzeug geformt werden können und welche Bohren, Fräsen, Kalibrieren oder eine Designänderung erfordern. Die Grenzen hängen vom Werkzeuglayout und der Teilegeometrie ab; ein seitliches Loch oder eine Hinterschneidung ist kein automatischer Grund, PM abzulehnen, wenn es wirtschaftlich fertiggestellt werden kann.
| Teilemerkmal | Frage zur PM-Machbarkeit | Mögliche nächste Aktion |
|---|---|---|
| Axiale Bohrung, Nabe oder Stufenprofil | Können die Stempel und Kernstifte dies ohne Knicken oder Beschädigung formen und auswerfen? | Prüfen Sie Werkzeuglayout, Grünfestigkeit und Kalibrierungsbedarf. |
| Seitenbohrung oder Querbohrung | Steht das Merkmal im Konflikt mit axialen Werkzeugen oder dem Auswerferpfad? | Preis für sekundäres Bohren oder Fräsen; Erwägen Sie eine Neupositionierung des Merkmals. |
| Externe Hinterschneidung oder tiefe seitliche Nut | Würde das Merkmal den Kompaktling im Werkzeug einfangen? | Neugestalten, nachbearbeiten oder eine andere Formroute vergleichen. |
| Langer dünner Abschnitt oder ungleichmäßige Dicke | Kann das Pulver gleichmäßig verdichtet werden und eine ausreichende Grünfestigkeit aufweisen? | Prüfen Sie die lokale Dichte, Bruchsprödigkeit, Rundungen und mögliche Verformungen. |
| Seitenmerkmal, das an ein enges Montage-Referenzmaß gebunden ist | Wird eine Sekundärbearbeitung die Beziehung zu den primären verdichteten Oberflächen aufrechterhalten? | Vor der Angebotserstellung Vorrichtungen, Bearbeitungsbezugspunkte und Prüfmittel planen. |
PM bleibt ein sinnvoller Ausgangspunkt, wenn das Teil gepresst und ausgeworfen werden kann, seine erforderliche Dichte oder funktionelle Porosität erreichbar ist und jegliches Kalibrieren, Härten oder Bearbeiten ohne übermäßige Kosten kontrolliert werden kann. Je nach Konstruktion sind Buchsen, Hülsen, Zahnräder, Abstandshalter, poröse Teile und bestimmte weichmagnetische Komponenten Kandidaten. Der Leitfaden für das Press-und-Sinter-Pulvermetallurgie-Verfahren beschreibt den zugrunde liegenden Produktionsweg.
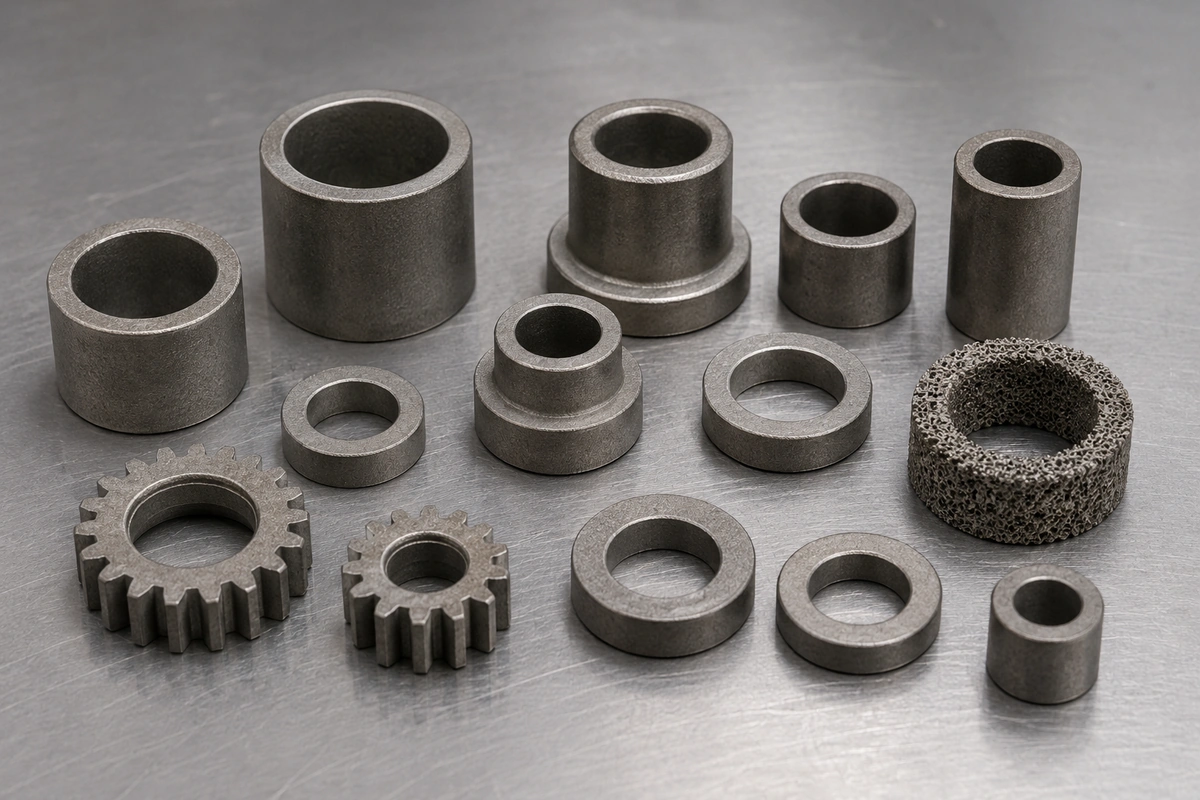
Nach Überprüfung der Pressrichtung, des Auswurfs und der Sekundärbearbeitungen wird aufgezeichnet, ob die Geometrie direkt pressbar ist, eine Bearbeitung oder Neukonstruktion erfordert oder ein ernstes Umformrisiko darstellt. Höhere Dichte und zusätzliche geometrische Freiheit rechtfertigen eine Routenänderung nur, wenn sie für das fertige Teil benötigt werden.
Kann MIM die erforderliche Teilgeometrie zuverlässig formen und sintern?
Bewerten Sie MIM anhand seiner eigenen Fertigungsbeschränkungen, auch wenn PM machbar erscheint. Metallpulver und Binder werden zu Feedstock vermischt und in ein Werkzeug eingespritzt; nach dem Entformen durchläuft das Grünteil Entbinderung und Sintern. Diese Route kann kleine dreidimensionale Details, abgewinkelte Merkmale oder integrierte Funktionen aufnehmen, die sonst separate Operationen erfordern würden. Jedes geformte Merkmal muss die Entformung, Handhabung, Entbinderung und das Sintern ohne inakzeptable Verformung oder Beschädigung überstehen.
Machbarkeit von Spritzguss und Werkzeugbau
Betrachten Sie zuerst die Trennlinie, die Werkzeugentformung, die Angussposition, den Füllweg und potenzielle Schieberkerne. Eine dreidimensionale Metallhalterung mit einer seitlichen Nut oder einem kleinen Ansatz mag für MIM attraktiv erscheinen, da Merkmale zu einer einzigen Formteilform kombiniert werden können. Doch nicht jedes Seitenmerkmal ist wirtschaftlich formbar. Ein eingeschlossener Hinterschnitt kann einen teuren Schieber oder eine Neukonstruktion erfordern; eine sehr feine Rippe oder ein kleines Loch kann Probleme beim Füllen, Entformen oder bei der Grünfestigkeit verursachen. Designrichtlinie der Metal Injection Molding Association weist ausdrücklich darauf hin, dass Schieber und Kerne die Komplexität verbessern können, während sie zusätzliche Werkzeug- und Anlaufkosten verursachen.
Wanddickenübergänge erfordern ebenfalls Aufmerksamkeit. Abrupte Änderungen können das Füllen des Werkzeugs, die Entbinderung und das Sinterverhalten erschweren. Ein Merkmal, das in CAD möglich erscheint, erfordert möglicherweise einen größeren Radius, eine modifizierte Wand oder ein verändertes Angussloch, um es konsistent herstellen zu können. Die Designfreiheit von MIM entbindet nicht von der Notwendigkeit eines praktischen Werkzeugentformungs- und Fertigungsplans.
Risiken bei Entbinderung, Sinterschwindung und Verzug
Nach dem Spritzgießen muss das Grünteil die Entbinderung ohne Rissbildung, Blasenbildung oder Kollaps fragiler Bereiche überstehen. Das Sintern führt zu einer erheblichen Schwindung, daher müssen Werkzeuggröße, Auflageflächen und thermisches Verhalten gemeinsam berücksichtigt werden. Die Teileorientierung und die Reibung an Sinterstützen können zu Verzug beitragen, insbesondere bei langen, schlanken Abschnitten oder wenn sich die Wanddicke abrupt ändert. Die vollständige Abfolge wird im " Leitfaden für den Metallpulverspritzguss" von XTMIM beschrieben..
Die Kompensation der Werkzeugschwindung kann vorhersehbare Dimensionsänderungen berücksichtigen, aber sie kann nicht allein jede Position, Ebenheit oder Lochbeziehung nach dem Sintern garantieren. Eine kritische Oberfläche muss möglicherweise weiterhin CNC-bearbeitet werden. Eine realistische MIM-Prüfung berücksichtigt daher gemeinsam Formbarkeit, Handhabung des Grünteils, Entbinderung, Sinterstützen, Dimensionsvorgaben und die Prüfmethode. Details dieser Arbeit gehören zur " MIM-Schwindungskompensation und Konstruktionsprüfung"..
| Potenzieller MIM-Vorteil | Was noch verifiziert werden muss | Warum die Auswahl sich ändern könnte |
|---|---|---|
| Seitliche Löcher, Nuten oder mehrere Detailrichtungen | Schieberanforderungen, Entformungsschrägen/Freigängigkeit, Kernstabilität und Werkzeugkosten | Die Bearbeitung könnte für eine begrenzte Anzahl von Merkmalen einfacher oder kostengünstiger bleiben. |
| Dünne Wände und feine Merkmale | Feedstock-Befüllung, Grünfestigkeit und Entbinderungszugang | Zerbrechliche Grünteile oder unausgeglichene Befüllung können zu Ausbeuteverlusten führen. |
| Einteilige Funktionskonsolidierung | Montagefunktion, Trennlinie, Anschnittmarkierungen und Toleranzen | Integrierte Merkmale können schwierige Werkzeug- oder Inspektionsanforderungen mit sich bringen. |
| Kleinere Metallgeometrien mit höherer Dichte | Legierungs-/Feedstock-Route, Sinterbedingungen und Abnahmetests | Die Legierungs- oder Eigenschaftsanforderung ist für das Teil möglicherweise nicht verfügbar oder nicht nachgewiesen. |
| Reduzierte sekundäre Bearbeitung im Vergleich zu PM | Sintern-als-geliefert-Fähigkeit und jede Nachbearbeitung, die MIM noch benötigt | Eine neue Werkzeug- und Prozessqualifizierung kann die Einsparungen bei der Zerspanung aufwiegen. |
MIM kann Kosten hinzufügen, ohne das Teil zu verbessern, wenn die Geometrie groß und geradlinig ist, eine funktionale, vernetzte Porosität erforderlich ist, ein geeignetes Feedstock unerprobt ist, die Nachfrage für die Werkzeuginvestition zu gering ist oder PM die fertige Spezifikation mit begrenzter Bearbeitung erreichen kann. Erfassen Sie, ob MIM wie konstruiert machbar ist, Änderungen benötigt oder derzeit nicht gerechtfertigt ist, und vermerken Sie den technischen oder wirtschaftlichen Grund.
Kann der machbare Prozess die funktionalen und dimensionalen Anforderungen des Teils erfüllen?
Ein Teil kann erfolgreich verpresst oder geformt werden und dennoch im Einsatz versagen, weil seine Materialeigenschaften, Mikrostruktur, kritische Abmessungen oder Oberflächenbeschaffenheit die Konstruktionsanforderungen nicht erfüllen. Identifizieren Sie die Anforderungen, die nicht nachgelassen werden können, bevor Sie vergleichende Angebote anfordern. Wenn eine Route eine wesentliche Eigenschaft oder Funktion nicht erreichen kann, macht ein niedriger Rohlingpreis sie nicht rentabel.
Material, Dichte, Porosität und funktionale Leistung
Geben Sie die erforderliche Legierung oder die technischen Eigenschaften an und bestätigen Sie dann, dass die tatsächliche Herstellungsroute etabliert ist. Allein ein Gütename ist kein Beweis dafür, dass ein geeignetes PM-Pulver oder MIM-Feedstock für eine bestimmte Geometrie verfügbar und qualifiziert ist. Bewerten Sie Festigkeit, Verschleißfestigkeit, Korrosionsverhalten, magnetische Reaktion, Wärmebehandlung und die Serviceumgebung, wo sie das Teil beeinflussen. Der Lieferant muss die Eigenschaften anhand der Zeichnung, Materialspezifikation und Abnahmetests des Kunden validieren.
Dichte und Porosität sind besonders wichtig, da sie beeinflussen können, welcher Prozess sinnvoll ist. Eine ölgetränkte, selbstschmierende Buchse benötigt möglicherweise kontrollierte, vernetzte Poren zur Aufnahme von Schmiermittel. In dieser Anwendung könnte die Eliminierung von Porosität einen Teil des Konstruktionszwecks vereiteln. Umgekehrt kann eine Strukturkomponente mit einer Anforderung an geringe Leckage eine viel geringere Porosität und einen verifizierten Dichtungstest erfordern. MIM zielt üblicherweise auf hochdichte kleine Komponenten ab, während konventionelles PM gezielt kontrollierte Porosität beibehalten kann; keine dieser Aussagen beweist automatisch, dass eine bestimmte Anwendung ihre Anforderungen erfüllt. Der MIM-Überblick der EPMA erklärt das unterschiedliche Form- und Verdichtungsverhalten.
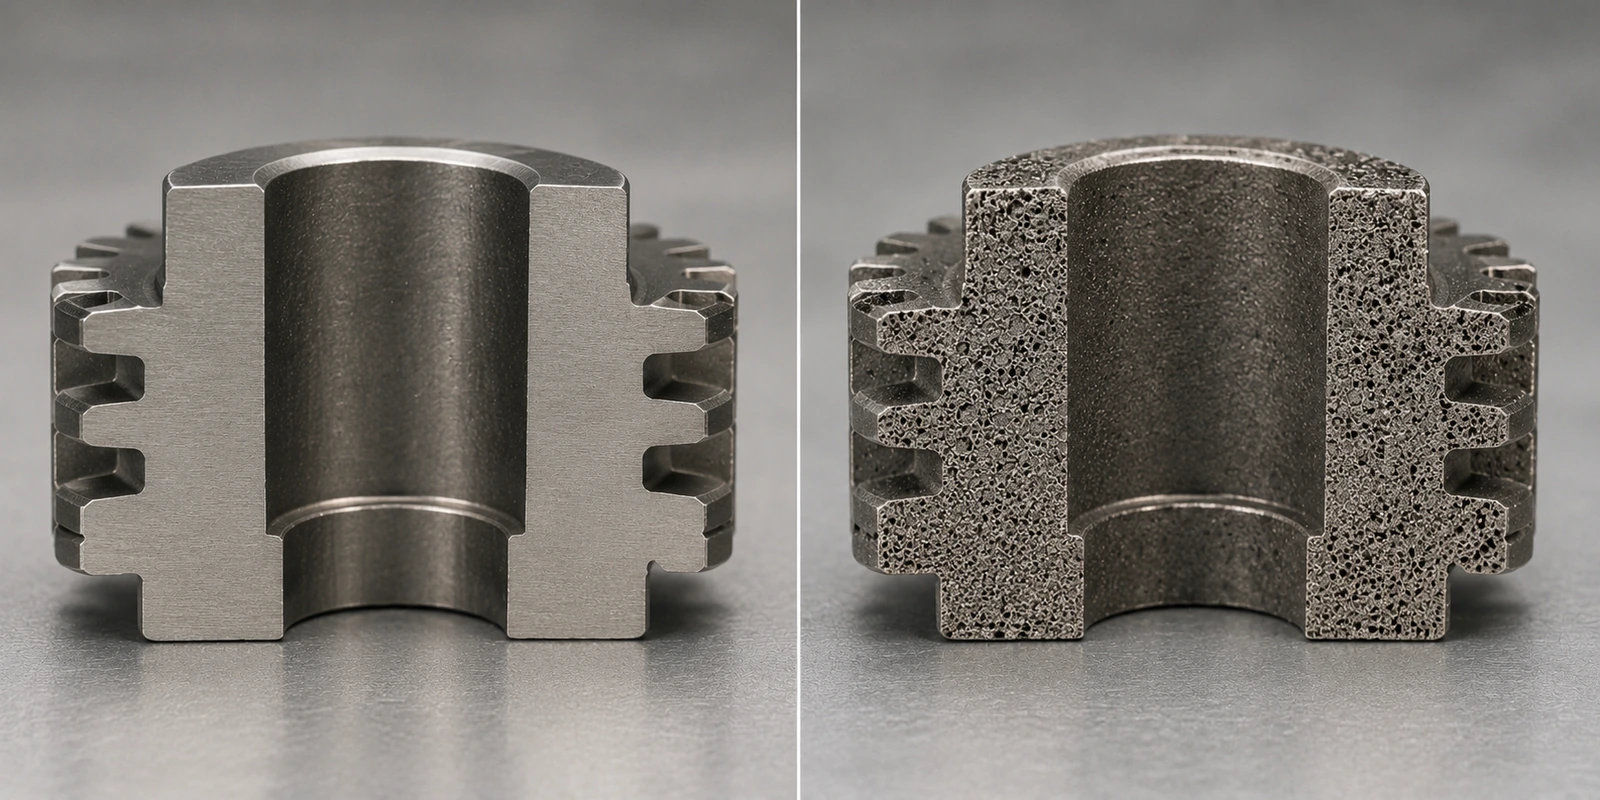
Porositätsanforderung:
Fragen Sie, ob Porosität ausgeschlossen, akzeptabel oder absichtlich erforderlich ist. Diese Antwort kann eine allgemeine Präferenz für feinere Details oder höhere Dichte überwiegen.
PM kann eine starke Option für poröse Lager, Buchsen, Filterelemente oder Anwendungen sein, bei denen eine kontrollierte Permeabilität erforderlich ist. MIM kann eine Überprüfung verdienen, wenn eine kompakte kleine Form eine dichte Struktur und integrierte Details benötigt. Anforderungen an Dichtheit, Korrosionsbeständigkeit oder strukturelle Leistung sollten jedoch durch geeignete Tests bestätigt werden und nicht allein aus Prozessbezeichnungen abgeleitet werden.
Kritische Toleranzen, Nachbearbeitungen und Inspektion
Identifizieren Sie die Maße, die die Montage und Funktion steuern, und unterscheiden Sie sie von allgemeinen Größenangaben. Eine Bohrung, eine Kreuzlochposition, die Ebenheit einer Montagefläche oder eine Bezugsbeziehung können den Fertigungsweg bestimmen, auch wenn die Gesamtgröße leicht zu erreichen ist. Geben Sie an, welche Merkmale als "als gesintert" belassen werden können und welche Kalibrierung, Prägeoperation oder Präzisionsbearbeitung erfordern.
Die konventionelle PM (Pulvermetallurgie) steuert die Abmessungen über Werkzeugdesign, Pulverfüllung, Verdichtung, Auswerfen und Sintern; Kalibrieren oder Hämmern kann geeignete Geometrien korrigieren, und Bearbeitung behandelt andere kritische Merkmale. MIM steuert die Abmessungen über Feedstock-Konsistenz, Werkzeugdesign, Anschnittposition, Schwindungskompensation, Sinterstützen und Inspektion. Keine Route sollte einfach als universell genauer beschrieben werden. Eine Zeichnung mit anspruchsvollen Anforderungen an Position, Ebenheit oder Rundlauf kann eine gemeinsame Bezugsstrategie und eine sekundäre Nachbearbeitung bei beiden Prozessen erfordern. XTMIMs MIM-Toleranzleitfaden behandelt die prozessspezifischen Maßabweichungen detaillierter.
Definieren Sie den Abnahmekreis, bevor Sie das Werkzeug auswählen: identifizieren Sie die funktionalen Bezugspunkte auf der 2D-Zeichnung und geben Sie an, welche Abmessungen nach dem Sintern, nach dem Kalibrieren oder CNC, und nach der Wärmebehandlung oder Oberflächenveredelung geprüft werden, wenn diese Operationen das Ergebnis verändern können. Bei einem Querloch, das an eine Montagefläche gebunden ist, verifiziert die alleinige Messung des Lochdurchmessers nicht dessen Position: Prüfen Sie die Position relativ zu den spezifizierten Bezugspunkten, unter Verwendung eines KMG, einer Funktionslehre oder einer anderen validierten Methode, die für die Toleranz geeignet ist. Bestätigen Sie, dass die erforderliche Messung und jede Bearbeitungsaufnahme über Produktionsreihen wiederholt werden kann, nicht nur an einem handverlesenen Muster erreicht wird. Wenn der Prozess die endgültige Beziehung nicht zuverlässig einhalten kann, prüfen Sie eine Änderung des Bezugspunkts, einen zusätzlichen Nachbearbeitungsschritt oder eine Konstruktionsänderung vor der Werkzeugfreigabe.
| Anforderung aus der Zeichnung | Technische Entscheidung, die sie erzeugt | Nachweis erforderlich vor Werkzeugbau |
|---|---|---|
| Funktionale Porosität oder Schmierstoffrückhaltung | Unterstützt der Prozess die beabsichtigte Porenstruktur, anstatt nur Poren zu minimieren? | Spezifikation der Porosität, Ölrückhaltung oder Permeabilitätsprüfung, je nach Anwendbarkeit |
| Hohe Festigkeit, Korrosionsbeständigkeit oder besonderes magnetisches Verhalten | Können das ausgewählte Pulver/Feedstock und die Nachbearbeitungsroute die erforderlichen Eigenschaften erfüllen? | Materialspezifikation, Prozesshistorie und relevanter Testplan |
| Dichtheit oder Dichtfunktion | Sind Poren, Grenzflächen oder Nachbearbeitungen mit der Dichtheitsanforderung kompatibel? | Definierter Dichtheitstest und Akzeptanzkriterium |
| Kritische Lochposition oder Bezugsbeziehung | Benötigt die Geometrie eine Bearbeitung, Kalibrierung oder ein überarbeitetes Bezugsschema? | Vollständig bemaßte Zeichnung, GD&T, Messbezugsplan und Prüfmittel/KMG-Methode, falls zutreffend |
| Ebenheit, Rundlauf oder Schlag nach der Nachbearbeitung | In welcher Fertigungsstufe wird das Merkmal abgenommen und werden spätere Operationen es verändern? | Definierte Prüfstufe, geeignete Vorrichtung oder Lehre und repräsentative Messungen am Fertigteil |
| Aussehen oder behandelte Oberfläche | Können Anschnittmarkierungen, Trennlinien, Porosität und Nachbearbeitung auf den erforderlichen Zustand kontrolliert werden? | Oberflächenbeschaffenheit, kosmetische Abnahme und Nachbearbeitungsplan |
Welches machbare Verfahren bietet bessere Fertigteil-Ökonomie und Produktionszuverlässigkeit?
Vergleichen Sie Kosten und Produktionsstabilität nur für Verfahren, die die gleichen Fertigteil-Anforderungen erfüllen können. Ein PM-Kompaktteil kann wirtschaftlich in der Formgebung sein, erfordert aber Bohren, Bezugsbearbeitung, Kalibrieren oder Inspektion. MIM kann Merkmale kombinieren, erfordert aber teurere Werkzeuge, Entbinderung und Sintern oder zusätzliche Versuche. Vergleichen Sie für ein Automobilteil mit hohem Volumen die Kosten und die Leistung akzeptierter Fertigteile, einschließlich der für die Erfüllung der Zeichnung erforderlichen Operationen und Risiken.
Vergleichen Sie die gesamten Fertigteilkosten bei geplantem Produktionsvolumen
Bitten Sie beide Verfahrensrouten, die gleiche Zeichnung, das gleiche Material und den gleichen akzeptierten Zustand anzubieten. Berücksichtigen Sie die Werkzeuginvestition, aufgeteilt über den erwarteten Produktionsplan, die Verarbeitungskosten, die Nachbearbeitung, die Wärmebehandlung, die Montage, falls relevant, die Maßhaltigkeitsprüfung und die Kosten für Ausschuss oder Nacharbeit. Wo sonst mehrere PM-Bearbeitungsschritte erforderlich wären, kann MIMs Fähigkeit, Merkmale zu formen, wirtschaftlichen Wert haben. Wo die PM-Geometrie bereits direkt ist und wenig Nachbearbeitung erfordert, sind die zusätzlichen MIM-Schritte möglicherweise nicht gerechtfertigt.
Für einen aussagekräftigen Vergleich von Lieferantenangeboten trennen Sie einmalige Werkzeug- und Qualifizierungskosten von wiederkehrenden Produktionskosten. Jedes Angebot sollte identifizieren, was der Stückpreis beinhaltet, und die gleiche Zeichnungsrevision, Akzeptanzkriterien, Chargenplan und Prognosezeitraum verwenden.
- Passen Sie den Lieferzustand an. Vergleichen Sie geprüfte, fertige, abgenommene Komponenten; schließen Sie Bohren oder Reiben, Kalibrieren, Wärmebehandlung, Beschichtung und Montage nur ein, wo die Zeichnung dies erfordert.
- Fixe und variable Kosten trennen. Werkzeug-, Vorrichtungs- und Qualifizierungskosten getrennt von den Kosten für die wiederholte Produktionsbestellung aufführen. Einmalige Kosten auf eine vereinbarte prognostizierte Menge verteilen, anstatt von einer unbegrenzten Werkzeuglebensdauer auszugehen.
- Normalisieren für akzeptierte Ausbringung. Erfragen, wie Ausschuss, Nacharbeit, Inspektion und erwartete Ausbeute in jedem Angebot berücksichtigt werden. Vermeiden Sie es, eine angebotene Ausschussmarge doppelt zu zählen.
- Die Prognose testen. Vergleichen Sie die Routen bei den wahrscheinlichen Bestellmengen und bei einem glaubwürdigen Fall mit geringerer Menge; eine große Werkzeuginvestition kann nur dann attraktiv sein, wenn tatsächlich Wiederholungsbestellungen erfolgen.
Ein PM-Angebot für eine Querlochhalterung kann beispielsweise zwei Bohrungen und eine Referenzvorrichtung weglassen, während ein MIM-Angebot davon ausgehen kann, dass die Seitenmerkmale vollständig geformt sind. Prüfen Sie, ob eine der beiden Routen noch nachbearbeitet werden muss, um die gleiche Positionstoleranz zu erreichen. Ohne diese Prüfung ist der scheinbare Preisvorteil kein Vergleich von Fertigteilen.
Die jährliche Stückzahl ist wichtig, aber es gibt keine einzelne universelle Menge, oberhalb derer MIM immer gewinnt oder unterhalb derer PM immer gewinnt. Die Antwort ändert sich mit der Teilemasse und -komplexität, den Legierungs-/Feedstock-Kosten, dem Werkzeugdesign, der Werkzeuglebensdauer, der Nachbearbeitung und der Bestellstabilität. Ein reines Prototypen- oder unsicheres Volumenprojekt kann einen anderen anfänglichen Prozess rechtfertigen, während das Design validiert wird. Für einen breiteren Kontext zu MIM-spezifischen Werkzeug- und Produktionskosten siehe den Leitfaden zu den Kosten im Metallpulverspritzguss.
Produktionsausbeute, Werkzeugrisiko und Prozessstabilität bewerten
Vergleichen Sie das Risiko, dass die vorgeschlagene Route durchgängig akzeptable Teile herstellt, nicht nur die theoretische Ausbeute in einem Verkaufsangebot. PM benötigt die Kontrolle über Pulverfüllung, Pressdichte, Auswerferbeschädigungen, Sinterverhalten und eventuelle Sekundärvorrichtungen. MIM benötigt die Kontrolle über Spritzgießwiederholbarkeit, Entbinderung, Sinterverzug, kritische Abmessungen und Werkzeugaktionen. Die Beweise können Stichprobeninspektion, Maßstudien, Materialprüfungen, Pilotproduktionsergebnisse und die Prozessfähigkeit des Lieferanten umfassen, abhängig vom Projekt.
Nachgewiesene Fähigkeit von Annahmen trennen. Eine einzelne konforme Probe beweist nur, dass ein Teil unter diesen Bedingungen eine Anforderung erfüllen kann; sie begründet keine stabile Produktionsausbeute. Fordern Sie für Abmessungen oder Eigenschaften, die für die Zulassung entscheidend sind, repräsentative Muster, die angegebene Inspektionsmethode, die Variation über die relevanten Fertigungsstufen und einen vereinbarten Validierungsplan an. Wenn Pilotdaten noch nicht verfügbar sind, erfassen Sie die Ausbeute und die Maßhaltigkeit als ungelöste Risiken, anstatt einen Ablehnungsanteil zu erfinden oder sie als nachgewiesene Kosten zu behandeln.
| Vergleich auf gleicher Basis | PM-Route: Anfrage | MIM-Prozess: Anfrage |
|---|---|---|
| Werkzeugbau und Prozessstart | Welches Stempel-/Kern- und Presswerkzeug wird benötigt? Lässt sich das kompakte Teil zuverlässig auswerfen? | Werden Schieber, Angussentwicklung, Schwindungszulagen oder spezielle Stützen benötigt? |
| Fertige Merkmale und Bezugspunkte | Wie viele Sekundärbohrungen, Flächen oder Toleranzen müssen bearbeitet oder kalibriert werden? | Welche Merkmale bleiben gesintert und welche benötigen noch eine CNC-Nachbearbeitung? |
| Material und Verarbeitung | Ist der Pulver- und Zielschüttdichteweg etabliert? | Ist der Weg für Feedstock, Entbindern und Sintern für diese Legierung etabliert? |
| Qualität und Ausbeute | Welche Risiken bestehen bei Dichte, Auswurf, Kalibrierung und Inspektion? | Welche Risiken bestehen bei Formgebung, Entbinderung, Verzug und Inspektion? |
| Volumen- und Folgeaufträge | Unterstützt der erwartete Zeitplan das ausgewählte Werkzeug und die gewählte Nachbearbeitungsroute? | Rechtfertigt das stabile Bestellvolumen die Investition in Werkzeug und Qualifizierung? |
| Entscheidungsnachweis | Verwenden Sie gleichwertige Endteil-Anforderungen, dokumentierte Prozessannahmen und lieg-spezifische Angebote. Ein niedrigerer Rohteilpreis allein begründet nicht die niedrigeren Lieferkosten. | |
Ein niedriger Rohteilpreis bei PM kann irreführend sein, wenn Querbohrungen, enge Bezugsflächen oder wiederholte Nachbearbeitungsschritte nicht enthalten sind. Die Wahl von MIM nur, weil es Merkmale integrieren kann, kann ebenfalls Werkzeug-, Sinter- und Qualifizierungskosten verbergen. Klären Sie kritische Bezugsflächen-, Dichte- und jährliche Volumenannahmen, bevor Sie den Werkzeugbau genehmigen. Ein Prozess, der eine zwingende Anforderung nicht konsistent erfüllen kann, bleibt unabhängig vom Preis ungeeignet.
Wie gelten diese Auswahlregeln für verschiedene neue Metallteile?
Diese hypothetischen Teile veranschaulichen unterschiedliche Fertigungsentscheidungen; es handelt sich nicht um verifizierte XTMIM-Kundenprojekte oder gemessene Produktionsstudien. Ihre Schlussfolgerungen hängen von der tatsächlichen Zeichnung, der Legierung, dem Volumen und den Abnahmeanforderungen ab.
Szenario 1: Eine öleinführende Buchse – Zuerst PM
Eine hülsenartige Komponente hat ein weitgehend axiales Profil, einen unkomplizierten Auswerferweg und die Anforderung, Schmierstoffe in einem kontrollierten Porennetzwerk zu speichern. Die bearbeitete Bohrung muss möglicherweise kalibriert werden, um ihre Einbautoleranz zu erfüllen.
Konventionelle PM kann sowohl der Pressgeometrie als auch der erforderlichen verbundenen Porosität gerecht werden. Eine dichtere MIM-Komponente würde nicht unbedingt die gleiche Schmierfunktion bieten. Die PM-Route muss weiterhin die Materialanforderung, das Ziel der Porenbeschaffenheit, die Imprägnationsspezifikation, die bearbeitete Bohrungstoleranz, die erwartete Lebensdauer und die Betriebsbedingungen erfüllen.
Geben Sie die Leistung für offene Poren oder Ölrückhaltung mit einer Prüfmethode und Akzeptanzkriterien an; die Schüttdichte allein begründet keine Schmierstoffspeicherung oder -abgabe. Messen Sie die Bohrung nach dem Kalibrieren und verifizieren Sie die Schmierung unter den vorgesehenen Last-, Geschwindigkeits- und Betriebsbedingungen, wo erforderlich. PM bleibt ein Kandidat nur, solange diese Funktionsprüfungen erfüllt werden können.
PM-First-Prüfung. Fahren Sie mit der Bewertung von PM-Material und -Werkzeug fort, einschließlich Porenbetrieb und Bohrungsinspektion. Überdenken Sie den Weg, wenn Geometrie, Materialeigenschaften oder Testergebnisse die spezifizierten Anforderungen nicht erfüllen.
Szenario 2: Eine kleine Halterung mit Querbohrungen und Montagebezugspunkten – zuerst MIM
Eine kleine Metallhalterung sieht in ihrer Vorderansicht regelmäßig aus, aber ihr CAD-Modell zeigt Querbohrungen und einen seitlichen Schlitz, die relativ zu kritischen Befestigungspunkten positioniert sind. Eine wiederholte Produktion ist geplant, und mehrere Merkmale folgen keiner einzelnen axialen Pressrichtung.
PM könnte den primären Rohling bilden, aber die Querbohrungen und der Schlitz müssten wahrscheinlich bearbeitet und eine kontrollierte Bezugspunkt-Einrichtung erfolgen. MIM verdient eine Bewertung, wenn die Merkmale geformt werden können und ihre Positionen nach dem Entbindern und Sintern akzeptabel bleiben. Schieber, Anschnittspuren, Sinterhilfen und jegliches abschließende Reiben oder CNC-Bezugspunktbearbeitung müssen weiterhin berücksichtigt werden.
Definieren Sie den Befestigungsflächenbezugspunkt und die Positionsungenauigkeiten für jedes Quermerkmal. Prüfen Sie bei PM die Vorrichtungsposition und inspizieren Sie das bearbeitete Teil; inspizieren Sie bei MIM repräsentative gesinterte Teile nach demselben Bezugspunkt-Schema und ermitteln Sie, ob eine Nachbearbeitung noch notwendig ist. Vergleichen Sie die Kosten erst, nachdem beide Wege anhand der Zeichnung des Fertigteils und der erwarteten Menge bewertet wurden.
MIM-First DFM. Überprüfen Sie den Werkzeugentwurf zusammen mit einem Angebot für PM-Rohling plus Bearbeitung. MIM bleibt nur dann vorzuziehen, wenn es die Anforderungen des Fertigteils zu akzeptablen Produktionskosten und Risiken erfüllt.
Szenario 3: Ein hochvolumiges, getriebebezogenes Automobilteil – beides prüfen
Ein hochvolumiges, getriebebezogenes Automobilteil hat eine weitgehend pressbare Form, aber auch ein transversales Merkmal, eine enge Positionsbeziehung und anspruchsvolle mechanische Anforderungen. Press-und-Sinter-PM und MIM sind beides Kandidaten, bis die Materialeigenschaften, Prozessgrenzen und Sekundärbearbeitungen definiert sind.
Beginnen Sie mit den zwingend erforderlichen mechanischen Eigenschaften und bestätigen Sie, dass jeder Prozess eine etablierte Materialroute hat. PM könnte einen kompaktierten Rohling gefolgt von Bearbeitung und Inspektion verwenden. MIM könnte mehr Geometrie formen, muss aber geeignete Eigenschaften, zuverlässiges Entformen, kontrollierte Sinterverzerrung und die erforderlichen kritischen Abmessungen nachweisen. Hohe Jahresnachfrage kann Investitionen in Werkzeuge für beide Wege unterstützen; sie entscheidet nicht über den Vergleich.
Geben Sie die Betriebsbelastungen an, anstatt sich auf die Bezeichnung "Getriebekomponente" zu verlassen. Wenn das Teil wiederholtes Drehmoment überträgt oder Gleitkontakt erfährt, definieren Sie die relevanten Festigkeits-, Ermüdungs- oder Verschleißanforderungen und die zu deren Verifizierung verwendeten Prüfungen. Messen Sie kritische Positionen und Konzentrizität nach der Bearbeitung und Wärmebehandlung, wenn diese Vorgänge das fertige Teil beeinflussen. Ein allgemeines Materialdatenblatt qualifiziert die Komponente nicht für ihren vorgesehenen Einsatz.
Vergleichen Sie PM mit erforderlicher Sekundärbearbeitung gegen MIM mit notwendiger Nachbearbeitung, unter Verwendung derselben Endzeichnung und desselben Produktionsplans. Fordern Sie Werkzeugannahmen, Inspektionsmethoden, relevante Prozessqualifikationen und einen Mustervalidierungsplan von den verantwortlichen Lieferanten an. Ohne Nachweis aus Versuchen sollten Unterschiede bei der Ausbeute oder den Kosten ausdrücklich als unbestätigt bleiben.
Vergleichen Sie beide Routen. Behalten Sie PM und MIM bis zur Unterstützung der kritischen Leistungsanforderungen und gleichwertiger Angebote für Fertigteile durch Nachweise im Auge. Allein der Teilename und das Volumen bestimmen nicht die Antwort.
Identifizieren Sie für eine neue Zeichnung die zwingend erforderlichen Funktionen, bewerten Sie die PM-Kompaktierung und das MIM-Formen/Sintern unabhängig voneinander und kennzeichnen Sie die Merkmale, die Sekundärbearbeitungen oder spezielle Inspektionen erfordern. Trennen Sie Konstruktionsdetails, die noch geändert werden können, von den festen Funktionsmaßen des Kunden; diese Unterscheidung bestimmt, welche Werkzeugrevisionen realistisch sind. Vergleichen Sie Kosten und Produktionsrisiken zwischen Routen, die die technischen Anforderungen erfüllen. Wenn keine davon zutrifft, überarbeiten Sie die Konstruktion oder bewerten Sie einen anderen Prozess.
Wie entscheiden Sie zwischen MIM und PM vor dem Werkzeugbau?
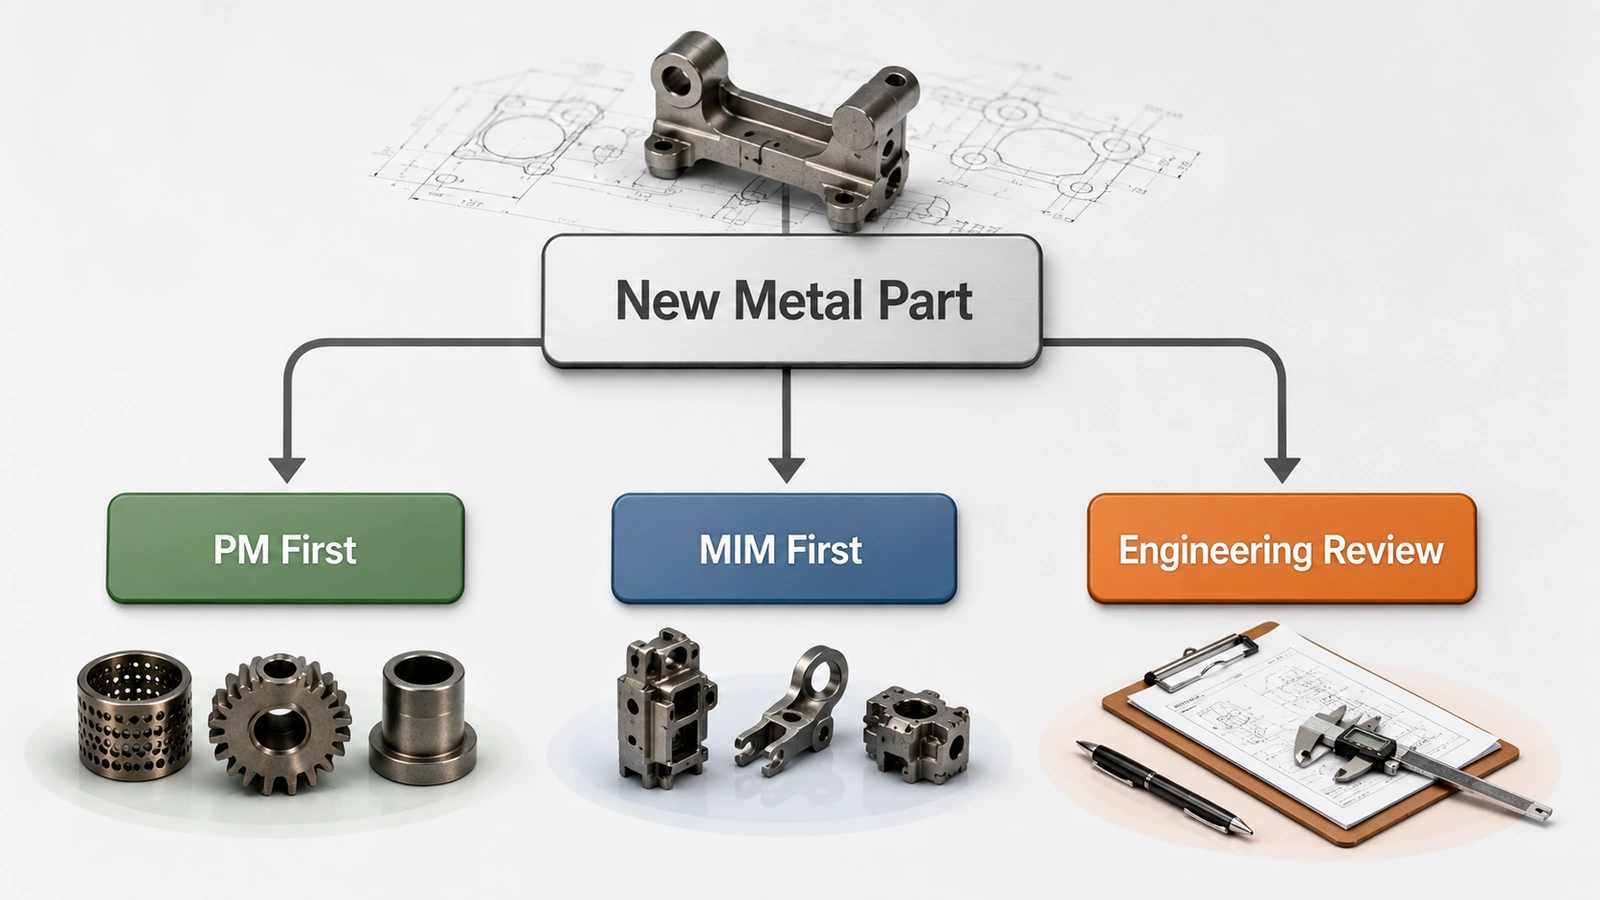
Eine Neubewertung eines Teils kann zu vier verschiedenen Entscheidungen führen, abhängig von Herstellbarkeit, zwingenden Eigenschaften, kritischen Abmessungen, Nachbearbeitung und prognostiziertem Volumen. Jede Entscheidung erfordert eine entsprechende Verifizierungs- oder Konstruktionsmaßnahme:
| Vorläufiges Ergebnis | Was unterstützt dieses Ergebnis | Was als Nächstes zu verifizieren ist |
|---|---|---|
| Zuerst PM | Das Teil ist pressbar/auswerfbar, erfüllt seine Funktion mit der erforderlichen Porosität oder den erforderlichen Eigenschaften, und die Nachbearbeitung nach dem Sintern ist handhabbar. | Werkzeugkonzept, Dichte und Eigenschaften, Kalibrierung/Bearbeitung, Endkontrolle und Angebot für Fertigteile. |
| MIM zuerst | Kleine komplexe Formteile können Bearbeitung oder Montage überflüssig machen, und Feedstock, Entbindern und Sintern erscheinen machbar. | MIM DFM, Materialauswahl, Werkzeugmaßnahmen, Schwindung, kritische Bezugspunkte, Oberflächenbearbeitung und wirtschaftliche Aspekte bei Stückzahlen. |
| Technische Prüfung erforderlich | Beide Verfahrenswege erscheinen machbar, oder wichtige Toleranzen, Leistungskriterien, Kostenfaktoren oder Fertigungsannahmen sind noch nicht bewiesen. | Bewerten Sie die gleiche Endteilzeichnung mit entsprechenden Prozessspezialisten; testen Sie die spezifischen Unbekannten. |
| Neukonstruktion / anderes Verfahren | Keiner der beiden Wege kann eine zwingende funktionale, dimensionale, materielle oder fertigungstechnische Anforderung vernünftigerweise erfüllen. | Geometrie/Spezifikationen überarbeiten oder CNC, Guss, Stanzen oder eine andere geeignete Methode prüfen. |
Verwenden Sie die Matrix, um Verfahren auszuschließen, die zwingende Anforderungen nicht erfüllen können, und um zu identifizieren, welche verbleibenden Annahmen einer Überprüfung bedürfen. Holen Sie vergleichbare Angebote für fertige Endteile nur für technisch machbare Verfahren ein. Eine Punktzahl oder eine Anzahl von Warnhinweisen kann eine einzelne fehlgeschlagene wesentliche Eigenschaft, Toleranz oder Fertigungsbeschränkung nicht aufwiegen.
Bewerten Sie die Entscheidung nicht nach der Anzahl der Warnhinweise.
Eine nicht erfüllte zwingende Eigenschaft oder geometrische Anforderung kann ein Verfahren ausschließen. Eine einzelne ungelöste kritische Toleranz kann ebenfalls eine technische Überprüfung rechtfertigen. Verwenden Sie die Schwere und Relevanz der Bedingung, nicht einen festen Schwellenwert wie zwei Warnzeilen.
Was muss vor dem Werkzeugbau bestätigt werden?
Bestätigen Sie vor der Werkzeugfreigabe die Pulver- oder Feedstock-Route, das Press- oder Formkonzept, die Strategie für kritische Merkmale, die Maßhaltigkeit, die Nachbearbeitungen sowie die Material- oder funktionalen Abnahmetests. Wenn eine wichtige Anforderung unsicher bleibt, arrangieren Sie eine repräsentative Erprobung oder Musterprüfung mit dem Lieferanten, der für diesen Prozess verantwortlich ist.
Der Entscheidungsbericht sollte die Zeichnungsrevision, die Jahresmenge, den erforderlichen Endzustand, die vorläufige Route und den verantwortlichen Lieferanten identifizieren. Benennen Sie für jedes offene Risiko den Test, die Konstruktionsänderung oder den Kostennachweis, zusammen mit seinem Abnahmekriterium. Berücksichtigen Sie beide Routen weiterhin, wenn die kritischen Nachweise noch nicht erbracht wurden.
Was sollten Sie für eine frühe MIM- oder PM-Prozessprüfung einreichen?
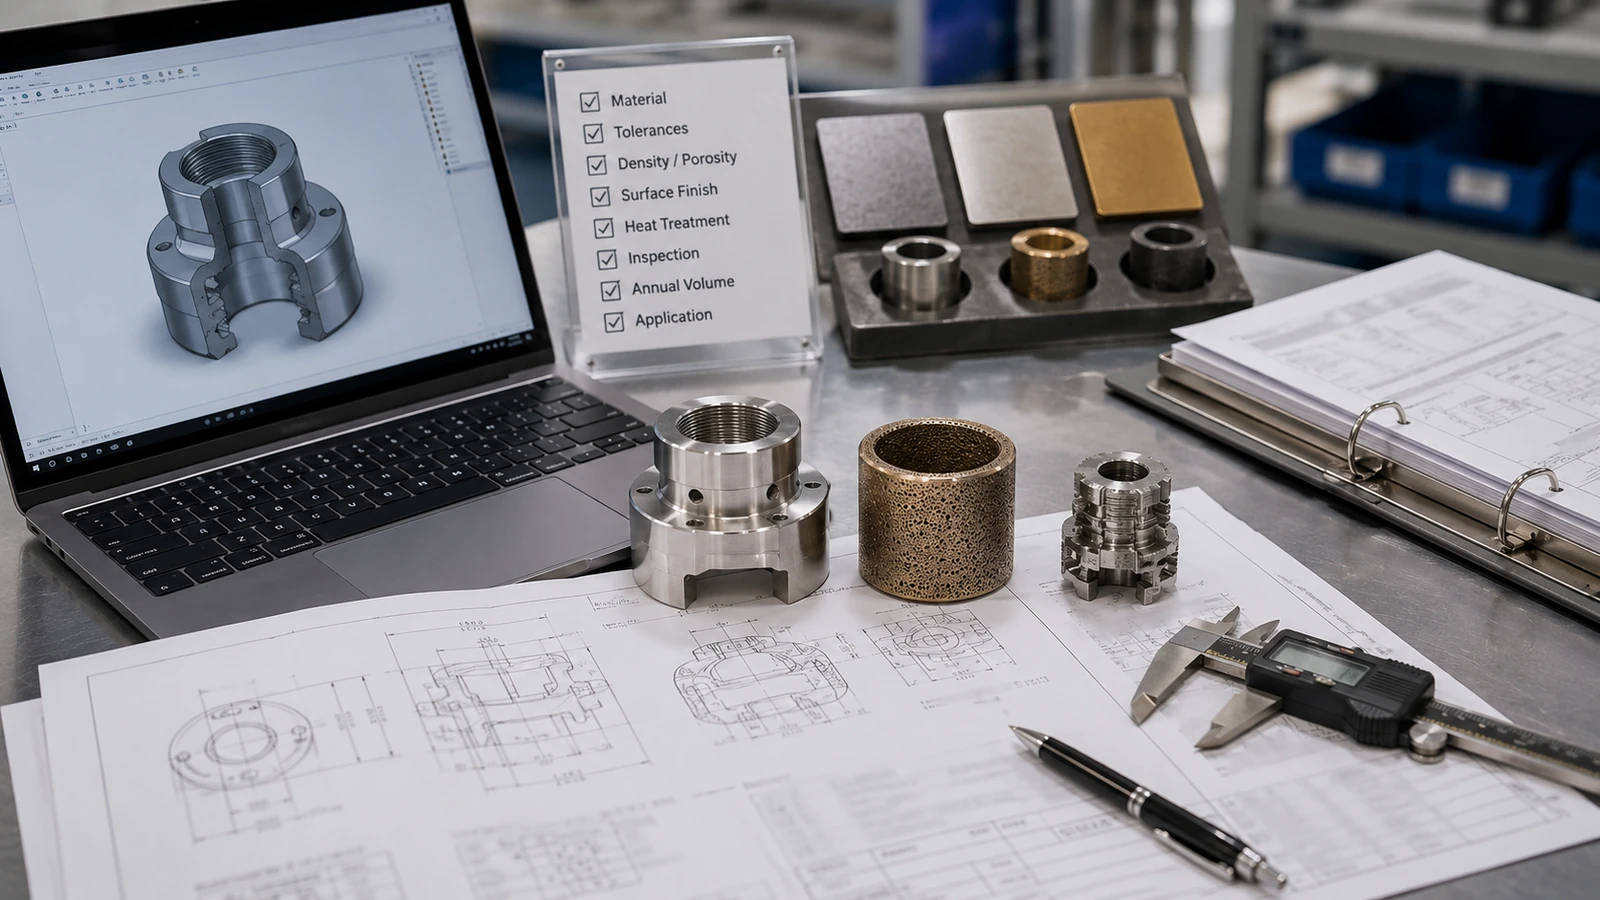
Stellen Sie genügend Informationen zur Verfügung, damit ein Ingenieur dieselben Teileanforderungen über verschiedene Prozesse hinweg vergleichen kann. Ein Teilname, eine Legierungsbezeichnung oder eine isolierte Fotografie reichen nicht aus. RFQ-Vorbereitungsleitfaden kann helfen, die Informationen vor der Lieferantenprüfung zu organisieren.
| Projekteingabe | Warum es die Entscheidung beeinflusst |
|---|---|
| 2D-Zeichnung mit kritischen Toleranzen und GD&T | Zeigt funktionale Bezugselemente, Positionskontrollen und Inspektionsanforderungen. |
| 3D-STEP- oder äquivalentes CAD-Modell | Zeigt Pressrichtung, Seitenmerkmale, Entformungsoptionen, Wandstärke und Volumen. |
| Legierungsgrad oder erforderliche mechanische/Materialeigenschaften | Ermöglicht die Überprüfung etablierter PM-Pulver- und MIM-Feedstock-Routen anhand der Spezifikation. |
| Anwendung, Lasten und Umgebungsbedingungen | Klärt Anforderungen an Festigkeit, Verschleiß, Temperatur, Korrosion, Dichtheit, Schmierung oder Magnetismus. |
| Anforderungen an Dichte, Porosität oder Ölrückhaltevermögen | Unterscheidet funktionale Porosität von dichtebezogenen Leistungsgrenzen. |
| Geplante Jahresstückzahl und Bestellmengen | Unterstützt Werkzeugkostenamortisation, Prozessqualifizierung und Kapazitätsplanung. |
| Oberflächenbeschaffenheit, Wärmebehandlung, Aussehen und Inspektionsanforderungen | Identifiziert Sekundärbearbeitungen und endgültige Abnahmekriterien. |
| Aktuelle Produktionsmethode oder bekannte Kosten-/Qualitätsprobleme | Ermöglicht den Vergleich mit der realen Basislinie und deckt vermeidbare Nacharbeit oder Bearbeitung auf. |
Wenn Ihr neues Metallteil axiale und seitliche Merkmale kombiniert, kritische Bezugspunkte aufweist, anspruchsvolle Materialeigenschaften erfordert, funktionelle Porosität besitzt oder ein unsicherer Produktionsplan vorliegt, teilen Sie die Zeichnung für eine erste Machbarkeitsdiskussion. XTMIM kann die MIM-Machbarkeit und die zu bestätigenden Prozessauswahlfragen prüfen; der endgültige PM- oder MIM-Weg sollte mit dem für diesen Prozess verantwortlichen Hersteller verifiziert werden.
Fragen, die vor dem Werkzeugbau oft offen bleiben
Kann eine Zeichnung sowohl für MIM als auch für konventionelles PM geprüft werden?
Ja. Verwenden Sie die gleichen funktionalen und dimensionalen Anforderungen, um PM-Kompaktierung und -Auswurf, MIM-Spritzguss und Sintern, notwendige Nachbearbeitung, Materialverfügbarkeit und Produktionskosten für Fertigteile zu vergleichen. Wenn das Design noch flexibel ist, bitten Sie um Feedback, bevor Sie Merkmale festlegen, die nur ein Werkzeugkonzept begünstigen.
Ist MIM für ein hochvolumiges Automobilteil automatisch besser als Press-und-Sinter-PM?
Nein. Hohe Volumina können Werkzeuginvestitionen in beiden Prozessen rechtfertigen. Ein pressfähiges Automobilteil mit einem etablierten PM-Prozess und begrenzter Nachbearbeitung kann in PM praktischer sein; ein kleines komplexes Teil mit kostspieliger seitlicher Bearbeitung kann MIM rechtfertigen. Vergleichen Sie Kosten, Leistung, Toleranzfähigkeit und Prozesszuverlässigkeit für die gleiche Fertigteil-Spezifikation.
Was ist, wenn die Geometrie MIM begünstigt, die Funktion aber eine kontrollierte Porosität erfordert?
Behandeln Sie die Porositätsanforderung als funktionale Einschränkung, nicht als geringfügige Präferenz. Ermitteln Sie, ob ein PM-kompatibles Redesign, ein nachbearbeiteter PM-Prozess oder eine andere Fertigungsmethode sowohl die Geometrie als auch die erforderliche Porenstruktur liefern kann. Gehen Sie nicht davon aus, dass ein dichteres MIM-Teil ein gleichwertiger Ersatz wäre.
Wählen Sie MIM oder PM basierend auf der erforderlichen Teilfunktion, der erreichbaren Geometrie und den Materialeigenschaften, dem Plan zur Maßhaltigkeit und stabilen Produktionskosten für Fertigteile. Wenn der Weg unsicher ist, klären Sie das spezifische Risiko durch DFM, Tests oder ein vergleichbares Lieferantenangebot, bevor Sie sich für den Werkzeugbau entscheiden.







