
MIM-Zeichnung & DFM-Fragen Schnelle Antwort Nicht jede MIM-Welle oder jeder MIM-Stift benötigt eine sekundäre Schleifbearbeitung. Die Entscheidung hängt von der Funktion jeder zylindrischen Oberfläche, der erforderlichen Rundheit, Geradheit und dem Rundlauf sowie der Geometrie ab, die nach dem Sintern und jeglicher Wärmebehandlung stabil bleibt. Eine Zweipunkt-Durchmessermessung kann nicht jede geometrische Anforderung überprüfen. Ein Freikörper…
Fragen zu MIM-Zeichnungen und DFM
Kurze Antwort
Nicht jede MIM-Welle oder jeder MIM-Stift benötigt eine sekundäre Schleifbearbeitung. Die Entscheidung hängt von der Funktion jeder zylindrischen Oberfläche, der erforderlichen Rundheit, Geradheit und dem Rundlauf sowie der Geometrie ab, die nach dem Sintern und jeglicher Wärmebehandlung stabil bleibt. Eine Zweipunkt-Durchmessermessung kann nicht jede geometrische Anforderung überprüfen. Ein Freikörper kann im gesinterten Zustand belassen werden, während eine kurze Gleit- oder Lagerbuchse möglicherweise selektives Schleifen erfordert. Wenn der gesamte Stift verbogen ist, korrigiert das Schleifen einer Buchse das Problem jedoch nicht unbedingt. Identifizieren Sie vor der Werkzeugerstellung die funktionalen Oberflächen, bewerten Sie die Sinterunterstützung und asymmetrische Merkmale, bestätigen Sie den Schleifaufmaß und die Bezugspunkte und einigen Sie sich darauf, wie das fertige Teil inspiziert wird. Die präzise Oberflächenbearbeitung sollte auf die Oberflächen beschränkt sein, die tatsächlich die Passung und Bewegung bestimmen.
Verwandte Seite: Für typische Wellen- und Stiftgeometrien, Werkstoffe und Fertigungsanfragen siehe MIM-Wellen und -Stifte. Die Wahl zwischen gesinterten und geschliffenen Oberflächen sollte der tatsächlichen Paarungsfunktion und der Endinspektionsanforderung folgen.
01 / Anforderung identifizieren
Welche geometrischen Anforderungen sind für verschiedene MIM-Wellen- und Stift-Oberflächen wichtig?
Ein gestufter MIM-Stift hat einen geformten Kopf, eine Querbohrung, einen berührungslosen Schaft und ein kurzes Gleitlager. Sein gemessener Durchmesser entspricht der Zeichnung, dennoch klemmt der Stift in seiner Führung. Bevor der Ingenieur Schleifmaterial spezifiziert, muss er fragen: “Welches Merkmal steuert die Montage und welches Merkmal dieses Merkmals versagt?” Die Antwort könnte in der Querschnittsform des Stifts, seiner Geradheit, der passenden Bohrung oder der Art und Weise liegen, wie die Baugruppe die beiden Teile positioniert.
Eine Wellenzeichnung kann Durchmesser, Rundheit, Geradheit, Zylindrizität, Rundlauf und Oberflächenbeschaffenheit steuern. Diese Anforderungen beantworten unterschiedliche Fragen zu Passung und Bewegung; die Spezifikation all dieser Merkmale auf jeder Oberfläche erhöht den Inspektionsaufwand, ohne die Funktion unbedingt zu verbessern. Ihre Interpretation hängt auch vom geltenden Zeichnungsstandard ab. Die allgemeine MIM-Größenplanung wird im MIM-Toleranzleitfaden; behandelt; hier liegt der Fokus auf den zylindrischen Merkmalen, die die Montage steuern.
Funktionale und nicht-kritische zylindrische Zonen identifizieren
Ordnen Sie die zylindrischen Oberflächen danach zu, was sie in der Baugruppe tun. Identifizieren Sie die Bereiche, die positionieren, drehen, gleiten, abdichten oder Last übertragen, und unterscheiden Sie sie dann von den Schaftbereichen, die nur Spiel bieten oder Merkmale verbinden. Eine Oberfläche im gesinterten Zustand benötigt immer noch eine definierte Abnahmebedingung; sie muss einfach nicht die gleiche Form- oder Oberflächenanforderung wie ein Lagerzapfen erfüllen.
AAllgemeiner SchaftSpiel / Außenbereich
BLokalisierungsmerkmalSchulter / Positionierung
CKritische WelleGleit-/Drehbereich
Nur illustrative Merkmalskarte. Tatsächliche Funktionszonen, Bezugselemente und Toleranzangaben müssen der Teilezeichnung und der Einbausituation des Kunden entsprechen.
| Oberfläche / Merkmal | Was die Baugruppe benötigt | Typische Anforderung zur Überprüfung | Erste technische Frage |
|---|---|---|---|
| Freiraumkörper, nicht-berührender Durchmesser | Raum oder eine äußere Hüllkontur | Größe an definierten Stellen; Freiraum oder Hüllkontur | Kann der qualifizierte Zustand nach dem Sintern die benötigte Freipassung bieten? |
| Kurze Zentrier- oder Presspassungszone | Wiederholbare Positionierung oder Übermaßpassung | Größenvariation, Passungstoleranz des Gegenstücks, lokale Form | Welcher Passungsbereich ist funktional akzeptabel für die Montage? |
| Gleitlager | Stabiles Gleit-, Reibungs- und Verschleißverhalten | Größe, Rundheit/Zylindrizität nach Bedarf, Oberflächenbeschaffenheit | Können lokale Erhebungen oder Rauheit zu Klemmen führen? |
| Rotierende Lagerbuchse | Zuverlässige Rotation um eine funktionale Achse | Größe und Form; Rundlauf relativ zu einem spezifizierten Bezugspunkt, falls erforderlich | Welche Achse wird durch das Lager oder die Aufnahme definiert? |
| Langer Leitfadenabschnitt | Ausrichtung über eine Eingriffslänge | Geradheit des spezifizierten Elements oder der Achse; Passung | Ist der gesamte Bogen oder nur die lokale Passung relevant? |
| Schulter, Dichtung oder Bezugsschnittstelle | Axiale Position oder kontrollierter Kontakt | Angemessenes geometrisches Verhältnis und Oberflächenbeschaffenheit | Welche Schnittstelle lokalisiert oder dichtet die Baugruppe tatsächlich ab? |
Größe, Rundheit, Geradheit und Rundlauf an die Funktion anpassen
Durchmesser beschreibt die Merkmalsgröße. Rundheit bezieht sich auf die Kreisform eines Querschnitts. Geradheit kann sich je nach Zeichnungsdefinition auf ein Oberflächenlinienelement oder eine abgeleitete Achse beziehen. Zylindrizität bezieht sich auf die Form der zylindrischen Oberfläche über ihre spezifizierte Ausdehnung; Rundlauf evaluiert Oberflächenabweichungen in Bezug auf eine definierte Bezugsachse. Oberflächenbeschaffenheit ist wieder getrennt, obwohl es Verschleiß und Abdichtung stark beeinflussen kann.
Ein Zweipunkt-Mikrometer oder -Messschieber liefert lokale Größeninformationen, keine vollständige Beschreibung der Kreisform oder des Rundlaufs. Das bedeutet nicht, dass Größengrenzen keine Auswirkungen auf die Form haben: ASME- und ISO-Zeichnungssysteme unterscheiden sich in ihren Standardregeln, und Zeichnungsanmerkungen können die Interpretation modifizieren. Wenden Sie den Standard an, der auf der Kundenzeichnung verwendet wird, und wählen Sie dann eine Messmethode, die das tatsächliche funktionale Merkmal verifiziert.
Beispiel 1: Ein Stift besteht die Durchmesserprüfung, klemmt aber in einer Führung. Mehrere Zweipunkt-Durchmesserwerte zeigen kein offensichtliches Größenproblem, aber der Stift hakt an bestimmten Drehpositionen. Mögliche Ursachen sind ein gelappter Stiftquerschnitt, eine Bohrung mit Formabweichung, Grate, Oberflächenschäden oder eine falsche Montageausrichtung. Keine dieser Ursachen kann allein durch wenige Durchmesserwerte zuverlässig identifiziert werden.
Prüfsequenz: Prüfen Sie zuerst die Gegenbohrung und die Kontaktspuren. Messen Sie das Kreisprofil des Stifts in den belasteten Abschnitten mit einer geeigneten Formmessmethode und wiederholen Sie dann den Passungstest unter der angegebenen Montagebedingung. Wenn die Querschnittsform des Stifts verantwortlich ist, bewerten Sie Anpassungen beim Spritzgießen oder Sintern und, wo gerechtfertigt, eine lokale Journalbearbeitung. Wenn die Bohrung oder die Montageausrichtung verantwortlich ist, kann das Schleifen des Stifts das Problem unverändert lassen.
Diskussion von Mitutoyo über Rundheitsbewertungsmethoden erklärt, warum bestimmte Durchmesser- und V-Block-Anordnungen bestimmte Querschnittsformfehler übersehen können. Ein geeignet ausgewertetes Radialprofil kann Abweichungen aufzeigen, die eine Zweipunktprüfung nicht erfasst. Für ein enges Journal muss die Messmethode daher dem spezifizierten Formmerkmal und seiner beabsichtigten Funktion entsprechen.
Zeichnungsanforderung: Identifizieren Sie jede funktionale zylindrische Oberfläche in der Zeichnung, einschließlich ihrer Passungsfunktion, kontrollierten Länge, geometrischen Anforderung und Bezugsbezugspunkten, wo zutreffend. Diese Informationen werden vor der Auswahl eines Oberflächenbearbeitungsvorgangs oder der Zuweisung von Schleifmaß benötigt.
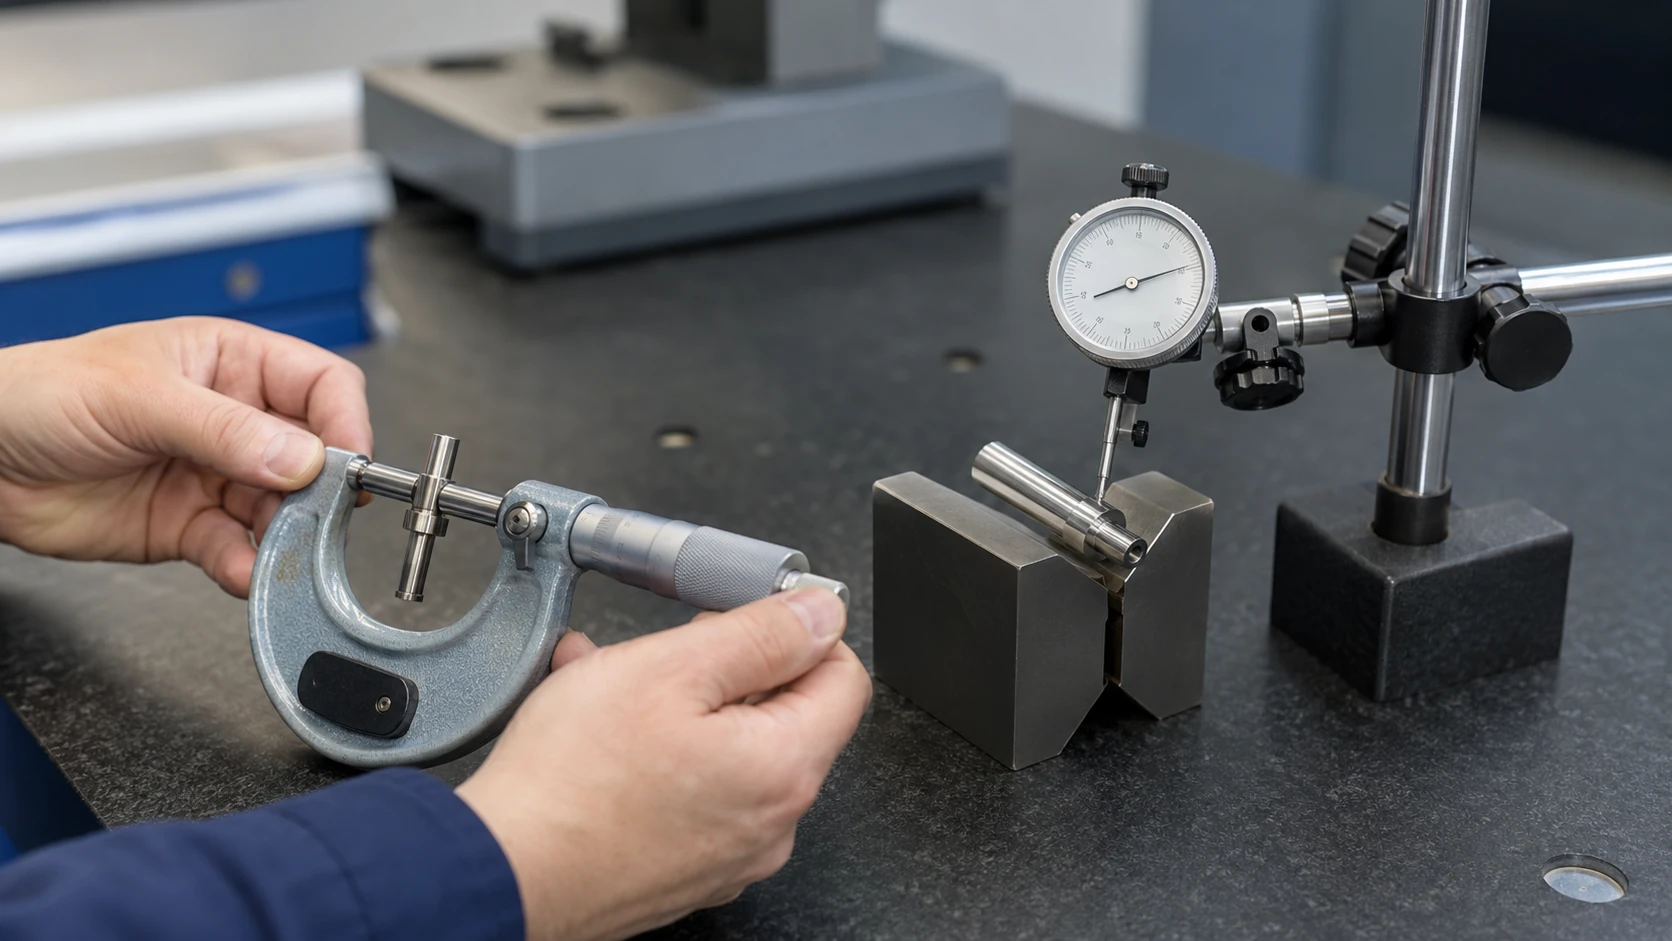
Prüfgrenze: Eine bestandene Durchmesserprüfung begründet nicht jede form- oder bezugsbezogene Anforderung. Die Prüfung muss dem auf der Zeichnung dargestellten Merkmal folgen.
02 / Fehlerquelle ermitteln
Was verursacht Rundheits- und Geradheitsabweichungen bei MIM-Wellen und -Stiften?
Rundheit und Geradheit können während des Formens, Entbinderns, Sinterns und späterer Wärmebehandlung variieren. Werkzeugkompensation kann eine vorhersagbare, wiederholbare Größenverschiebung berücksichtigen, aber sie kann variable Verformungen oder lokale Formfehler nicht zuverlässig beseitigen. Bei einer Welle oder einem Stift sind die kritischen Fragen, wo sich die Form ändert, wie das Teil gestützt wird und ob der betroffene Bereich für die Montage benötigt wird.
Schlanke Geometrie und ungestützte Spannweiten
Lange, schlanke Grünteile sind empfindlicher gegenüber Handhabung und Stützung als kurze, kompakte Teile. Während des Entbinderns und Hochtemperatursinterns kann eine lange, ungestützte Spannweite ihre beabsichtigte Form verlieren, insbesondere wenn die Masse oder die Kontaktbedingungen ungleichmäßig sind. Die Sinterstützstrategie sollte daher während der DFM-Prüfung berücksichtigt werden, während die Formorientierung und die Kontaktflächen noch angepasst werden können.
Das Längen-zu-Durchmesser-Verhältnis ist ein nützliches Warnsignal, keine universelle Akzeptanzgrenze. Zwei Teile mit demselben Verhältnis können sich aufgrund eines schweren Kopfes, eines Querlochs, einer abgestuften Wand oder unterschiedlicher Setzerkontakte unterschiedlich verhalten. Geben Sie die Länge an, deren Geradheit für die Montage wichtig ist, überprüfen Sie die verfügbaren Auflagepunkte und verifizieren Sie das Ergebnis an repräsentativen Teilen.
Messen Sie das gleiche kontrollierte Geradheitselement an definierten Punkten im Prozess. Wenn das Teil nach dem Sintern bereits Verzug aufweist, untersuchen Sie die Handhabung im Grünzustand, die Stützgeometrie, die Formteilgeometrie und die Ofenbedingungen. Wenn sich die Geradheit nach der Wärmebehandlung hauptsächlich ändert, untersuchen Sie diese Operation und ihre Fixierung, bevor Sie das Werkzeug ändern. Verwenden Sie für jede Messung dieselbe Merkmalsdefinition und vergleichbare Stützen; andernfalls kann die scheinbare Prozessänderung vom Prüfaufbau herrühren.
Der Die Designrichtlinien der Metal Injection Molding Association diskutieren lange Spannweiten, Ausleger und empfindliche Geometrien, die spezifische Sinterschutzvorrichtungen für das Teil erfordern können. Bei einem schlanken Stift bedeutet dies, den tatsächlichen Kontaktpunkt der Halterung und die ungestützte Länge zu überprüfen, anstatt ein festes maximales Längen-zu-Durchmesser-Verhältnis anzunehmen.
Abgestufte Merkmale, Querbohrungen und asymmetrische Geometrie
Ein gespritzter Kopf, eine Schulter, eine Fläche, eine Nut oder eine Querbohrung können einen separaten Bearbeitungs- oder Montagevorgang eliminieren, aber diese Merkmale verändern auch die lokale Abschnittsgeometrie. Bei einer abgestuften Welle können ein dicker Kopf und ein dünner Schaft unterschiedlich auf die Verarbeitung reagieren, während eine Querbohrung oder eine Schulter die Oberflächen unterbrechen kann, die für die Sinterschutzvorrichtung oder die Endbearbeitung zur Verfügung stehen. Die resultierenden Form- und Bezugsbeziehungen müssen als vollständiges Teil überprüft werden.
Dasselbe Merkmal kann je nach Standort unterschiedliche Risiken bergen. Eine Querbohrung in der Nähe eines dünnen Schafts kann beispielsweise die Unterstützung erschweren oder die ununterbrochene Länge für das Greifen während des Schleifens verringern. Ob einer der Effekte relevant ist, hängt von der Zeichnung und der gewählten Route ab. Siehe wie sich Bauteilabmessungen auf die MIM-Teilequalität auswirken für den breiteren Zusammenhang zwischen Teilgeometrie und Dimensionsstabilität im MIM-Verfahren.
Beispiel 2: Geradheit verschlechtert sich nach Wärmebehandlung. In diesem illustrativen Fall erfüllt der geführte Abschnitt nach dem Sintern seine Geradheitsanforderung, versagt jedoch nach einem späteren Wärmebehandlungszyklus. Der geänderte Prozesszustand legt nahe, die thermische Unterstützung, Rückhaltung und Materialreaktion zu untersuchen, bevor das Werkzeug beschuldigt wird.
Überprüfung: Vergleichen Sie dasselbe kontrollierte Geradheitselement unmittelbar nach dem Sintern und nach der Wärmebehandlung mit konsistenten Stütz- und Prüfmethoden. Wenn die Änderung wiederholt mit dem späteren Zyklus verbunden ist, überprüfen Sie dessen Unterstützung und die vorgeschlagene Prozesssequenz. Erwägen Sie das Richten nur dann, wenn die Legierungsbeschaffenheit, die Teilgeometrie und die anschließende Verifizierung diese Route ermöglichen; das Abschleifen des Verzugs ist kein Ersatz für diese Bewertung.
Formgebung, Sintern und Nachbehandlung – Wiederholgenauigkeit
Auch Anschnittposition, Trennlinien und Auswerfermerkmale sind wichtig, wenn sie mit einem Zentrierdurchmesser oder einer zukünftigen geschliffenen Lagerfläche zusammenfallen. Eine Schleifspur auf einer Lagerfläche kann erfordern, den Anschnitt zu verlagern, den Funktionsbereich zu ändern oder Aufmaß für die Nachbearbeitung zu lassen. Werkzeugkorrekturen sind nützlich für eine wiederholbare Schwindung, aber variable Verzüge erfordern zuerst einen stabileren Formgebungs- und Sinterprozess.
Der Überblick über das Metallpulverspritzgießen (MIM) der European Powder Metallurgy Association beschreibt die erhebliche Sinterschwindung beim MIM und die Schwierigkeiten, die durch variierende Wandstärken entstehen. Eine abgestufte Welle erfordert daher mehr als einen nominalen Gesamtschwindungsfaktor: Überprüfen Sie die Übergänge zwischen den Durchmessern und stellen Sie sicher, dass die kritische Merkmalsbeziehung nach dem Sintern wiederholbar ist.
Geben Sie für wärmebehandelbare Werkstoffe den erforderlichen Endzustand an, bevor Sie die Nachbearbeitungssequenz festlegen. Eine Welle, die nach dem Sintern die Maß- und Formprüfung besteht, kann sich während eines späteren thermischen Zyklus ändern. Die Risikotabelle unterscheidet die beobachtete Abweichung von ihren möglichen Ursachen und den Messungen, die zur Identifizierung des verantwortlichen Vorgangs erforderlich sind.
| Beobachtete oder erwartete Beanstandung | Erste mögliche Verursacher | DFM-Maßnahme | Benötigte Nachweise |
|---|---|---|---|
| Verzug oder Geradheitsabweichung des gesamten Teils | Schlanke Spannweite, Handhabung, Sinterausrichtung/-unterstützung, Wärmebehandlung | Kontaktpunkte der Halterung prüfen, kontrollierte Länge und nachgelagerte Bearbeitungen | Geradheitsmessungen in spezifizierten Prozesszuständen |
| Lokale Rundheitsabweichung | Lokale Geometrie, Formgebungs-/Sintereffekte, Oberflächenunterbrechungen | Kritischen Querschnitt und Oberflächenbeschaffenheit prüfen | Formmessungen an Funktionsbereichen |
| Rundlauf zwischen einem Journal und einem anderen Merkmal | Bezugsinterpretation, Geometrieänderung, Nachbearbeitungs-Setup | Funktionale und fertigungsbezogene Bezugsbeziehung festlegen | Bezugsbezogene Prüfung nach der Nachbearbeitung |
| Passungsverlust nach Wärmebehandlung | Geänderter Bauteilzustand oder thermische Verformung | Erneut prüfen, wenn das endgültige Journal festgelegt wird | Vergleich kritischer Merkmale vor und nach dem Prozess |
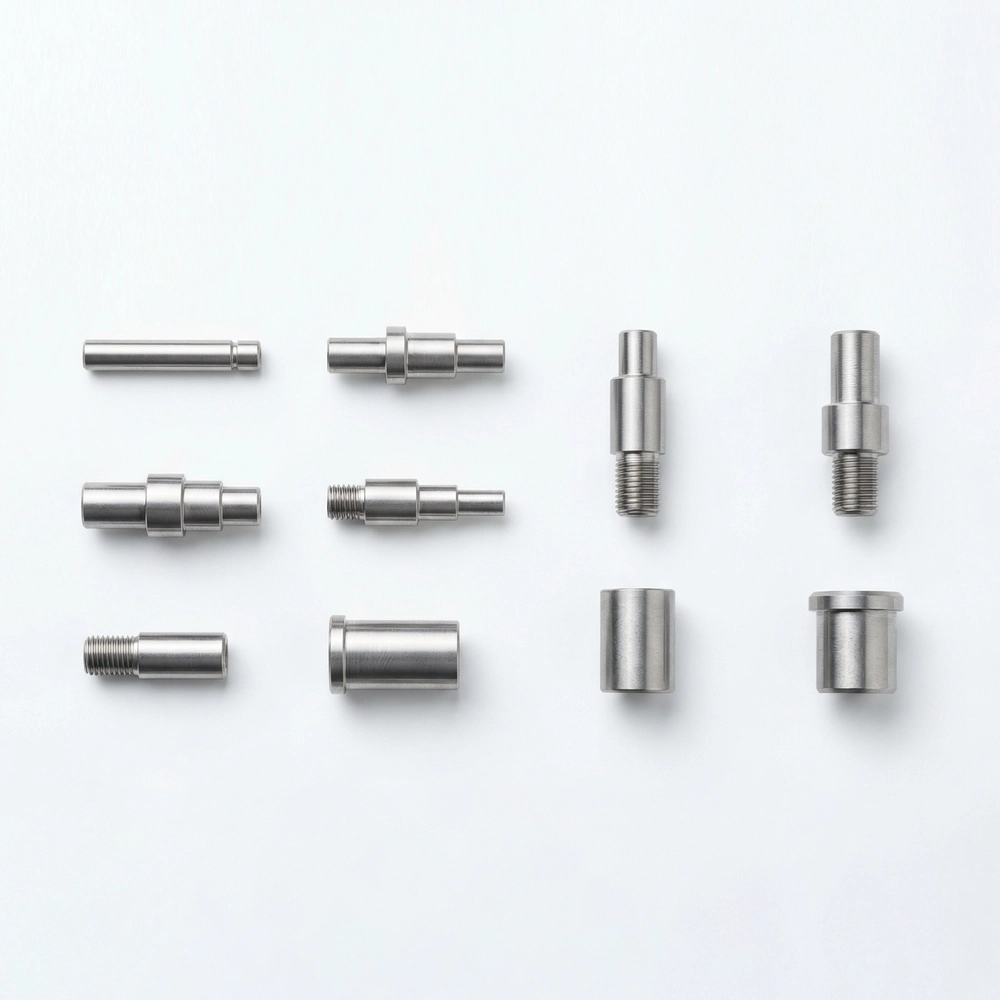
Konstruktionsauswirkung: Länge, Massenverteilung und Stützung – nicht allein der Nenndurchmesser – bestimmen, welche Formrisiken einer prøfenden Inspektion bedürfen.
03 / Auswahl des Fertigungswegs
Wann sollten MIM-Wellen und -Stifte gesintert bleiben oder eine Nachbearbeitung durch Schleifen erhalten?
Schleifen ist eine selektive Lösung für eine definierte funktionale Anforderung, nicht der Standard-Endschritt für jede MIM-Welle. Beginnen Sie damit, zu identifizieren, welche Oberflächen ihre Funktion im gesinterten Zustand erfüllen können und welche zusätzliche Kontrolle von Größe, Form oder Textur erfordern. Lokale Formfehler, Längenverzug und Bezugsflächenbezogener Rundlauf sind unterschiedliche Probleme; jedes erfordert eine Endbearbeitungs- oder Korrekturmethode, die seine tatsächliche Ursache adressiert.
Geeignete nicht-kritische Oberflächen im gesinterten Zustand belassen
Ein Körperdurchmesser, der nur für den Freiraum verwendet wird, kann im gesinterten Zustand verbleiben, wenn Muster die erforderliche Passung und Wiederholgenauigkeit aufweisen. Einige kurze Positionierbereiche können ebenfalls ihre Anforderungen ohne Nachbearbeitung erfüllen. Die Abnahmekriterien müssen dennoch die benötigte Größe, das erforderliche Hüllmaß oder die geometrische Beziehung beschreiben; ein Bereich sollte nicht unkontrolliert bleiben, nur weil er als nicht-kritisch bezeichnet wird.
Beim Beispiel des Stufenstifts kann der Körper zwischen Kopf und Gleitlager im gesinterten Zustand belassen werden, wenn er das Gegenstück nicht führt, positioniert oder beeinträchtigt. Das kurze Gleitlager sollte separat auf Freiraum, Form und Oberflächentextur bewertet werden. Dies bewahrt den Near-Net-Shape-Vorteil dort, wo er nützlich ist, ohne anzunehmen, dass jede gespritzte Oberfläche für präzisen Kontakt geeignet ist.
Was selektives Schleifen korrigieren kann – und was nicht
Lokales zylindrisches Schleifen kann den endgültigen Lagerdurchmesser herstellen, die zugängliche Kreisform verbessern und eine kontrollierte Oberflächentextur erzeugen, wenn Materialvorrat, Stützung und Maschineneinrichtung dies zulassen. Es kann auch helfen, eine spezifizierte Bezugsflächenbeziehung zu erreichen, wenn die Einrichtung die richtigen Merkmale referenziert. Das Schleifen des Lagerzapfens allein garantiert nicht, dass eine bereits verbogene Welle gerade wird, noch richtet es eine unbehandelte Schulter, Querbohrung oder einen gegenüberliegenden Durchmesser an der neu geschliffenen Oberfläche aus.
Eine Schleifmaschine erzeugt die fertige Oberfläche relativ zur Art und Weise, wie das Werkstück gehalten und bewegt wird. Diese Einrichtung kann von der Bezugsachse der Baugruppe abweichen. Wenn sich ein schlanker Stift unter Klemmung verbiegt, kann er während der Fixierung genau geschliffen und nach dem Entfernen zurückfedern. Ebenso kann ein runder Lagerzapfen immer noch einen Rundlauffehler relativ zu einer anderen zylindrischen Bezugsfläche aufweisen. Prüfen Sie die Werkstückspannungsdurchbiegung, die Bezugssimulation und das Teil im freien Zustand nach dem Schleifen, nicht nur den im Spannmittel gemessenen Durchmesser.
Der Schleifaufmaß muss den Aufmaßbereich um den gesamten Lagerzapfen abdecken. Exzentrizität oder lokale Verformung relativ zur Schleifeinrichtung können eine ungleiche Abtragsmenge am Umfang erfordern; ein Übermaß des Nenndurchmessers kann daher unzureichend sein. Bestätigen Sie das Aufmaß an tatsächlichen gesinterten oder wärmebehandelten Mustern, bevor Sie den Spielraum im Werkzeugdesign festlegen.
Ein Stift mit einem gebogenen Mittelteil kann immer noch einen kurzen geschliffenen Lagerzapfen akzeptabel verwenden, wenn der gebogene Bereich nur eine Freigabefunktion hat. Wenn die Baugruppe die gesamte Wellenlänge führt, kann diese Biegung jedoch auch nach dem Runden des Lagerzapfens ein Fehler bleiben. Ebenso kann ein Lagerzapfen, der von einer falschen Referenzfläche geschliffen wurde, die Größen- und Formgrenzen einhalten, aber den spezifizierten Rundlauf nicht erreichen.
Schleifen kann verbessern
- Lokale Endgröße des Lagerzapfens
- Rundheit / lokale zylindrische Form, wenn die Einrichtung dies unterstützt
- Oberflächentextur auf einer zugänglichen Funktionszone
- Einige bezugsbezogene Beziehungen, wenn sie bewusst hergestellt und verifiziert wurden
Schleifen behebt nicht automatisch
- Volle Bogen- oder Achsengeradheit außerhalb des geschliffenen Bereichs
- Instabiles Sintern oder Wärmebehandlungsabweichung
- Nicht ausgerichtete unbehandelte Merkmale
- Unzureichende Spannvorrichtung, unzureichender Aufmaß oder falsches Prüfdatum
Wählen Sie die Schleifmethode entsprechend der tatsächlichen Wellengeometrie. Das spitzenlose Schleifen kann für bestimmte durchgehende Zylinder geeignet sein, während ein gestufter oder kopfförmiger Stift, eine unterbrochene Oberfläche oder eine kurze Welle eine andere Spannvorrichtung oder einen anderen Schleifprozess erfordern kann. Die Einrichtung muss auch jede angegebene Beziehung zur Montage-Referenzachse beibehalten.
Beispiel 3: Rundheit der geschliffenen Welle verbessert sich, aber der Rundlauf ist immer noch fehlerhaft. Eine Welle wird mit einem äußeren Körperdurchmesser als Halterungsreferenz fertiggestellt, aber die Zeichnung definiert die Rotationsreferenz von einem anderen lokalisierenden Zylinder. Die geschliffene Welle verbessert sich in der Rundheit, bleibt aber gegenüber der spezifizierten Referenzachse fehlausgerichtet, sodass der Rundlauf weiterhin fehlschlägt.
Vor erneutem Schleifen prüfen: Überprüfen Sie das Referenzmerkmal der Zeichnung und die Rundlaufprüfeinrichtung und vergleichen Sie dann das gestützte und ungestützte Teil. Korrigieren Sie die Spannreferenz oder die Prozessausrichtung, falls erforderlich. Das Entfernen von mehr Material von der Welle wird ein Fehlausrichten der Referenzachse wahrscheinlich nicht allein lösen.
Wann Kalibrieren, Richten oder lokale Bearbeitung besser geeignet sein kann
Wenn der Hauptbedarf eine wiederholbare lokale Größenanpassung und keine feine Wellenoberfläche ist, kann das Kalibrieren oder eine geeignete Formkorrekturmethode einen Test wert sein. Ein Gesamtdurchbiegung kann ein kontrolliertes Richten erfordern, vorausgesetzt, der Materialzustand und die Geometrie lassen dies zu. Lokales Drehen oder Schleifen kann einen bestimmten Durchmesser oder eine Schulter bearbeiten. Wählen Sie den Vorgang entsprechend dem Art des Fehlers und seinem akzeptablen Endzustand.
Jede Bearbeitung hat ihre Grenzen. Kalibrieren ist kein Beweis für enge Rundheit oder vollständige Achsgeradheit; Richten erfordert eine eigene Prozessvalidierung und kann andere Merkmale beeinträchtigen; Drehen liefert möglicherweise nicht die erforderliche Form oder Oberflächengüte ohne entsprechende Einrichtung; und Schleifen erfordert ausreichende lokale Zugabe, Zugänglichkeit und ein kompatibles Bezugssystem. Wenn mehrere Optionen machbar erscheinen, validieren Sie die vorgeschlagene Sequenz anhand repräsentativer Muster, bevor Sie eine Produktionsfähigkeitsaussage treffen.
Der EPMA identifiziert Schleifen, Läppen und Polieren als Methoden, die die Oberflächengüte von MIM verbessern können. Wählen Sie die Methode basierend auf der Funktion des Bauteils (Gleit-, Dichtungs- oder Verschleißfunktion); eine feinere Oberfläche allein kompensiert keine falsche Form, falsches Material oder falsche Oberflächenbehandlung. Vereinbaren Sie die erforderliche Textur und wie sie gemessen wird.
Wenn umfangreiche Nachbearbeitung die MIM-Route überdenkenswert macht
MIM ist am nützlichsten für eine Welle, die Geometrien wie einen Kopf, eine Querbohrung, eine flache Seite oder eine Nut integriert, die sonst zusätzliche Bearbeitungs- oder Montageschritte erfordern würden. Sein Vorteil ist weniger sicher für einen einfachen Stift, der über fast seine gesamte Länge eine präzise Nachbearbeitung oder mehrere separate Drehbank-Einrichtungen erfordert. Vergleichen Sie Werkzeugbau, Formgebung, Sintern, Behandlung, Nachbearbeitung, Inspektion und erwartete Stückzahlen mit Drehen oder einer anderen machbaren Route. Die Nachbearbeitung für MIM-Teile nach dem Sintern Seite behandelt sekundäre Prozessoptionen detaillierter.
Veröffentlichtes Branchenbeispiel: Der Fallstudie einer Edelstahlwellenmontage von MIMA beschreibt eine 17-4 PH-Komponente, die durch eine integrierte MIM-Route mit zusätzlichen Füge- und Präzisionsoperationen hergestellt wurde. Sie zeigt, dass Near-Net-Shape-Formgebung und Nachbearbeitung kombiniert werden können, wenn die Funktion dies erfordert. Der veröffentlichte Fall ist ein unabhängiger Branchennachweis, beweist eine Aussage über die Produktionsergebnisse von XTMIM oder eine allgemeine Anforderung zum Schleifen von MIM-Wellen.
| Route | Wann es in Betracht gezogen werden sollte | Was es abdeckt | Was es nicht beweist | Nachweis vor Werkzeugbau |
|---|---|---|---|---|
| A. As-sintered (als gesintert) | Oberfläche benötigt nur funktionsgerechte Größe oder Spiel | Vermeidet unnötige Nachbearbeitung von nahezu-netto-Form-Bereichen | Nicht gemessene Rundheit, Geradheit oder Rundlauf | Prozessfähigkeitsmuster und Passungsspielprüfung |
| B. Kontrollierte Korrektur / Bearbeitung | Lokalisierte Größe oder korrigierbare geometrische Abweichung | Ausgewählte Maße oder geometrische Fehler innerhalb der spezifischen Prozessfähigkeit | Alle anderen geometrischen Anforderungen ohne separate Validierung | Versuchsdurchlauf, Materialzustand, Vorrichtung und Nachbearbeitungsprüfung |
| C. Selektives Schleifen | Kritische zugängliche Passung oder Funktion erfordert eine kontrollierte Endoberfläche | Lokale Größe, Form oder Textur mit einer geeigneten Einrichtung | Automatische Geradrichtung des gesamten Teils oder unbehandelter Merkmale | Messung von Lager, Bezug, Zugang, Sequenz und endgültiger Form/Rundlauf |
| D. Prüfung alternativer Prozesse | Einfacher Präzisionsstift über die gesamte Länge oder übermäßige Nachbearbeitungsbelastung | Potenziell einfachere Vollroutensproduktion | Geringere Kosten ohne Volumen- und Prozessvergleich | Vollständige alternative Angebote, Risiko- und Chargen-/Jahresvolumenannahmen |
Prozessauswahl: Lokale Größen- oder Rundheitsfehler vom Längsbogen, bezugsbezogenem Rundlauf, Texturanforderungen und Produktionskosten trennen. Der gewählte Prozess muss in der Lage sein, das identifizierte Problem zu beheben, und sein Ergebnis muss im Endzustand messbar sein. Die Kostenfolgen zusätzlicher Nachbearbeitungsvorgänge finden Sie unter wie Nachbearbeitungen die MIM-Angebotskosten beeinflussen.

Veredelungsregel: Eine gestufte Welle kann sowohl gesinterte als auch bearbeitete Oberflächen enthalten; die Zeichnung und die Funktionsprüfung entscheiden, welche davon bearbeitet werden müssen.
04 / Prozessplanung vor Werkzeugerstellung
Wie sollten Schleifzugabe, Bezugspunkte und Prozessablauf vor der Werkzeugerstellung geplant werden?
Die gewählte Oberflächenbearbeitungsroute muss praktikabel sein, bevor das Werkzeug freigegeben wird. Eine kurze Bearbeitung erfordert möglicherweise zusätzlichen Materialansatz, aber dieser ist nutzlos, wenn das Teil nicht ohne Verbiegen gegriffen werden kann, die Schleifscheibe die Oberfläche nicht erreicht oder die Bearbeitungsaufnahme die erforderliche Bezugspunktbeziehung nicht aufrechterhalten kann. Überprüfen Sie diese Einschränkungen zusammen mit Sinterstützen und dem beabsichtigten endgültigen Materialzustand.
Funktionale, Bearbeitungs- und Prüfbezugspunkte ausrichten
Der funktionale Bezugspunkt legt die für die angegebene Montagebeziehung erforderliche Referenz fest. Der Fertigungs- oder Bearbeitungsbezugspunkt ist die Oberfläche oder Merkmalskombination, die zur Positionierung des Teils während der Materialabtragung verwendet wird. Der Prüfbezugspunkt ist die Referenz, die verwendet wird, um die Konformität mit der Zeichnung nachzuweisen. Sie müssen nicht identisch physisch kontaktierende Oberflächen sein, aber die Übertragung zwischen ihnen muss definiert und überprüft werden.
A zylindrisches Positioniermerkmal kann die Rotationsachse der Baugruppe festlegen, während ein Schulterfläche legt seine axiale Auflageposition fest. Wenn der fertige Zapfen eine Rundlaufanforderung relativ zur zylindrischen Bezugsfläche aufweist, reicht die alleinige Einhaltung seiner Durchmesserbegrenzung nicht aus. Die Schleifeinrichtung muss diese Bezugsflächenbeziehung reproduzieren oder ihre Übertragung muss durch Inspektion validiert werden. Eine Schulterfläche allein legt die Drehachse nicht fest; ihre axiale Position und Flächenausrichtung sind separate Anforderungen, sofern spezifiziert.
Prüfen Sie die Bezugssimulator und Kontaktbedingungen in der tatsächlichen Vorrichtung. Das Bewegen von Auflagepunkten entlang einer schlanken Welle kann deren Durchbiegung und die beim Schleifen erzeugte Achse verändern. Wenn die Bezugsfläche der Zeichnung nicht direkt kontaktiert werden kann, qualifizieren Sie eine alternative Einrichtung, indem Sie das fertige Teil anhand des spezifizierten Bezugssystems messen. Die Wiederholgenauigkeit der Vorrichtung ist ebenso wichtig wie ihr nominales Design.
MontagefunktionWelches Merkmal lokalisiert das Teil?
SchleifeinrichtungWas kann die Maschine zuverlässig halten?
EndkontrolleWelche Bezugsfläche verifiziert die Zeichnung?
Die Pfeile stellen eine erforderliche Beziehung dar, keine Anweisung, dieselben physischen Kontaktpunkte für alle drei Operationen zu verwenden.
Lokale Schleifzugabe und Spannmittelzugang definieren
Behalten Sie Schleifmaterial auf den Oberflächen, die bearbeitet werden müssen. Zu wenig Material kann Teile eines verzogenen oder exzentrischen gesinterten Zapfens hinterlassen; zu viel kann die Zykluszeit, die Schleifwärme oder das Risiko einer Beschädigung eines dünnen Abschnitts erhöhen. Die Zugabe hängt vom Materialzustand, der Sintervariation, der Teileunterstützung und der beabsichtigten Schleifmethode ab, sodass sie nicht als ein universeller Wert spezifiziert werden kann.
Geben Sie an, ob die Zugabe ist Radialaufmaß oder Durchmesser-Übermaß, wo die fertige Lauffläche beginnt und endet und wann das Aufmaß gemessen wird. Beurteilen Sie das minimal verfügbare Material am gesamten Umfang unter Berücksichtigung von Exzentrizität, Formabweichungen und späteren thermischen Bewegungen. Die Nennwertdifferenz zwischen zwei Durchmessern zeigt nicht, dass die Oberfläche vollständig bearbeitet werden kann.
Führen Sie während der Erststückprüfung die Größe und Form der Lauffläche vor der Fertigstellung aus, notieren Sie die tatsächlichen Spannvorrichtungsreferenzen und überprüfen Sie anschließend das fertige Profil und das verbleibende Material in der Nähe von Schultern oder dünnen Wänden. Wenn das Schleifrad die gesamte Lauffläche nicht bearbeiten kann, ohne in ein benachbartes Merkmal einzugreifen, überarbeiten Sie das Aufmaß, die Freistichgeometrie oder die Spannvorrichtung, bevor Sie die Werkzeuge freigeben.
Überprüfen Sie den Schleifzugang an Schultern, Nuten und Querbohrungen, insbesondere dort, wo das Schleifrad eine kurze Lauffläche erreichen oder verlassen muss. Stellen Sie außerdem sicher, dass die Klemmung oder Unterstützung das Teil nicht verformt. Ein Stift mit Kopf und eine gleichmäßige Stange können einen Nenndurchmesser haben, erfordern jedoch unterschiedliche Schleifeinrichtungen; beide benötigen Versuche über die erwartete Sinterschwankung.
Planung von Wärmebehandlung, Schleifen und dem endgültigen Maßzustand
Die Fertigstellungsreihenfolge hängt vom erforderlichen endgültigen Materialzustand ab. Eine Wärmebehandlung nach dem Schleifen kann die Form verändern; Schleifen nach der Wärmebehandlung kann ein anderes Schleifrad, eine andere Abtragsrate oder eine andere Einrichtung erfordern. Galvanisieren, Beschichtungen und andere Oberflächenbehandlungen können ebenfalls die Passung verändern. Legen Sie die Reihenfolge um die letzte Operation fest, die ein kontrolliertes Merkmal verändern kann, anstatt eine Reihenfolge für jede Legierung anzuwenden.
Verwenden Sie prozesszustandsbezogene Messungen, um ein Fertigungsproblem von einem thermischen Prozessproblem zu unterscheiden. Messen Sie beispielsweise die kontrollierte Länge und die Laufflächenbeziehung nach dem Sintern, wiederholen Sie dies nach jeder signifikanten Wärmebehandlung und überprüfen Sie dann erneut nach der Fertigstellung und nach jeder nachfolgenden geometrieverändernden Oberflächenbehandlung. Wenn sich die Geometrie nach einer späteren Operation ändert, würde eine Inspektion nur des geschliffenen Teils unmittelbar nach dem Schleifen ein irreführendes Freigabeergebnis liefern. Die Reihenfolge muss für die tatsächliche Legierung und den erforderlichen Endzustand genehmigt werden und darf nicht als feste Rezeptur angewendet werden.
Zwischenmessungen sollten isolieren, wo Variationen in den Prozess gelangen. Die Endabnahme gehört jedoch nach der letzten Operation, die das kontrollierte Merkmal wesentlich verändern kann. Wenn eine nachfolgende thermische oder Oberflächenbehandlung eine frühere Korrektur rückgängig machen könnte, überprüfen Sie deren Auswirkung, bevor Sie das Teil freigeben.
Vor Werkzeugfreigabe: Bestätigen Sie die funktionale Oberflächenkarte, die Zeichnungsbezugspunkte, den Schleifaufmaß, den Zugang und den Spannvorrichtungsplan sowie die endgültige Operationsreihenfolge. Identifizieren Sie ungelöste Bedingungen für Erststückprüfungen, anstatt anzunehmen, dass eine allgemeine Schleifanweisung diese abdeckt.
- Kritische Funktionszonen und als gesintert identifizierte Kandidatenbereiche sind auf der 2D-Zeichnung angegeben.
- Der Bezugspunkt der Zeichnung bezieht sich auf realistische Fertigungs- und Inspektionsreferenzmerkmale.
- Die exakte lagerführende Journal-Länge, der Übergang und der minimal zulässige Restquerschnitt werden geprüft.
- Die Abfolge von Formgebung, Sinterstütze, Wärmebehandlung, Korrektur und Endbearbeitung wird prinzipiell abgestimmt.
- Der Vorgang, der die Endabmessungen festlegt, und der Zustand der Endkontrolle sind eindeutig.
Eine nützliche Zeichnungsprüfung beginnt vor dem Werkzeugbau.
Senden Sie die Paarungsfunktion, das kritische Journal, die Bezugsanforderungen und den geplanten Endbearbeitungszustand mit der Zeichnung. Eine frühzeitige Zeichnungsprüfung kann feststellen, ob das vorgeschlagene Journal ohne Änderung des Teiledesigns unterstützt, erreicht und inspiziert werden kann.
05 / Endzustand nachweisen
Wie sollten Rundheit, Geradheit und Rundlauf gemessen und akzeptiert werden?
Der Der endgültige Messzustand muss die geltenden Zeichnungsanforderungen erfüllen in seinem spezifizierten Endzustand. Lokale Größe, Kreisform, Geradheit und bezugssystembezogener Rundlauf erfordern unterschiedliche Nachweisformen. Das Bestehen einer Schleifoperation stellt keine Konformität her, es sei denn, die fertige Oberfläche wird mit der entsprechenden Anforderung und Einrichtung gemessen.
Jede Anforderung einer geeigneten Messmethode zuordnen
Ein Mikrometer kann den lokalen Durchmesser verifizieren, aber nicht das gesamte Rundheitsprofil oder die Beziehung eines Journals zu einem anderen Bezugsmerkmal. Durchmesser Messungen entlang einer Welle können Verjüngung oder Größenvariation aufzeigen, beweisen aber nicht allein die Zylindrizität. Verwenden Sie Formmessungen für die relevante Kreis- oder Zylindergeometrie, eine qualifizierte KMG-Strategie für entsprechende Merkmalsbeziehungen und eine bezugssystemreferenzierte Rotationsaufnahme für den spezifizierten Rundlauf. Jede Methode benötigt ausreichende Auflösung und Unsicherheit für die geforderte Grenze.
Für kritische Rundheit geben Sie an, wo der Querschnitt abgetastet und wie sein Profil ausgewertet wird. NIST Engineering Statistics Handbook beschreibt die Rundheitsmessung mittels einer vollständigen 360-Grad-Abtastung und weist auf den möglichen Einfluss von Spindelfehlern hin. Der Messaufbau, die Filterung, Kalibrierung und Auswerteverfahren müssen den Zeichnungsanforderungen entsprechen; eine dichte Abtastung allein gewährleistet keine Messgenauigkeit.
Ein V-Block und Messuhr können eine vereinbarte funktionale Prüfung, liefern, aber das Ergebnis hängt vom Kontaktwinkel, der Spannweite und dem Wellenmuster des Querschnitts ab. Es ist nicht automatisch mit einem spuren-basierten Rundheitsergebnis austauschbar. Ein spärliches KMG-Punktmuster kann ebenfalls Wellenformfehler mit kurzer Wellenlänge übersehen, daher muss die Abtaststrategie zum Merkmal und zur Toleranz passen.
Für Geradheit muss ermittelt werden, ob die Zeichnung eine Oberflächenlinie oder eine abgeleitete Achse steuert, und die angegebene Länge gemessen werden. Ein langer, schlanker Stift kann unter seinem Eigengewicht durchhängen oder sich beim Spannen verformen. Notieren Sie die Auflagepunkte, die Ausrichtung und die Auswertemethode, damit zwei Prüfaufbauten nicht lediglich aufgrund unterschiedlicher Teilefixierung unterschiedliche Werte melden.
Rundlauf und Gesamtlauf sind nicht austauschbar. Bei einem zylindrischen Zapfen, steuert der Rundlauf die angegebenen Kreiselemente unabhängig voneinander in ihren Querschnitten relativ zur zeichnungsdefinierten Bezugsachse. Der Gesamtlauf bezieht sich über die gesamte angegebene Zylinderfläche und ihre kontrollierte Länge relativ zu dieser Achse und berücksichtigt kumulative Querschnitts- und Längenvariationen. Die Prüfung des Rundlaufs an nur wenigen axialen Stationen allein stellt noch keine Einhaltung einer geforderten Gesamtlaufanforderung dar. Beide erfordern eine geeignete Bezugsdefinition und Auswertestrategie; keiner ersetzt eine separate Durchmesserprüfung. Interpretieren Sie die Angabe gemäß der tatsächlichen Zeichnungsnorm und -ausgabe.
Beispiel: Rundlauf bestanden, aber Gesamtlauf fehlgeschlagen. Ein Bolzen kann die Anforderung an die Rundlaufabweichung an einzelnen geprüften Abschnitten erfüllen, während eine Längsschwankung dazu führt, dass er eine Anforderung an die Gesamtlaufabweichung nicht erfüllt. Der Rundlauf wird an spezifizierten kreisförmigen Elementen bewertet; die Gesamtlaufabweichung erfordert die Abdeckung der gesamten kontrollierten Oberfläche im erforderlichen gemeinsamen Bezugsaufbau. Der Inspektionsplan sollte die Vorgaben der Zeichnung befolgen und die Unterscheidung zwischen Rundlauf- und Gesamtlaufabweichungs-Messung anstatt die beiden Prüfungen als gleichwertig zu behandeln.
| Zeichnungsmerkmal | Möglicher Prüfansatz | Was die Methode nicht automatisch festlegt | Wichtige Einrichtungsvereinbarung |
|---|---|---|---|
| Durchmesser / lokale Größe | Kalibrierter Messschieber, geeignete Innen-/Außenmessgeräte, definierte Positionen | Vollständige Kreisform oder Rundlauf | Abschnittspositionen, Kontakt, Temperatur und Größendefinition |
| Rundheit eines Bolzenabschnitts | Validierte Formmessung an relevanten Querschnitten | Geradheit über die gesamte Länge oder Bezugsbeziehung zu einem anderen Merkmal | Abschnittspositionen, Filterung, Zentrierung und Auswertemethode |
| Achsen- oder Oberflächengeradheit | Qualifizierte Form/KMG oder andere Methode, die für das spezifizierte Element geeignet ist | Alle Durchmesser- und Rundlaufanforderungen | Kontrollierte Länge, Extraktionsstrategie und Stützbedingungen |
| Zylindrizität | Qualifizierte Oberflächenformauswertung über eine spezifizierte Länge | Rundlauf relativ zu einem externen Bezugselement, sofern nicht separat ausgewertet | Abtastabdeckung, Bezugselementbehandlung, wo zutreffend, und Unsicherheit |
| Kreisrundlauf (einzelne Kreiselemente) | Bezugselementachsen-referenzierte Auswertung der spezifizierten kreisförmigen Querschnitte oder ein validiertes Äquivalent | Gesamtlauf der gesamten zylindrischen Oberfläche oder unabhängige Größenkonformität | Datum Feature Simulation, Querschnittsabdeckung, Unterstützung und Auswertemethode |
| Gesamtrundlauf (gesamte spezifizierte Oberfläche) | Datum-Achsen-Referenzierte Auswertung über die kontrollierte axiale Ausdehnung oder ein validiertes Äquivalent | Separate Durchmesser-Größenkonformität ohne entsprechende Größenprüfung | Datum Feature Simulation, Längsabdeckung, Messstrategie und Unsicherheit |
| Passsitz oder Bewegung | Relevantes Funktionslehre oder Passformteilprüfung | Ursache eines Ausfalls oder alle unabhängigen GD&T-Anforderungen | Passendes Bauteil, Last, Ausrichtung und Akzeptanzkriterium |
Messbedingungen und endgültige Abnahmeregeln vereinbaren
Vor der Freigabe sind die Zeichnungsspezifikation, Bezugsdateien, gemessene Länge und Positionen, Materialzustand, Teileunterstützung, Messmethode und Abnahmeregel zu vereinbaren. Die Sondendichte, Filterung, Spannkraft oder eine andere Datums-Simulation kann den berichteten Wert ändern. Ergebnisse nahe der Grenze erfordern möglicherweise auch eine vereinbarte Behandlung der Messunsicherheit.
Der Unterstützungsbedingung während der Geradheitsprüfung kann das berichtete Ergebnis maßgeblich beeinflussen. Schwerkraftdurchhang, der Abstand zwischen V-Blöcken, die Klemmkraft und die Montageart sind bei schlanken Stiften wichtig. Erfassen Sie Stützpositionen, Teileausrichtung, gemessene Ausdehnung und den spezifizierten unbelasteten oder funktional eingeschränkten Zustand, wo zutreffend, insbesondere wenn Kunde und Lieferant unterschiedliche Geräte verwenden.
Erste Muster benötigen ausreichend detaillierte Messungen, um die Prozessfähigkeit festzustellen und Abweichungen zu lokalisieren. Die Produktionsinspektion kann dann, wie im Regelplan gefordert, In-Prozess-Prüfungen, periodische Formmessungen und Funktionslehren kombinieren. Die Inspektionshäufigkeit sollte die Kritikalität der Merkmale und die Prozessnachweise widerspiegeln. Vor der Freigabe vergleichen Sie die Kunden- und Lieferanteneinrichtungen für kritische Merkmale, damit die beiden Methoden denselben Charakteristik messen.
Endkontrolle: Der Zeichnungsangabe, Endzustand des Prozesses, Messmethode und Abnahmekriterium muss dasselbe gesteuerte Merkmal und dieselbe kompatible Referenzbedingung beschreiben. Wenn spätere Wärmebehandlung, Beschichtung oder Schleifen dieses Merkmal verändern können, kann ein früheres bestandenes Ergebnis nicht als endgültige Abnahme dienen.

Freigabebedingung: Prüfen Sie das fertige Teil im vereinbarten Zustand, unter Verwendung der Bezugselemente der Zeichnung und der spezifizierten Auswertemethode.
Für allgemeine Messressourcen von XTMIM siehe Inspektion und Prüfung. Die Fähigkeit, eine bestimmte Rundheits-, Geradheits- oder Rundlaufgrenze zu messen, muss für dieses Merkmal und die Prüfeinrichtung noch bestätigt werden.
06 / Anwenden der vollständigen Entscheidungslogik
Durchgeführte technische Überprüfung: Ein gestufter MIM-Stift mit einer kritischen Lauffläche
Repräsentatives technisches Szenario · Nur zur Veranschaulichung
Der hier beschriebene gestufte Stift ist hypothetisch. Die Prozessauswahl und die Abnahmekriterien sind bedingt und keine gemessenen XTMIM-Produktionsergebnisse.
Ursprüngliche Zeichnung: Ein kleiner Stift hat einen integrierten Kopf, Bund, Querbohrung, allgemeinen Schaft und einen kurzen Gleitabsatz. Die vorläufige Zeichnung fordert einen engen Durchmesser und geschliffene Oberfläche über die gesamte Außenlänge, obwohl nur der kurze Absatz die Gleitbewegung führt und der Bund die axiale Position festlegt. Der Rest des Schafts benötigt möglicherweise nicht die gleiche Oberflächenanforderung.
Funktionale Zonen und Geradheitsrisiken identifizieren
Der Absatz steuert die Gleitpassung und seitliche Führung; die Bundfläche stellt die axiale Anlage sicher; der verbleibende Schaft sorgt hauptsächlich für Spiel und strukturelle Verbindung. Spezifizieren Sie den Enddurchmesser des Absatzes, die relevante Form und Oberflächenbeschaffenheit. Die Zeichnung muss auch jeglichen erforderlichen Axialabstand oder Flächenausrichtung zwischen Absatz und Bund kontrollieren. Wenn Rundlauf wichtig ist, beziehen Sie sich auf die zylindrische Bezugsmerkmal(e), die die Referenzachse festlegen; eine Bundfläche allein kann keine Drehachse festlegen. Geradheit sollte für die Länge gelten, die die Führung oder Montage tatsächlich beeinflusst.
Der Kopf, die Querbohrung und die Querschnittsänderung können die Sinterunterstützung und den Zugang für die Nachbearbeitung beeinflussen. Überprüfen Sie die vorgesehene Ausrichtung der Unterstützung, den Handhabungszustand, den Abstand zwischen Absatz und Bund sowie die machbaren Haltebereiche. Weder eine feste Verformung noch die Fähigkeit des Schleifens, diese zu korrigieren, sollte ohne prøvungsbasierte Beweise angenommen werden.
Fertigungsroute auswählen und Inspektionsplan bestätigen
A Der vorgeschlagene Prozessablauf würde den Kopf, die Querbohrung und den Bund in Near-Net-Shape formen, dann entbindern, sintern und jegliche erforderliche Materialbehandlung abschließen. Der Gleitabsatz würde geschliffen werden nur wenn repräsentative Teile zeigen, dass sein Zustand nach dem Sintern die funktionale Anforderung nicht erfüllen kann und die vorgeschlagene Vorrichtung ausreichenden Zugang und Materialvorrat hat. Der Schaft kann im Zustand nach dem Sintern verbleiben, wenn seine eigenen Spiel- und Geometrieüberprüfungen bestanden werden.
Überprüfen Sie vor der Werkzeugfreigabe, ob der Stift für die Nachbearbeitung ohne unzulässige Biegung gehalten werden kann und ob der Bolzen über seinen gesamten Umfang ausreichend Material aufweist. Überprüfen Sie die axiale Position der Schulter oder die Stirnflächenorientierung wo immer die Zeichnung dies spezifiziert. Wenn der Bolzen eine Rundlaufanforderung hat, überprüfen Sie ihn relativ zur definierten zylindrischen Bezugsachse, nicht zu einer Achse, die sich aus der Schulterfläche ergibt. Jede geplante Operation muss gegen die erforderliche Endgeometrie validiert werden.
Legen Sie einen vierstufigen Verifizierungsplanfest: (1) Messen Sie die Geradheit nach dem Sintern und der Wärmebehandlung sowie das Material für die Vorbearbeitung des Bolzens; (2) Bestätigen Sie, dass die Vorrichtung das Bezugselement der Zeichnung reproduziert, ohne das Teil zu verzerren; (3) Überprüfen Sie Größe, Rundheit, Textur und jede spezifizierte Bezugsachsenbeziehung des fertigen Bolzens; und (4) wiederholen Sie kritische Messungen an repräsentativen Teilen, um Abweichungen zu untersuchen. Der Stichprobenplan und die Annahmekriterien sollten der Zeichnung und dem Projektrisiko folgen, nicht einer allgemeinen Schätzung der MIM-Fähigkeiten.
| Überprüfungsphase | Vorläufige Entscheidung | Was muss verifiziert werden |
|---|---|---|
| Funktion | Klassifizieren Sie einen kurzen Gleitbolzen als kritisch; behandeln Sie den allgemeinen Körper separat | Passung, Bolzenform/-textur, axiale Schultersitzfläche und jede spezifizierte Bezugsachse |
| Risiken bei der MIM-Geometrie | Kopf, Querbohrung, Länge und Sinterstützteil gemeinsam prüfen | Tatsächliche Geradheit und Wiederholgenauigkeit nach dem Sintern / der Behandlung |
| Fertigungsweg | Bewertung des nahezu endformnahen Bauteils und des selektiven Wellenschleifens | Zugänglichkeit, lokaler Lagerbestand, sichere Unterstützung, Materialzustand und Oberflächenbeschaffenheit Machbarkeit |
| Planung von Bezugspunkten | Axiale Position von der Schulterfläche und jede Referenzachse von definierten zylindrischen Bezugsmerkmalen planen | Axial-/Flächenbezug, Bezugssimulation und Abgleich von Fertigstellung zu Inspektion |
| Endgültige Freigabe | Die fertige Welle und spezifizierte montagekritische Beziehungen inspizieren | Endzustand der Welle/Form, axiale Schulter-/Flächenkontrolle und Bezugsmerkmal-basierter Rundlauf, falls spezifiziert |
Die Ergebnisse des Versuchs bestimmen den Weg. Ob die Welle gesintert bleiben kann oder eine Nachbearbeitung benötigt, hängt von ihrem gemessenen Endzustand, dem verfügbaren Aufmaß und der Machbarkeit der Kontrolle der erforderlichen Bezugsbeziehung ab. Unterschiedliche Ergebnisse erfordern unterschiedliche Maßnahmen:
| Nachweis aus Zeichnung und Versuchen | Technische Entscheidung | Erforderliche Bestätigung vor Freigabe |
|---|---|---|
| Das Lager erfüllt die Anforderungen an Größe, Form, Oberfläche und passende Passungen im Zustand nach dem Sintern. | Das Lager im Zustand nach dem Sintern belassen. Kein Schleifen hinzufügen, nur weil es sich um eine Welle handelt. | Wiederholgenauigkeit über repräsentative Muster und einen definierten Produktionslenkungsplan. |
| Nur das lokale Lager erfüllt seine erforderliche Größe, zylindrische Form oder Textur; verwendbares Material und stabile Spannmittel sind nachgewiesen. | Versuchsweises selektives Schleifen des Lagers. Den Rest des Körpers nur im Zustand nach dem Sintern belassen, wo er seine eigenen Anforderungen erfüllt. | Fertigmaß des Lagers, Materialabtrag, Wiederholgenauigkeit der Vorrichtung und endgültiger Materialzustand. |
| Der Lagerdurchmesser ist in Ordnung, aber eine spezifizierte Rundlaufbeziehung zu einer zylindrischen Bezugsachse schlägt fehl. | Überprüfung der Bezugsübertragung und der Ausrichtungsgenauigkeit bevor angenommen wird, dass eine weitere Größenreduzierung das Problem löst. | Messung anhand des korrekten Zeichnungsbezugs und einer verifizierten Korrektureinrichtung. |
| Die kontrollierte Wellenlänge zeigt eine inakzeptable Bogen- oder Geradlinigkeitsabweichung. | Untersuchen Sie vorgelagerte Unterstützung, thermische Verformung und validierte Korrektur; überdenken Sie den Weg, wenn keine Stabilität erreicht werden kann. | Endzustands-Geradlinigkeit über die spezifizierte Länge und konsistente Ergebnisse über Versuche hinweg. |
| Ein geometrisch einfacher Stift erfordert eine präzise Endbearbeitung entlang fast seiner gesamten Länge. | Vergleichen Sie die vollständigen MIM- und gedrehten Materialwege bevor Sie in den Werkzeugbau investieren. | Vergleich von Material, Volumen, Werkzeugbau, Bearbeitung, Inspektion, Lieferzeit und Qualitätsrisiko. |
Kriterium für die Freigabe des Werkzeugs: Geben Sie den gewählten Fertigungsweg erst frei, wenn repräsentative Versuche die Endzustandsgröße, Form, Bezugsbeziehungen und einen vereinbarten Produktionskontrollplan unterstützen. Wenn dies nicht der Fall ist, überarbeiten Sie die Sinterunterstützung, die Endbearbeitung oder das Vorrichtungsdesign, validieren Sie eine geeignete Korrektur oder vergleichen Sie einen anderen Fertigungsprozess. Eine bestandene Zwischenmessung reicht für die Freigabe nicht aus.
Dokumentieren Sie die Entscheidung: Geben Sie den akzeptierten Weg, das entscheidende Merkmal, die verwendeten Zeichnungen und Inspektionsmethoden, die verbleibenden Material- oder Vorrichtungsrisiken und den verantwortlichen Genehmiger vor der Werkzeugfreigabe an. Diese Aufzeichnung ermöglicht es den Design-, Produktions- und Qualitätsteams, von derselben Entscheidung auszugehen und nicht von einer allgemeinen Anweisung, den Journal zu schleifen.
Wann MIM möglicherweise nicht der beste Weg ist: Ein einfacher zylindrischer Stift ohne integrierte Merkmale und mit strengen Anforderungen an Durchmesser und Geradheit über fast seine gesamte Länge hat möglicherweise wenig Bedarf an MIM. Vergleichen Sie den vollständigen MIM-Prozess mit der Stangenbearbeitung oder einem anderen Verfahren, einschließlich des erwarteten Volumens, des Materials, der Oberflächenbearbeitung, der Inspektion und des Qualitätsrisikos.
Vor dem Werkzeugbau: Checkliste für Endzeichnung und RFQ
Ein 3D-Modell allein kann nicht festlegen, welche Oberflächen geschliffen werden müssen oder wie die fertige Welle abgenommen wird. Stellen Sie die Zeichnung, die Montagefunktion und die Prozessinformationen bereit, die für diese Entscheidungen erforderlich sind:
- Geometrie: 3D-STEP-Modell, bemaßte 2D-Zeichnung, kritische Wellenpositionen und kontrollierte Längen.
- Funktion: Passende Teileabmessungen, Spiel-/Presspassungs-/Gleit-/Rotations-/Dichtungsanforderungen und bekannte Montageprobleme.
- GD&T: Spezifizierte Größe, Rundheit, Geradheit, Zylindrizität/Rundlauf nach Bedarf und anwendbarer Zeichnungsstandard.
- Datums: Funktionales Bezugssystem und alle vorgeschlagenen Oberflächen- oder Prüfbezugsbedingungen.
- Materialzustand: Werkstoffgüte, Wärmebehandlung, Zielzustand und spezielle Oberflächen-/Texturanforderungen.
- Oberflächenbearbeitung: Aktuelle oder geplante Schleif-/Dreh-/Richteoperationen, Beschichtungen und kritische Zugangsbeschränkungen.
- Bedarf: erwartetes Jahresvolumen, Losgröße und bestehende Produktionsroute, falls ein bestehender Prozess ersetzt wird.
- Abnahme: beabsichtigte Messmethode, Erstbemusterungsnachweise und Erwartungen an die Produktionsinspektion.
Nicht spezifizierte Funktionsflächen können über- oder unterbearbeitet werden. Fehlende Bezugsdefinitionen können zu widersprüchlichen Rundlauf-Ergebnissen führen. Wenn der endgültige Wärmebehandlungszustand unklar ist, kann eine frühere Inspektion irrelevant werden; ohne Produktionsvolumen können Werkzeug- und Schleifkosten nicht zuverlässig verglichen werden.
Häufig gestellte Fragen zur Schleifbearbeitung von MIM-Wellen und -Stiften
Benötigen alle MIM-Wellen und -Stifte eine Schleifbearbeitung?
Nein. Beginnen Sie mit der Funktion jeder Oberfläche und dem verifizierten Zustand nach dem Sintern. Ein Freimaßkörper benötigt möglicherweise kein Schleifen; eine kritische Welle erfordert möglicherweise eine lokale Bearbeitung. Die richtige Wahl folgt der Zeichnung, der Passung und den Prozessnachweisen und nicht dem Bauteilnamen.
Kann die Rundlaufabweichung bestanden werden, während der Gesamtlauf fehlschlägt?
Ja. Der Rundlauf bewertet einzelne kreisförmige Elemente relativ zur spezifizierten Bezugsachse, während der Gesamtlauf die kontrollierte Oberfläche über ihre gesamte Ausdehnung bewertet. Änderungen entlang der Welle können daher wichtig sein, auch wenn einzelne Schnittprüfungen bestanden werden. Wenden Sie die tatsächliche Angabe der Zeichnung und die vereinbarte Prüfeinrichtung an.
Kann das Schleifen eines kurzen Wellenendes einen komplett verbogenen MIM-Stift richten?
Nicht automatisch. Selektives Schleifen stellt die fertige Oberfläche relativ zur Einrichtung her; unbehandelte Wellenabschnitte können Verzug oder eine falsche Achse aufweisen. Messen Sie die angegebene Geradheit über die Länge und untersuchen Sie das Verhalten von Sinterhilfen, Behandlungen und Spannvorrichtungen, bevor Sie eine Korrektur wählen.
Sollte ein MIM-Zapfen vor oder nach der Wärmebehandlung geschliffen werden?
Es hängt von der Legierung, der Endhärte, der thermischen Ausdehnung, der Zugänglichkeit für die Oberflächenbearbeitung und dem geforderten akzeptierten Zustand ab. Überprüfen Sie die kontrollierte Geometrie nach der letzten Operation, die sie verändern kann. Keine der Sequenzen ist für alle MIM-Werkstoffe universell korrekt.
Ist spitzenloses Schleifen die Standardwahl für alle MIM-Pins?
Nein. Es kann für bestimmte durchgehende zylindrische Merkmale geeignet sein, aber kurze Wellenabsätze, Köpfe, Schultern, Nuten oder eine spezifische Bezugsverhältnisbeziehung erfordern möglicherweise eine andere Schleifeinrichtung oder einen anderen Endbearbeitungsvorgang. Überprüfen Sie die Werkstückspannung, den Aufmaßbestand und die Endinspektionsmethode.
Welche Nachweise sollten einer Anfrage für die Geradheit oder den Rundlauf einer MIM-Welle beiliegen?
Stellen Sie ein 3D-STEP-Modell und eine bemaßte 2D-Zeichnung bereit, die kontrollierte Merkmale und Längen, das maßgebende GD&T-System, Bezugsdefinitionen, die Passung, Material/Wärmebehandlung, jährliche und Chargenmengen, die erwartete Endbearbeitung und die vorgeschlagene Mess-/Abnahmemethode zeigt. Identifizieren Sie etwaige Montageprobleme getrennt von der vermuteten Ursache.
Zeichnungsstandards und Nachweisvermerk
Verwenden Sie das auf der Kundenzeichnung spezifizierte GD&T- oder GPS-System und die entsprechende Ausgabe. ASME Y14.5 und ISO 1101 bieten etablierte Ansätze für geometrische Anforderungen, aber ihre Standardregeln sollten nicht vermischt werden. Die unten aufgeführten Branchenreferenzen erklären allgemeine MIM-Verarbeitungs- und Inspektionskonzepte; sie begründen keine spezifische XTMIM-Prozessfähigkeit. Wenden Sie detaillierte Klauseln erst nach Prüfung des relevanten Standardtextes an.
Technische Referenzen
- ASME Y14.5 — Maße und ToleranzenOffizielle GD&T-Standardübersicht; verwenden Sie die Ausgabe, die die Zeichnung regelt.
- ISO 1101:2017 — Geometrische TolerierungOffizielle ISO-Übersicht über geometrische Spezifikation und Interpretation.
- MIMA — Komplexe Designs mit MIMKonstruktionshinweise für Sinterhilfen, lange Spannweiten und Wanddickenübergänge.
- MPIF — Übersicht über den MetallpulverspritzgussprozessHintergrund der Industrieverbände zu Formgebung, Entbinderung und Sintern.
- MIMA Fallstudie — Edelstahlwellen-BaugruppeBranchenbeispiel zur Veranschaulichung, dass eine integrierte MIM-Wellenfertigung dennoch Richten und Nachbearbeiten erfordern kann; kein XTMIM-Produktionsfall.
Einreichung einer Wellen- oder Stiftzeichnung zur technischen Prüfung
Senden Sie die 2D-Zeichnung und das 3D-Modell mit kritischen zylindrischen Zonen, Passungsanforderungen, Materialzustand, Jahresvolumen, erforderlicher Oberflächenbeschaffenheit, Bezugssystem und Endabnahmemethode.
Die Prüfung sollte ermitteln, welche Oberflächen als gesintert belassen werden können, welche Wellen geschliffen werden müssen, wie die Sinter- und Wärmebehandlungsroute die Form beeinflusst und wie das endgültige Merkmal gemessen wird. Ungeklärte Lager-, Bezugs- oder Spannungsbeschränkungen sollten vor der Werkzeugerstellung identifiziert werden.







