
Ingeniería del Proceso MIM / Materia Prima (Feedstock)
Sistema Aglutinante MIM en la Ingeniería de Materia Prima (Feedstock)
Un sistema aglutinante MIM es el portador temporal multicomponente que hace que el polvo metálico fino sea moldeable, soporta la pieza en verde y crea una ruta de eliminación controlada antes del sinterizado. Es parte de feedstock MIM, no parte de la aleación terminada. La pregunta de ingeniería no es qué receta propietaria es “la mejor”, sino si los materiales aglutinantes, la carga sólida, el comportamiento de moldeo, la geometría de la pieza y la ruta de desaglutinado son compatibles. Por lo tanto, las nervaduras delgadas, las rutas de flujo largas, las secciones gruesas, las características ciegas, las superficies cosméticas y los materiales sensibles a residuos deben revisarse antes de la fabricación del molde.
Materiales Aglutinantes MIM y Roles de Componentes
El feedstock MIM combina polvo metálico fino con un sistema aglutinante temporal multicomponente. El polvo metálico define la base de la aleación final, mientras que los materiales aglutinantes proporcionan la moldeabilidad, la resistencia de la pieza en verde, la dispersión del polvo y una secuencia de eliminación controlada. Por lo tanto, los materiales aglutinantes son componentes del proceso en lugar de materiales de la pieza final. El balance entre polvo y aglutinante se revisa por separado como carga sólida MIM.
Las formulaciones comerciales de aglutinantes varían según el proveedor y a menudo son propietarias. Lo que importa en la fabricación es la función de cada fase del aglutinante, cuándo se elimina y si la secuencia de eliminación se adapta al polvo metálico y la geometría de la pieza, no la posesión de la receta completa del proveedor.
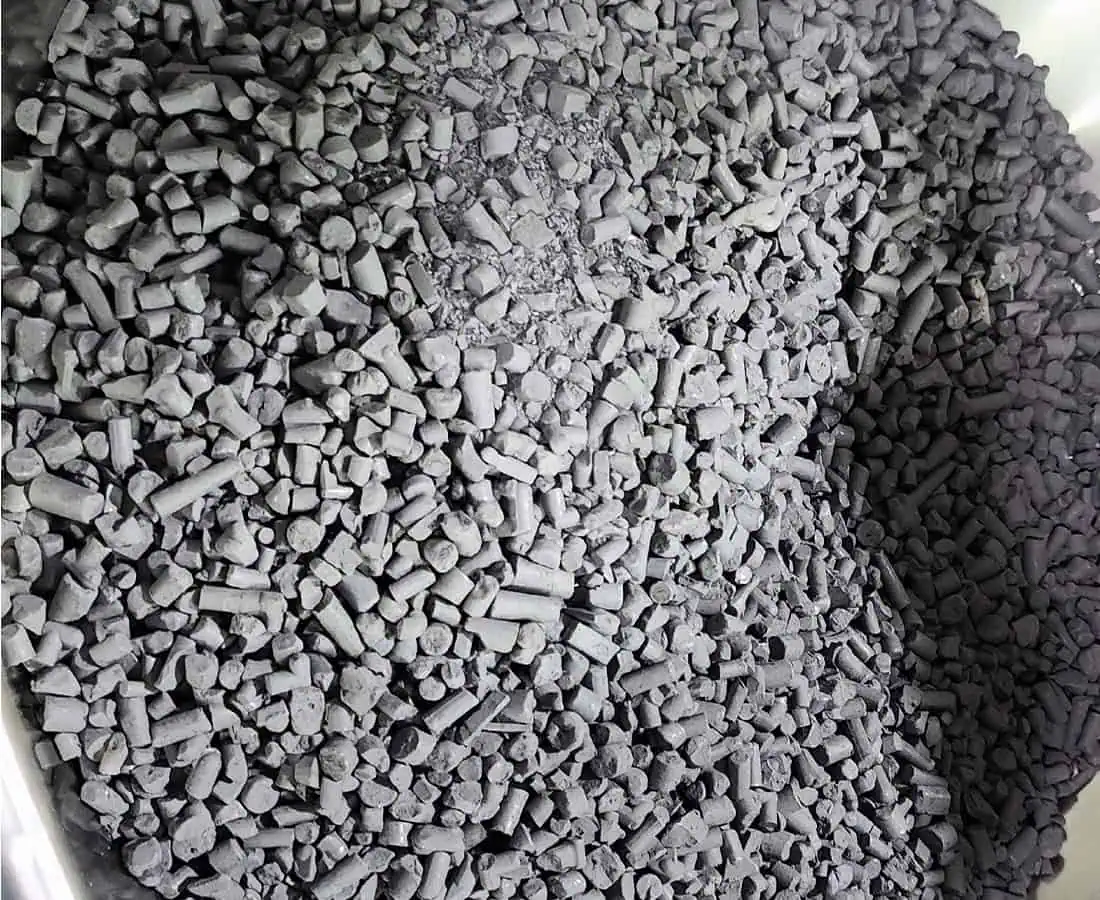
| Rol del Componente Aglutinante | Familia de Materiales Común o Ejemplo | Función Principal | Preocupación de Eliminación o Control |
|---|---|---|---|
| Fase de eliminación temprana | Ceras, PEG u otros componentes solubles / de bajo peso molecular | Soporta el flujo y ayuda a crear canales abiertos durante la eliminación de la primera etapa | Debe eliminarse de manera uniforme sin hinchazón, agrietamiento, presión atrapada o daño superficial |
| Polímero base | Polietileno, polipropileno u otro polímero estructural específico de la formulación | Mantiene la integridad estructural durante el moldeo y el desaglutinado parcial después de que la primera fase removible comienza a salir. | Debe soportar la pieza a través de la eliminación parcial del aglutinante, y luego ser eliminado antes del sinterizado sin residuos inaceptables. |
| Aglutinante primario catalítico | Sistemas a base de POM | Proporciona moldeabilidad y permite una ruta de eliminación catalítica de primera etapa | Requiere feedstock compatible, equipo, control de escape, revisión de material y validación de geometría |
| Lubricante o dispersante | Ayudas de procesamiento tipo ácido esteárico u otras específicas de la formulación | Soporta la humectación del polvo, la dispersión, la estabilidad de la mezcla y la respuesta del moldeo | El exceso, la mala compatibilidad o la distribución desigual pueden afectar la separación, los residuos y la estabilidad de la contracción |
Cómo la Elección del Aglutinante Afecta el Moldeo por Inyección y el Manejo de la Pieza Verde
Durante el moldeo por inyección, el feedstock debe comportarse como un material moldeable mientras aún contiene un alto porcentaje de polvo metálico. El diseño del sistema aglutinante afecta la viscosidad, la respuesta al cizallamiento, el comportamiento de llenado del molde, la estabilidad del polvo-aglutinante y la resistencia al desmoldeo. Si el aglutinante no puede soportar un flujo estable, el problema puede manifestarse como un defecto de moldeo por inyección antes de que comience el desaglutinado.
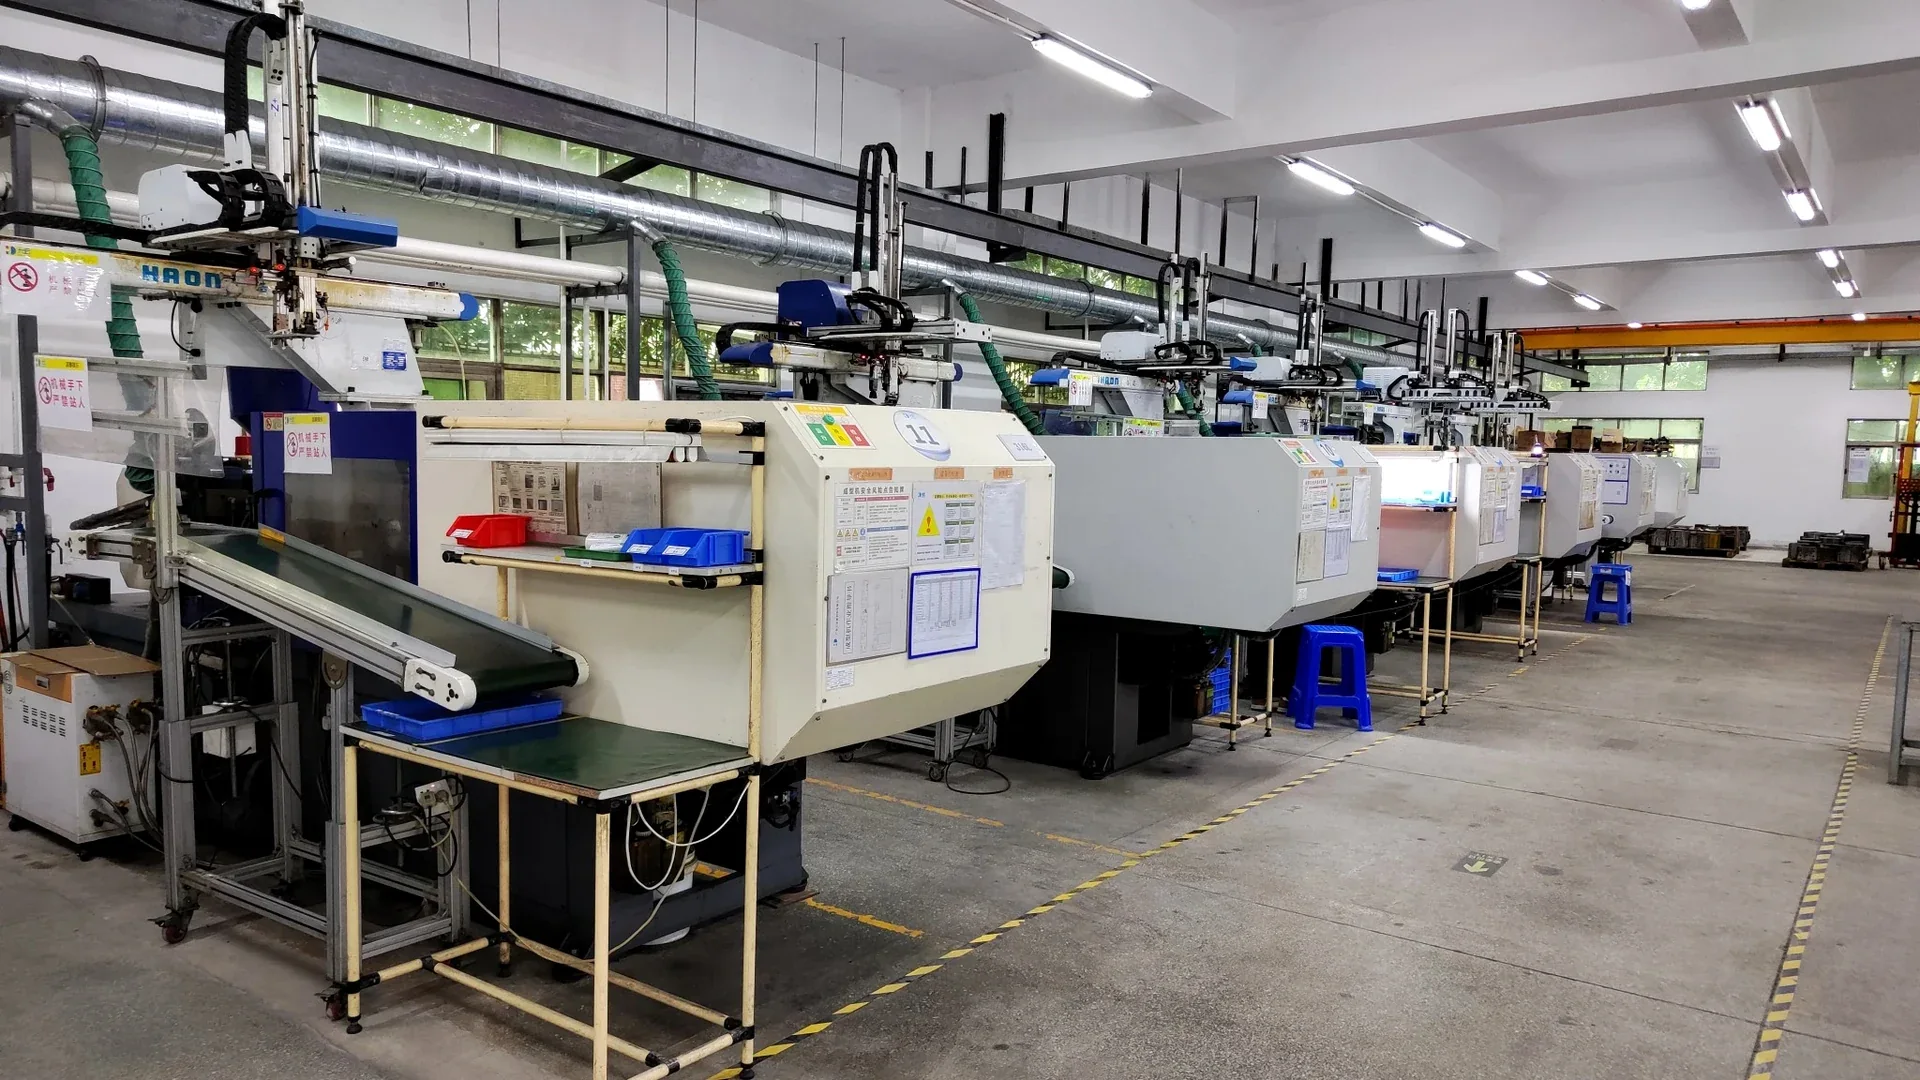
| Condición de la Pieza o del Proceso | Preocupación Relacionada con el Aglutinante | Resultado Posible |
|---|---|---|
| Pared delgada | Mayor resistencia al flujo y enfriamiento más rápido | Llenado incompleto (short shot), llenado débil, sección verde frágil |
| Ruta de flujo larga | La viscosidad y la estabilidad al cizallamiento se vuelven más críticas | Riesgo de llenado incompleto, marca de flujo, separación |
| Mariposa pequeña | El cizallamiento y la presión locales pueden afectar el comportamiento del feedstock | Marcas relacionadas con el bebedero, debilidad local, defecto superficial |
| Borde frágil o microcaracterística | La resistencia en verde debe soportar el manejo | Desportillado, agrietamiento, deformación después de la expulsión |
| Superficie cosmética | La uniformidad del flujo y la estabilidad del polvo-aglutinante son importantes | Rayas superficiales, marcas de flujo, defectos visibles |
Primero, distinga una señal de lote de material de una limitación de llenado repetible. Si aparece un llenado incompleto después de un cambio de lote de feedstock, compare la identidad del lote y el historial de manejo junto con las condiciones de moldeo registradas antes de cambiar la herramienta. Si la misma característica permanece incompleta en varios lotes, revise también la longitud de la ruta de flujo, la geometría de la compuerta, el enfriamiento y la pérdida de presión. Ningún patrón por sí solo demuestra que la química del aglutinante sea la causa raíz.
Ejemplo: Llenado Incompleto en Puntas de Costilla Delgadas
Si el cuerpo principal de una pieza MIM pequeña se llena pero las puntas de sus nervaduras largas y delgadas permanecen incompletas, el llenado incompleto (short shot) puede deberse al herramental, las condiciones de moldeo o el comportamiento del feedstock. Su apariencia por sí sola no revela qué factor es el responsable.
La presión puede disminuir a lo largo de una ruta de flujo larga a medida que las secciones de nervaduras delgadas se enfrían rápidamente. Restricciones en la compuerta, cambios en el comportamiento de flujo del feedstock o separación de polvo-aglutinante también pueden contribuir. Por lo tanto, el ingeniero necesita examinar el comportamiento del feedstock junto con la geometría de la compuerta y las condiciones de moldeo registradas.
Antes de cambiar el molde, un ingeniero revisaría el espesor y la longitud de la nervadura, la posición de la compuerta, el historial de temperatura y presión de moldeo, y la consistencia del feedstock. La evidencia de la prueba puede entonces mostrar si la configuración del proceso es suficiente o si se requiere validar un cambio en la geometría, la compuerta o la ruta del feedstock.
Para una revisión más profunda específica de defectos, consulte Defectos de moldeo MIM. Para la etapa del proceso en sí, consulte proceso de moldeo por inyección de metal MIM.
Cómo las Familias de Aglutinantes MIM se Conectan con las Rutas de Desaglutinado
La química del aglutinante y el método de desaglutinado están relacionados, pero no son la misma clasificación. Los sistemas ricos en POM, cera-polímero y solubles en PEG/agua describen familias de formulación; la eliminación catalítica, por solvente, acuosa y térmica describen pasos de procesamiento. Una secuencia adecuada depende del feedstock real, la geometría de la pieza, el equipo de producción y los requisitos de aceptación.
| Familia de Aglutinantes | Eliminación Inicial Común | Primera Revisión de Ingeniería |
|---|---|---|
| Basado en POM / rico en poliacetal | Eliminación catalítica del aglutinante primario designado; los orgánicos residuales aún pueden requerir una etapa térmica posterior | Confirmar equipo catalítico compatible y controles de escape, especificación del feedstock, geometría de la sección y eliminación posterior de residuos |
| Mezclas de cera-polímero | Extracción por solvente de una fracción extraíble, o calentamiento controlado donde la formulación está diseñada para esa ruta | Verificar compatibilidad de extracción, resistencia de la estructura remanente, secado (si aplica) y posterior eliminación del polímero |
| Mezclas PEG / solubles en agua | Extracción acuosa de la fracción soluble en agua, generalmente seguida de la eliminación de orgánicos restantes | Verificar compatibilidad con agua, posible hinchamiento, secado, resistencia de la pieza parcialmente desaglutinada y posterior sinterizado |
El desaglutinado térmico es una etapa del proceso, no una familia de química de aglutinante separada. Puede eliminar una estructura remanente después de la eliminación de primera etapa catalítica, por solvente o acuosa. Algunas formulaciones, en cambio, dependen principalmente de desaglutinado térmico controlado. Ningún enfoque es universalmente mejor: las tasas de eliminación, el transporte de gas, el soporte de la pieza y la química residual deben validarse conjuntamente.
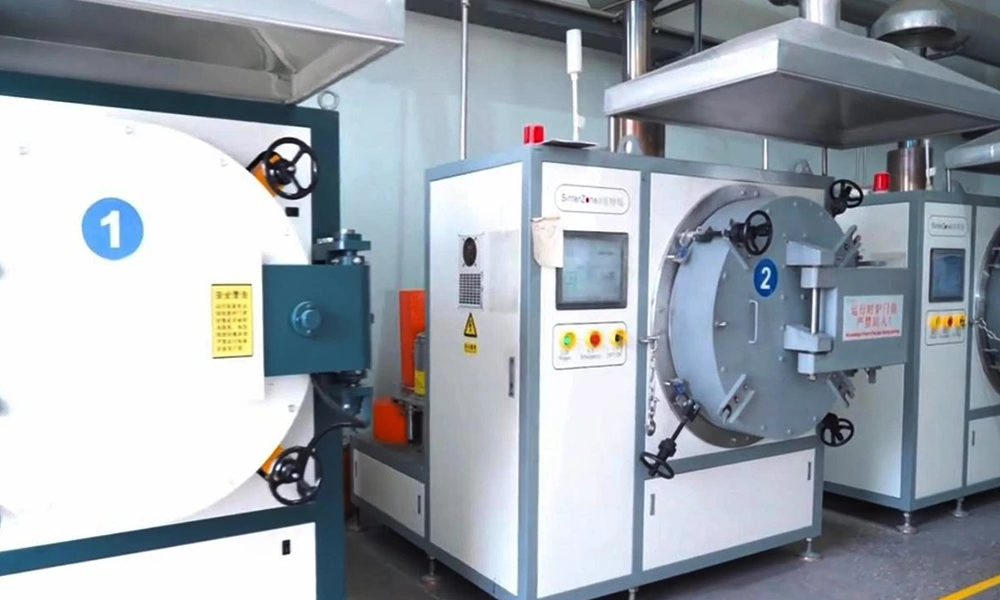
Antes de la fabricación del herramental, el proveedor debe verificar si la química del aglutinante propuesta coincide con el equipo de eliminación disponible, si la pieza proporciona una ruta de transporte segura durante el desaglutinado y si el aglutinante restante se puede eliminar sin distorsión o contaminación inaceptables. Las secciones localmente gruesas y los cambios abruptos de masa merecen una revisión detallada; un agujero ciego por sí solo no demuestra una ruta de escape restringida para el aglutinante. Los ciclos exactos y los límites de aceptación siguen siendo específicos del feedstock y del proyecto.
Para la secuencia detallada de eliminación, soporte, controles de proceso y verificaciones de finalización, consulte el Proceso de desaglutinado MIM.
¿Qué problemas relacionados con el aglutinante pueden aparecer después del desaglutinado y el sinterizado?
El aglutinante no debe permanecer como un material funcional en la pieza MIM terminada, pero los problemas relacionados con el aglutinante aún pueden aparecer más tarde si las etapas anteriores no fueron estables. La eliminación incompleta, las rutas de transporte restringidas, la separación del polvo-aglutinante, el soporte inadecuado durante el desaglutinado o la sensibilidad a los residuos pueden afectar el comportamiento del sinterizado y los resultados de la inspección final.
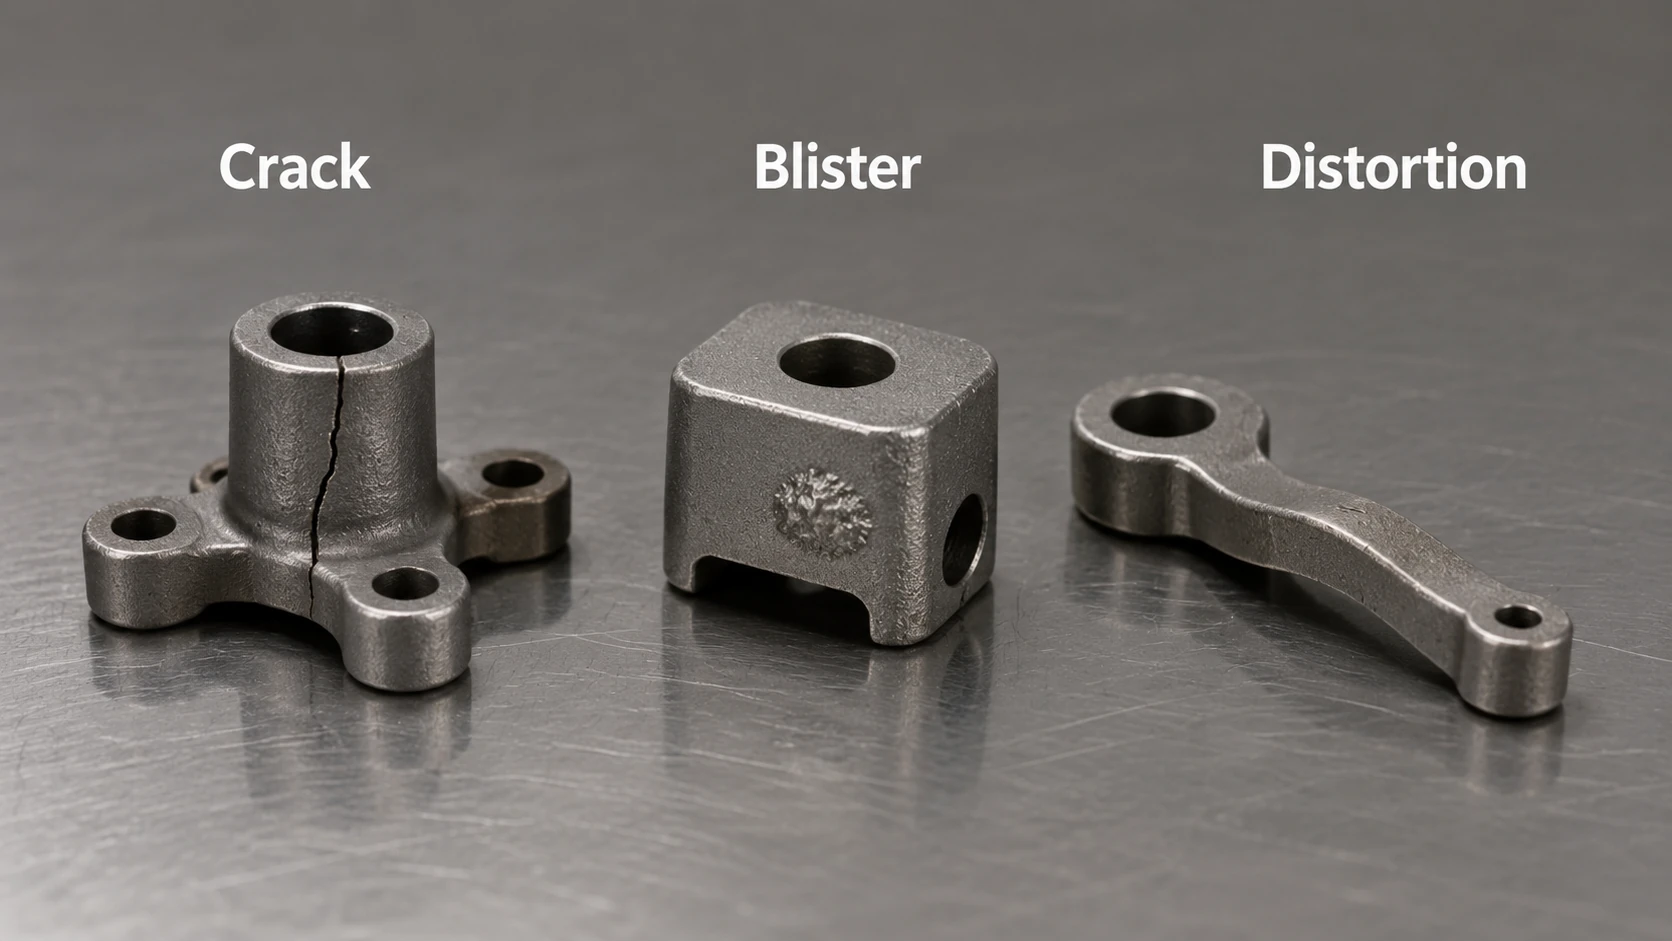
| Problema Observado | Mecanismo Posible Relacionado con el Aglutinante | Primera Revisión de Ingeniería |
|---|---|---|
| Ampollas | La generación de gas excede la capacidad de la ruta de eliminación durante la quema del aglutinante | Compare el espesor de sección local, la finalización de la eliminación en la primera etapa y el perfil de calentamiento antes de atribuir el defecto a la química del aglutinante |
| Grietas internas | Extracción desigual, acumulación de presión de gas local o resistencia insuficiente de la pieza parcialmente desaglutinada | Revise los gradientes de eliminación, las rutas de poros accesibles, las transiciones de geometría y las condiciones de manipulación o soporte |
| Colapso o distorsión | Pérdida de soporte estructural antes de que el aglutinante restante se haya eliminado de forma segura | Verifique la secuencia de eliminación de la columna vertebral, la orientación de la pieza, el soporte de carga y si la distorsión aparece por primera vez durante el desaglutinado o el sinterizado |
| Contaminación por carbono | Residuos orgánicos o productos de descomposición pueden contribuir a una captación de carbono no deseada | Verifique el punto final de desaglutinado validado, la atmósfera del horno y los criterios de aceptación de carbono específicos del material; no asuma que el aglutinante es la única fuente |
| Desviación dimensional | Feedstock no uniforme, separación de polvo-aglutinante o variación de densidad en verde | Compare la consistencia del feedstock y la carga sólida entre las piezas, luego examine contracción durante el sinterizado y las condiciones de soporte |
| Defectos superficiales | Residuo de aglutinante local, separación de polvo-aglutinante o flujo de moldeo inestable | Rastree cuándo aparece por primera vez el defecto (tal como se moldeó, desaglutinado o sinterizado) y compárelo con los requisitos de inspección superficial y acabado |
Una grieta, ampolla o cambio dimensional no identifica por sí solo al aglutinante como la causa raíz. Las propiedades mecánicas, el comportamiento a la corrosión, la respuesta magnética, la densidad y la capacidad dimensional también dependen de la selección de la aleación, la calidad del polvo, la preparación del feedstock, el moldeo, el desaglutinado, Sinterizado MIM, las operaciones secundarias y la inspección. Revise la evidencia en estas etapas antes de cambiar el sistema aglutinante.
Cuando la Geometría de la Pieza Requiere una Revisión Más Cercana del Sistema Aglutinante
La elección del aglutinante no puede separarse de la carga sólida, la longitud de flujo, la geometría y la secuencia de eliminación seleccionada. Un feedstock probado aún puede necesitar una nueva revisión cuando cambian el espesor de sección local, las superficies críticas, los requisitos dimensionales o las operaciones secundarias. La geometría debe evaluarse tanto para el llenado del molde como para la eliminación del aglutinante, en lugar de tratarse como una única restricción de desaglutinado.
¿Qué Piezas Necesitan una Revisión Adicional del Sistema Aglutinante?
No todos los compradores de MIM necesitan discutir la química del aglutinante en detalle. El nivel de revisión debe coincidir con la geometría, la sensibilidad del material, las expectativas de tolerancia y el riesgo de producción.
| Generalmente controlado por el proveedor | Revisión antes del herramental |
|---|---|
| Materiales maduros, piezas pequeñas y simples, y secciones de pared normales procesadas con una ruta de feedstock establecida | Secciones gruesas, transiciones de masa abruptas o diseños con rutas largas de eliminación de aglutinante; revise las características ciegas cuando aumenten la masa de sección local o limiten el transporte |
| Requisitos de superficie estándar sin sensibilidad inusual a cosméticos o contaminación | Superficies cosméticas, aleaciones sensibles a la corrosión, requisitos magnéticos o aplicaciones sensibles a residuos |
| Requisitos dimensionales de sueltos a moderados donde la variación de contracción no es el principal riesgo del proyecto | Dimensiones críticas ajustadas, nervaduras delgadas, micro características, recorridos de flujo largos o requisitos de alta repetibilidad |
| Producción repetida ya validada con el mismo proveedor, familia de materiales y rango de geometría | Herramental nuevo, nueva ruta de feedstock, cambio de material, conversión de pieza o historial inexplicable de agrietamiento / ampollas |
Antes del herramental, la revisión de ingeniería debe establecer si las rutas de flujo largas o delgadas pueden llenarse de manera consistente, si las regiones gruesas permiten una eliminación controlada del aglutinante, si la aleación tiene propiedades sensibles a residuos y si la consistencia de carga sólida del feedstock y la contracción del sinterizado pueden soportar las dimensiones críticas especificadas. Cuando el mecanizado posterior al sinterizado, el tratamiento térmico o el acabado sean críticos, incluya esos requisitos de aceptación en la revisión.
Ejemplo: Riesgo de ampollas alrededor de un saliente grueso
Si un componente MIM tiene un saliente central grueso rodeado por paredes más delgadas y desarrolla marcas similares a ampollas durante el procesamiento térmico, la eliminación desigual del aglutinante dentro del saliente es una posible explicación, no un diagnóstico confirmado.
Un posible mecanismo es que los productos de descomposición se desarrollen más rápido de lo que pueden escapar a través de la red de poros parcialmente abierta. El síntoma también podría involucrar condiciones de calentamiento, variaciones previas del feedstock o efectos del sinterizado, por lo que no debe atribuirse a la química del aglutinante solo por su apariencia.
Las primeras verificaciones compararían el espesor de la sección, la evidencia de pérdida de masa o finalización del desaglutinado donde esté disponible, las rutas de transporte de gas restantes, el historial de calentamiento y el soporte de la pieza. Dependiendo de los resultados de la prueba, el equipo puede evaluar un cambio de geometría o un ajuste validado de desaglutinado antes de comprometerse con el herramental o un cambio de feedstock.
Si un plano muestra estos riesgos, envíelo para una revisión coordinada de la geometría, el rendimiento del material, las tolerancias y la ruta de eliminación de aglutinante validada, en lugar de especificar una receta de aglutinante no verificada.
Lo que los Compradores Deben Especificar y lo que el Proveedor MIM Debe Controlar
Los compradores normalmente no necesitan la receta exacta y propietaria del aglutinante. La solicitud de cotización (RFQ) debe definir los requisitos funcionales y de aceptación de la pieza, mientras que el proveedor MIM confirma un feedstock compatible, arquitectura de aglutinante, ventana de moldeo, ruta de desaglutinado y plan de validación.
| El Comprador Debe Proporcionar o Confirmar | El Proveedor Debe Controlar o Validar | Por qué es importante |
|---|---|---|
| Dibujo 2D, CAD 3D, dimensiones críticas, secciones de pared, características ciegas o cerradas | Flujo del feedstock, respuesta de la compuerta y llenado, ruta de eliminación del aglutinante, soporte durante el desaglutinado | Conecta la geometría con el riesgo de moldeo y desaglutinado antes del herramental |
| Grado del material o dirección requerida de rendimiento de corrosión, magnético, resistencia, desgaste o calor | Compatibilidad de la mezcla polvo-aglutinante, sensibilidad a residuos, atmósfera de desaglutinado y ruta de sinterizado | Evita que el nombre de la aleación se trate como una especificación completa del proceso |
| Acabado superficial, zonas cosméticas, superficies de ensamblaje y requisitos de inspección | Riesgo de marcas de flujo, control de residuos, método de manejo, tolerancia de acabado y plan de verificación | Vincula el comportamiento temprano del feedstock con la aceptación final |
| Volumen anual estimado, etapa del proyecto y ruta de fabricación actual | Ruta de feedstock apropiada, alcance de la prueba, validación del proceso y nivel de control de producción | Ayuda a determinar si la ruta propuesta es práctica para el proyecto |
Qué enviar para la revisión del sistema aglutinante
- Dibujo 2D con dimensiones críticas, tolerancias y características de inspección
- Archivo CAD 3D para revisión de espesor de pared, ruta de flujo, características ciegas y escape de aglutinante
- Grado de material objetivo o dirección de rendimiento requerida
- Requisitos de superficie, cosméticos, resistencia a la corrosión, magnéticos, al desgaste o al calor
- Volumen anual estimado, etapa del proyecto y ruta de producción actual
- Historial conocido de moldeo, agrietamiento, ampollas, distorsión, residuos o estabilidad dimensional
Utilice la Guía de preparación de RFQ para MIM cuando las entradas del proyecto están incompletas. Cuando la geometría o la idoneidad del proceso aún necesitan juicio, envíe el dibujo para revisión MIM antes de especificar detalles del aglutinante controlados por el proveedor.
Solicitar Revisión de Riesgo de Aglutinante y Desaglutinado Antes del Herramental
Para paredes delgadas, secciones gruesas, características ciegas, rutas de flujo largas, superficies cosméticas, tolerancias ajustadas, materiales sensibles a residuos o riesgo de agrietamiento y ampollas inexplicables, envíe el dibujo y los requisitos del proyecto antes del herramental. La revisión se centrará en si el comportamiento del feedstock, la compatibilidad de la ruta del aglutinante, la geometría, el riesgo de desaglutinado, la estabilidad del sinterizado y los requisitos de inspección están alineados.
Preguntas Frecuentes Sobre Sistemas Aglutinantes MIM
¿Qué es un sistema aglutinante en el moldeo por inyección de metal (MIM)?
Un sistema aglutinante es el portador orgánico temporal utilizado en el feedstock MIM. Ayuda a que el polvo metálico fino fluya durante el moldeo por inyección, soporta la pieza en verde después del moldeo y permite la eliminación controlada del aglutinante durante el desaglutinado. No debe permanecer como material funcional en la pieza metálica terminada.
¿Por qué es importante el aglutinante si se elimina después?
El aglutinante es importante porque afecta el proceso antes de ser eliminado. Un comportamiento deficiente del aglutinante-feedstock puede causar inestabilidad en el moldeo, piezas verdes débiles, separación del polvo-aglutinante, agrietamiento, ampollas, deformación, residuos o variación dimensional después del sinterizado.
¿El sistema aglutinante determina el método de desaglutinado?
Sí, el sistema aglutinante influye fuertemente en la ruta de desaglutinado. Algunos sistemas están diseñados para la eliminación por solvente, otros para la eliminación catalítica o asistida químicamente, y algunos para un desaglutinado térmico controlado. La ruta de desaglutinado debe coincidir con el sistema aglutinante, la geometría, el material y el equipo de producción.
¿Es mejor el aglutinante a base de POM que el aglutinante a base de cera?
No es automático. Los sistemas basados en POM, cera-polímero y solubles en PEG/agua utilizan diferentes formulaciones y secuencias de eliminación. El desaglutinado térmico es una etapa de procesamiento utilizada en varios sistemas aglutinantes, no una familia de polímeros competidora. La selección depende del polvo, la geometría, el equipo de eliminación, los límites de residuos y los controles de calidad requeridos.
¿Puede el aglutinante causar grietas o ampollas en las piezas MIM?
Los problemas relacionados con el aglutinante pueden contribuir a grietas o ampollas si la eliminación del aglutinante es irregular, demasiado rápida, atrapada en secciones gruesas o no coincide con la geometría. Sin embargo, las grietas y ampollas deben revisarse como problemas del sistema que involucran el feedstock, el diseño de la pieza, el desaglutinado, el sinterizado y el manejo.
¿Las secciones gruesas o los agujeros ciegos aumentan el riesgo de eliminación del aglutinante?
Sí. Las secciones gruesas, los agujeros ciegos, las características cerradas y las transiciones bruscas de pared pueden dificultar la eliminación uniforme del aglutinante. No hacen que una pieza sea inadecuada para MIM automáticamente, pero deben revisarse antes de la fabricación del molde, ya que pueden aumentar el riesgo de agrietamiento, ampollas, deformación, residuos o inestabilidad dimensional.
¿Deberían los compradores especificar la formulación exacta del aglutinante en una solicitud de cotización (RFQ)?
Generalmente no. Los compradores deben proporcionar los requisitos de material, dibujos, tolerancias, requisitos de superficie, volumen anual y condiciones de aplicación. El proveedor debe confirmar la ruta de feedstock y aglutinante adecuada basándose en la revisión del proyecto. Las recetas exactas de aglutinante suelen ser propietarias y no son la mejor manera de evaluar la manufacturabilidad.
¿Qué debo enviar para la revisión de riesgos de aglutinante y desaglutinado?
Envíe un dibujo 2D, archivo CAD 3D, requisito de material, dimensiones críticas, expectativas de acabado superficial, volumen anual y contexto de aplicación. Si la pieza tiene secciones gruesas, barrenos ciegos, nervaduras delgadas, superficies cosméticas o tolerancias ajustadas, esas áreas deben resaltarse para su revisión.
Referencias Técnicas y de la Industria
- MPIF — Descripción general del proceso de Moldeo por Inyección de Metal: descripción general de la industria sobre la preparación del feedstock MIM, moldeo, eliminación del aglutinante y sinterizado.
- MIMA — Descripción del proceso: MIM: descripción general del proceso que conecta la preparación del feedstock, moldeo, desaglutinado, manejo de pieza en verde y sinterizado.
- ASM International — Introducción al Moldeo por Inyección de Metal en Polvo: capítulo del manual sobre feedstock de polvo-aglutinante, herramental, moldeo, desaglutinado y sinterizado.
- Sistemas aglutinantes para moldeo por inyección de polvo: una revisión: revisión técnica de la composición del aglutinante, comportamiento de flujo, soporte de la estructura principal y consideraciones de la ruta de eliminación.
Utilice las especificaciones del material, tolerancias dimensionales, métodos de prueba y límites de aceptación acordados para el proyecto. Las referencias generales del proceso MIM no reemplazan los requisitos del cliente ni los estándares aplicables MPIF, ASTM, ISO y específicos del material.