
Der MIM-Werkzeugbau bestimmt, ob ein komplexes Metallteil ohne vermeidbares Werkzeugrisiko gefüllt, als Grünling entformt, entbindert, gesintert und geprüft werden kann. Vor der Werkzeuginvestition sollten Ingenieure die Entformungsrichtung, die Trennebene, Schieber, Einsätze, Kernstifte, Auswerferpositionen, Dichtflächen und geschützte Oberflächen bestätigen. Diese Entscheidungen sind besonders wichtig für seitliche Bohrungen, Hinterschneidungen, tiefe Löcher, dünne Schlitze, Dichtflächen, kosmetische Bereiche und enge funktionale Abmessungen. Ein Merkmal kann zwar in CAD formbar sein, aber dennoch Risse, Grate, Verzug, Oberflächenmarkierungen oder kostspielige T1-Korrekturen verursachen, wenn der Werkzeugweg nicht frühzeitig geprüft wird. Diese Entscheidungen zur Werkzeugstruktur sollten vor der Werkzeugfreigabe bestätigt werden.
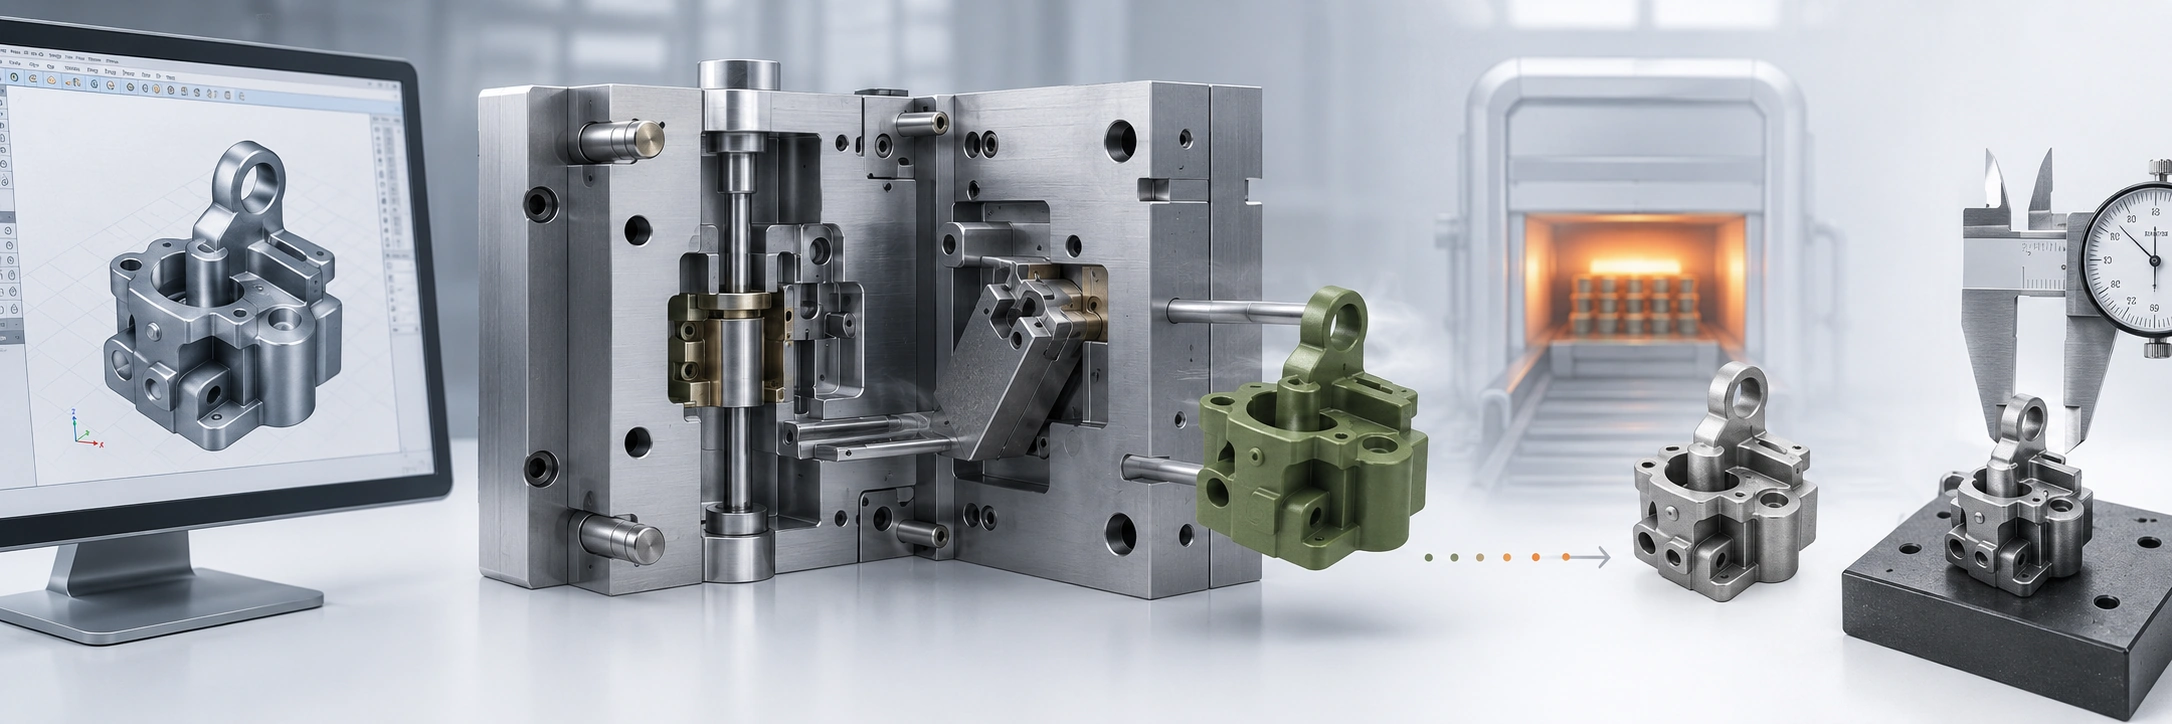
Was sollte die MIM-Werkzeugkonstruktion vor dem Werkzeugbau lösen?
Vor der Werkzeugherstellung sollte das MIM-Werkzeugdesign vier Dinge bestätigen: Der Grünling kann ohne Beschädigung entformt werden; kritische Oberflächen vermeiden unerwünschte Markierungen; seitliche Merkmale können mit akzeptabler Werkzeugkomplexität geformt werden; und das Werkzeuglayout unterstützt die Maßhaltigkeit nach dem Entbindern und Sintern.
MIM verwendet Spritzguss, um eine Grünkomponente aus Metallpulver-Feedstock zu formen, aber das gespritzte Teil muss dennoch die Binderentfernung und das Sintern überstehen. Wie der MPIF-Prozessüberblick zeigt, ist die Entformung des Grünlings nur die erste Stufe. Das Werkzeug muss daher das Teil während der Entformung schützen und spätere Schwindung, Verzug und Endkontrolle berücksichtigen; ein Werkzeug, das für den Kunststoff-Spritzguss geeignet ist, ist nicht automatisch für MIM geeignet.
| Prüffrage | Warum das wichtig ist | Was sollte vor dem Werkzeugbau geprüft werden? |
|---|---|---|
| Kann das Teil aus der Form ausgeworfen werden? | Die Formtrennung beeinflusst Schieber, Trennlinie, Entformungsschräge, Auswurf und das Risiko von Grünlingsschäden. | Formöffnungsrichtung, Hinterschneidungen, Seitenmerkmale, Auswerferunterstützung |
| Sind geschützte Oberflächen klar gekennzeichnet? | Angussmarken, Auswerfermarken und Trennlinien können Funktion oder Aussehen beeinträchtigen. | Dichtflächen, Gleitflächen, kosmetische Oberflächen, Bezugsflächen |
| Sind Seitenlöcher oder Hinterschneidungen erforderlich? | Diese können Schieber, Seitenkerne, Einsätze, Nachbearbeitung oder Neukonstruktion erfordern. | Merkmalrichtung, Lochtiere, Toleranz, Zugang für Werkzeuge |
| Sind kritische Maße schwindungsempfindlich? | Werkzeugaufteilung und Schwindungskompensation beeinflussen die endgültige Maßhaltigkeit. | Bezugsstrategie, Toleranzklasse, Bearbeitungszugabe, Prüfmethode |
| Ist die Werkzeugkomplexität durch das Produktionsvolumen gerechtfertigt? | Schieber und Einsätze können Nachbearbeitungsschritte reduzieren, aber die Werkzeugkosten und den Wartungsaufwand erhöhen. | Jahresstückzahl, Kostenziele, alternative Zerspanungsmöglichkeiten |
Für eine fertigungsgerechte Prüfung auf Zeichnungsebene, die über das Werkzeug selbst hinausgeht, siehe die DFM für MIM-Leitfaden.
Welche Bauteilmerkmale erhöhen die MIM-Werkzeugkomplexität?
Die Teilegeometrie bestimmt, ob ein MIM-Werkzeug ein einfaches Geradeaus-Werkzeug bleiben kann oder zusätzliche Bewegungen, schlanke Stahlelemente, Einsätze oder anspruchsvollere Dichtbedingungen erfordert. Die erste Designprüfung sollte daher identifizieren, welche Konstruktionsmerkmale Komplexität verursachen, bevor entschieden wird, welche Werkzeughardware verwendet werden soll. Die MIMA Design Center weist darauf hin, dass MIM komplexe Geometrien formen kann, aber größere Designfreiheit kann auch die Werkzeugkonstruktion und die Anlaufkosten erhöhen.

| Zeichnungsmerkmal | Warum es die Werkzeugkomplexität erhöht | Entscheidung vor der Werkzeugauswahl |
|---|---|---|
| Seitliche oder querliegende Bohrung | Die Funktion kann nicht in der Hauptentformungsrichtung freigegeben werden. | Bestätigen Sie, ob die Lochrichtung geändert werden kann, ob sie umspritzt werden muss oder ob eine Nachbearbeitung nach dem Sintern akzeptabel ist. |
| Innenhinterschnitt | Die Geometrie kann das Grünteil einschließen oder eine nicht gerade Entformungsbewegung erfordern. | Bestätigen Sie, ob der Hinterschnitt funktionskritisch ist, bevor zusätzliche Werkzeugbewegungen oder Konstruktionsänderungen akzeptiert werden. |
| Tiefes Sackloch | Tiefe Merkmale können lange, schlanke Formeneinsätze mit begrenzter Unterstützung erfordern. | Überprüfen Sie Lochtiefe, Durchmesser, Toleranz und ob ein Durchgangsloch, eine reduzierte Tiefe oder eine Bearbeitungszugabe sicherer ist. |
| Schmaler Schlitz oder lokales Merkmal | Schmale Formeneinsätze und enge Trennflächen können zerbrechlich oder schwer zu warten sein. | Überprüfen Sie die minimale Merkmalsgröße, Kantenfestigkeit und ob das Merkmal verbreitert, verkürzt oder bearbeitet werden soll. |
| Geschützte Oberfläche in der Nähe einer Trenn- oder Markierungszone | Funktionale oder kosmetische Einschränkungen können begrenzen, wo das Werkzeug trennen, entlüften, anspritzen oder auswerfen kann. | Markierungszonen für Abdichtung, Gleiten, Kosmetik, Bezugspunkte und akzeptable Markierungen festlegen, bevor das Werkzeuglayout fixiert ist. |
| Schwer definierbares oder schwindungsempfindliches Merkmal | Werkzeugorientierung, Schwindungsverhalten, Bearbeitungszugabe und Prüfbezugspunkte werden voneinander abhängig. | Kritische von nicht-kritischen Abmessungen trennen und die endgültige Prüfstrategie vor Werkzeugfreigabe definieren. |
Wenn ein Merkmal die Werkzeugkomplexität erhöht, ohne einen funktionalen Mehrwert zu schaffen, sollte es vereinfacht oder neu ausgerichtet werden, bevor das Werkzeugdesign festgelegt wird. Nachdem die geometrischen Risiken identifiziert wurden, vergleichen Sie gerade ausziehende Werkzeuge, Schieber oder Einsätze und die Nachbearbeitung nach dem Sintern als alternative Produktionswege. Für anleitende Hinweise auf Merkmalsebene siehe Löcher, Schlitze und Hinterschnitte im MIM-Design.
Wie die Platzierung der Trennlinie Funktion, Aussehen und Gratrisiko beeinflusst
Platzieren Sie die Trennlinie um die Funktion des Teils, nicht um die Bequemlichkeit des Werkzeugs. Eine sichtbare Linie kann auf einer nicht kritischen Oberfläche akzeptabel sein, aber die Abdichtung, Gleitfähigkeit, Montage, das Aussehen oder die Prüfmerkmale beeinträchtigen.

Eine ungenaue Trennlinie oder abgenutzte Trennflächen können Grate erzeugen, die später entfernt werden müssen. Bei kleinen MIM-Teilen kann diese zusätzliche Operation Kanten beschädigen, den Sitz beeinträchtigen oder die Prüfung beeinflussen. Daher sollten geschützte Oberflächen und akzeptable Markierungszonen vor der Werkzeugherstellung definiert werden.
| Oberflächentyp | Warum sie geschützt werden sollte | Werkzeugkonstruktionsaspekt |
|---|---|---|
| Dichtfläche | Grat oder Trennebene kann die Dichtleistung beeinträchtigen. | Trennebene, Auswerfermarkierungen und Anschnittreste vermeiden. |
| Gleitfläche | Erhabene Markierungen können Bewegung oder Verschleiß beeinträchtigen. | Trennfugenverlauf und Polieranforderungen kontrollieren. |
| Passfläche | Oberflächenversatz kann die Montage beeinträchtigen. | Ebenheit bestätigen, Position und Bezugsstrategie festlegen. |
| Sichtfläche | Sichtbare Spuren können unzulässig sein. | Anguss, Auswerfer und Trennfuge auf weniger sichtbaren Bereichen planen. |
| Prüfbezug | Formspuren können die Messwiederholbarkeit beeinträchtigen. | Bezugsfläche stabil und klar spezifiziert halten. |
| Nachbearbeitete Oberfläche | Der Spritzlingszustand kann weniger kritisch sein, wenn eine spanende Bearbeitung geplant ist. | Bearbeitungszugabe und Werkzeugauslegung koordinieren. |
Wenn geschützte Oberflächen nicht identifiziert werden, kann ein technisch formbares Angussloch, ein Auswerferstift oder eine Trennlinie im Gebrauch dennoch unannehmbar sein. Überprüfen Sie die Position der Markierungen zusammen mit MIM-Angussdesign und MIM-Toleranzen.
Wann sind Schieber, Einsätze und Kernstifte im MIM-Werkzeugbau erforderlich?
Nachdem die Geometrieüberprüfung ein Entformungs-, Stütz-, Verschleiß- oder Trennproblem identifiziert hat, sollte der Werkzeugweg entsprechend der Funktion und dem Produktionswert des Merkmals ausgewählt werden. Schieber, Einsätze und Kernstifte sind nützlich, wenn sie ein erforderliches Merkmal zuverlässig erzeugen; sie sollten nicht automatisch hinzugefügt werden, nur weil das ursprüngliche CAD-Modell ein seitliches Loch, Hinterschneidungen, tiefe Kavitäten oder feine Details enthält.
Wählen Sie den Werkzeugweg, nicht nur die spritzgießfähige Geometrie
Vergleichen Sie die gespritzte Lösung mit Neukonstruktion und Nachbearbeitung nach dem Sintern. Der bevorzugte Weg ist derjenige, der die funktionalen Anforderungen mit akzeptabler Wiederholbarkeit, Wartung, Gratkontrolle, Dimensionsrisiko und Gesamtkosten erfüllt.
| Werkzeugoption | Wählen Sie dies, wenn | Bevorzugen Sie Neukonstruktion oder Sekundärbearbeitung, wenn | Vor dem Werkzeugbau bestätigen |
|---|---|---|---|
| Kernstift | Ein Loch, eine Tülle oder eine Kavität kann mit ausreichend gestütztem Werkzeugstahl geformt werden. | Das Merkmal ist zu tief, schlank, verschleißempfindlich oder enger, als der Spritzgussprozess zuverlässig halten kann. | Tiefe, Durchmesser, Stütze, Toleranz, Entformungsrichtung und Stiftenwartung. |
| Schieber / Seitenzug | Ein funktionskritisches Seitenteil kann nicht in der Hauptformöffnung entformt werden, und dessen Formgebung würde einen erheblichen Nachbearbeitungsaufwand bedeuten. | Das Merkmal kann neu ausgerichtet, vereinfacht oder mit geringerem Gesamtrisiko bearbeitet werden. | Schieberrichtung, Schnittkanten-Grat, Verschleiß, Wartung, Jahresvolumen und Toleranzbedarf. |
| Austauschbarer Einsatz | Ein lokales Detail, ein empfindliches Merkmal oder eine Verschleißzone profitiert von separat gefertigtem Formstahl. | Der Einsatz erzeugt unnötige Formtrennlinien, Passschwierigkeiten oder Wartungsaufwand für ein nicht kritisches Merkmal. | Einsatzpassung, Austauschstrategie, Markierungsort und erwarteter Verschleiß. |
| Dichtfläche | Die Geometrie kann mit robustem Stahl-zu-Stahl-Kontakt und kontrolliertem Gratrisiko getrennt werden. | Die Trennfläche wäre zu scharf, zerbrechlich, unzugänglich oder auf einer kritischen Oberfläche gelegen. | Trennflächenwinkel, Kontaktfläche, Merkmal-Kritikalität und Wartungszugang. |
| Nachsintern-Bearbeitung | Ein enges Loch, ein Seitenteil oder ein lokales Bezugsmaß ist nach dem Sintern einfacher zu erstellen oder zu bearbeiten. | Der zusätzliche Arbeitsschritt würde bei hohem Volumen die Stückkosten dominieren, und eine stabile Formgebung kann ihn eliminieren. | Bearbeitungszugabe, Bezugsstrategie, Jahresvolumen, Toleranz und gesamte Stückkosten inklusive Fracht. |
Ein Schrägzug kann sich lohnen, wenn er mehrere Nachbearbeitungen überflüssig macht oder eine Teilekonsolidierung ermöglicht. Derselbe Schrägzug kann unnötig sein, wenn das Merkmal nicht kritisch ist oder eine einfachere Geometrie eine robustere Form ergibt. Treffen Sie die Entscheidung basierend auf Funktion, Volumen, Toleranz, Wartung und nachgelagerten Prozessen und nicht allein auf Basis der CAD-Geometrie.
Wie das Auswerferdesign das MIM-Grünling schützt
Das Auswerferdesign ist besonders wichtig beim MIM, da das Formteil beim Verlassen der Form noch ein Grünling ist. Es enthält Metallpulver und Binder, ist aber noch nicht zum endgültigen dichten Metallbauteil geworden. Die MIMA-Prozessübersicht erläutert die Abfolge vom Feedstock-Spritzguss bis zur Binderentfernung und zum Sintern, weshalb die Handhabung des Grünlings bereits bei der Werkzeugkonstruktion berücksichtigt werden muss.

Schlechte Auswerfung kann Risse, Verbiegungen, lokale Kompression, Verformungen oder Markierungen verursachen, die nach dem Sintern sichtbar bleiben. Dünne Wände, Vorsprünge, Rippen, lange flache Abschnitte, kleine Vorsprünge und asymmetrische Geometrien erfordern eine sorgfältige Auswerferplanung. In der Praxis sollte die Auswerferanordnung zusammen mit Wandstärke, Entformungsschräge, geschützten Oberflächenhinweisen und der Sinterunterstützungsorientierung überprüft werden.
Das vorgeschlagene Auswerferlayout und die Auswerferrichtung sollten dann während des tatsächlichen Zyklus überprüft werden MIM-Spritzgießprozess, wobei Formfüllung, Kühlung, Formöffnung, Auswerferbewegung, Entnahme des Grünteils und Stabilität des Wiederholzyklus gemeinsam beobachtet werden können. Ein Werkzeugdesign sollte nicht nur genehmigt werden, weil sich das Teil einmal entnehmen lässt; es sollte konsistent ohne Rissbildung, Verzug, Anhaften oder Beschädigung geschützter Oberflächen freigegeben werden.
| Prüfmerkmal | Warum das wichtig ist | Bessere Praxis |
|---|---|---|
| Position der Auswerfermarkierung | Markierungen können am Endteil verbleiben oder die Montage beeinträchtigen. | Halten Sie Auswerfermarkierungen von Dicht-, Gleit-, Kosmetik- und Bezugsflächen fern. |
| Unterstützung dünner Wände | Dünne Abschnitte können sich beim Auswerfen verformen. | Verwenden Sie breitere Unterstützungsbereiche oder ändern Sie lokale Wandübergänge. |
| Anordnung von Vorsprüngen und Rippen | Lokale Dick-/Dünn-Übergänge können Auswerferspannungen konzentrieren. | Überprüfen Sie Wandstärkenausgleich, Radien und Auswerferposition gemeinsam. |
| Flächenempfindliche Oberfläche | Auswerferkraft kann Biegung oder Verzug verursachen. | Überprüfen Sie Auswerferbalance und Sinterunterstützung gemeinsam. |
| Empfindliche kleine Merkmale | Stifte, Nasen, Haken und kleine Vorsprünge können brechen oder sich verziehen. | Radius hinzufügen, Ausrichtung anpassen oder prüfen, ob eine Nachbearbeitung sicherer ist. |
