
Metallpulverspritzguss für kleine komplexe Teile: Größe, Volumen, Toleranz und Kosten Leitfaden für technische Entscheidungen • Kleine komplexe Metallteile Metallpulverspritzguss für kleine komplexe Teile ist eine Überlegung wert, wenn eine geometrisch dichte Konstruktion den bestehenden Fertigungsweg verteuert, der Großteil dieser Geometrie zuverlässig geformt und gesintert werden kann, kritische Funktionen verifiziert werden können und eine wiederkehrende Nachfrage den Werkzeugbau rechtfertigt.
Leitfaden für technische Entscheidungen • Kleine komplexe Metallteile
Metallpulverspritzguss für kleine komplexe Teile ist eine Überlegung wert, wenn eine geometrisch dichte Konstruktion den bestehenden Fertigungsweg verteuert, der Großteil dieser Geometrie zuverlässig geformt und gesintert werden kann, kritische Funktionen verifiziert werden können und eine wiederkehrende Nachfrage den Werkzeugbau rechtfertigt. Allein die geringe Größe ist kein Grund für die Wahl von MIM. Die eigentliche Frage ist, ob ein MIM-Rohling in Near-Net-Shape mit selektiver Nachbearbeitung, wo erforderlich, einen besseren Weg zur Lieferung des akzeptierten Teils bietet.
Für ein kleines Metallteil mit seitlichen Merkmalen, Stufen und präzisen Schnittstellen beginnt die Entscheidung mit vier Fragen: Welche wiederkehrenden Operationen könnten entfallen, kann die Geometrie geformt und gesintert werden, welche fertigen Merkmale benötigen eine separate Kontrolle und rechnet sich die Investition über die erwartete Produktionslebensdauer? Die später diskutierte 17-4 PH-Komponente fasst diese Kompromisse in einer Zeichnung zusammen. Für weniger geometrisch dichte Konstruktionen bietet der breitere Leitfaden zur Eignung von MIM-Teilen einen Ausgangspunkt.
01 / GEOMETRIEEntfernt Komplexität echte Fertigungsarbeit?
02 / PROZESSKann die Form geformt und gesintert werden?
03 / FUNKTIONErfüllen Material und CTQ-Merkmale die Zeichnung?
04 / WIRTSCHAFTLICHKEITRechtfertigt eine Wiederholungsproduktion den Werkzeugbau?
Welche kleinen, komplexen Bauteilmerkmale schaffen einen echten MIM-Vorteil?
Geometrie hat für MIM nur dann Wert, wenn sie signifikante Arbeit vom bestehenden Fertigungsweg entfernt. Eine kompakte Form, die bereits kostengünstig zu bearbeiten ist, bietet möglicherweise wenig Rendite für ein dediziertes Werkzeug.
Der Metallpulverspritzguss (MIM) spritzt ein Feedstock aus Metallpulver und Binder in ein geformtes Werkzeug, entfernt dann den Binder und sintert das Formteil auf seine Endabmessungen. Der kommerzielle Vorteil ergibt sich aus der Reproduktion komplexer Geometrien mit weniger wiederkehrenden Operationen, nicht aus der Verkleinerung eines Teils. Die Designrichtlinie der Metal Injection Molding Association berücksichtigt explizit Formkomplexität, Materialleistung, Produktionsmenge und Bauteilkosten zusammen. Eine vielversprechende Zeichnung benötigt daher sowohl einen geometrischen Grund für den Spritzguss als auch einen vertretbaren Weg zu akzeptablen Fertigteilen.
Warum Bauteilgröße und -gewicht allein nicht über die Eignung für MIM entscheiden
Stellen Sie sich zwei Bauteile mit ähnlichen Außenmaßen vor. Ein einfacher gedrehter Stift benötigt möglicherweise nur eine Stangen- und Drehbearbeitung; der Ersatz dieses effizienten Weges durch Spritzgusswerkzeuge würde Kapital und Validierung hinzufügen, ohne viel Arbeit zu entfernen. Eine kompakte Verriegelungsklammer mit versetzten Ansätzen, einem Kreuzschlitz und einer Auflagefläche könnte mehrere Werkzeugansätze, Vorrichtungen und Entgratungskontrollen erfordern. Das zweite Bauteil stellt eine bedeutsamere potenzielle MIM-Gelegenheit dar, da seine funktionale Geometrie die Quelle wiederkehrender Prozesskomplexität ist. Größe und Masse spielen für die Kavitätenlayout, den Feedstock-Verbrauch, die Handhabung und die Ofenbeladung immer noch eine Rolle, aber keine von beiden stellt einen universellen Pass/Fail-Schwellenwert dar.
Sehr kleine Öffnungen, lange dünne Wände, große Unterschiede in der lokalen Masse oder zerbrechliche Vorsprünge können ein physikalisch kleines Teil auch schwieriger zu füllen, auszuwerfen, zu entbindern oder zu sintern machen. Deshalb sollte die Zeichnung nach Merkmal, Funktion und Herstellbarkeit, anstatt nur nach Abmessungen.
Praktische Zeichnungsprüfung: Erfassen Sie für jedes Merkmal seinen aktuellen Betrieb, seine Einrichtung oder Handhabungsanforderung, seine Toleranz und ob es ohne eine unpraktische Werkzeugaktion geformt werden kann. Ein kleines Merkmal, das in einer einzigen zugänglichen Einrichtung leicht zu fräsen ist, kann wenig Wert haben. Ein dünner Vorsprung, der in CAD formbar erscheint, kann stattdessen Füll-, Auswurf- oder Sinterrisiken mit sich bringen. Dieser Merkmal-für-Merkmal-Vergleich ist aufschlussreicher als ein generischer Größenbereich.
Welche geometrischen Merkmale erzeugen wiederholte Fertigungsarbeit?
Beginnen Sie mit dem tatsächlichen Arbeitsblatt, nicht mit der Anzahl der CAD-Merkmale. Eine Mehrachsen-CNC-Maschine kann ein Querloch und einen seitlichen Schlitz in einer Einrichtung erreichen, während eine Drei-Achsen-Route wiederholtes Neupositionieren erfordern kann; die Bearbeitungsstrafe ist in jedem Fall unterschiedlich. Ebenso ist ein geformtes Seitenmerkmal keine kostenlose Operation, wenn es einen beweglichen Seitenschieber, eine Absperrwartung oder eine erhebliche Gratentfernung erfordert. Vergleichen Sie Maschinenminuten, Einrichtung und Handhabung, Ausschussrisiko, Nachbearbeitung und Inspektion anstatt anzunehmen, dass ein geformtes Merkmal eine vollständige CNC-Operation ersetzt.
| Merkmal eines Kleinteils | Potenzielle Belastung in der bestehenden Route | Möglicher MIM-Wert | Was muss überprüft werden |
|---|---|---|---|
| Abgestuftes Außenprofil und Buchsen | Mehrere Schnittwege oder Rüstvorgänge | Mehrere Ebenen in einem gespritzten Bauteil formen | Füllbalance, Entformungsschrägen, Auswerfer und Schwindung |
| Seitenschlitz oder Querloch | Seitenbearbeitung, Vorrichtungswechsel, Entgraten | Wiederholte Bearbeitung von Merkmalen reduzieren | Werkzeug-Abziehrichtung, Schieber oder Schließflächen, Grat und Zugänglichkeit |
| Integrierte Halterungen oder Verbindungselemente | Separate Teile, Befestigungs- und Montageprüfungen | Teileanzahl und Montagevorgänge reduzieren | Werkzeugkomplexität, Toleranzen und Betriebslasten |
| Präzisionslager- oder Positionierbohrung | Endbearbeitung durch Bohren, Reiben und Messen | Den umgebenden komplexen Körper formen | Ob eine Nachbearbeitung nach dem Sintern erforderlich ist |
| Einfache achsensymmetrische Oberfläche | Häufig effizientes Drehen | Bietet möglicherweise wenig MIM-Vorteil | Tatsächliche Zykluskosten vor der Werkzeugauswahl |
| Querloch, das einen Seitenschieber erfordert | Dediziertes Bohren oder Mehrachsenzugang, plus Gratentfernung am Austritt | Möglicherweise das Loch im Spritzgussschritt formen | Kernstiftunterstützung, Durchbiegung, Trennflächengrat und ob ein maschinell bearbeitetes Loch einfacher ist |
Ein seitliches Merkmal, das einen teuren Schieber, eine schwierige Trennung oder eine aufwendige Gratentfernung erfordert, kann so viel kosten wie die ersetzte Bearbeitung. Der Vorteil muss gegen den gesamten vorgeschlagenen MIM-Prozess – einschließlich Werkzeugkomplexität, Nachbearbeitung und Inspektion – abgewogen werden, bevor das Teil in die detaillierte DFM-Prüfung geht.
Beispiel: ein Querschlitz an einer kompakten Halterung. Ein Schlitz senkrecht zur bevorzugten Werkzeugöffnungsrichtung kann die geradlinige Entformung verhindern. Dies ist ein Konflikt der Entformungsrichtung, kein Problem, das einfach durch die geringe Größe des Schlitzes verursacht wird. Vergleichen Sie ein Werkzeug mit Seitenschieber mit einer anderen Teileausrichtung oder einer Nachbearbeitung des Schlitzes nach dem Sintern; bestätigen Sie dann die erreichbare Schlitzbreite, Gratkontrolle und Werkzeugwartung. Wenn die Kosten für den Seitenschieber die ersetzte Bearbeitung überwiegen, stärkt der Schlitz nicht die Argumentation für MIM.
Ergebnis der Geometrie-Prüfung: Ein Teil mit wiederholten Rüstvorgängen, schwierigem Werkzeugzugang oder vermeidbaren Montagearbeiten verdient eine detaillierte MIM DFM-Prüfung. Wenn die Geometrie bereits kostengünstig gedreht oder gefräst werden kann, muss die Werkzeuginvestition anders begründet werden. Die Fertigungsauswirkungen von komplexen Teilen finden Sie unter Metallteile mit komplexer Geometrie.
Kann das Teil zuverlässig gespritzt, entbindert und gesintert werden?
Ein Merkmal kann einen Kostenvorteil schaffen und dennoch für eine bestimmte Werkzeug- oder Sintereinrichtung ungeeignet sein. Die Ingenieuraufgabe besteht darin, festzustellen, welche Details beibehalten, welche neu gestaltet und welche später fertiggestellt werden können.
Können die komplexen Merkmale gespritzt und entformt werden?
Die Werkzeugmachbarkeit beginnt mit der Wahl einer plausiblen Trennrichtung und der Identifizierung jedes Merkmals, das das Grünteil im Werkzeug festhalten würde. Eine durchgehende Bohrung, die auf einem gestützten Kern ausgerichtet ist, kann unkompliziert sein, während eine interne Hinterschneidung einen Klappkern oder eine Neugestaltung erfordern kann, die sich nur schwer in ein kompaktes Werkzeug integrieren lässt. Das EPMA MIM Design-Übersicht stellt fest, dass interne Hinterschneidungen bei kleinen MIM-Teilen besonders problematisch sind; externe Hinterschneidungen können auch geteilte Kavitäten erfordern und Angussspuren hinterlassen. Ein machbarer CAD-Solid ist daher kein Beweis für ein praktikables Werkzeug. Vergleichen Sie Kernsteifigkeit, Werkzeugöffnungssequenz, Auswerferkräfte, Gratlage und Wartung, bevor Sie ein Merkmal als Near-Net-Shape einstufen.
Anguss- und Auswerferpositionen müssen im Hinblick auf die funktionalen Oberflächen des Teils und seinen erwarteten Füllweg gewählt werden. Die Verlagerung eines Angusses von einer sichtbaren Position auf eine Unterseite kann eine Angussspur vermeiden, aber auch den Fluss in eine dünne Rippe verlängern oder die Füllung eines entfernten Ansatzes durch das Feedstock verändern. Mögliche Folgen sind ein unvollständig gefülltes Detail, eine sichtbare Schweißnaht, eine lokale Pulver-Binder-Entmischung oder eine variable Grünteil-Packung; die tatsächliche Ursache erfordert Spritzgusstests oder Prozessnachweise. Kennzeichnen Sie kosmetische Zonen und Bezugspunkte, die nicht in Kontakt kommen, auf der Zeichnung und überprüfen Sie dann Füllung, Entformung und Oberflächenakzeptanz als eine Entscheidung. Die Löcher, Schlitze und Hinterschneidungen leiten behandelt Werkzeugrichtungsdetails über diese Machbarkeitsbewertung hinaus.
Was vor der Werkzeugfreigabe zu überprüfen ist: die vorgeschlagene Werkzeugöffnungssequenz, minimale Kernunterstützung, Position der Trennflächenmarkierungen, ein machbarer Auswerferpfad und ob bearbeitete Merkmale als Pilot oder mit zusätzlichem Aufmaß belassen werden müssen. Bei einem querliegenden Loch, das eine passende Welle aufnimmt, muss auch überprüft werden, ob der gewählte geformte Kern die Lochachse nach dem Sintern innerhalb einer realistischen Positionszulage halten kann; der Nennlochdurchmesser allein reicht nicht aus.
Wie beeinflussen Wandstärke, Schwindung und Sinterstützung die Stabilität?
Nach dem Spritzgießen muss die Binderentfernung erfolgen, ohne einen Kompakt zu beschädigen, dessen Festigkeit sich ändert, wenn der Binder austritt. EPMA-Prozessbeschreibung stellt den fragilen Zustand des entbinderten Kompakts und die erhebliche Schwindung beim Sintern fest. Dicke lokale Massen, Sacklöcher und enge Übergänge können die Binderentfernungswege verlängern oder fragile Verbindungen zwischen Bereichen schaffen. Während des Sinterns können Unterschiede in der Grün-Dichte, Schwerkraft und Kontakt mit dem Halter die relative Position eines Lochs, einer Tülle oder einer Positionierungsfläche verändern. Eine dicke Tülle verursacht nicht zwangsläufig eine Verformung: Die Stufe, auf der die Bewegung zuerst auftritt, muss durch Messungen ermittelt werden, bevor eine Korrekturmaßnahme ausgewählt wird.
Konstruktionsbeispiel: eine schwere Tülle neben einer dünnen Steg. Betrachten Sie eine Positionierungsbohrung in einer relativ schweren Tülle, die über einen dünnen Steg mit einem nicht unterstützten Arm verbunden ist. Die Sorge gilt dem möglichen Driften oder Verbiegen der Bohrungsposition nach dem Sintern. Variationen der Grün-Dichte, geometrieabhängige Verdichtung, Schwerkraft und Stützbedingungen sind potenzielle Ursachen. Messen Sie die geformte Geometrie und vergleichen Sie sie mit denselben Merkmalen nach dem Entbindern und Sintern. Bereits im Grünteil vorhandene Bewegungen deuten auf Werkzeug oder Spritzgießen hin; während des Brennens entstehende Bewegungen erfordern Aufmerksamkeit für Sinterbedingungen und Unterstützung. Mögliche Änderungen umfassen die Reduzierung lokaler Masse, die Verbesserung von Übergängen, die Neuorientierung des Teils oder die Einführung einer kontrollierten Kontaktunterstützung. Versuche bestimmen, welche Änderung tatsächlich funktioniert.
Eine Sinterstützung ist keine universelle Lösung. Kontakt kann ein Durchhängen verhindern, aber auch die freie Schwindung einschränken oder eine Oberflächenmarkierung hinterlassen, abhängig vom Material, Halter und thermischen Zyklus. Wählen Sie Kontaktflächen für die Unterstützung, die die Passgeometrie nicht beeinträchtigen, notieren Sie die Ausrichtung und das Haltermaterial und vergleichen Sie die Ebenheit und Position der Merkmale nach der Kontrolle von Versuchslosen. Deshalb gehört die Planung der Unterstützung zur zeichnungsbasierten DFM, mit detaillierter Behandlung im Hinweise zur Sinterstütze und Schwindungskompensation.
| Potenzielles Problem | Mechanismus der Konstruktion | Mögliche Design- oder Prozessantwort | Erforderliche Verifizierung |
|---|---|---|---|
| Seitlicher Hinterschnitt oder geschlossener Schlitz | Kollidiert mit geradem Werkzeugzug | Seitenwerkzeuge, Schieber, Neuorientierung oder spätere Bearbeitung prüfen | Werkzeugkonzept, Entformung und Gratprüfung |
| Dicker Steg neben dünner Sektion | Ungleichmäßige lokale Masse und Sinterverhalten | Übergänge, Radien oder lokale Gewichtsreduzierung prüfen | Prüfung auf Verzug und Rissbildung nach dem Versuch |
| Lange ungestützte Spannweite | Bewegung während des Sinterns, abhängig von Schwerkraft und Stützgeometrie | Anders ausrichten oder eine Stützgeometrie integrieren | Ebenheits- und Positionsprüfungen nach dem Sintern |
| Anguss oder Auswerfer in einer Funktionszone | Grat, lokale Geometrie oder Oberflächenstörung | Kontakt in einen akzeptablen Bereich verschieben, vorbehaltlich der Füllanalyse | Visuelle und funktionale Abnahme |
| Tiefe Sacklochvertiefung oder eingeschlossene interne Tasche | Langer Entbinderungspfad, Reinigungszugang und schwache Kernunterstützung | Tiefe prüfen, Merkmal öffnen, Zugang hinzufügen oder nach dem Sintern bearbeiten | Entbinderungsplan, Schnittinspektion und praktischer Reinigungs-/Inspektionszugang |
| Sintersupportkontakt in der Nähe einer Auflagefläche | Kontaktreibung oder Grat kann die Schwindung oder Ebenheit beeinträchtigen | Support in eine Nicht-CTQ-Region verlegen; Orientierungen vergleichen | Bezugsebenen-Ebenheit, Kontaktspuren und Position nach dem Sintern |
DFM-Ergebnis: Jedes wichtige Merkmal sollte eine definierte Route haben: wie konstruiert, überarbeiten und validieren oder Nachbearbeitung nach dem Sintern beibehalten. Wenn ein wesentliches Merkmal ein unpraktisches Werkzeug erfordert oder das Entbindern und Sintern nicht übersteht, machen günstige CNC-Kosten allein MIM nicht rentabel.
Kann das Fertigteil die Material- und kritischen Toleranzanforderungen erfüllen?
Erfolgreiches Spritzgießen ist nicht dasselbe wie eine akzeptierte funktionale Komponente. Die relevante Frage ist, ob das fertige MIM- und Nachbearbeitungsverfahren die Materialspezifikation, die Montagebezugspunkte und die kritischen Qualitätsabmessungen (CTQ) erfüllen kann.
Ist ein geeignetes MIM-Material und eine geeignete Produktionsroute verfügbar?
Die Materialauswahl beginnt mit den Betriebsbelastungen, dem Verschleiß, der Korrosion und dem erforderlichen Endzustand und nicht allein mit dem nominellen Legierungsnamen. Für eine 17-4 PH-Komponente geben Sie den erforderlichen Wärmebehandlungszustand an und bestätigen Sie, dass der Lieferant eine etablierte Route für Pulver/Feedstock, Entbindern und Sintern hat. Dichte, Zusammensetzung, Festigkeit, Härte und Korrosionsbeständigkeit müssen mit vereinbarten Akzeptanzkriterien verknüpft sein. Der MPIF-Hinweis zu Standard 35-MIM (2025) identifiziert eine aktualisierte Abdeckung der Korrosionsbeständigkeit für MIM 17-4 PH. Die Konformität einer bestimmten Charge hängt immer noch vom spezifizierten Zustand, den anwendbaren Prüfmethoden und den tatsächlichen Materialergebnissen ab. Spezifische Auswahlkriterien für die Güte sind im Leitfaden für MIM-Edelstahl 17-4 PH.
Die Materialprüfung sollte den erforderlichen Endzustand festhalten, ob nach dem Sintern eine Wärmebehandlung oder Passivierung erfolgt, welcher Oberflächen- oder Korrosionsstandard gilt und in welcher Phase die Abmessungen akzeptiert werden. Wenn ein erforderlicher Zustand oder eine Inspektionsmethode nicht vereinbart wurde, bleibt die Materialentscheidung offen, auch wenn die Geometrie geeignet erscheint. Industrielle Materialstandards unterstützen die Spezifikationserstellung, können jedoch keine Lieferantenqualifizierung oder teilespezifischen Tests ersetzen.
Welche Merkmale können als gesintert belassen werden und welche erfordern eine Bearbeitung?
Das praktischste kleine komplexe MIM-Teil ist nicht immer dasjenige ohne Bearbeitung. Ein nahezu netzförmiger Körper kann mehrstufige Geometrien und integrierte Ansätze bewahren, während die Präzision nur dort angewendet wird, wo die Montage sie tatsächlich benötigt. Die Entscheidung muss Merkmal für Merkmal getroffen werden. Reiben kann die Größe und Oberfläche verbessern eines Bohrungsdurchmessers, und Gewindeschneiden kann nach dem Sintern ein zuverlässiges Innengewinde bilden, aber beides erfordert eine geeignete Bearbeitungszugabe, eine konsistente Spanntechnik und ein kontrolliertes Referenzsystem. Das Einsparen eines Bearbeitungsvorgangs ist nicht vorteilhaft, wenn die verbleibende Schnittstelle die Montage nicht besteht.
Beispiel: eine 3,00 mm Zentrierbohrung. Betrachten Sie eine fertige Bohrung, die spezifiziert ist als 3,00 bis 3,02 mm (Ø3,00 +0,02/0,00 mm). Eine gespritzte Pilotbohrung mit Bearbeitungszugabe kann nach dem Sintern aufgerieben werden, um den Durchmesser zu kontrollieren und die Oberfläche zu verbessern. Ein Reibahle folgt jedoch im Allgemeinen der bestehenden Pilotachse. Alleiniges Aufreiben kann nicht dazu verwendet werden, eine Bohrung zu korrigieren, die ihre Position verändert hat. Wenn die Lochposition für die Montage kritisch ist, definieren Sie ihre Beziehung zu den Bezugspunkten und bewerten Sie Spannvorrichtungen, die Vorbereitung der Pilotbohrung oder das Bohren, das die erforderliche Achse festlegen kann. Prüfen Sie Bohrungsgröße und -position separat. Ein nahegelegenes M3-Gewinde kann ebenfalls für das Nachschneiden nach dem Sintern bewertet werden, ohne anzunehmen, dass gespritzte Gewinde unmöglich sind.
Für eine Abmessung nach dem Sintern verwendet die EPMA-Richtlinie ±0,3% als allgemeine Maßreferenz und diskutiert eine engere Kontrolle bei ausgewählten, fein abgestimmten Abmessungen. Dieser Wert sollte als kontextabhängige Screening-Referenz, interpretiert werden, nicht als Garantie. Zum Beispiel sind 0,3% einer Nennlänge von 28,4 mm etwa 0,085 mm, aber diese Arithmetik validiert nicht die tatsächliche Länge des Teils, sein Bezugspunktesystem oder eine einseitige Bohrungsanforderung. Eine Zeichnungs- und Prozessfähigkeitsprüfung sind weiterhin erforderlich.
Wie sollten kritische Merkmale verifiziert werden?
Jedes qualitätskritische (CTQ) Merkmal benötigt vier verknüpfte Definitionen: Funktionale Anforderung, Bezugspunkt, Fertigungsstufe und Abnahmemethode. Ein Schlitz, der eine passende Zunge führt, erfordert möglicherweise eine Prüfung von Breite und Geradheit nach dem Sintern; eine aufgeriebene Bohrung benötigt nach der Endbearbeitung eine Prüfung von Größe, Achsenlage und Oberfläche. Ebenheit muss mit der beabsichtigten Positionierungs- oder Auflagefunktion verknüpft sein. Für Materialeigenschaften ist der Materialzustand und die anwendbare Prüfmethode anzugeben, nicht nur ein Zielwert. Wo Prozessfähigkeit erforderlich ist, bestätigen Sie zuerst einen stabilen Prozess und ein geeignetes Messsystem; eine Cpk-Zahl, die ohne Zeichnungsrevision, Stichprobenplan und Messstudie angegeben wird, reicht nicht für die Produktionsfreigabe aus.
Zur Diagnose einer deplatzierten Bohrung: Messen Sie die Pilotposition relativ zu den vereinbarten Bezugspunkten nach dem Sintern und dann die fertige Bohrung nach der Bearbeitung. Wenn der Pilot bereits verschoben ist, untersuchen Sie die Werkzeugpositionierung, Verzug des Grünteils, Sinterstützen und Schwindungsrichtung. Wenn der Pilot akzeptabel ist, sich aber die fertige Achse verschiebt, prüfen Sie die Bearbeitungsaufnahme, den Bezugstransfer und den Werkzeugweg. Dies trennt ein MIM-Prozessproblem von einem Problem der Sekundärbearbeitung, anstatt jede abgelehnte Bohrung als Sinterfehler zu behandeln.
| Merkmal | Möglicher Weg | Hauptfunktionales Risiko | Erforderliche Nachweise |
|---|---|---|---|
| Außenkontur, Ansätze, Stufen | Bevorzugt gesintert, wo möglich | Dimensionsdrift und lokale Verformung | Definierte Bezugspunkte und Probeabmessungen |
| Seitenschlitz | Formteilmerkmal berücksichtigen | Flash, Wandstärke und Wandstabilität | Maßprüfung oder Gut-/Schlecht-Lehre |
| Präzisionsbohrung Ø 3,00 mm (illustrativ) | Form mit Aufmaß; nach dem Sintern aufreiben | Passung und Bohrungsposition | Bohrungsgröße, -position und Messprotokoll |
| M3 Gewinde (illustrativ) | Form-Führung; nach dem Sintern Gewinde schneiden | Gewindeeingriff und Grate | Gewindelehre und Funktionsprüfung |
| Anlagefläche / Bezugspunkt | Stütze beim Sintern; bei Bedarf nachbearbeiten | Planheit und Bezug zu anderen CTQs | Datumsbasierte Prüfung nach der Endbearbeitung |
| Bohrungsdurchmesser im Verhältnis zur Bohrungsachsenlage | Bohrung auf Durchmesser reiben; Lage-/Bohrungsplanung separat nach Bedarf | Eine korrekt dimensionierte Bohrung kann dennoch fehlausgerichtet sein zu Montagebezugselementen | Unabhängige Größenmessung und bezugssystemreferenzierte Achsenposition |
Für dimensionsspezifische Designprüfungen konsultieren Sie bitte die MIM-Toleranzleitfaden. Die Endprüfmethode sollte aus der Zeichnung und den relevanten Inspektions- und Testfähigkeiten, vereinbart werden, nicht aus einem generischen Toleranzprozentsatz abgeleitet werden.
Funktionale Abnahme: Genehmigen Sie den Fertigungsprozess erst, wenn die erforderlichen Materialzustände, Funktionsbezugselemente, gesinterte und bearbeitete Merkmale sowie Abnahmemethoden gemeinsam definiert sind. Konzentrieren Sie die Präzisionsbearbeitung auf Merkmale, die die Leistung steuern, anstatt unnötig enge Toleranzen auf den gesamten Körper anzuwenden.
Rechtfertigt das Produktionsvolumen die Kosten für MIM-Werkzeuge und -Nachbearbeitung?
Ein technisch machbares Design kann dennoch ein unwirtschaftliches MIM-Projekt sein. Der relevante Vergleich sind die Kosten für die Lieferung akzeptierter Fertigteile über die erwartete Programmlaufzeit – nicht allein die Kosten des Spritzzyklus.
Welche wiederkehrenden Fertigungskosten kann MIM tatsächlich senken?
Bei einem kleinen, komplexen Teil kann der aktuelle Weg mehrere Spindeloperationen, Orientierungswechsel, Handhabung, Entgraten und wiederholte Inspektionen beinhalten. Ein potenzieller MIM-Weg entfernt nur die Schritte, die das Werkzeug wirklich ersetzen kann; er fügt Feedstock, Werkzeugbetrieb, Entbinderung, Sintern, Handhabung von Stützen, Werkzeuginstandhaltung und eventuell noch erforderliche Nachbearbeitung hinzu. Einige Kosten fallen bei jedem Spritzzyklus an, einige nur bei akzeptierten Teilen und einige sind feste Projektinvestitionen. Der Vergleich einer CNC-Zykluszeit mit einer reinen Spritzzykluszeit ignoriert die Kosten für den Ofenstapel, Qualitätsverluste und die Arbeit nach dem Sintern. Verwenden Sie für beide Seiten die gleiche Fertigungszeichnung und die gleichen Liefermengen.
Ein nach Erträgen angepasster Vergleich ist wichtig. Wenn beispielsweise 100 Teile mit variablen Kosten von jeweils 1 € in die Bearbeitung gehen und nur 90 akzeptiert werden, beträgt dieser Bearbeitungsbeitrag 100 € / 90 = ca. 1,11 € pro akzeptiertem Teil, vor Nachbearbeitung und Inspektion. Die Zählung aller 100 Starts als verkaufsfähig würde die erforderlichen Kosten unterschätzen. In verschiedenen Produktionsstufen sollten die Kosten jeder Operation zur richtigen Ertragsstufe addiert werden, anstatt anzunehmen, dass die gesamte Route eine einheitliche Ausschussrate hat.
Wie ändern das jährliche Volumen und die Designstabilität die Kostenentscheidung?
Werkzeugbau, Bemusterung, erwartete Werkzeugkorrekturen, Schwindungsanalyse und Erstteilabnahme machen MIM zu Beginn im Allgemeinen kapitalintensiver. Die Kosten pro akzeptiertem Teil können mit steigendem Wiederholungsvolumen sinken, aber nur, wenn das Design stabil genug bleibt, um dieses Werkzeug zu verwenden. Ein Mehrkavitätenwerkzeug kann den Zyklusbeitrag pro Stück senken, erhöht jedoch die Werkzeuginvestition, das Gleichgewicht des Feedstock-Flusses und den Qualifizierungsaufwand. Eine hohe angegebene jährliche Stückzahl kann eine schlechte Geometrieanpassung, eine kurze Programmlaufzeit oder umfangreiche verbleibende Präzisionsbearbeitungen nicht beheben.
Gesamtkosten MIM = F + N × VMIM
Gesamtkosten aktueller Weg = N × Vaktuell
F sind alle projektspezifischen Vorab-Werkzeug-, Entwicklungs- und Qualifizierungskosten; N ist die Nachfrage nach akzeptierten Teilen über einen konsistenten Vergleichshorizont; V beinhaltet die variablen Stückkosten jeder Route, erwartete Ausschuss- oder Ausbeuteverluste sowie die erforderliche Nachbearbeitung und Inspektion. Das Modell geht davon aus, dass beide Routen Teile gemäß der gleichen Zeichnung und Qualitätsnorm liefern, wobei die Kosten auf Basis akzeptierter Teile berechnet werden.
Wenn Vaktuell > VMIM, eine indikativen Gewinnschwelle ist N = F / (Vaktuell − VMIM). Wenn die variablen Kosten für MIM nicht niedriger sind, erzeugt dieses einfache Modell keine positive Gewinnschwelle. Wenn der aktuelle Prozess auch neue Vorrichtungen oder andere Vorabinvestitionen erfordert, vergleichen Sie die Fixkosten auf beiden Seiten. Dieses vereinfachte Modell ersetzt keine Kapazitäts-, Cashflow-, Risiko- oder Lieferterminprüfung.
Für die hier untersuchte 17-4 PH-Komponente wird eine Jahresnachfrage von 180.000 Stück und eine CNC-Route mit sechs Operationen angenommen. Diese Zahlen identifizieren Kosteneingaben und keine nachgewiesene Einsparung. Bevor Sie Preise vergleichen, bestätigen Sie, ob die angegebenen CNC-Minuten sequentielle Maschinenzeit, einen Einzelstationszyklus oder die gesamte Bruttozeit über parallele Stationen darstellen. Holen Sie für beide Routen akzeptierte Teilekosten ein, einschließlich Werkzeugkorrekturen, Nachbearbeitung und Inspektion über die gleiche Programmlaufzeit. Die Leitfaden zu den MIM-Kosten erläutert breitere Kostentreiber, während der MIM vs. CNC-Vergleich die Prozessauswahl über diese geometriespezifische Entscheidung hinaus abdeckt.
Investitionsschwelle: Ein Werkzeugangebot ist gerechtfertigt, wenn die Zeichnung ausreichend stabil ist, die Fertigungsroute technisch glaubwürdig ist und die geschätzten akzeptierten Teileeinsparungen die Vorabinvestition über die erwartete Programmlaufzeit amortisieren könnten. Es gibt keine universelle Jahresmenge oder MOQ-Schwelle, die diesen Vergleich ersetzt.
Wie würde ein Ingenieur ein kleines komplexes Teil für MIM bewerten?
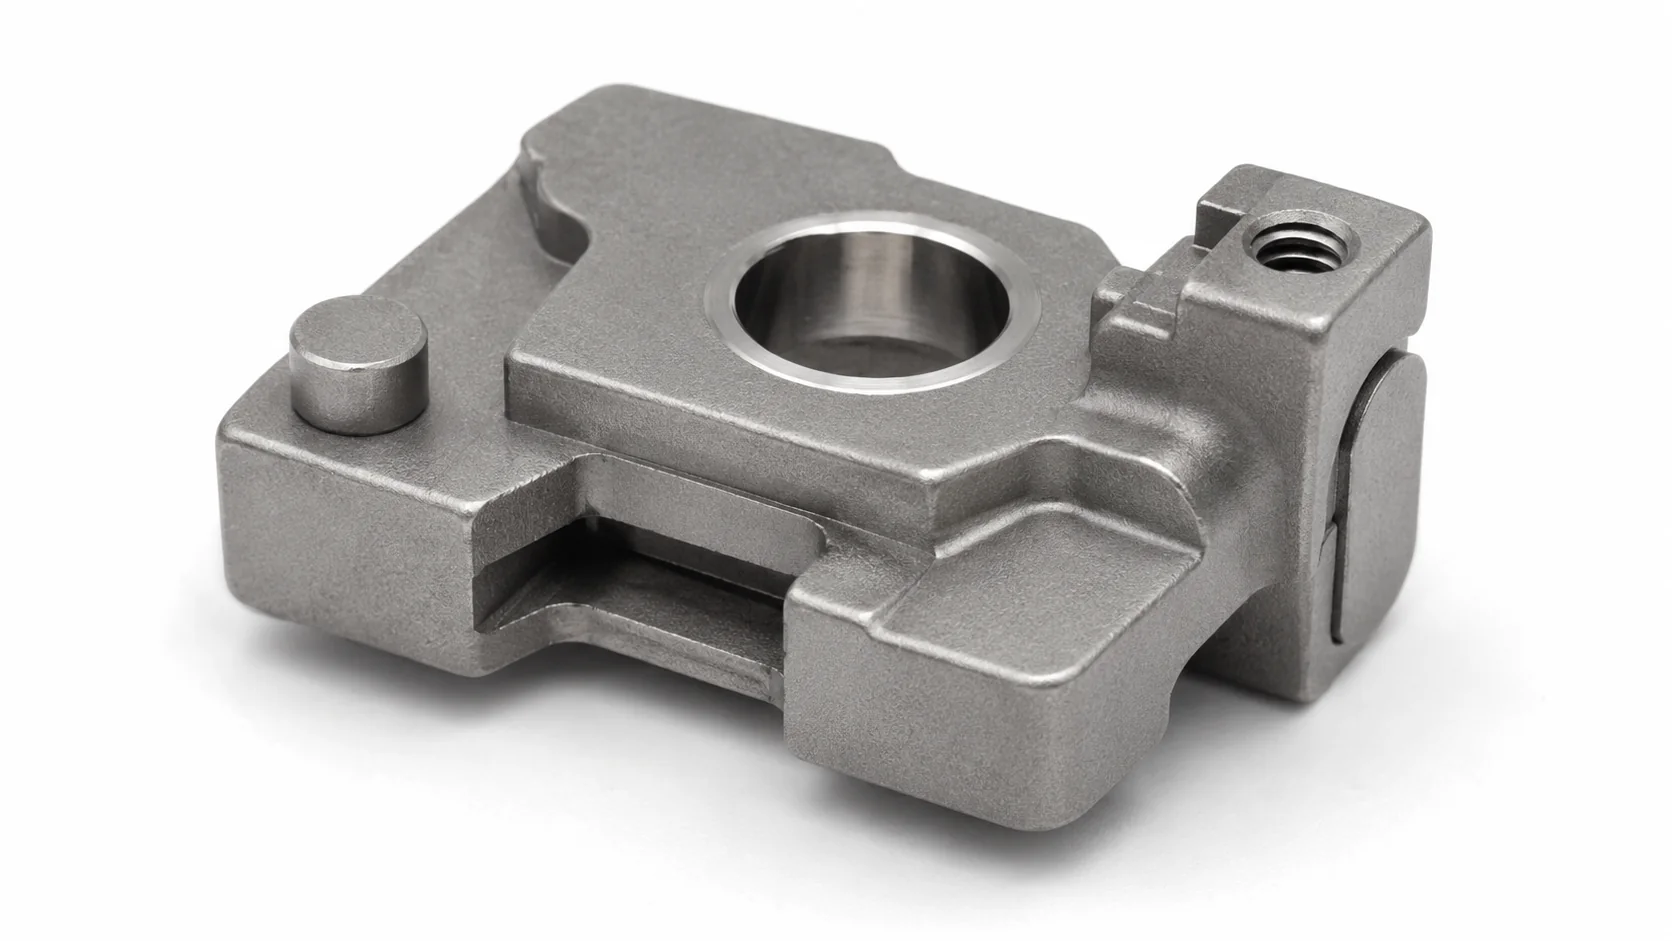
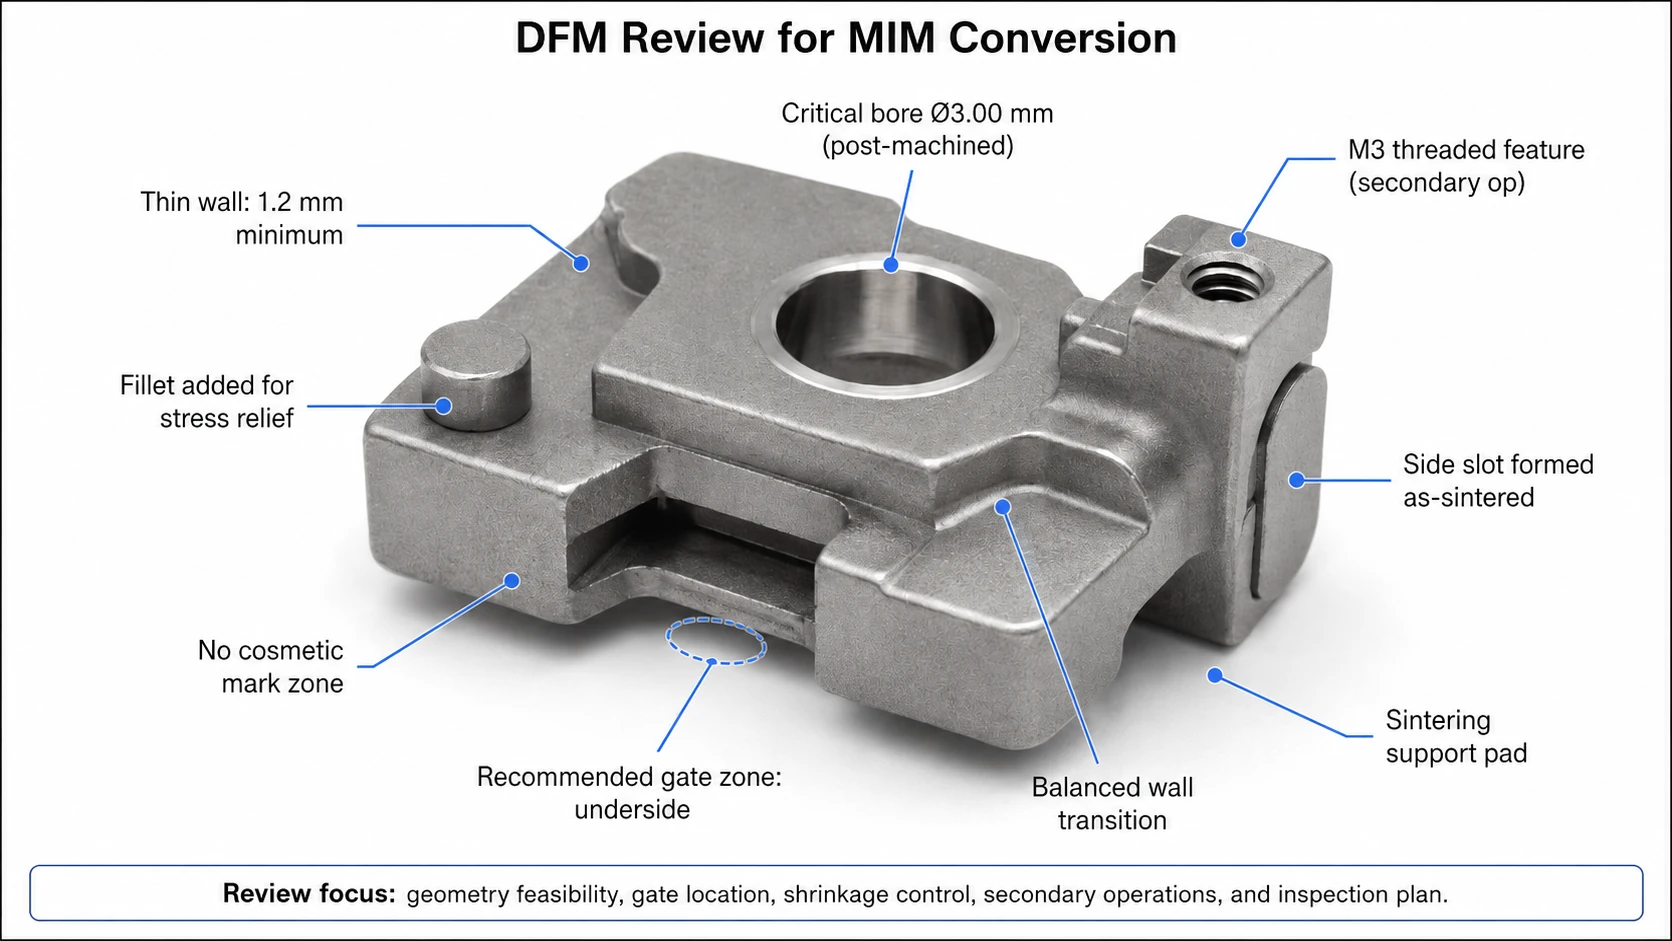
Eine kompakte 17-4 PH Edelstahl-Verriegelungskomponente veranschaulicht den Kompromiss zwischen komplexer Geometrie, Werkzeug- und Sinterrisiken, selektiver Nachbearbeitung und Kosten für die Serienproduktion. Das Bauteil weist mehrere schwer zu bearbeitende Merkmale auf, aber auch eine kritische Bohrung und ein Gewinde, die eigene Fertigungs- und Prüfpläne erfordern.
Hypothetisches Ingenieurbeispiel. Abmessungen, Volumen, Bearbeitungszeit, Toleranzvorgaben, die Annahme einer Sinterschwindung von 15,8% und die Konzepte Rev A / Rev B sind illustrative Eingaben, keine verifizierten Kunden- oder XTMIM-Produktionsdaten. Es werden keine gemessenen Ausbeuten, Cpk-Werte oder realisierten Kosteneinsparungen beansprucht.
Ausgangsdesign: Geometrie, Funktion und aktuelle Fertigungsprobleme
Betrachten Sie eine 17-4 PH Verriegelungskomponente mit einer zentralen Zentrierbohrung, einem M3-Gewinde, einem seitlichen Schlitz, abgestuften Ebenen und zwei Ansätzen. Die CNC-Fertigung muss mehrere Richtungen anfahren und die passenden Schnittstellen fertigstellen. Ein vorgeschlagener MIM-Prozess würde den abgestuften Körper und den Schlitz im Werkzeug formen, während die Bearbeitung für ausgewählte funktionale Details verbleibt. Bevor er sich dafür entscheidet, muss der Ingenieur noch die Werkzeugentformung, die Position der Pilotbohrung nach dem Sintern und die Gesamtkosten pro akzeptiertem Fertigteil bestätigen.
| Szenario-Eingabe | Illustrative Ingenieur-Eingabe | Warum die Eingabe wichtig ist |
|---|---|---|
| Teilehülle | 28,4 × 16,8 × 8,2 mm | Legt die spezifische zu prüfende Geometrie fest; kein universeller MIM-Größenbereich |
| Fertigmasse / Material | 14,6 g / 17-4 PH Edelstahl | Legt Fragen zu Material-Route, Handhabung, Eigenschaften und Sintern fest |
| Bedarfsannahme | 180.000 Teile pro Jahr | Dient der hypothetischen Werkzeugamortisation und Prozessplanung |
| Aktuelle CNC-Route | Sechs Operationen; ca. 9,5 Min./Teil | Repräsentiert möglichen wiederholten Bearbeitungs- und Handhabungsaufwand |
| Kandidaten-MIM-Nachbearbeitung | Aufreiben Ø3,00 mm Bohrung; Gewinde M3 schneiden | Ermöglicht hochwerte komplexe Geometrie nahezu in Endform, während zwei CTQs nachbearbeitet werden |
| Beispielhafte Werkzeugskalierungseingabe | 15,81% durchschnittliche lineare Schwindungsannahme | Nur eine Veranschaulichung für die Versuchsplanung; tatsächliches Material-/Werkzeugverhalten muss gemessen werden |
Ursprüngliche Route: Bearbeitung des Gehäuses
- Wiederholte Einrichtung und Bearbeitung für gestufte und seitliche Merkmale
- Entgraten und Prüfung nach mehreren Operationen
- Kritischer Bohrung und Gewinde fertiggestellt mit dem Rest der Komponente
Kandidatenroute: MIM-Gehäuse + selektive Nachbearbeitung
- Formen der primären Kontur, des seitlichen Schlitzes, der Stufen und Ansätze
- Entbindern und Sintern unter Verwendung eines bewerteten Stützplans
- Aufreiben der CTQ-Bohrung und Gewindeschneiden der M3-Funktion; Prüfung des fertigen Teils
Die Formgebung des Gehäuses, des Schlitzes und der Ansätze im Werkzeug könnte die wiederkehrende Bearbeitung dieser Formen ersetzen. Die Einsparung ist nur dann real, wenn Werkzeugamortisation, Ausbeuteverlust, Handhabung von Stützen und Nachbearbeitung nach dem Sintern diese nicht aufzehren. Beide Routen müssen daher gegen die gleiche Fertigungszeichnung und Liefermenge verglichen werden.
Vorläufige Schwindungsberechnung. Wenn die angegebene Schrumpfung von 15,81 % als lineare Schwindung von einer gemessenen Grünlänge zu einer endgültigen Sinterlänge definiert ist, impliziert eine Nenn-Fertiglänge von 28,40 mm eine Grün-Referenzlänge erster Ordnung von 28,40 / (1 - 0,158) = ca. 33,73 mm. Dies ist keine freigegebene Kavitätsdimension: Die geformte Grünteilgröße kann von der nominalen Werkzeugdimension abweichen, und die Schwindung kann je nach Richtung, Merkmal und Kontaktpunkt der Stützstruktur variieren. Die Produktionswerkzeuge erfordern eine tatsächliche Feedstock-Charakterisierung und Probemessungen. Die Berechnung erklärt, warum ein einzelner veröffentlichter Prozentsatz das Werkzeugdesign nicht festlegen kann.
Technische Entscheidungen: Formbarkeit, Sinterrisiken und kritische Merkmale
Position des Angusses und Sinterstütze: Rev A im Vergleich zu Rev B. Bei einem vorgeschlagenen Layout von Rev A nähert sich ein seitlicher Anguss einer funktionalen oder sichtbaren Fläche, während eine ungestützte Unterseitenfläche während des Sinterns verrutschen kann. Die möglichen Fehler treten in verschiedenen Phasen auf: ein Angussabdruck entsteht während des Formens, während Ebenheit oder Bohrungspositionierungsfehler während des Sinterns auftreten können. Rev B berücksichtigt die Platzierung des Angusses in einem zulässigen Unterseitenbereich, verbessert Übergänge und testet eine andere Sinterstütze und Ausrichtung. Die Angussänderung muss immer noch Füll- und Grünteilprüfungen bestehen; die Änderung der Stütze muss durch post-sinter Ebenheits- und Positionsmessungen getestet werden. Nur wiederholbare Ergebnisse können feststellen, ob Rev B das relevante Problem löst.
Der vorgeschlagene Weg behält die Nachbearbeitung nach dem Sintern für eine funktionale Bohrung von Ø3,00 mm und ein M3-Gewinde bei. Für die beispielhafte Bohrung verwendet das ursprüngliche Zeichnungsbeispiel Ø3,00 +0,02/0,00 mm; der entsprechende Bearbeitungsaufmaß muss gegen tatsächliche Bezugspunkte und Montageanforderungen bestätigt werden.
Wenn eine Abweichung der Bohrungsposition erst nach dem Sintern auftritt, vergleichen Sie die Koordinaten vor und nach dem Sintern, bevor Sie einen Anguss ändern. Wenn ein Fehler bereits in Grünteilen sichtbar ist, bewerten Sie zuerst die Füllung, das Nachdrücken, die Werkzeugkernunterstützung oder den Auswurf. Diese stufenweise Untersuchung verhindert, dass eine kostspielige Werkzeugrevision den falschen Mechanismus anvisiert. Der Nachbearbeitungsplan muss immer noch festlegen, welche Bezugspunkte die Reib- und Gewindeschneidvorrichtungen lokalisieren.
Verifizierung: Was muss vor der Produktionsfreigabe nachgewiesen werden?
Eine Machbarkeitsprüfung endet mit messbaren Freigabeangüssen. Prüfen Sie zuerst das Grünteil auf Füllung, Gratbildung, Kernstiftbewegung und Auswurfschäden. Bewerten Sie dann die Handhabung von Braunteilen und Schäden beim Entbindern, wo relevant. Messen Sie nach dem Sintern die äußere Hülle, die stützungsbedingte Ebenheit, die Schlitzbreite und die Pilotbohrungsposition im Verhältnis zu definierten Bezugspunkten. Erst dann verifizieren Sie die endgültige bearbeitete Bohrung, das M3-Gewinde und den Materialzustand. Wenn sich ein Merkmal in einer bestimmten Phase bewegt, sollte die Korrekturmaßnahme diese Phase adressieren, anstatt automatisch das gesamte Werkzeug zu überarbeiten.
| Produktionsphase | Was aufzuzeichnen ist | Was es hilft zu unterscheiden |
|---|---|---|
| Grünteil nach dem Formen | Füllvollständigkeit, Anguss-/Trennlinien-Zeugen, Pilotlochzustand und Referenzgeometrie | Defekte durch Werkzeug- oder Formgebung |
| Nach dem Entbindern | Risse, Verzug, empfindliche Merkmale und Transportschäden | Auswirkungen der Binderentfernung oder Handhabung |
| Nach dem Sintern | Hüllform, Ebenheit, Schlitz und Bohrungsposition relativ zu Bezugselementen | Schwindung und durch Halterungen verursachte Dimensionsänderungen |
| Nach selektiver Bearbeitung | Fertige Bohrungsgröße und -achse, Gewindegrenzlehre, Bezugselementbeziehungen | Ob die Endbearbeitung die funktionalen CTQs erfüllt |
Spezifizierte Zielwerte müssen von der gemessenen Fähigkeit getrennt werden. Die Beispielzeichnung spezifiziert eine Länge von 28,40 ±0,10 mm, eine Breite von 16,80 ±0,10 mm, eine Dicke von 8,20 ±0,05 mm, eine Schlitzbreite von 2,40 ±0,05 mm und eine Ebenheit von 0,05 mm für ein vorgeschlagenes Bezugselement. Ob jede Anforderung im gesinterten Zustand erfüllt werden kann oder eine Nachbearbeitung erfordert, muss durch Versuche nachgewiesen werden. Ein linearer Versatz wie 12,50 ±0,03 mm darf nicht als wahre Positions-GD&T dargestellt werden, es sei denn, die Zeichnung definiert die Positionskontrolle und ihren Bezugselement-Referenzrahmen.
| Beobachtetes oder antizipiertes Risiko | Vorgeschlagene Handhabung | Nachweis vor Freigabe erforderlich | Aktueller Status |
|---|---|---|---|
| Anguss-Abweichungsmerkmal an empfindlicher Fläche (Seitenguss) | Unterseite, nicht-funktionaler Angussbereich prüfen | Füllstudie, Werkzeugerprobung und freigegebener visueller Standard | Nur Angebot |
| Instabile asymmetrische Stütze | Sinterausrichtung und Kontakt überarbeiten | Planheit gegen spezifizierte Bezugsfläche, Verzug bei Erprobung und Bohrungsort-Messung | Nur Angebot |
| Lokaler Übergang von dick zu dünn | Radien und Massenbilanz bewerten | Maßhaltigkeit vor/nach dem Sintern; Riss-, Verzug- und Oberflächenzustandsprüfungen | Nur Angebot |
| Kritische Bohrungspassung | Nach Sintern reiben | Ø3,00 +0,02/0,00 mm Beispiel; Bohrungsgröße und -position nach der Endbearbeitung | Muster benötigt |
| M3-Gewindeschnittstelle | Nach Sintern gewindeschneiden | Gewindelehre, Eingriff, Position und Gratkontrolle nach Gewindeschneiden | Muster benötigt |
| Wirtschaftlicher Vorteil | Kosten beider vollständiger Prozessrouten | Werkzeugangebot, akzeptierte Teileausbeute, Nachbearbeitung, Inspektion und Programmlebensdauer-Bedarf | Nicht etabliert |
| Pilotbohrungsachsenverschiebung durch Sintern | Lochposition im Sinterzustand vermessen; Strategie für Positionierung/Bohrung prüfen, anstatt davon auszugehen, dass Aufreiben die Position korrigiert | Referenzierte Positionsaufnahme vor und nach der Bearbeitung | Nicht verifiziert |
Die Produktionsfreigabe erfordert Messergebnisse, keine nominalen Konstruktionsvorgaben: Behalten Sie die Zeichnungsrevision, die Prüfmethode, die Informationen zum Messsystem, den Stichprobenplan und die Prozessbedingungen für jede gemeldete Erststückausbeute oder Cpk bei. Eine lineare Positionsbemaßung eines Lochs kann auch keine ordnungsgemäß definierte Positions-Toleranz ersetzen, wenn die Montage von seiner Achse relativ zu Bezugsmerkmalen abhängt.
Aktuelle Entscheidung: weitere DFM- und Kostenprüfung erforderlich. Die Geometrie des Formkörpers könnte erhebliche Nachbearbeitungen einsparen, während selektive Oberflächenbehandlungen funktionale Schnittstellen schützen können. Anschnittposition, Sinterstützen, Bohrungsposition, Dimensionsstabilität und die Wirtschaftlichkeit akzeptierter Teile sind noch nicht nachgewiesen. Klären Sie diese Punkte durch Zeichnungsprüfung, Versuche und vergleichbare Angebote, bevor Sie das Werkzeug freigeben.
Sollte dieses Teil zu MIM wechseln, neu konstruiert werden oder bei einem anderen Verfahren bleiben?
Eine Entscheidung zur Investition in MIM-Werkzeuge sollte auf vier dokumentierten Antworten beruhen: Welche wiederkehrenden Operationen werden eliminiert, ob das Werkzeug und der Sinterprozess die Geometrie zuverlässig herstellen können, ob Material- und CTQ-Anforderungen verifiziert werden und ob die Kosten des akzeptierten Teils die Investition rechtfertigen. Eine gravierende Schwäche in einem Bereich kann eine Stärke in einem anderen überwiegen. Eine vielversprechende komplexe Form ist nicht ausreichend, wenn ihre Bezugsmerkmale nicht kontrolliert werden können oder die erwartete Nachfrage die Werkzeugkosten nicht deckt.
Guter MIM-Kandidat
Der komplexe Körper würde sinnvolle repetitive Fertigungsarbeiten ersetzen, eine nutzbare Materialroute ist verfügbar, das DFM-Risiko ist beherrschbar, CTQs können verifiziert werden und die erwartete Lebensdauer-Nachfrage unterstützt die Werkzeugkosten.
Nächster Schritt: Zeichnungsbasierte DFM und RFQ.
Benötigt DFM- oder Kostenprüfung
Die Geometrie bietet einen Mehrwert, aber Formbarkeit, Wandübergänge, Stützen, Materialzustand, kritische Abmessungen oder Wirtschaftlichkeit enthalten noch erhebliche Unbekannte.
Nächster Schritt: Spezifisches Risiko klären und verifizieren, bevor ein Werkzeug in Auftrag gegeben wird.
Besser geeignet für ein anderes Verfahren
Das Design ändert sich häufig, das Volumen ist zu unsicher, die Geometrie ist leicht zu bearbeiten, oder die Bearbeitung der meisten Oberflächen würde den Near-Net-Shape-Vorteil zunichtemachen.
Weiter: CNC beibehalten oder einen anderen geeigneten Prozess vergleichen.
Ein einfaches prismatisches oder gedrehtes Teil kann bei CNC verbleiben. Ein flaches, gleichmäßiges Teil könnte besser für das Stanzen geeignet sein; einige Geometrien können eine Bewertung gegen Press-und-Sinter-PM, Feinguss oder Druckguss rechtfertigen. Dies sind projektabhängige Vergleiche, keine universellen Substitutionen. Für detaillierte Prozessinformationen verwenden Sie die MIM-Prozessvergleichs-Hub.
Welche Informationen werden für eine erste MIM-Machbarkeitsprüfung benötigt?
Eine nützliche Prüfung beginnt mit der Funktion des Teils und einer tatsächlichen Produktionsschwierigkeit, nicht nur mit einem CAD-Solid. Stellen Sie die neueste revisionskontrollierte Zeichnung und das passende 3D-Modell bereit, markieren Sie alle passenden Flächen oder Abmessungen, die nicht geändert werden können, und unterscheiden Sie zwischen zwingenden Anforderungen und Präferenzen. Wenn aktuelle CNC-Operationen vertraulich sind, kann eine ungefähre Einrichtung/Zyklusaufschlüsselung und der wichtigste Kostenengpass immer noch einen sinnvollen ersten Vergleich unterstützen. Die unten aufgeführten Eingaben ermöglichen es dem Lieferanten, ungelöste Risiken zu identifizieren, bevor er sich für Werkzeuge entscheidet.
| Eingabe | Entscheidung, die sie ermöglicht |
|---|---|
| 2D-Zeichnung mit Bezugselementen, Toleranzen und CTQs; 3D STEP/CAD | Werkzeugrichtung, Formbarkeit, Bearbeitungszugabe und Inspektionsstrategie |
| Werkstoffgüte, Endzustand und Einsatzumgebung | Etablierte Feedstock-Route, Eigenschaftsziele und Oberflächenbearbeitungsanforderungen |
| Geschätzte Jahresnachfrage, Programmlaufzeit und Zeichnungsreife | Werkzeugamortisation und Entwicklungsrisiko |
| Bestehende Fertigungsroute, Hauptprozesse und ungefähre Kostentreiber | Identifizierung wiederkehrender Arbeiten, die MIM entfernen könnte |
| Kosmetische Kennzeichnungsfreie Zonen, Oberflächenbeschaffenheit und Abnahmeanforderungen | Anguss, Stützstruktur, Nachbearbeitungen und Freigabeprüfung |
| Schnittstellen zu Gegenstücken, aufgebrachte Lasten und Bedenken hinsichtlich funktionaler Ausfälle | Trennen Sie wirklich kritische Positionierungs-/Festigkeitsmerkmale von geometrisch unkritischen, gespritzten Elementen |
Für die vollständige Vorbereitungsliste siehe die Leitfaden zur Vorbereitung von MIM-Anfragen. Wenn die primäre Herausforderung die Umwandlung eines etablierten bearbeiteten Designs ist, bietet die CNC-zu-MIM-Konvertierung Seite diesen spezifischen kommerziellen Kontext.
Haben Sie ein kleines, komplexes Metallteil, das von MIM profitieren könnte?
Teilen Sie die Zeichnung, das Material, die kritischen Abmessungen und das erwartete Wiederholungsvolumen mit. XTMIM kann den vorgeschlagenen Werkzeug- und Sinterprozess bewerten, Merkmale identifizieren, die möglicherweise neu gestaltet oder nachbearbeitet werden müssen, und die potenzielle MIM-Lösung mit dem bestehenden Prozess vergleichen, bevor der Werkzeugbau genehmigt wird.
Zeichnung zur Prüfung einreichen XTMIM kontaktieren






