
Las bisagras de precisión MIM son componentes metálicos pequeños y complejos utilizados dentro de mecanismos de bisagra compactos, no ensambles completos de bisagras. El Moldeo por Inyección de Metal (MIM) es más útil cuando un componente de bisagra tiene geometría compacta, múltiples orificios o ranuras, superficies funcionales curvas, características de posicionamiento integradas o requisitos de producción repetida que hacen que el mecanizado CNC, el estampado o el torneado simple sean ineficientes.
Los candidatos típicos incluyen levas de bisagra, brazos de enlace, portadores en miniatura, elementos de bloqueo, bloques de tope, placas de bisagra complejas y piezas seleccionadas relacionadas con ejes cortos con características no redondas. La decisión de ingeniería no es si un producto “usa una bisagra MIM”, sino qué componentes individuales de la bisagra justifican el uso de feedstock de polvo metálico fino, moldeo por inyección, desaglutinado, control de contracción por sinterizado y compensación de herramental.
Para piezas de bisagra con orificios críticos, superficies de fricción, zonas cosméticas, áreas de contacto relacionadas con el torque o alineación de ensamblaje ajustada, revise la idoneidad MIM, la selección de materiales, la estrategia de tolerancias, la ubicación del punto de inyección, las necesidades de operaciones secundarias y el riesgo de distorsión por sinterizado antes de fabricar el herramental.
Exhibición de Piezas de Bisagra de Precisión MIM
Estas piezas metálicas relacionadas con bisagras muestran la geometría compacta, las características de ensamblaje pequeñas, las superficies visibles y los detalles funcionales que se consideran comúnmente al evaluar un componente para Moldeo por Inyección de Metal en ensambles de dispositivos electrónicos y portátiles.
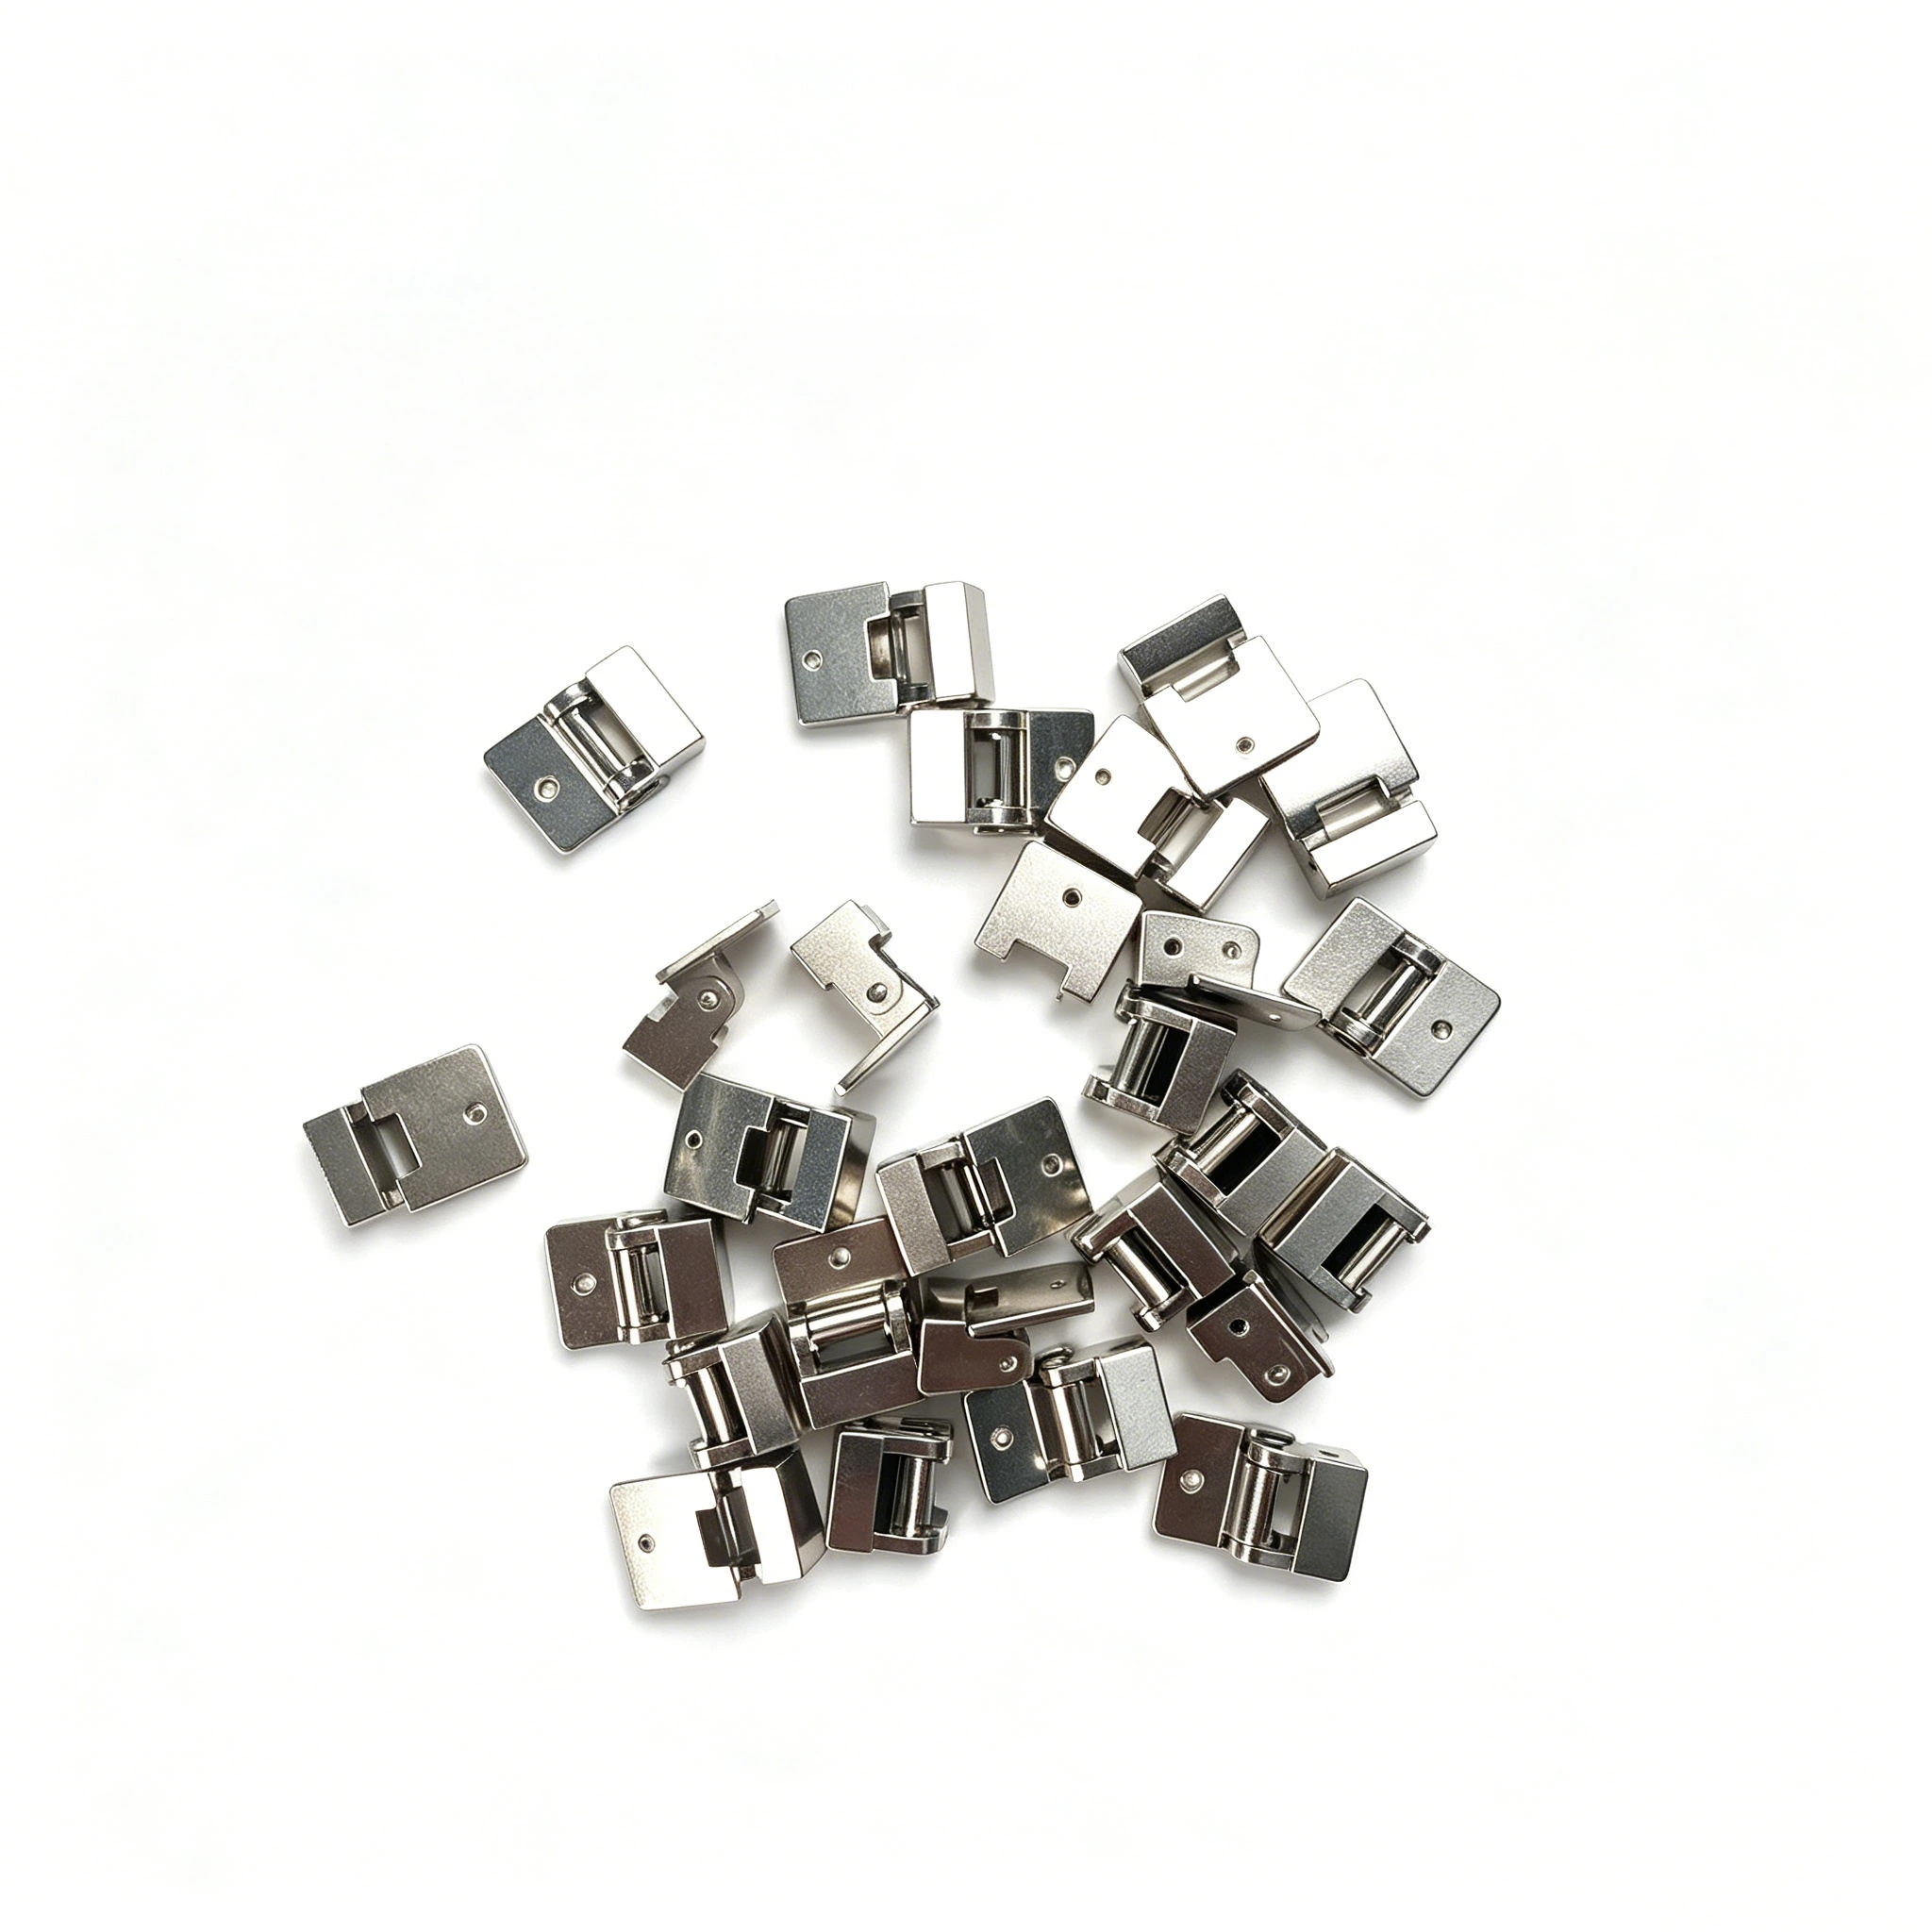
Piezas de Bisagra de Precisión Agrupadas
Los componentes de bisagra agrupados facilitan la comparación de geometría repetible, características de ensamblaje pequeñas y superficies sensibles a la apariencia antes de evaluar la idoneidad, DFM, material, inspección y requisitos de RFQ.
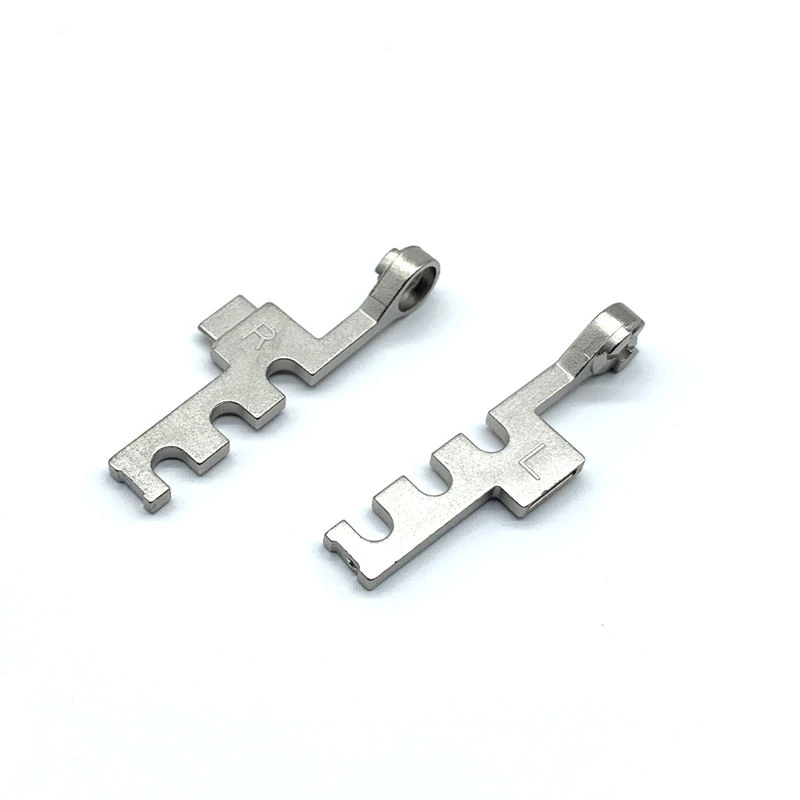
Componente de Bisagra para Pantalla de Smartphone
La geometría compacta de bisagras de pantalla combina características de montaje, superficies visibles e interfaces de ajuste de ensamblaje que pueden requerir una revisión DFM temprana.
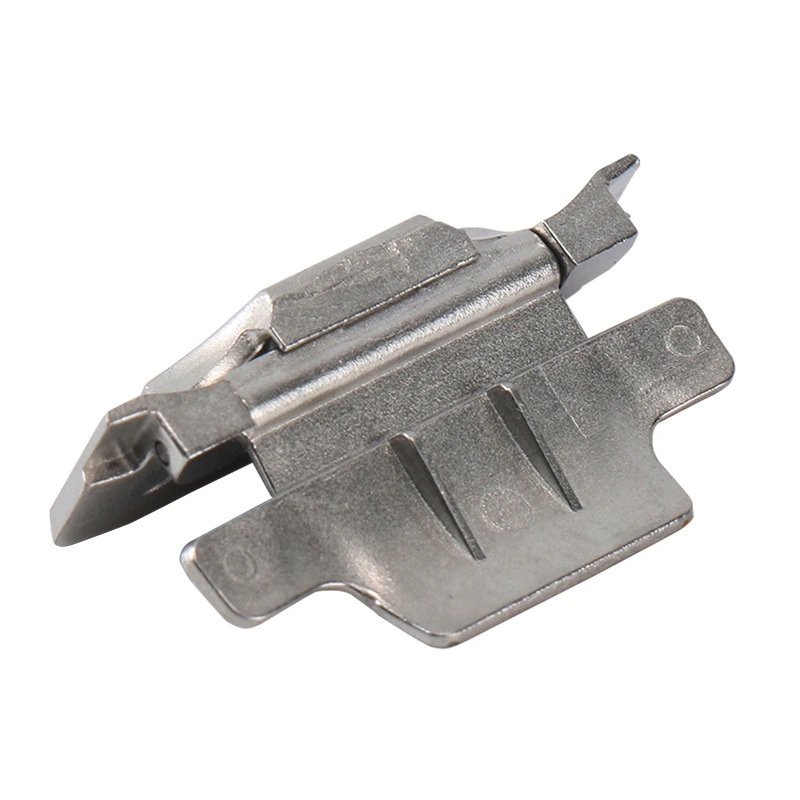
Bisagra para Estuche de Audífonos Bluetooth
Las piezas compactas de bisagra de carcasa emparejadas ponen mayor énfasis en la geometría izquierda-derecha, la posición de orificios pequeños y la alineación del ensamblaje.
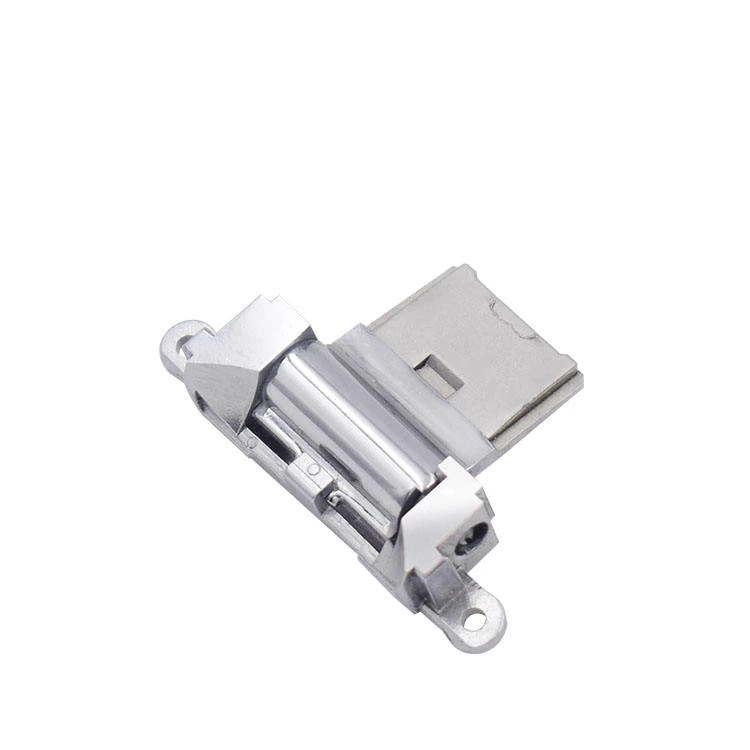
Componente de Bisagra para Audífonos
La geometría compacta de bisagras de dispositivos portátiles a menudo requiere una revisión temprana de las características de pivote, la condición de la superficie y el ajuste del ensamblaje.
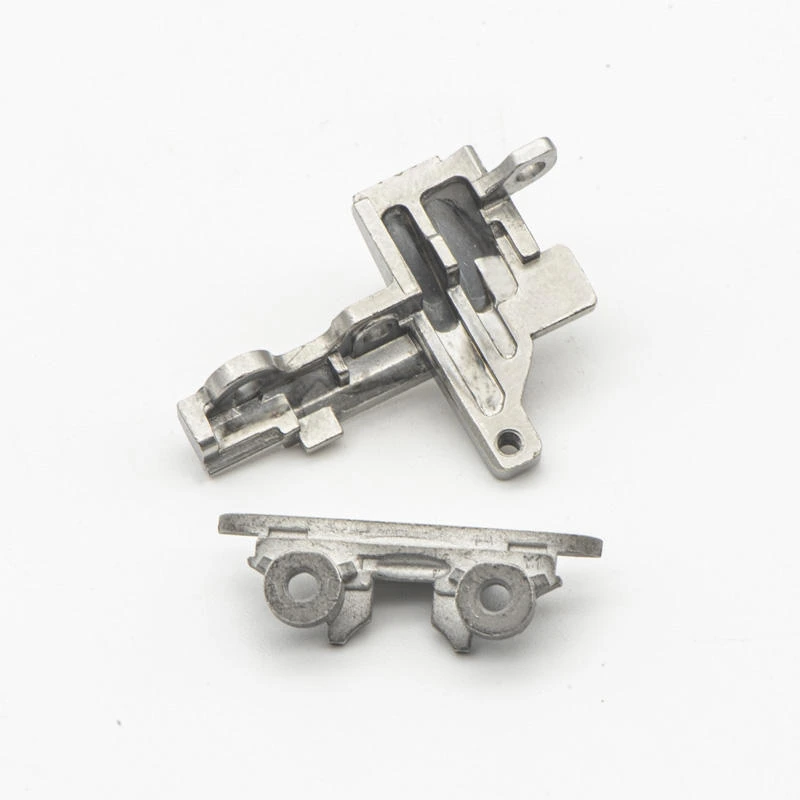
Piezas de detalle de bisagra para caja de audífonos
Los orificios locales, la geometría compacta y las características de ensamblaje pequeñas ilustran las áreas que tienen más probabilidades de afectar el moldeo, el sinterizado y el ajuste final.
Características Relevantes para MIM en Piezas de Bisagra de Precisión
Estos ejemplos muestran geometría compacta, orificios pequeños, superficies curvas o visibles y características orientadas al ensamblaje que pueden justificar una revisión de manufacturabilidad MIM.
Alcance de la Evaluación de Componentes de Bisagra MIM
La evaluación MIM se aplica a componentes individuales de bisagra de precisión en lugar de ensambles completos de bisagras, bisagras de reparación, bisagras de hardware estándar o módulos de bisagra terminados.
Próximos pasos de revisión antes de la fabricación del herramental
Después de confirmar la familia de piezas, los ingenieros deben revisar la idoneidad MIM, la ubicación del punto de inyección, el espesor de pared, los orificios críticos, la elección del material, los requisitos de superficie, los puntos de referencia de inspección y las entradas de RFQ.
Matriz de idoneidad de piezas de bisagra de precisión MIM
La primera decisión es si la geometría de la pieza realmente se beneficia del MIM. Una pieza de bisagra no es un buen candidato para MIM simplemente porque sea pequeña o precisa. El MIM se vuelve valioso cuando la complejidad, el rendimiento del material, el volumen de producción y la integración funcional justifican el herramental, la compensación por contracción, el desarrollo de desaglutinado y sinterizado, y la planificación de inspección.
| Tipo de pieza: bisagra | Idoneidad para MIM | Por Qué MIM Puede Ser Adecuado | Punto clave de revisión |
|---|---|---|---|
| Levas de bisagra / levas de torque | Alto | Perfil curvo compacto, superficies de contacto localizadas, geometría repetible | Superficie de desgaste, ubicación de la compuerta, distorsión por contracción |
| Brazos de enlace / brazos giratorios | Medio–Alto | Geometría pequeña con carga, orificios y características compactas | Planicidad, deformación de orificios, soporte de sinterizado |
| Placas de bisagra con orificios, ranuras o salientes | Medio–Alto | Orificios, ranuras, salientes y características de posicionamiento integrados | Distorsión de placa, tolerancia de orificio, estrategia de referencia |
| Portabrocas de bisagra en miniatura | Alto | Múltiples características de ensamblaje integradas en un solo componente compacto | Espesor de pared, dirección de desmoldeo, superficies funcionales |
| Elementos de bloqueo / posicionamiento | Alto | Características de acoplamiento pequeñas, complejas y repetibles | Resistencia de la superficie de contacto, condición del borde, control de rebaba |
| Pasadores cortos con muchas características / piezas relacionadas con ejes | Condicional | Útiles solo cuando existen planos, ranuras, hombros o características no redondas | No reemplace pasadores torneados simples sin una razón de costo o diseño |
| Placas planas simples | Bajo | Generalmente más adecuadas para estampado o maquinado | Verificación de límite de costo y ruta de producción |
| Ejes o pasadores largos y rectos | Bajo | Generalmente más adecuados para torneado, conformado en frío o rectificado | Rectitud, redondez, costo y ajuste del proceso |
¿Qué son las piezas de precisión para bisagras MIM?
Las piezas de precisión para bisagras MIM son componentes metálicos dentro de mecanismos de bisagra compactos que requieren tamaño pequeño, forma compleja, resistencia mecánica, repetibilidad dimensional y ajuste de ensamble confiable. Pueden usarse en dispositivos plegables, laptops, dispositivos portátiles, estuches de audífonos inalámbricos, electrónicos portátiles, mecanismos de cámaras compactas, articulaciones robóticas, dispositivos industriales compactos y otros conjuntos rotativos pequeños.
No son lo mismo que módulos de bisagra completos. En la práctica, un ensamble de bisagra puede combinar piezas MIM con piezas estampadas, pasadores maquinados, ejes torneados, tornillos, resortes, arandelas, piezas fundidas a presión, piezas de plástico u otros componentes de precisión. El MIM debe evaluarse pieza por pieza, porque diferentes componentes en la misma bisagra pueden pertenecer a diferentes rutas de fabricación.
Desde la perspectiva de una revisión de diseño, una pieza de bisagra MIM generalmente tiene al menos una de las siguientes características: geometría tridimensional compleja, orificios o ranuras pequeñas, estructura compacta que soporta carga, superficies de leva o contacto curvas, características de posicionamiento integradas, o superficies que afectan el torque, el desgaste, la rotación o la alineación del ensamblaje.
Un error común es llamar a todo el mecanismo una “bisagra MIM”. Para la revisión de RFQ y DFM, la pregunta más útil es qué componente debe ser moldeado, cuál debe ser mecanizado y cuál debe permanecer estampado o torneado.
¿Cuándo es adecuado el MIM para componentes de bisagra de precisión?
El MIM debe considerarse cuando el componente de la bisagra es pequeño, geométricamente complejo y se espera que pase a producción de volumen medio a alto después de la validación del diseño. El proceso es menos atractivo para piezas simples, de bajo volumen o grandes donde el maquinado convencional, estampado, fundición a presión o torneado pueden producir la pieza de manera más económica.
Geometría pequeña y compleja
El MIM puede formar perfiles compactos, superficies curvas, orificios, salientes, nervaduras y características integradas sin maquinar cada superficie por separado.
Diseño de Producción Estable
El MIM se vuelve más práctico después de que la geometría de la bisagra se valida y el proyecto avanza hacia la producción repetitiva.
Integración Funcional
Los candidatos más fuertes reducen pasos de maquinado, reducen piezas de ensamble o mejoran la geometría repetible en un mecanismo compacto.
Antes del herramental, la pregunta clave es si la complejidad tiene un valor real de fabricación. La complejidad útil puede reducir operaciones CNC, combinar múltiples funciones en un solo componente moldeado, mejorar la repetibilidad lote a lote o permitir una geometría compacta difícil de estampar o tornear. La complejidad que solo agrega deslizadores de herramental, características ajustadas o riesgo cosmético sin reducir costos ni carga de ensamble puede no justificar el MIM.
Cuándo el MIM no es la mejor opción para piezas de bisagra
El MIM no es un reemplazo universal para el mecanizado CNC, el estampado, la fundición a presión o el torneado. Una revisión MIM confiable también debe identificar las piezas que deben permanecer fuera del proceso MIM.
- Placas de bisagra grandes y simples que pueden estamparse con mejor eficiencia de costos.
- Pasadores o ejes largos y rectos que pueden torneados, conformados en frío o rectificados con mejor control de rectitud.
- Soportes planos simples sin geometría integrada ni ventaja funcional de superficie.
- Prototipos de bajo volumen donde el mecanizado CNC es más rápido y flexible durante los cambios de diseño.
- Cubiertas de bisagra cosméticas grandes donde la apariencia superficial, la distorsión y el riesgo de acabado pueden dominar la decisión.
- Bisagras de ferretería general utilizadas en muebles, puertas o gabinetes mecánicos simples.
- Piezas con cambios de diseño frecuentes antes de que la geometría, el esquema de referencia y las superficies críticas estén congelados.
Este límite es importante porque el MIM requiere inversión en herramental, compensación de contracción, control de desaglutinado y sinterizado, y validación dimensional. Cuando la pieza es simple, la ruta de proceso adicional puede agregar costo sin mejorar la función.
Piezas MIM Comunes Utilizadas en Mecanismos de Bisagra de Precisión
La viabilidad final depende de la geometría del dibujo, el material, las dimensiones críticas, los requisitos cosméticos, el volumen de producción y la función de ensamblaje. El nombre de la pieza por sí solo no es suficiente para una decisión confiable de MIM.
Levas de Bisagra / Levas de Torque
Las levas de bisagra y las levas relacionadas con torque son fuertes candidatas para MIM cuando incluyen perfiles curvos compactos, características de posicionamiento, zonas de contacto localizadas y requisitos de producción repetitiva. Los puntos clave de revisión son la definición de la superficie de la leva, la zona de desgaste, la posición de la marca de compuerta, el riesgo de distorsión por sinterizado, el acabado superficial y si se requiere algún calibrado o maquinado post-sinterizado para el perfil funcional.
Brazos de Unión / Brazos Rotativos
Los brazos de unión pequeños pueden ser adecuados cuando incluyen geometría compacta de soporte de carga, múltiples agujeros, salientes, nervaduras o características no planas. Los brazos largos y delgados requieren una revisión cuidadosa porque las secciones delgadas pueden ser sensibles al manejo de piezas en verde, soporte de desaglutinado, distorsión por sinterizado y desviación de alineación de agujeros.
Placas de Bisagra con Agujeros y Ranuras
Una placa plana simple generalmente no es un candidato fuerte para MIM. Una placa de bisagra se vuelve más adecuada cuando incluye agujeros, ranuras, salientes, cambios de espesor localizados, características de posicionamiento moldeadas o geometría multi-plano. La revisión de ingeniería debe centrarse en la planitud, la ubicación de los agujeros, el balance de paredes y la selección del datum.
Soportes de Bisagra en Miniatura
Los soportes en miniatura son candidatos fuertes cuando combinan paredes, nervaduras, cavidades, agujeros, salientes y características de ubicación en una pieza compacta. La revisión DFM debe cubrir el espesor mínimo de pared, la dirección de desmoldeo, el flujo de feedstock, el soporte de desaglutinado, el soporte de sinterizado y el acceso para inspección.
Elementos de Bloqueo / Posicionamiento
Los bloques de bloqueo, piezas de retención y elementos de posicionamiento a menudo afectan la sensación, posición o estabilidad mecánica de la bisagra. La condición de la superficie de contacto, la calidad del borde, la resistencia local y la elección del material deben revisarse antes del herramental. Una pequeña rebaba, rebaba o marca de compuerta en la superficie incorrecta puede afectar el movimiento o la sensación de ensamblaje.
Pasadores Cortos con Funciones / Piezas Relacionadas con Ejes
Los pasadores de bisagra cortos pueden evaluarse para MIM solo cuando incluyen planos, ranuras, hombros, funciones de bloqueo o geometría no redonda. Los pasadores cilíndricos largos simples generalmente son más adecuados para torneado, conformado en frío o rectificado. Para obtener orientación más detallada sobre piezas tipo eje, consulte Ejes y pasadores MIM.
Dónde se Utilizan las Piezas de Bisagra de Precisión MIM
Las bisagras de precisión MIM son más relevantes en productos compactos donde la bisagra debe combinar movimiento mecánico, resistencia, eficiencia de espacio y ensamblaje repetible. Las aplicaciones de dispositivos ayudan a mostrar dónde se utilizan comúnmente los componentes de bisagra MIM, pero la idoneidad de fabricación aún debe evaluarse a nivel de pieza individual, ya que un ensamblaje de bisagra completo puede combinar MIM, mecanizado, estampado, torneado, resortes, sujetadores y otros procesos.
Piezas de Bisagra para Teléfonos Plegables
Las bisagras de teléfonos plegables pueden incluir componentes mecánicos compactos con características pequeñas, superficies curvas, áreas de soporte de carga y requisitos de alineación. El MIM puede considerarse para levas seleccionadas, portadores, elementos de enlace, piezas de posicionamiento o componentes estructurales en miniatura.
Piezas de Bisagra para Laptops
Los mecanismos de bisagra para laptops pueden usar componentes metálicos pequeños seleccionados que requieren resistencia, geometría compacta o un ajuste de ensamblaje estable. El MIM se vuelve más relevante cuando la pieza incluye geometría compleja, integración de múltiples características o requisitos de consistencia de alto volumen. Esta guía se aplica a componentes de bisagra de precisión fabricados a medida, no a bisagras de repuesto o reparación para laptops terminadas.
Piezas de Bisagra para Dispositivos Vestibles
Los dispositivos portátiles pueden utilizar componentes pequeños de bisagra o rotativos donde el tamaño compacto, la resistencia a la corrosión, el estado de la superficie y la comodidad del usuario son importantes. Contenido relacionado: Piezas MIM para dispositivos portátiles.
Piezas de bisagra para auriculares y estuches de carga
Las bisagras pequeñas en auriculares, estuches de carga o electrónica de consumo compacta pueden incluir soportes en miniatura, topes, detalles de bloqueo o elementos rotativos. MIM puede evaluarse cuando la geometría, la resistencia y el volumen justifican el proceso, pero muchas piezas simples pueden seguir siendo más adecuadas para estampado o maquinado.
MIM vs CNC, estampado, fundición a presión y torneado para piezas de bisagra
El mejor proceso depende de la geometría de la pieza, el volumen de producción, los requisitos de tolerancia, los requisitos de superficie y si el diseño es estable. Una revisión práctica debe comenzar con el dibujo de la bisagra, no con una preferencia genérica de proceso.
| Proceso | Mejor ajuste para componentes de bisagra | Ajuste débil |
|---|---|---|
| MIM | Piezas metálicas pequeñas y complejas con características integradas, geometría estable y mayor volumen de producción | Piezas grandes y simples, diseños inestables, piezas simples de bajo volumen |
| Mecanizado CNC | Prototipos, piezas de bajo volumen, características locales ajustadas, cambios frecuentes de diseño | Piezas pequeñas complejas de alto volumen con muchas características mecanizadas |
| Estampado | Placas planas, piezas de chapa delgada, soportes simples, piezas de chapa de alto volumen | Geometría 3D compleja, piezas compactas gruesas, superficies funcionales curvas |
| Fundición a presión | Piezas estructurales más grandes, carcasas, algunas formas metálicas compactas | Características de precisión de alta resistencia muy pequeñas o componentes delgados detallados |
| Torneado / conformado en frío | Pasadores, ejes, bujes, piezas redondas simples | Características complejas no redondas, geometría integrada de múltiples superficies |
Para la geometría de la pieza, la contracción, el espesor de pared y la estrategia de tolerancias, consulte DFM para MIM. Si un componente de bisagra incluye engranajes compactos o características de sincronización, evalúe esas características por separado utilizando los criterios en microengranajes MIM.
Riesgos de DFM para piezas de bisagra de precisión MIM
Las piezas de bisagra MIM deben revisarse antes del herramental porque pequeños cambios geométricos pueden afectar el moldeo por inyección, el manejo de piezas en verde, el desaglutinado, la contracción durante el sinterizado y el ajuste final del ensamble. El verdadero problema no es solo si la pieza se puede moldear, sino si las superficies funcionales permanecen estables después de la contracción y el acabado.
| Riesgo DFM | Por qué es importante para las piezas de bisagra | Revisión antes del herramental |
|---|---|---|
| Vestigio de compuerta en superficies de contacto o cosméticas | Puede afectar la rotación, el desgaste, la apariencia o el ensamble | Defina las superficies sin compuerta desde el inicio |
| Distorsión por sinterizado en brazos o placas delgadas | Puede afectar la planitud, la posición de los agujeros y la alineación del ensamble | Revise las transiciones de pared, la estrategia de soporte y el esquema de referencia |
| Deformación de agujeros | Puede afectar el ajuste de pivotes, pasadores, ensamble de tornillos o el juego rotacional | Confirme el tamaño, ubicación, tolerancia y necesidades de posprocesamiento de los agujeros |
| Desgaste de la superficie de contacto | Puede afectar el torque, la sensación de movimiento o la vida útil | Revise el material, tratamiento térmico, acabado y condición superficial |
| Ambigüedad en la superficie crítica | El proveedor y el cliente pueden optimizar diferentes superficies | Marque claramente las superficies funcionales, cosméticas, de ensamblaje y no críticas |
Escenario de Ingeniería Representativo: Vestigio de bebedero en una superficie de contacto
Una leva de bisagra MIM compacta cumplió con sus requisitos dimensionales, pero las unidades ensambladas mostraron una sensación de rotación inconsistente. El problema se atribuyó a un pequeño vestigio de bebedero ubicado en una superficie de contacto de la leva funcional. El dibujo controlaba la geometría de la pieza, pero no identificaba esa área de contacto como una superficie sin bebedero o sin línea de partición.
La acción correctiva fue mover el bebedero lejos de la superficie de contacto, identificar claramente el área funcional crítica e incluir la inspección del vestigio del bebedero en el perfil de la leva.
Para piezas de bisagra similares, la DFM debe distinguir las superficies funcionales, cosméticas, de ensamblaje y no críticas antes de la fabricación del herramental. La ubicación del bebedero, la posición de la línea de partición y los requisitos de acabado superficial se pueden revisar luego contra la función real de cada superficie.
Revisión de material y superficie para piezas de bisagra MIM
La selección de materiales para piezas de bisagra MIM debe basarse en la carga, el comportamiento de contacto, el entorno de corrosión, la apariencia superficial, los requisitos de acabado y la compatibilidad del tratamiento térmico. Los componentes de las bisagras pueden experimentar contacto repetido, rotación, fricción, manipulación y exposición al sudor o la humedad, por lo que el material y el tratamiento superficial deben coincidir con la condición de servicio real.
| Característica típica de bisagra | Requisito | Dirección de revisión | Por qué es importante |
|---|---|---|---|
| Brazo de enlace o soporte de carga | Resistencia y capacidad de carga | Revisión de acero inoxidable, acero inoxidable endurecible por precipitación o acero de baja aleación | Soporta estructuras compactas de carga mientras mantiene bajo control la deformación y el ajuste de ensamblaje |
| Componente de bisagra portátil o para dispositivos de mano | Resistencia a la corrosión | Revisión de acero inoxidable o protección superficial | Importante para exposición al sudor, humedad, manipulación repetida e interfaces visibles del dispositivo |
| Leva, tope o elemento de posicionamiento | Rendimiento de desgaste/contacto | Dureza del material, tratamiento térmico, acabado o revisión de recubrimiento | Importante para contacto repetido, sensación de bisagra, consistencia de torque y riesgo de daño superficial local |
| Placa de bisagra visible o componente expuesto | Superficie cosmética | Pulido, granallado, chapado, recubrimiento o revisión de superficie controlada visible | Importante cuando el vestigio de compuerta, línea de partición, dirección de pulido o defectos de recubrimiento pueden ser visibles después del ensamblaje |
Para una selección de materiales más amplia, consulte los materiales MIM. Para requisitos específicos de rendimiento, consulte piezas MIM resistentes al desgaste y piezas MIM resistentes a la corrosión.
Puntos de Inspección para Componentes de Bisagra de Precisión
La planificación de la inspección debe reflejar cómo funciona la pieza en el mecanismo de la bisagra. Un plan de inspección completo no solo consiste en medir todas las dimensiones. Debe separar las dimensiones críticas, las dimensiones de ensamblaje, las superficies de contacto, las superficies cosméticas y las características sensibles al proceso.
Antes del herramental, el cliente y el proveedor deben definir las características CTQ en lugar de tratar cada dimensión como igualmente importante. Para componentes de bisagra, los elementos CTQ comunes incluyen la posición del agujero del pivote, las superficies de referencia, las superficies de contacto, los perfiles de leva relacionados con el torque, las zonas cosméticas visibles y cualquier superficie que pueda requerir maquinado secundario o acabado después del sinterizado.

| Punto de Inspección | Nivel CTQ | Por qué es importante |
|---|---|---|
| Diámetro y posición del agujero crítico | Alto | Afecta el ajuste del pasador, la rotación, la holgura de ensamblaje y la alineación |
| Planicidad | Medio–Alto | Afecta el acoplamiento, el control de espacios y el movimiento suave |
| Condición de la superficie de contacto | Alto | Afecta el desgaste, la sensación de torque y la repetibilidad |
| Vestigio de compuerta y línea de partición | Medio–Alto | Puede afectar zonas cosméticas, superficies de fricción o caras de ensamblaje |
| Rebaba / flash / condición de borde | Medio | Puede interferir con el ensamblaje, la sensación táctil o el movimiento |
| Consistencia dimensional | Alto | Afecta el ensamblaje por lotes y la estabilidad de la producción |
Escenario de ingeniería representativo: Desviación de alineación del agujero después del sinterizado
Un eslabón de bisagra compacto cumplió con el diámetro de agujero especificado, pero la alineación del ensamblaje varió después del sinterizado. El problema no fue el tamaño del agujero en sí. Las secciones de pared irregulares y un brazo delgado alrededor del agujero del pivote hicieron que la característica fuera más sensible a la distorsión del sinterizado y a las condiciones de soporte.
El plano controlaba el diámetro del agujero, pero no definía claramente su relación con la superficie de acoplamiento, la planitud de la pieza o el datum funcional utilizado durante el ensamblaje.
La corrección fue definir la estructura del datum funcional, agregar controles de posición de agujero y planitud donde se requería, y revisar el soporte de sinterizado y el método de inspección juntos. Para piezas de bisagra similares, la DFM debe evaluar la posición del agujero, las relaciones de datum, el balance de pared, el soporte de sinterizado y la condición de ensamblaje final como un sistema en lugar de tratar cada dimensión de forma independiente.
Lista de verificación de RFQ para piezas de bisagra de precisión MIM
Una RFQ útil para piezas de bisagra MIM debe proporcionar suficiente información para la fabricabilidad, el herramental, el material, la tolerancia, la superficie y la revisión de producción. Un dibujo por sí solo puede no ser suficiente si la pieza tiene requisitos ocultos de ensamblaje, par, desgaste o movimiento.
| Entrada de RFQ | Por qué es necesario |
|---|---|
| Plano 2D | Define dimensiones, tolerancias, notas de superficie, datums y características críticas |
| Archivo CAD 3D | Ayuda a revisar geometría, dirección del herramental, transiciones de pared, riesgo de contracción y moldeabilidad |
| Requisito de material | Apoya la revisión de resistencia, corrosión, desgaste, tratamiento térmico o propiedades magnéticas |
| Notas de tolerancia | Ayuda a evaluar si la tolerancia en sinterizado es suficiente o si se necesitan operaciones secundarias |
| Requisito de acabado superficial | Define superficies cosméticas, de fricción, de recubrimiento o de ensamble |
| Posición de ensamble | Muestra qué superficies son funcionales, visibles, de contacto o no críticas |
| Volumen anual | Ayuda a determinar si la economía del herramental MIM es razonable |
| Requisito de carga / torque / ciclo | Ayuda a evaluar el material, la superficie de contacto, el desgaste y el riesgo funcional |
Cómo preparar una pieza de bisagra personalizada para revisión MIM
Para un proyecto de bisagra personalizada, comience por identificar el candidato MIM real, marcando las superficies funcionales y cosméticas, y confirmando qué componentes circundantes deben permanecer mecanizados, estampados, torneados o producidos por otros procesos.
Identificar el candidato MIM
Separe el candidato MIM del ensamblaje completo de la bisagra. Identifique si la pieza es una leva, un portador, un brazo de enlace, un elemento de bloqueo, un bloque de tope, un soporte, una placa o un componente relacionado con un eje corto y rico en características.
Marcar Superficies Funcionales y Cosméticas
Marque claramente las superficies de contacto, las áreas visibles, los planos de referencia de ensamblaje, los orificios, las ranuras, las superficies relacionadas con el torque y cualquier superficie donde el vestigio de la puerta, la línea de partición, la rebaba o la dirección del pulido puedan afectar la función o la apariencia.
Confirmar el Límite del Proceso
No fuerce cada pieza relacionada con bisagras en MIM. Las placas planas simples, los pasadores rectos largos y las piezas de prototipo de bajo volumen iniciales aún pueden ser más adecuadas para estampado, torneado, mecanizado u otras rutas de fabricación.
Envíe su plano de pieza de bisagra para revisión MIM
Contacte a XTMIM cuando su componente sea pequeño, complejo, metálico y difícil de producir eficientemente mediante mecanizado CNC, estampado, fundición a presión o torneado. Proporcione el plano 2D, archivo CAD 3D, requisito de material, notas de tolerancia, requisito de acabado superficial, volumen anual estimado, posición de ensamblaje y cualquier requisito de carga, torque, desgaste o ciclo.
La revisión de ingeniería de XTMIM puede ayudar a evaluar la idoneidad de MIM, la dirección del herramental, la ubicación del punto de inyección, el riesgo de desaglutinado y sinterizado, la elección del material, los requisitos de superficie, las necesidades de operaciones secundarias y la estrategia de inspección antes del herramental, la producción de prueba o la planificación de producción en masa.
Preguntas Frecuentes sobre Piezas de Bisagra de Precisión MIM
¿Se fabrican ensamblajes completos de bisagra mediante MIM?
Generalmente, no. MIM se usa más comúnmente para componentes metálicos pequeños seleccionados dentro de un ensamblaje de bisagra, como levas, portadores, brazos de enlace, elementos de bloqueo, topes o soportes complejos. Un módulo de bisagra completo también puede incluir piezas estampadas, pasadores mecanizados, tornillos, resortes, arandelas, ejes, piezas de plástico o componentes fundidos a presión.
¿Qué piezas de bisagra son las más adecuadas para el Moldeo por Inyección de Metal?
Los candidatos más fuertes para MIM son piezas metálicas pequeñas y complejas con características integradas, geometría de carga compacta, múltiples orificios o ranuras, superficies de contacto curvas o características de posicionamiento repetibles. Algunos ejemplos incluyen levas de bisagra, portadores en miniatura, elementos de bloqueo, topes, placas de bisagra complejas, soportes pequeños y piezas seleccionadas relacionadas con ejes cortos con características no redondas.
¿Cuándo es mejor el mecanizado CNC que el MIM para piezas de bisagra?
El mecanizado CNC suele ser mejor para prototipos de bajo volumen, piezas en etapa de desarrollo temprano, cambios frecuentes de diseño o geometrías simples que no justifican el herramental de MIM. El CNC también puede ser necesario para características locales muy ajustadas o para operaciones secundarias posteriores al sinterizado.
¿Se puede usar MIM para piezas de bisagra de teléfonos plegables?
El MIM se puede usar para componentes seleccionados de bisagras de teléfonos plegables, especialmente piezas pequeñas con geometría compleja, rutas de carga compactas, superficies curvas y requisitos de repetibilidad de alto volumen. Sin embargo, el mecanismo completo de la bisagra no suele ser una sola pieza MIM.
¿Qué información se necesita para cotizar piezas de bisagra por MIM?
Una solicitud de cotización útil debe incluir planos 2D, archivos CAD 3D, requisitos de material, notas de tolerancia, requisitos de acabado superficial, volumen anual, posición de ensamblaje y cualquier requisito de carga, par, desgaste o ciclo.
¿Cuáles son los riesgos comunes de DFM en piezas de bisagra por MIM?
Los riesgos comunes incluyen vestigio de compuerta en superficies de contacto o cosméticas, distorsión por sinterizado en brazos o placas delgadas, deformación de orificios alrededor de características de pivote, rebaba o flash cerca de bordes de ensamblaje, desgaste en superficies de contacto, superficies funcionales no claras y expectativas de tolerancia poco realistas.
¿Son los pasadores largos de bisagra buenos candidatos para MIM?
Los pasadores cilíndricos largos y simples generalmente no son buenos candidatos para MIM. El torneado, el conformado en frío o el rectificado suelen ser más adecuados. MIM solo puede considerarse cuando un pasador corto o una pieza relacionada con un eje incluye geometría no redonda, planos, ranuras, hombros, detalles de bloqueo o características funcionales integradas.
Alcance de la revisión de ingeniería de XTMIM
XTMIM revisa componentes de bisagra de precisión en cuanto a idoneidad del proceso MIM, geometría de la pieza, selección de material, riesgo de herramental, manejo de pieza en verde, desaglutinado, contracción del sinterizado, control dimensional, requisitos de superficie, factibilidad de producción y planificación de inspección.
Para piezas de bisagra de precisión, XTMIM recomienda una revisión basada en planos antes del herramental, porque los componentes de bisagra a menudo incluyen orificios críticos, superficies de contacto, zonas cosméticas, secciones delgadas y relaciones de ensamblaje que no pueden evaluarse solo por el nombre de la pieza.
Referencias técnicas para la evaluación de bisagras MIM
La idoneidad general del MIM depende del diseño, el material, la capacidad del proceso, el volumen de producción y el costo de la pieza, en lugar de solo el nombre de la pieza. guía 'Diseñando con MIM' de MIMA cubre la selección de candidatos en torno al rendimiento del material, la complejidad de la forma, la cantidad de producción y el costo, mientras que el recursos de normas MPIF proporcionar estándares de materiales MIM, notas explicativas y definiciones.
La descripción general del proceso MIM de EPMA es relevante para la ruta MIM básica, incluyendo la mezcla de polvo y aglutinante (feedstock), moldeo, desaglutinado y sinterizado. Para especificaciones de materiales, ASTM B883-24 cubre materiales especificados Moldeados por Inyección de Metal, mientras que ISO 22068:2012 especifica los requisitos químicos, mecánicos y físicos para materiales MIM sinterizados.
Estas referencias respaldan la revisión general de ingeniería, pero no reemplazan los planos específicos del proyecto, las hojas de datos de materiales, los planes de inspección acordados ni los criterios de aceptación del cliente. Para piezas de bisagra de precisión, la aceptación final debe basarse en el plano del cliente, el modelo CAD 3D, el requisito de material, las dimensiones críticas, las definiciones de superficies funcionales, los requisitos cosméticos, las condiciones de ensamblaje, el volumen de producción y la capacidad del proceso del proveedor.