Preparación de Diseño y Herramental MIM La revisión de diseño MIM debe realizarse antes del herramental, ya que el molde fija decisiones difíciles de cambiar posteriormente, incluyendo la ubicación de la compuerta, la línea de partición, la estrategia del perno de núcleo, la compensación de contracción, la protección de superficies cosméticas y la tolerancia de maquinado. La revisión no solo debe preguntar si la pieza puede ser moldeada. Debe confirmar...
Preparación de diseño y herramental MIM
La revisión de diseño MIM debe realizarse antes del herramental, ya que el molde fija decisiones difíciles de cambiar posteriormente, incluyendo la ubicación de la compuerta, la línea de partición, la estrategia del perno de núcleo, la compensación de contracción, la protección de superficies cosméticas y la tolerancia de maquinado. La revisión no solo debe preguntar si la pieza puede ser moldeada. Debe confirmar si la geometría puede pasar por el moldeo por inyección, manejo de pieza verde, desaglutinado, sinterizado, control dimensional, operaciones secundarias e inspección final sin revisiones evitables del herramental. Antes de la inversión en el molde, los ingenieros deben revisar el espesor de pared, agujeros, socavados, caras cosméticas, tolerancias críticas, soportes de sinterizado, requisitos de material y entradas de RFQ.
Geometría y espesor de pared
Compuerta, línea de partición y riesgo del herramental
Contracción y soporte para sinterizado
Tolerancias críticas e inspección
Respuesta rápida: una pieza MIM está lista para herramental solo cuando los riesgos DFM, la disposición del herramental, el comportamiento de contracción, la estrategia de tolerancias, las operaciones secundarias y los criterios de inspección son lo suficientemente claros como para cotizar y construir alrededor. Utilice esta revisión para decidir si el diseño puede proceder a la inversión del molde, necesita ajuste geométrico o debe compararse con otra ruta de fabricación. Para el marco de diseño más amplio, utilice el Guía de Diseño MIM. Para retroalimentación basada en planos antes de la liberación del herramental, consulte revisión de ingeniería MIM.
Por qué la revisión de diseño debe realizarse antes del herramental MIM
El herramental MIM convierte las suposiciones de diseño en características físicas del molde, compensación de contracción, líneas de partición, machos, bebederos y consecuencias de inspección. Antes de construir el molde, se puede ajustar una transición de pared, reconsiderar una característica lateral, proteger una cara cosmética y relajar una tolerancia no crítica. Después del herramental, el mismo problema puede requerir modificación del molde, mecanizado adicional, compromiso del proceso o un cambio en el dibujo. .
Es por eso que la preparación del herramental debe revisarse a lo largo de toda la ruta MIM en lugar de ser solo una verificación del molde. La pieza debe pasar por moldeo por inyección, manejo de pieza verde, desaglutinado, sinterizado, control dimensional, operaciones secundarias e inspección final. Una geometría que llena bien aún puede distorsionarse durante el sinterizado; una característica que sobrevive al sinterizado aún puede ser difícil de inspeccionar o antieconómica de mantener con precisión. .
Revise las opciones de diseño mientras aún son flexibles.
La dirección de los barrenos, las transiciones de pared, las superficies cosméticas y la estrategia de tolerancias son más fáciles de cambiar antes de que se fijen los insertos, correderas, machos y ubicaciones de los bebederos.
Revise la ruta de fabricación completa.
El herramental, la contracción, el soporte de sinterizado, la tolerancia de mecanizado, la inspección y los criterios de aceptación deben considerarse juntos antes de la inversión en el molde.
Listo para herramental no significa libre de riesgos. Significa que los riesgos importantes son visibles, las decisiones críticas de diseño y proceso están acordadas, y los riesgos restantes se comprenden lo suficientemente bien como para proceder con la inversión en el molde.
Riesgos si la revisión de diseño MIM comienza después del herramental
Cuando la revisión comienza después del herramental, el equipo del proyecto pierde flexibilidad. El proveedor aún puede mejorar los ajustes del proceso, ajustar el soporte de sinterizado o modificar ciertos detalles del herramental, pero muchas decisiones de diseño ya están fijadas en el molde. El resultado no suele ser un problema aislado, sino una cadena de modificaciones del herramental, retrasos en las pruebas, operaciones secundarias y discusiones poco claras sobre la aceptación.
| Problema descubierto tarde | Por qué es importante después del herramental | Resultado posible |
|---|---|---|
| Transición incorrecta del espesor de pared | El molde ya está construido alrededor de la geometría original. | Contracción desigual, distorsión, agrietamiento o dimensiones locales inestables. |
| Mala ubicación del punto de inyección | La marca de compuerta puede aparecer en una superficie cosmética o funcional. | Rechazo visual, mecanizado local, pulido o revisión del molde. |
| Tramo largo sin soporte | No se consideró el soporte de sinterizado durante el diseño. | Combamiento, alabeo, costo del soporte o solicitud de cambio de geometría. |
| Tolerancias no críticas demasiado ajustadas | Las rutas de inspección y maquinado no se planearon con anticipación. | Mayor costo, plazo de entrega más largo o disputas dimensionales. |
| Orificios laterales o socavados no revisados | La estrategia de deslizadores, pasadores de núcleo o línea de partición puede ser más compleja de lo esperado. | Rediseño del molde, riesgo de rebaba, desgaste del herramental o riesgo de mantenimiento. |
| Dato crítico no definido | El método de inspección y la compensación por contracción no están claros. | Retraso en la primera pieza, medición inconsistente o desacuerdo entre proveedor y cliente. |
| Nervaduras delgadas o esquinas afiladas | La resistencia de la pieza en verde y el comportamiento de desaglutinado pueden ser débiles. | Grietas, piezas en verde rotas o cambio de diseño local. |
| Requisito de acabado superficial omitido | Las marcas de compuerta, expulsor o línea de partición pueden colocarse en áreas inaceptables. | Acabado secundario, revisión de dibujo o rechazo cosmético. |
Esto no significa que cada problema descubierto después del herramental se convierta en un proyecto fallido. Algunas correcciones son normales durante el desarrollo de la primera muestra. El problema es que una revisión tardía convierte preguntas de diseño en preguntas de herramental y reduce el número de soluciones prácticas disponibles.
Ejemplo representativo: Ubicación de la compuerta revisada demasiado tarde
- Problema
- Un pequeño componente MIM pasó la revisión inicial de CAD, pero la cara exterior visible no se marcó como crítica cosmética antes del herramental. Durante el muestreo de prueba, la marca de la compuerta apareció en una superficie que luego se identificó como visible en el ensamblaje final.
- Causa
- El paquete de revisión no distinguió entre caras cosméticas, caras ocultas, zonas de contacto funcional o áreas inaceptables de compuerta/expulsor, por lo que la disposición del molde procedió sin el requisito de apariencia del ensamblaje final.
- Acción de ingeniería
- El equipo revisó la orientación del ensamblaje, reclasificó las superficies visibles y no visibles, y evaluó si la compuerta debía moverse o si un acabado controlado era más práctico. La lección preventiva es marcar las superficies cosméticas, las caras funcionales, los puntos de referencia de ensamblaje y las zonas inaceptables de compuerta/expulsor antes de la liberación del molde.
Lista de Verificación de Preparación del Herramental MIM
Una revisión de diseño MIM debe ser estructurada. No debe depender únicamente de que un proveedor diga “podemos fabricarlo” o de que un cliente diga “el dibujo es definitivo”. La revisión debe conectar la función de la pieza, la geometría, el herramental, el material, el sinterizado, las tolerancias y la inspección.
Para una herramienta de revisión imprimible y paso a paso, utilice el lista de verificación de diseño DFM para MIM antes de la liberación del herramental.
| Área de revisión | Preguntas a confirmar antes del herramental |
|---|---|
| Geometría | ¿Las transiciones de espesor de pared, orificios, ranuras, nervaduras, socavados, características delgadas y esquinas afiladas son adecuadas para MIM? |
| Material | ¿La aleación seleccionada cumple con los requisitos de resistencia, corrosión, dureza, desgaste, propiedades magnéticas o resistencia al calor? |
| Tolerancia | ¿Qué dimensiones son críticas para la función y cuáles pueden permanecer como sinterizadas? |
| Superficie | ¿Están definidas las caras cosméticas, las áreas sensibles a la compuerta y las áreas sensibles a la línea de partición? |
| Sinterizado | ¿La pieza necesita superficies de soporte, planificación de fijaciones o revisión de orientación? |
| Operaciones secundarias | ¿Se requieren mecanizado, tratamiento térmico, pulido, recubrimiento, pasivación o roscado? |
| Volumen | ¿El volumen anual estimado justifica la inversión en herramental MIM? |
| Inspección | ¿Están claras las dimensiones críticas, la estrategia de referencia y los criterios de aceptación? |
| Aplicación | ¿Qué condiciones de carga, temperatura, corrosión, desgaste, movimiento o ensamblaje enfrentará la pieza? |
| Claridad del dibujo | ¿Son las notas, tolerancias, especificaciones de material y requisitos de superficie lo suficientemente específicos para la revisión? |
Secuencia de revisión antes de la liberación del herramental
Comience con la función de la pieza.
Identifique cómo funciona la pieza en el ensamblaje y qué características afectan el rendimiento.
Identifique cómo funciona la pieza en el ensamblaje y qué características afectan el rendimiento.
Revise la geometría para la viabilidad de MIM.
Verifique el espesor de pared, orificios, socavados, nervaduras, paredes delgadas, esquinas afiladas y la resistencia de la pieza en verde.
Verifique el espesor de pared, orificios, socavados, nervaduras, paredes delgadas, esquinas afiladas y la resistencia de la pieza en verde.
Confirme la dirección del material.
Revise si la aleación MIM seleccionada cumple con los requisitos de resistencia, resistencia a la corrosión, dureza, comportamiento magnético o desgaste.
Revise si la aleación MIM seleccionada cumple con los requisitos de resistencia, resistencia a la corrosión, dureza, comportamiento magnético o desgaste.
Separe las dimensiones críticas y no críticas.
Evite tratar todas las dimensiones como igualmente importantes.
Evite tratar todas las dimensiones como igualmente importantes.
Revise las superficies sensibles del punto de inyección, línea de partición y expulsores.
Defina las caras cosméticas y funcionales antes del diseño del herramental.
Defina las caras cosméticas y funcionales antes del diseño del herramental.
Verifique el soporte durante el sinterizado y los riesgos de contracción.
Revise tramos largos, áreas sensibles a la planitud, geometría en voladizo y superficies de soporte.
Revise tramos largos, áreas sensibles a la planitud, geometría en voladizo y superficies de soporte.
Planifique las operaciones secundarias.
Decida si los orificios, roscas, superficies de sellado o puntos de referencia de precisión requieren mecanizado después del sinterizado.
Decida si los orificios, roscas, superficies de sellado o puntos de referencia de precisión requieren mecanizado después del sinterizado.
Confirmar los requisitos de inspección.
Definir cómo se medirán y aceptarán las dimensiones críticas.
Definir cómo se medirán y aceptarán las dimensiones críticas.
Revisar el volumen de producción y los supuestos de la RFQ.
Confirmar si la inversión en herramental MIM está justificada en comparación con el mecanizado, la fundición, la pulvimetalurgia u otras rutas.
Confirmar si la inversión en herramental MIM está justificada en comparación con el mecanizado, la fundición, la pulvimetalurgia u otras rutas.
Liberar el herramental solo después de documentar los elementos de riesgo.
El objetivo no es eliminar todos los riesgos, sino hacer visibles los riesgos conocidos antes de la inversión en el molde.
El objetivo no es eliminar todos los riesgos, sino hacer visibles los riesgos conocidos antes de la inversión en el molde.
Qué revisar antes del herramental MIM
Una vez que comienza el herramental, las características de la pieza se convierten en acciones del molde, pines de núcleo, ubicaciones de compuerta, zonas de compensación de contracción, riesgos de manejo de la pieza en verde, requisitos de soporte de sinterizado y características de inspección. Por lo tanto, la revisión debe conectar la geometría con sus consecuencias de herramental y del proceso posterior, en lugar de verificar cada elemento de forma aislada.
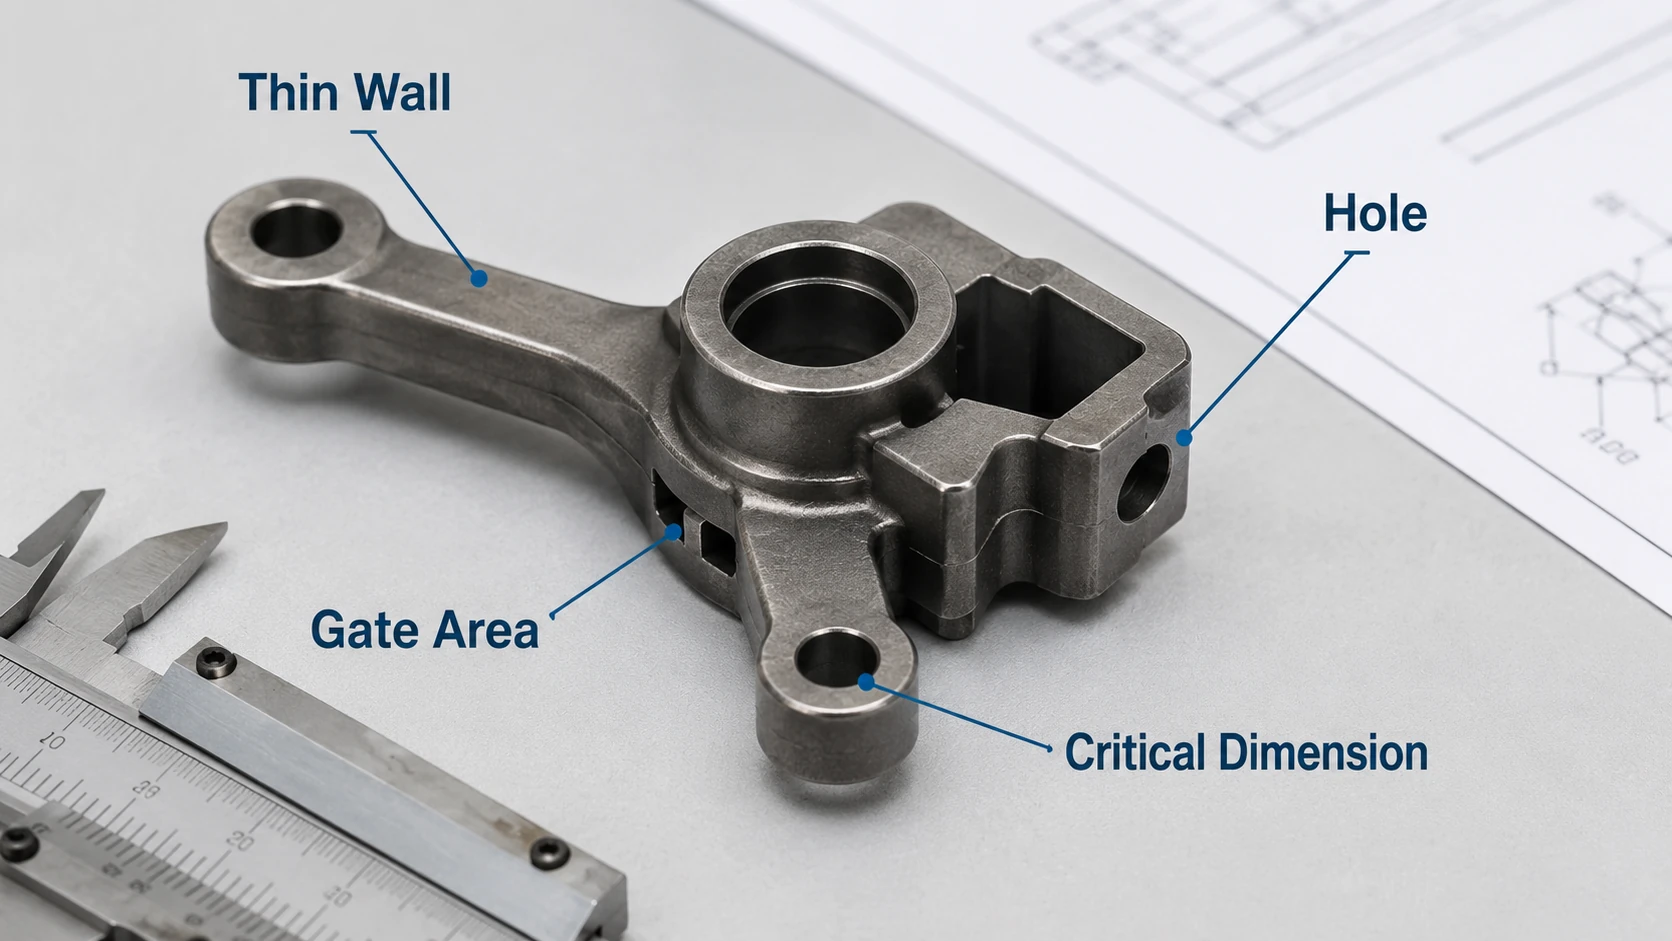
Las transiciones de espesor de pared, los agujeros, los socavados, las superficies sensibles a la compuerta y los puntos de referencia críticos deben revisarse antes de la inversión en el molde, ya que afectan la disposición del herramental, el comportamiento de la contracción, las operaciones secundarias y la planificación de la inspección.
Espesor de pared y distribución de masa
El espesor de la pared afecta el flujo del feedstock, el comportamiento de enfriamiento, la estabilidad del desaglutinado y la contracción del sinterizado. Un saliente pesado junto a una pared delgada o una transición repentina de grueso a delgado puede aumentar el riesgo de distorsión o agrietamiento porque la masa no se distribuye uniformemente a lo largo del proceso.
Antes del herramental, revise si las secciones pesadas se pueden vaciar, si las transiciones necesitan radios más grandes, si se puede reducir la masa y si la región gruesa es funcionalmente necesaria. El objetivo no es simplemente hacer la pieza más delgada; es hacer que la geometría sea más estable a través del moldeo, el desaglutinado y el sinterizado. Una pregunta útil es si el espesor es requerido por la función o heredado de un diseño mecanizado. Para una guía más profunda, consulte Diseño de espesor de pared en MIM.
Agujeros, ranuras, socavados y pines de núcleo
La dirección del agujero y la profundidad de la característica pueden cambiar la ruta del herramental. Un agujero alineado con la apertura del molde puede ser sencillo de vaciar, mientras que un agujero lateral puede requerir un corredera o mecanizado secundario. Los agujeros pequeños y profundos o ciegos pueden crear pines de núcleo frágiles o mal soportados, y los socavados pueden requerir correderas, herramental dividido, un cambio de geometría o una operación secundaria.
La pregunta correcta no es si el MIM puede formar la característica, sino si su moldeo es la mejor ruta técnica y económica. Antes de la fabricación del herramental, compare el moldeo directo con taladrado, escariado, roscado o mecanizado después del sinterizado, y verifique si la complejidad de la característica está justificada por la función, la reducción de ensambles o el volumen de producción. Para obtener orientación detallada sobre características, consulte Agujeros, ranuras y socavados en MIM.
Nervaduras, Características Delgadas y Transiciones Agudas
Una pieza MIM debe sobrevivir al moldeo, la expulsión, el manejo de la pieza en verde, el desaglutinado y el sinterizado antes de alcanzar su resistencia metálica final. Las nervaduras delgadas, los dedos largos, las transiciones agudas y las puntas frágiles pueden parecer aceptables en su forma metálica final, pero pueden ser vulnerables en el estado verde o marrón.
Revise la resistencia de la pieza en verde, la dirección de manejo, el soporte local y si la geometría crea una transición débil o una región sin soporte. Para proyectos de soportes industriales, las nervaduras, los bosses, los puntos de referencia de montaje y el soporte de sinterizado deben revisarse como un sistema conectado; consulte la revisión de diseño específica para soportes.
Superficies Funcionales, Cosméticas y Sensibles al Herramental
Las marcas de inyección, las líneas de partición, las marcas de expulsores y los bordes sensibles a rebabas deben planificarse en función de la función de la pieza. Los puntos de referencia de ensamble, las superficies de sellado, las superficies de deslizamiento o de rodamiento, las características de ajuste a presión, las caras cosméticas visibles y las superficies que requieren pulido, recubrimiento, pasivación o galvanizado deben identificarse antes de la disposición del molde.
Las decisiones sobre la línea de partición y la inyección no deben basarse únicamente en la conveniencia del molde. Una ubicación que es aceptable en una superficie oculta puede ser inaceptable en una cara de sellado, deslizamiento, cosmética o de referencia de precisión. La definición temprana de estas superficies también ayuda al equipo de herramental a elegir dónde son aceptables los correderas, pines de núcleo, expulsores y la tolerancia de mecanizado.
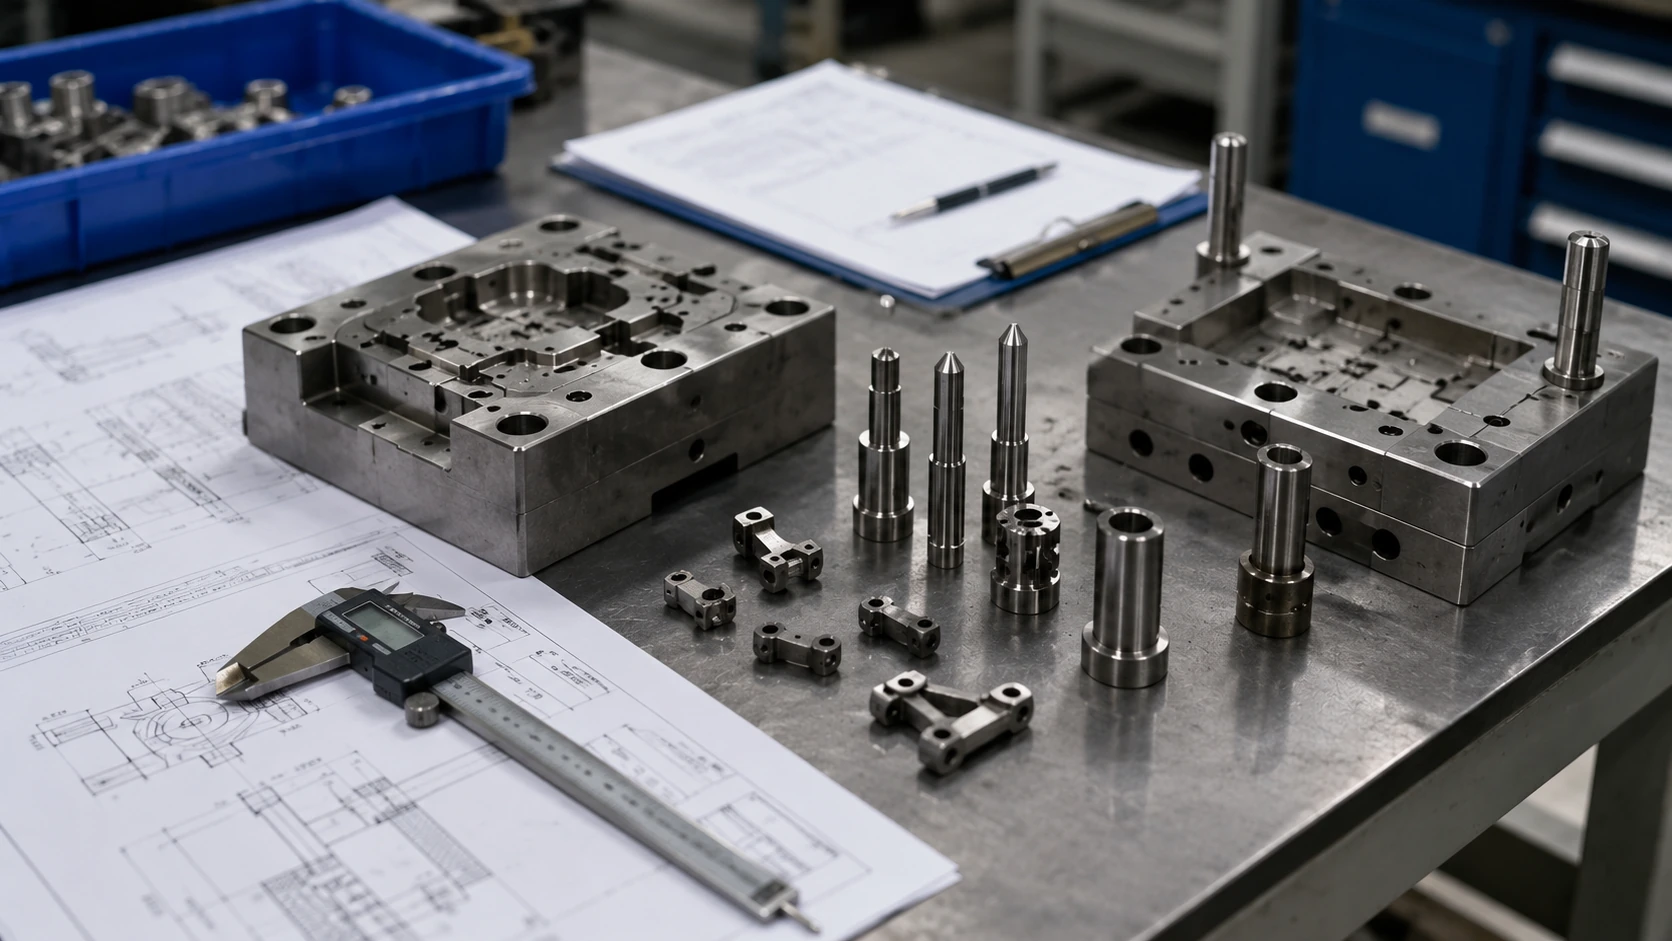
Las decisiones de diseño del producto se convierten en decisiones de herramental una vez que comienza la construcción del molde. Las correderas, los pines de núcleo, las inyecciones, las líneas de partición, los puntos de referencia y los requisitos de soporte deben justificarse antes de la liberación del herramental.
Matriz de Decisión Diseño-Herramental
| Característica de diseño | Impacto del herramental o del proceso | Decisión antes del herramental |
|---|---|---|
| Dirección del orificio lateral | Puede requerir una corredera, un pin de núcleo o un mecanizado secundario. | Confirme si el moldeo directo o el mecanizado ofrecen el mejor equilibrio entre riesgo y costo. |
| Cara cosmética o funcional | Restringe las ubicaciones de la compuerta, el expulsor y la línea de partición. | Marque en el dibujo las áreas inaceptables de contacto con la herramienta y las superficies visibles. |
| Pared delgada o característica frágil | Afecta el llenado, la resistencia en verde, la expulsión y el manejo. | Confirme que la geometría, el soporte y el manejo son lo suficientemente robustos antes de depender de la corrección de la herramienta. |
| Dato crítico | Afecta la compensación de contracción, la tolerancia de mecanizado, los herramentales y la inspección. | Defina la función y el método de medición antes de la liberación del molde. |
| Agujero ciego profundo | Puede requerir un pasador de núcleo largo o débilmente soportado. | Revise la resistencia del pasador, la vida útil de la herramienta y si el mecanizado post-sinterizado es más seguro. |
| Socavado | Puede requerir un corredera, herramental dividido, rediseño u operación secundaria. | Mantenga la complejidad moldeada solo cuando la función o la economía de producción lo justifiquen. |
| Sección larga sin soporte | Puede requerir soportes de sinterizado o superficies de apoyo dedicadas. | Revise la estrategia de soporte junto con los requisitos de geometría y planitud. |
Para detalles específicos del molde más allá del DFM a nivel de producto, consulte el diseño de molde MIM. La revisión de diseño no reemplaza la ingeniería del molde; asegura que el equipo de herramental reciba requisitos claros de funcionalidad y proceso antes de cortar el acero.
Revise la contracción y el soporte de sinterizado antes del herramental.
La contracción es una de las razones más importantes para revisar el diseño MIM antes del herramental. Durante el sinterizado, la pieza se densifica y se contrae del tamaño moldeado hacia el componente metálico final. El herramental debe compensar la contracción esperada, pero la contracción no es un factor de escala simple aplicado por igual a cada característica de la pieza.
La estabilidad dimensional final depende del material, el sistema polvo-aglutinante, la geometría, la distribución del espesor de pared, el comportamiento de desaglutinado, el soporte de sinterizado, la orientación de la pieza y la estrategia de inspección. Si el diseño crea masa asimétrica, tramos largos sin soporte, características en voladizo delgadas o superficies de soporte difíciles, la compensación del herramental por sí sola puede no resolver el problema.
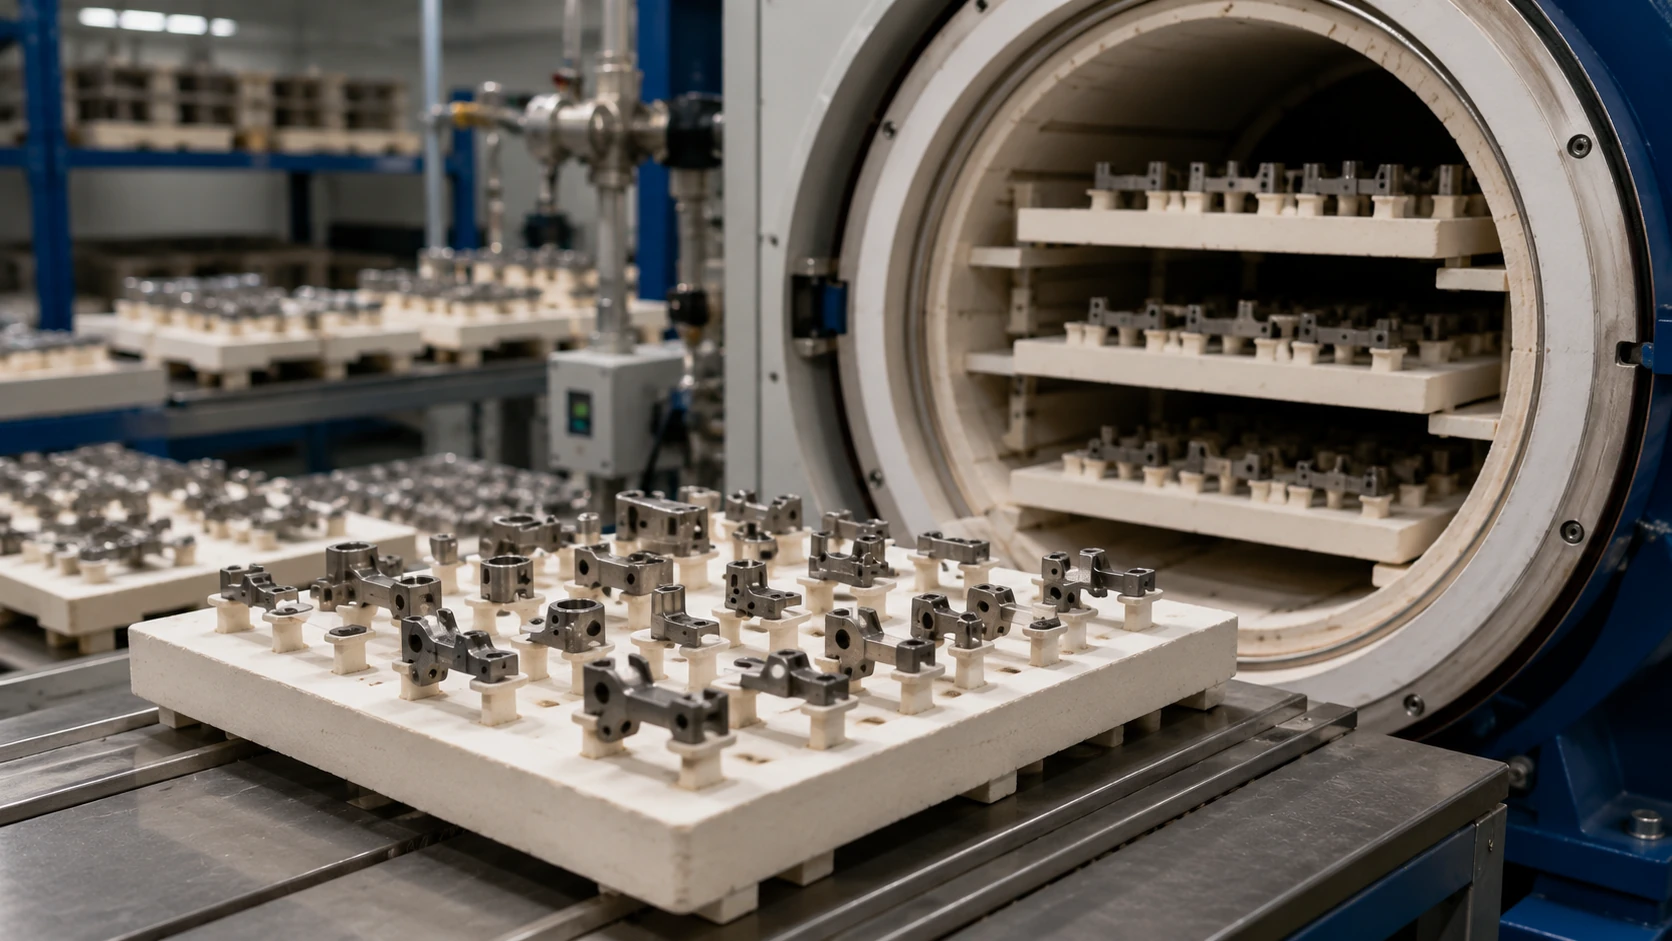
El soporte de sinterizado debe considerarse antes del herramental cuando hay tramos largos, características delgadas o superficies sensibles a la planitud que puedan distorsionarse.
La compensación por contracción no es solo un factor de escala del molde
Un error común es asumir que la contracción MIM puede manejarse solo agrandando la cavidad del molde. En proyectos reales, la compensación por contracción debe considerar la geometría. Un cubo grueso, un brazo delgado, una nervadura aislada, una ranura larga o una sección asimétrica pueden no contraerse de la misma manera que el cuerpo circundante.
La revisión de diseño debe evaluar si el espesor de pared está balanceado, si las regiones gruesas pueden aligerarse, si las dimensiones críticas están ubicadas a través de geometría propensa a distorsión, si la pieza tiene superficies de soporte estables, si la dirección esperada de contracción entra en conflicto con los puntos de referencia funcionales, y si se necesita margen de maquinado secundario para áreas de precisión.
Esto no significa que MIM no pueda controlar dimensiones. Significa que el control dimensional comienza con la revisión de diseño, no solo con los ajustes del horno.
El soporte de sinterizado puede cambiar las prioridades de diseño
Algunas piezas requieren soporte durante el desaglutinado o sinterizado. Tramos largos, brazos en voladizo, puntas delgadas, geometría asimétrica y características sensibles a la planitud pueden necesitar soportes especiales, soportes cerámicos o planificación de superficies de soporte.
Si las necesidades de soporte se descubren después del herramental, el equipo del proyecto puede enfrentar opciones limitadas. La pieza puede necesitar accesorios especiales, cambios locales de diseño o aceptación de un mayor riesgo de distorsión. Si el soporte se revisa antes del herramental, el diseñador puede considerar agregar caras de soporte estables, ajustar características sensibles a la orientación o cambiar superficies no funcionales para mejorar el soporte.
Pregunta de revisión de diseño: ¿Puede esta pieza ser soportada durante el sinterizado sin dañar superficies funcionales o cosméticas? Si la respuesta no es clara, el diseño no está listo para la liberación del herramental.
Ejemplo Representativo: Geometría No Soportada y Distorsión por Sinterizado
- Problema
- Un componente MIM delgado, similar a un puente, mostró deformación después del sinterizado. La geometría CAD era aceptable para el moldeo, pero una sección larga y no soportada era sensible a la caída durante el procesamiento térmico.
- Causa
- La revisión inicial se centró en el llenado del molde y las dimensiones externas sin definir la orientación del sinterizado, las zonas de contacto de soporte o qué requisito de planitud era crítico para la función.
- Acción de ingeniería
- El equipo revisó conjuntamente la orientación de la pieza, las superficies de soporte y la planitud funcional, luego ajustó la geometría no funcional donde fue posible y planificó una ruta de soporte más estable. Las luces largas, las regiones en voladizo, las puntas delgadas y las caras sensibles a la planitud deben revisarse antes del herramental en lugar de tratarse como problemas exclusivos del horno más adelante.
Estrategia de Tolerancia e Inspección Antes del Herramental
La revisión de tolerancias es una de las partes más importantes de la preparación del herramental MIM. Un dibujo con muchas tolerancias ajustadas puede parecer preciso, pero puede no ser la mejor estrategia de fabricación. En MIM, algunas dimensiones pueden controlarse tal como se sinterizan, mientras que otras pueden requerir mecanizado post-sinterizado, calibrado, escariado, roscado, rectificado o fijaciones de inspección, dependiendo de la geometría y función de la pieza.
La revisión del diseño debe separar las dimensiones funcionales de las dimensiones generales. No todas las dimensiones merecen el mismo nivel de tolerancia. Para obtener una guía más detallada, consulte tolerancias MIM.
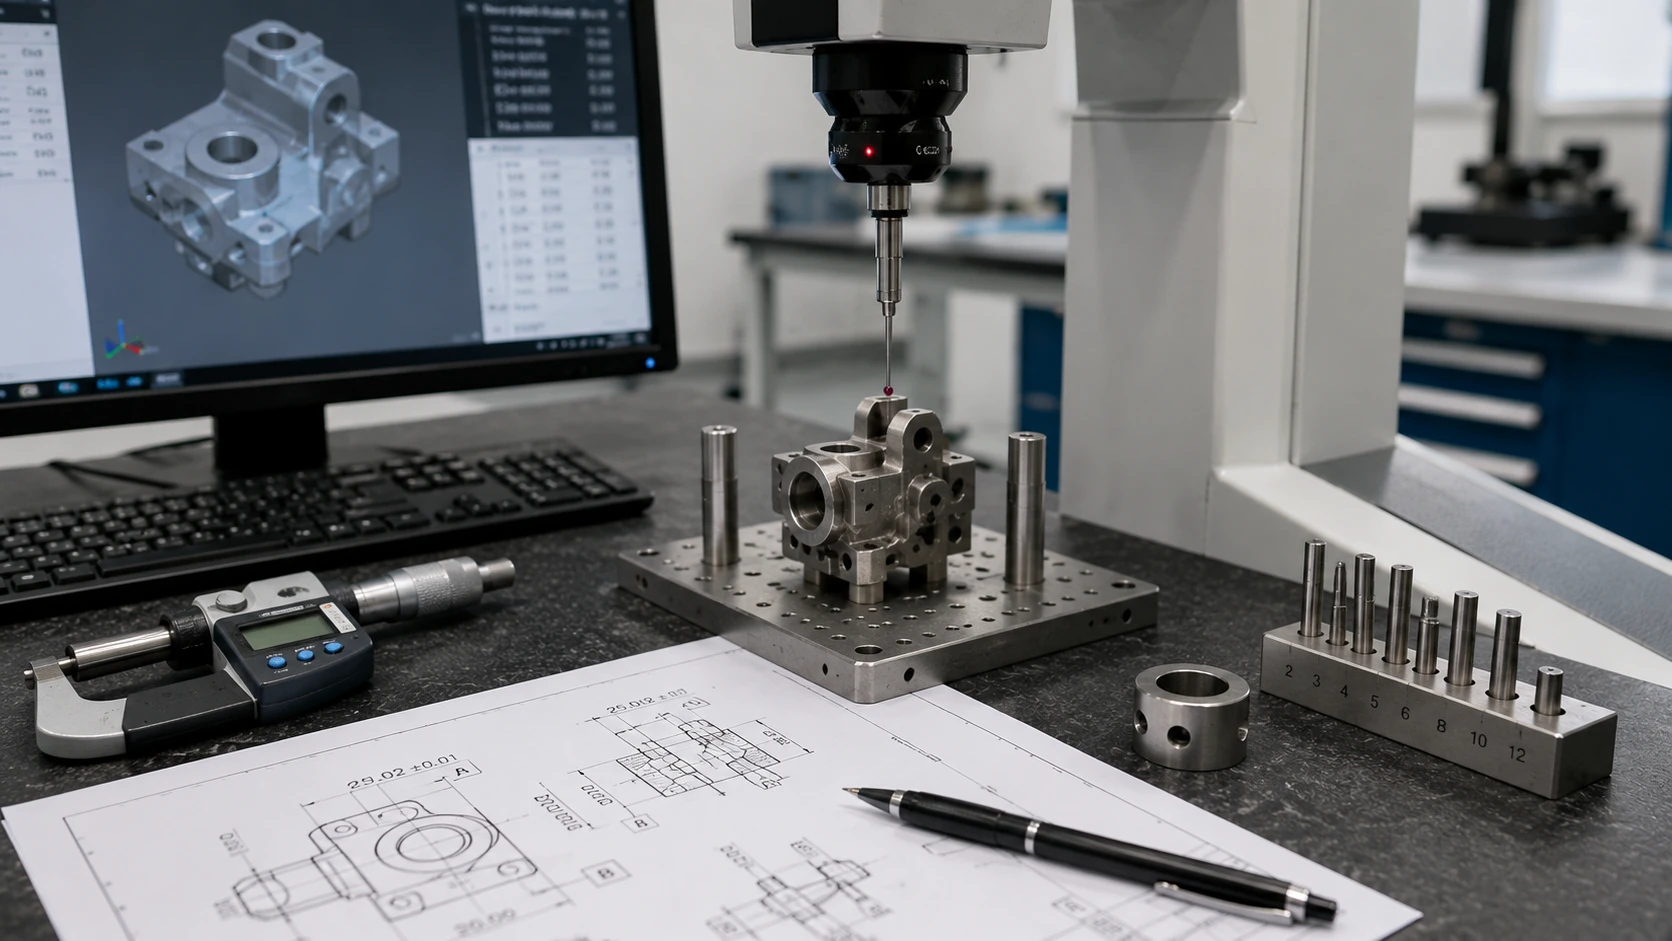
Las dimensiones críticas, los datums y los métodos de inspección deben identificarse antes del herramental, especialmente cuando se requieran mecanizados secundarios o calibres dedicados.
| Tipo de dimensión | Enfoque de revisión antes del herramental | Decisión típica |
|---|---|---|
| Referencia de ensamble | Función, método de inspección, control de contracción. | Definir claramente antes del herramental. |
| Agujero de precisión | Tal como sinterizado, mecanizado, escariado o roscado. | Planificar margen de mecanizado si es necesario. |
| Superficie cosmética | Sensibilidad de compuerta, expulsores y línea de partición. | Proteger la cara visible en el diseño del herramental. |
| Dimensión externa no crítica. | Evitar tolerancias ajustadas innecesarias. | Relajar si la función lo permite. |
| Zona de rosca o ajuste a presión. | Formado, maquinado, roscado o insertado. | Confirmar la ruta del proceso temprano. |
| Área sensible a la planicidad | Método de soporte e inspección durante el sinterizado. | Revisar el soporte antes del herramental. |
| Superficie de sellado o deslizamiento | Acabado superficial, rebaba, rebaba y riesgo de desgaste. | Proteger mediante diseño y planificación del proceso. |
¿Tal como sinterizado, maquinado secundario o dispositivo de inspección?
Antes de la liberación del herramental, la revisión de tolerancias debe definir si cada característica importante se espera que permanezca tal como sinterizada, reciba maquinado secundario o requiera un método de inspección dedicado. Esto evita que el equipo del proyecto trate todas las dimensiones como iguales cuando solo unas pocas dimensiones pueden controlar el rendimiento del ensamble.
| Resultado de la revisión | Ruta típica | Por qué es importante antes del herramental |
|---|---|---|
| Dimensiones externas generales con holgura normal | Generalmente revisadas como dimensiones tal como sinterizadas. | Evita costos innecesarios de maquinado e inspección en características no críticas. |
| Cara funcional de referencia o de ensamble | Puede permanecer como sinterizado o requerir una operación controlada postsinterizado. | La estrategia de referencia afecta la compensación por contracción, los dispositivos y la inspección de la primera pieza. |
| Barreno de precisión, orificio deslizante o de alineación | Puede requerir taladrado, escariado, calibrado o sobrematerial para maquinado. | El molde y la solicitud de cotización deben considerar el sobrematerial, el acceso de la herramienta y el método de inspección. |
| Roscado, ajuste a presión o sello | A menudo requiere una revisión específica del proceso antes de elegir la forma moldeada o maquinada. | Las decisiones tempranas reducen disputas tardías sobre ajuste, condición superficial y aceptación funcional. |
| Área sensible a la planitud o paralelismo | Puede requerir revisión de soporte de sinterizado, planificación de accesorios o configuración de medición controlada. | La estrategia de soporte y el método de inspección deben conocerse antes de la inversión en el herramental. |
Las dimensiones críticas deben definirse por función
Una dimensión crítica no es simplemente una tolerancia pequeña. Es una dimensión que afecta la función, el ensamblaje, el sellado, el movimiento, el desgaste o la aceptación de la inspección. Si el dibujo no identifica las dimensiones críticas, el proveedor puede no saber qué características merecen una revisión especial.
Antes del herramental, el cliente debe identificar los datums funcionales, las interfaces de ensamblaje, las áreas de ajuste a presión o deslizamiento, los orificios de alineación, las superficies de sellado, las áreas sensibles a la planitud o paralelismo y las dimensiones que afectan el ensamblaje posterior.
Las tolerancias demasiado ajustadas pueden generar costos innecesarios
Un error común es aplicar tolerancias ajustadas en todo el dibujo. En MIM, esto puede crear una carga de inspección innecesaria, mecanizado secundario o riesgo de rendimiento. Si una dimensión no es crítica para la función, relajarla puede reducir el costo sin reducir el rendimiento del producto.
La revisión de diseño debe preguntar: ¿qué dimensiones deben controlarse estrictamente y cuáles solo necesitan ser razonables para ajuste, holgura o apariencia? Esa discusión debe ocurrir antes del herramental porque la estrategia de tolerancias puede afectar el diseño del molde, el margen de maquinado, la planificación de fijaciones y la inspección de primera pieza.
Cuándo el MIM Podría No Ser la Mejor Ruta de Fabricación
Una revisión temprana del diseño MIM a veces confirma que la pieza es adecuada para MIM. En otros casos, muestra que se debe considerar otro proceso. Esto no es un fracaso de la revisión. Es el valor de realizarla antes del herramental.
El MIM suele ser más adecuado cuando una pieza combina tamaño pequeño, geometría compleja, volumen de producción, rendimiento del material y necesidades reducidas de mecanizado o ensamblaje. Si la pieza es simple, grande, de bajo volumen o está dominada por tolerancias de mecanizado ajustadas, otra ruta puede ser mejor.
| Hallazgo de la revisión | Decisión posible |
|---|---|
| Geometría simple y volumen anual bajo | El mecanizado CNC puede ser más práctico. |
| Pieza grande con forma simple | Se puede evaluar fundición o mecanizado. |
| Geometría adecuada para compactación axial | La pulvimetalurgia puede considerarse por separado. |
| Se requiere rendimiento cerámico | Se puede considerar CIM en lugar de MIM. |
| Muchas superficies de tolerancia muy ajustada | Se puede considerar MIM más maquinado, o el maquinado puede ser dominante. |
| Geometría metálica pequeña y compleja con demanda de volumen | MIM sigue siendo un candidato fuerte. |
MIM, PM y CIM no deben tratarse como el mismo proceso. MIM utiliza polvo metálico y aglutinante como feedstock, moldeo por inyección, desaglutinado y sinterizado. PM generalmente utiliza compactación de polvo y sinterizado para geometrías más regulares. CIM utiliza polvo cerámico y aglutinante para componentes cerámicos. Una revisión de diseño debe mantener estas rutas de fabricación separadas.
Ejemplo: una pieza metálica cilíndrica simple con un barrenado de precisión y bajo volumen anual puede ser técnicamente fabricable por MIM, pero el proyecto aún podría ser más adecuado para mecanizado CNC si la geometría no compensa la inversión en herramental y el principal impulsor de costos sigue siendo el mecanizado de precisión. Es por esto que el volumen anual, la complejidad de la geometría y los requisitos de tolerancia deben revisarse antes de la liberación del molde.
Qué enviar para una revisión de diseño MIM antes del herramental
Una revisión de diseño MIM útil requiere más que un modelo 3D. El proveedor necesita suficiente información para comprender la función, geometría, tolerancias, requisitos de material, expectativas de superficie y supuestos de producción. Sin esta información, la revisión puede convertirse en un comentario general de viabilidad en lugar de una evaluación DFM real.
| Archivo o información | Por qué es importante |
|---|---|
| Plano 2D | Confirma dimensiones, tolerancias, planos de referencia, notas, requisitos de superficie y criterios de aceptación. |
| Archivo CAD 3D | Ayuda a revisar geometría, dirección de partición, espesor de pared, socavados, nervaduras y características moldeadas. |
| Requisito de material | Define necesidades de resistencia, corrosión, dureza, desgaste, propiedades magnéticas o resistencia al calor. |
| Antecedentes de la aplicación | Ayuda a evaluar carga, entorno, movimiento, ensamblaje y riesgo de falla. |
| Volumen anual estimado | Ayuda a evaluar si la inversión en herramental MIM está justificada. |
| Requisito de acabado superficial | Afecta el control de la marca de compuerta, pulido, tamboreo, recubrimiento, pasivación o revisión cosmética. |
| Dimensiones críticas | Ayuda a separar las dimensiones funcionales de las generales. |
| Proceso actual o punto crítico | Ayuda a comparar MIM con CNC, pulvimetalurgia, fundición, estampado u otras rutas de fabricación. |
| Necesidades de tratamiento térmico o recubrimiento | Puede afectar la elección del material, el riesgo de distorsión, el estado de la superficie y la inspección. |
| Información de ensamblaje | Ayuda a definir planos de referencia, caras funcionales, superficies deslizantes, áreas de sellado o zonas visibles. |
Lo que el proveedor debe revisar
Un proveedor profesional de MIM no solo debe cotizar el dibujo. Antes del herramental, la revisión normalmente debe cubrir la idoneidad de la geometría de la pieza para MIM, el espesor de pared y la distribución de masa, los riesgos de agujeros/ranuras/contraángulos, las superficies sensibles a la compuerta y la línea de partición, la idoneidad del material, la compensación por contracción, el soporte de sinterizado, la estrategia de tolerancias críticas, el maquinado secundario, el volumen de producción y la información faltante en la solicitud de cotización.
Esta revisión debe generar preguntas técnicas, no solo un precio. Si un proveedor cotiza de inmediato sin preguntar sobre dimensiones críticas, comportamiento del material, requisitos de superficie o volumen de producción, el comprador debe tratar la cotización como preliminar, no como lista para herramental.
Ejemplo: un archivo STEP puede mostrar la factibilidad de la forma, pero por sí solo no puede definir tolerancias críticas, rendimiento del material, superficies cosméticas, volumen anual o criterios de aceptación. Un dibujo 2D, el objetivo de material, el contexto de la aplicación, el volumen anual estimado y las notas de características críticas convierten un comentario general de factibilidad en una revisión útil para la preparación del herramental. Utilice el Guía para la Preparación de Solicitudes de Cotización MIM al ensamblar el paquete completo del proveedor.
Qué debe recibir después de una revisión de diseño MIM
Una revisión de diseño MIM basada en dibujos debe devolver comentarios de ingeniería útiles, no solo un precio. El objetivo es aclarar el riesgo de manufacturabilidad, las preocupaciones sobre el herramental, la estrategia de tolerancias, los datos faltantes en la solicitud de cotización y si el proyecto debe continuar como MIM o compararse con otra ruta antes de invertir en el herramental.
| Resultado de la revisión | Lo que ayuda a confirmar |
|---|---|
| Notas de riesgo DFM | Qué características pueden afectar el moldeo por inyección, el manejo de piezas en verde, el desaglutinado, la contracción durante el sinterizado o la inspección. |
| Lista de preocupaciones del herramental | Compuerta, línea de partición, pasador de núcleo, deslizador, expulsor, superficie cosmética o riesgos de acción del molde que deben discutirse antes del corte de acero. |
| Aclaración de tolerancias | Qué dimensiones pueden permanecer como sinterizadas y cuáles pueden necesitar margen de maquinado, calibrado, escariado, roscado o inspección dedicada. |
| Aclaración de RFQ | Falta de información sobre material, volumen, acabado superficial, tratamiento térmico, aplicación, dibujo o inspección que pueda afectar la precisión de la cotización. |
| Sugerencia de ruta de proceso | Si se debe comparar MIM, MIM más maquinado secundario, maquinado CNC, pulvimetalurgia (PM), moldeo por inyección de cerámica (CIM), fundición u otra ruta antes de liberar el herramental. |
Revise su diseño MIM antes de iniciar el herramental
Antes de iniciar el herramental MIM, envíe su dibujo 2D, archivo CAD 3D, requisito de material, tolerancias críticas, necesidades de acabado superficial, volumen anual estimado y antecedentes de aplicación al equipo de ingeniería de XTMIM. Podemos revisar si la geometría de su pieza es adecuada para MIM, qué características pueden crear riesgos en el herramental o sinterizado, qué dimensiones pueden requerir maquinado secundario y qué debe aclararse antes de la inversión en el molde.
Enviar Plano para Revisión Contactar a XTMIMPreguntas frecuentes: Revisión de diseño MIM antes del herramental
¿La revisión de diseño MIM debe realizarse antes o después del herramental?
La revisión de diseño MIM debe realizarse antes del herramental. Una vez que el molde está construido, las decisiones relacionadas con la posición de la compuerta, la línea de partición, los pasadores de núcleo, las marcas de expulsión, la compensación por contracción y algunas estrategias de tolerancia se vuelven más difíciles de cambiar. Las correcciones posteriores al herramental aún pueden ser posibles, pero una revisión temprana generalmente brinda al equipo del proyecto más opciones técnicas.
¿Qué características de diseño deben revisarse antes del herramental MIM?
Las transiciones de espesor de pared, orificios, ranuras, socavados, paredes delgadas, nervaduras, esquinas afiladas, superficies cosméticas, puntos de referencia funcionales, tolerancias estrechas y superficies de soporte para sinterizado deben revisarse antes del herramental. Estas características pueden afectar el moldeo, el manejo de piezas en verde, el desaglutinado, la contracción, la distorsión, las operaciones secundarias y la inspección.
¿Puede el herramental MIM corregir todos los problemas de diseño después?
No. Las modificaciones al herramental pueden corregir algunos problemas, pero no siempre resuelven un balance de espesores deficiente, geometría sin soporte, estrategia de tolerancias poco clara, planificación incorrecta de superficies cosméticas o desajuste en la ruta de proceso. Algunos problemas requieren cambio de diseño, margen de maquinado, planificación de soportes o criterios de aceptación revisados.
¿Se pueden lograr todas las tolerancias estrechas en estado sinterizado en MIM?
No siempre. La capacidad de tolerancia final depende del material, la geometría, el comportamiento de contracción, la estrategia de soporte, el tamaño de la pieza, la ubicación de la dimensión crítica y el método de inspección. Algunas características pueden permanecer tal como se sinterizan, mientras que los orificios de precisión, los puntos de referencia, las roscas o las superficies de sellado pueden requerir mecanizado secundario.
¿Qué archivos debo enviar para una revisión DFM de MIM?
Envíe un dibujo 2D, archivo CAD 3D, requisito de material, tolerancias críticas, necesidades de acabado superficial, antecedentes de la aplicación, volumen anual estimado y cualquier problema de fabricación actual. Si las superficies cosméticas o funcionales son importantes, márquelas claramente antes de la revisión del herramental.
¿Cuándo se debe considerar otro proceso en lugar de MIM?
Se puede considerar otro proceso si la pieza es simple, de bajo volumen, grande, dominada por tolerancias de maquinado, o más adecuada para compactación PM, fundición, maquinado CNC o CIM. Se debe seleccionar MIM porque sus ventajas en geometría, material y volumen de producción se ajustan a la pieza, no solo porque la pieza sea pequeña y de metal.
Normas y Referencias Técnicas
La revisión de diseño MIM debe guiarse por una evaluación DFM específica del proyecto, la capacidad del proceso del proveedor, el comportamiento del material, el diseño del herramental, el comportamiento de contracción, el soporte de sinterizado, las operaciones secundarias y los requisitos de inspección. Referencias de la industria como guía 'Diseñando con MIM' de MIMA y Diseños complejos con MIM pueden apoyar la discusión general sobre la selección de candidatos MIM, geometría compleja, agujeros de extracción de núcleo, compuertas, líneas de partición y principios de diseño específicos de MIM.
MPIF Standard 35 para Piezas Moldeadas por Inyección de Metal es principalmente relevante cuando se deben discutir normas de materiales, clasificación de materiales o comunicación de propiedades para piezas MIM. No debe tratarse como un sustituto de la revisión DFM a nivel de proyecto ni como un manual de reglas universal para cada geometría, tolerancia, ubicación de compuerta o decisión de soporte de sinterizado.