
Chauffage contrôlé, stabilité de la pièce brune et préparation au frittage
Le déliantage thermique MIM élimine la fraction de liant assignée au chauffage contrôlé avant le frittage. L'objectif n'est pas une élimination du liant aussi rapide que possible, mais une élimination stable du liant sans fissuration, cloquage, oxydation, affaissement, résidus ou dommages au squelette de poudre.
Les résultats dépendent du profil de chauffage, de l'environnement du four, de l'élimination des gaz, de la géométrie de la pièce et de la manière dont les caractéristiques fragiles sont supportées. Le Guide du processus de déliantage MIM fournit une comparaison plus large des voies thermiques, par solvant et catalytiques.
Comment le processus de déliantage thermique MIM prépare-t-il les pièces au frittage ?
Le déliantage thermique MIM élimine une fraction spécifiée du liant après le moulage par injection et avant la densification. Selon le feedstock, le chauffage peut être la principale voie d'élimination du liant ou une étape de suivi après un déliantage par solvant ou catalytique. La vitesse de libération doit rester compatible avec la structure poreuse de la pièce, l'épaisseur de la section, le matériau et les conditions de support.
La pièce peut être introduite comme composant brut (green part) ou partiellement délianté. Après l'étape d'élimination qualifiée, la pièce brune (brown part) est encore poreuse et mécaniquement fragile. Elle doit conserver sa forme pendant la manipulation et le chargement, car le frittage ne peut pas effacer de manière fiable les fissures, cloques ou déformations préexistantes.
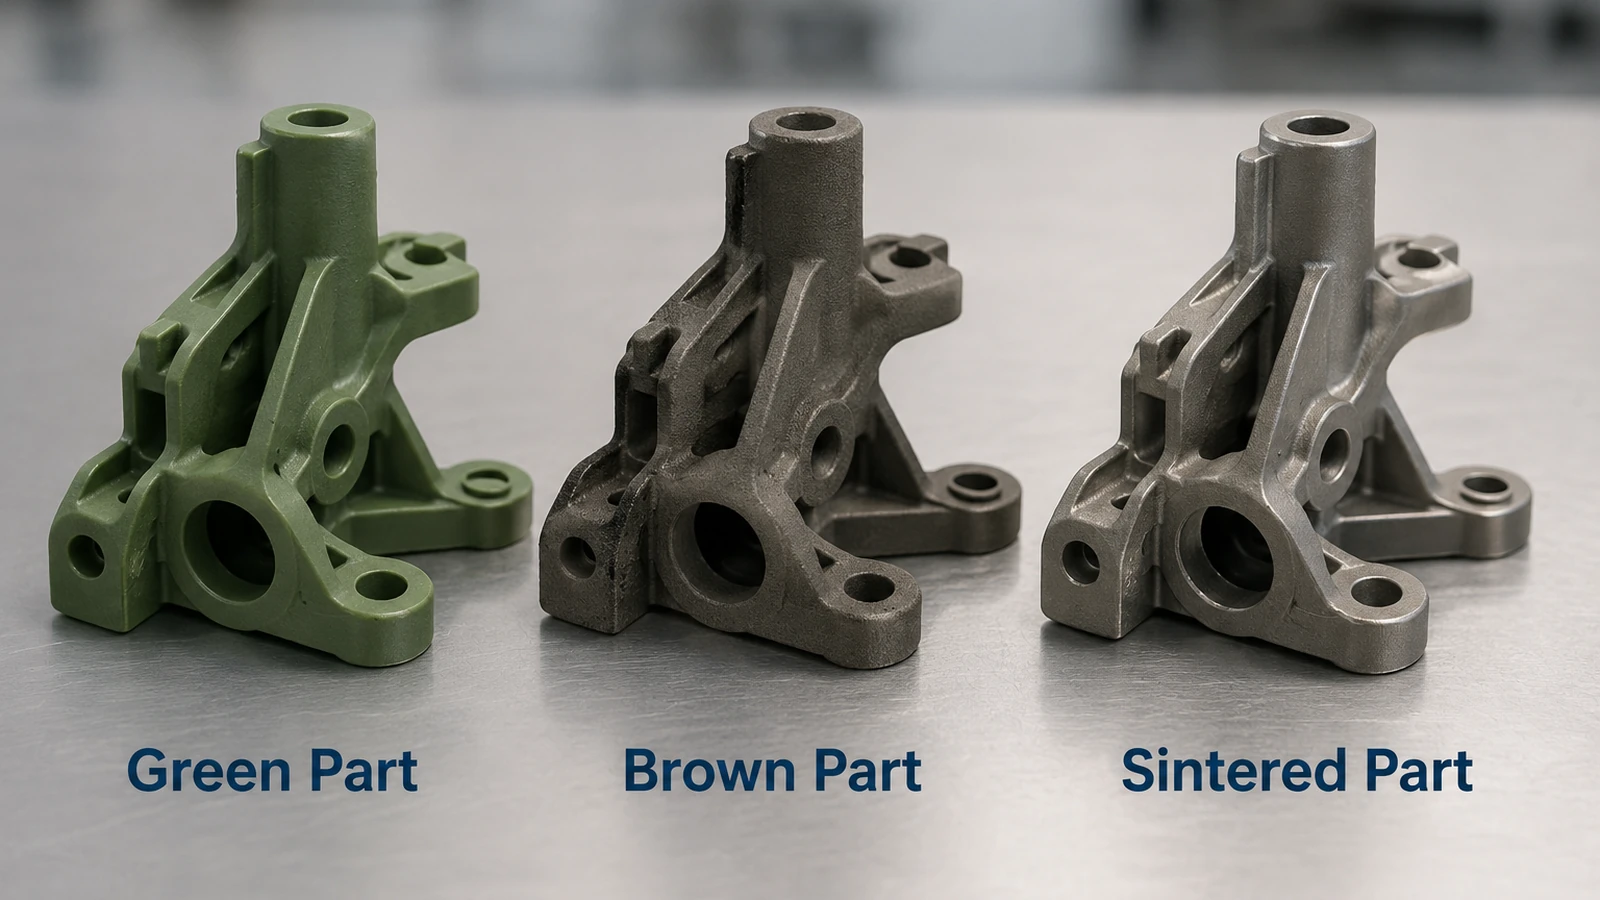
De la pièce verte à la pièce brune
La pièce brute moulée contient de la poudre métallique fine dispersée dans un système de liant. Le liant facilite le flux de moulage et la rétention de forme initiale. Pendant le traitement thermique, différents constituants du liant peuvent ramollir, se volatiliser ou se décomposer, et leurs produits doivent quitter la pièce par le réseau de pores évolutif.
Les pièces brunes ne sont pas des composants métalliques finis. La pression de contact, les vibrations et les caractéristiques non supportées peuvent causer des dommages qui apparaissent plus tard sous forme de déformation, de fissures ou de marques de contact après le frittage.
Que se passe-t-il pendant un cycle de déliantage thermique ?
Un cycle de déliantage thermique qualifié est une séquence d'opérations contrôlées, pas une rampe de température universelle. Certaines voies de production combinent l'étape finale d'élimination du liant avec le chauffage précoce du frittage ; un transfert séparé dans un four n'est pas toujours nécessaire.
- Confirmer l'état de départIdentifier le système de liant et si le composant est une pièce brute ou s'il a déjà subi un déliantage par solvant ou catalytique.
- Charger et supporter les piècesChoisissez l'orientation, l'espacement, les positions de contact et les supports pour les caractéristiques fragiles et un transport de gaz fiable.
- Appliquer un chauffage par étapes et des maintiensAdaptez le profil de chauffage au comportement d'élimination du liant afin que les produits volatils ne génèrent pas de pression interne excessive.
- Contrôler l'atmosphère et l'échappementMaintenir des conditions de four appropriées et éliminer les produits de décomposition sans oxydation évitable ni différences locales.
- Vérifier avant densificationExaminez les preuves de cycle qualifié, les critères d'élimination du liant et l'état de la pièce brute avant de passer à l'étape de frittage.
Limite du procédé : La température, le temps de maintien et la perte de masse acceptable dépendent du feedstock. Il n'existe pas de recette universelle sûre ni de pourcentage d'achèvement unique pour chaque système de liant MIM.
Pourquoi le retrait du liant doit être contrôlé, et non précipité
Les produits d'élimination du liant doivent traverser le réseau de pores en développement. Des sections transversales locales plus grandes peuvent prolonger le chemin de transport. Les trous borgnes, les poches et les rainures nécessitent un examen plus approfondi lorsqu'ils sont associés à des sections épaisses, une porosité mal connectée ou des conditions de chauffage et de support défavorables. Un trou borgne seul n'indique pas que des gaz sont piégés.
Un chauffage trop agressif peut former des produits volatils plus rapidement qu'ils ne s'échappent, créant une pression qui favorise la fissuration ou le cloquage. Des maintiens insuffisants peuvent laisser des résidus inacceptables, tandis que des conditions de four incompatibles peuvent introduire des risques liés à l'oxydation ou au carbone.
Avant d'approuver la voie, déterminez si la géométrie, le feedstock et le métal sélectionnés peuvent libérer la fraction de liant requise sans perdre l'intégrité de la pièce brute.
Quand le déliantage thermique est-il utilisé dans la production MIM ?
Le déliantage thermique peut être l'étape principale d'élimination ou une étape ultérieure après une autre méthode. La chimie du feedstock et du liant régit la voie ; la géométrie, l'épaisseur de paroi, le matériau et les exigences de production régissent la manière dont la voie doit être validée.
Parcours de déliantage thermique uniquement
Certains systèmes de liant sont conçus pour une élimination progressive principalement par chauffage. Ces voies nécessitent des rampes, des paliers, une atmosphère, un chargement et un support soigneusement choisis, en particulier lorsque des sections épaisses ou une géométrie irrégulière peuvent entraîner des différences de transport et de résistance.
Voies de déliantage par solvant + thermique
Le traitement par solvant peut éliminer un composant de liant soluble et établir des voies poreuses ouvertes. Un chauffage ultérieur élimine ensuite le liant restant ou le liant principal. La combinaison peut réduire certains risques, mais une étape de solvant réussie n'élimine pas la nécessité de valider l'élimination thermique et la résistance de la pièce brute.
Pour les mécanismes d'extraction et le développement des pores, voir déliantage par solvant en MIM.
Élimination des résidus catalytique + thermique
L'élimination catalytique est utilisée avec des systèmes de liant compatibles. Une étape thermique ultérieure peut toujours être nécessaire pour le liant résiduel. Un tel traitement de suivi doit correspondre à la chimie du feedstock et à la voie d'équipement.
Quand le déliantage thermique seul doit être remis en question
Une voie thermique seule justifie un examen supplémentaire pour une masse locale élevée, des chemins d'élimination potentiellement longs, des surfaces cosmétiques sensibles ou des exigences strictes en matière d'oxydation et de résidus. Tout changement de processus nécessite une vérification par rapport au feedstock, aux propriétés de la pièce brute, au comportement et aux dimensions de frittage, et pas seulement à un réglage de four modifié.
| Parcours de déliantage | Logique d'élimination principale | Préoccupation technique typique | Ce que les acheteurs devraient examiner |
|---|---|---|---|
| Thermique seule | Le chauffage contrôlé élimine la fraction de liant prévue. | Pression interne, cycles longs, fissures et résidus. | Sections de paroi, chimie du liant, chauffage et atmosphère. |
| Solvant + thermique | Le solvant extrait une phase soluble ; le chauffage élimine le liant restant. | Uniformité d'extraction, résistance à la manipulation et liant résiduel. | Réseau de pores, accès au solvant, transfert thermique. |
| Déliantage catalytique + thermique de suivi | Élimination catalytique d'une phase de liant compatible, éventuellement suivie d'un chauffage. | Compatibilité et validation du liant/équipement. | Voie du feedstock, sensibilité du matériau et contrôles du liant résiduel. |
Les voies ne sont pas interchangeables : la chimie du liant régit la séquence d'élimination, et la géométrie de la pièce, les conditions de chauffage et le support influencent la stabilité de la pièce avant le frittage.
Contrôles clés du déliantage thermique affectant la qualité de la pièce brute
Le déliantage thermique dépend de plusieurs contrôles interactifs : vitesse de chauffage, périodes de maintien, atmosphère du four, débit de gaz, chargement, supports et compatibilité du feedstock. Un fournisseur n'est pas tenu de divulguer les recettes propriétaires, mais doit être capable d'expliquer les sources de risque pour la pièce et le matériau sélectionnés.
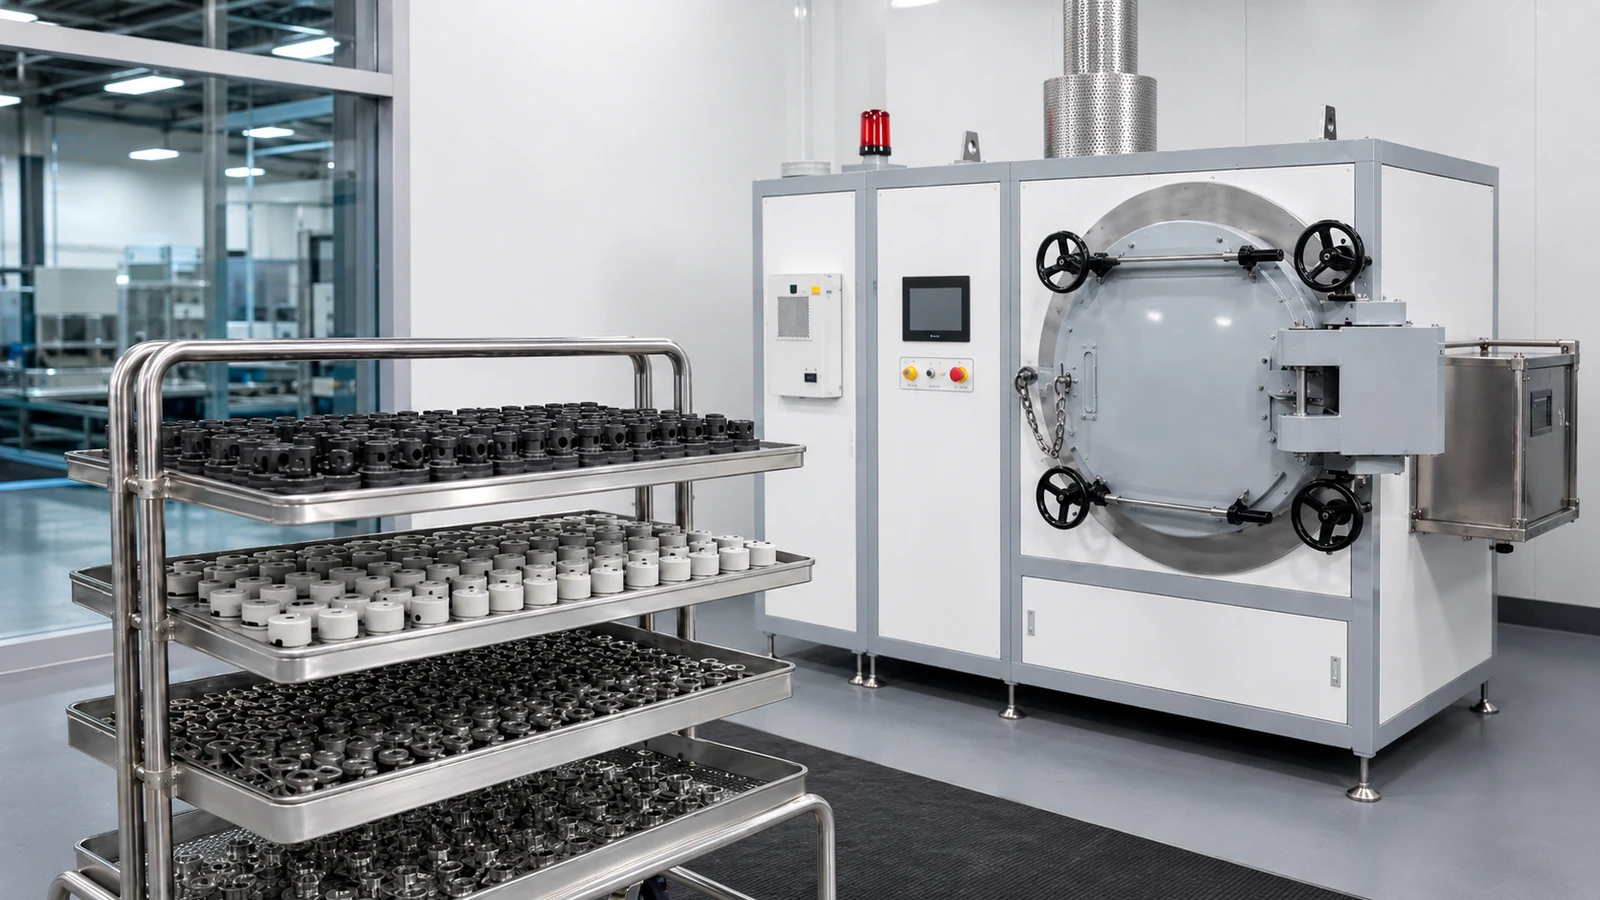
Vitesse de chauffage et temps de maintien
Une augmentation plus rapide de la température peut accélérer le ramollissement, la décomposition ou la volatilisation du liant. Si les produits générés dépassent la capacité d'échappement disponible, la pression interne peut produire des fissures ou des cloques. Les étapes de maintien permettent au processus d'élimination de progresser à travers les plages thermiques critiques ; elles doivent être adaptées au feedstock, à l'épaisseur de section et à la charge.
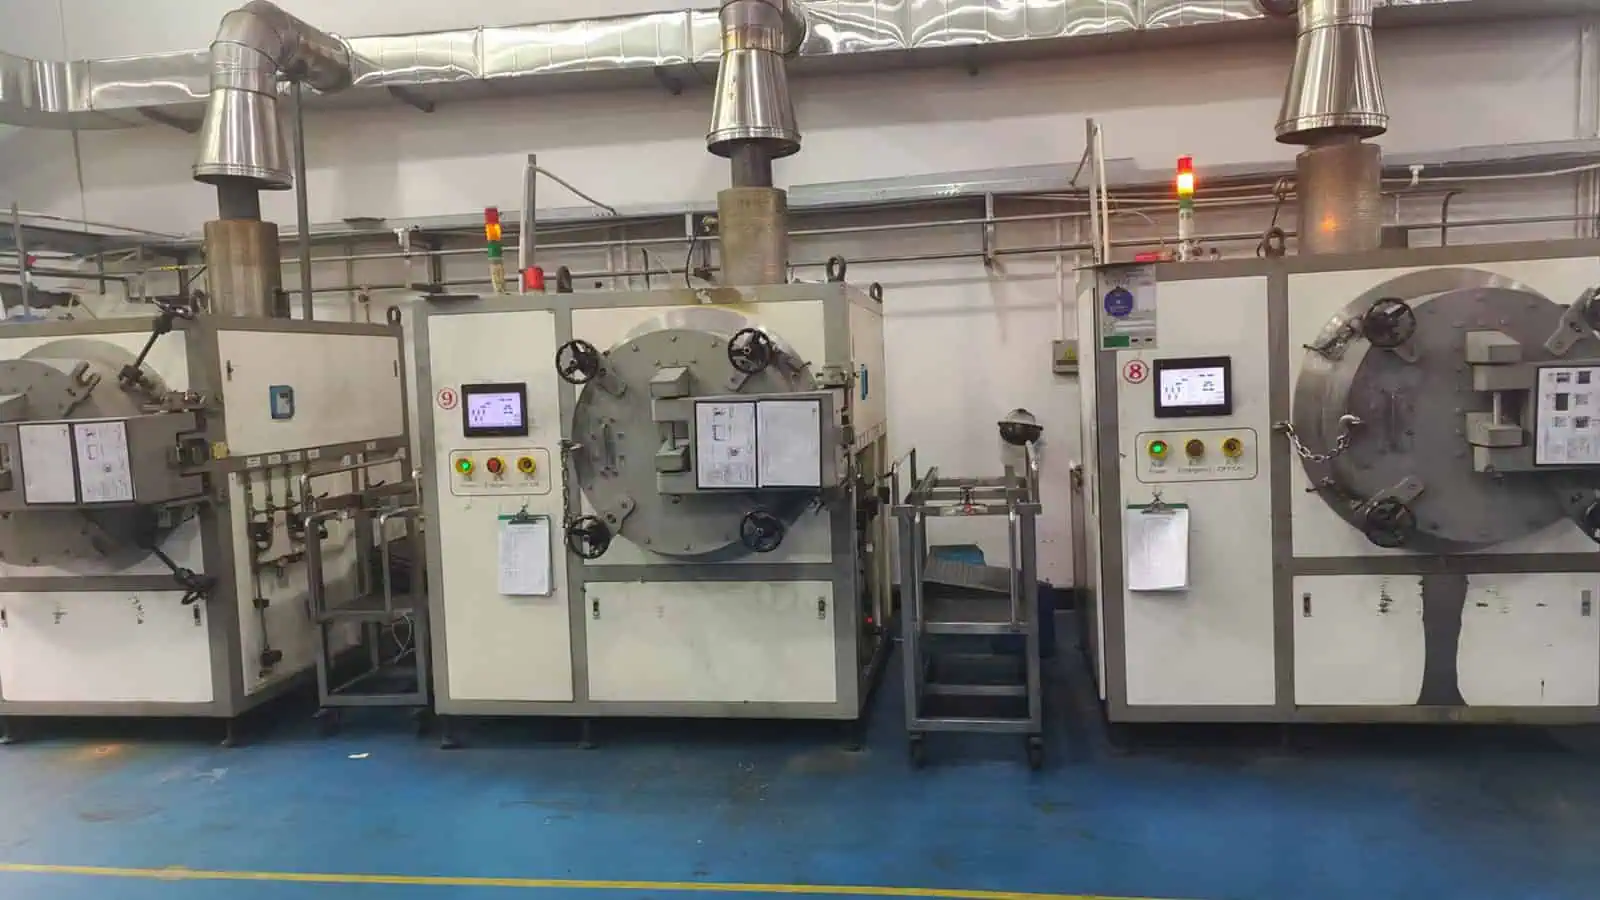
Atmosphère du four et débit de gaz
L'environnement du four affecte l'oxydation, le comportement de décomposition du liant, les résidus et l'état de surface. Le mouvement du gaz peut évacuer les produits de décomposition loin de la charge, mais une mauvaise distribution peut créer des différences locales. Les aciers inoxydables, les aciers faiblement alliés et les alliages magnétiques doux nécessitent une revue de l'atmosphère appropriée au matériau.
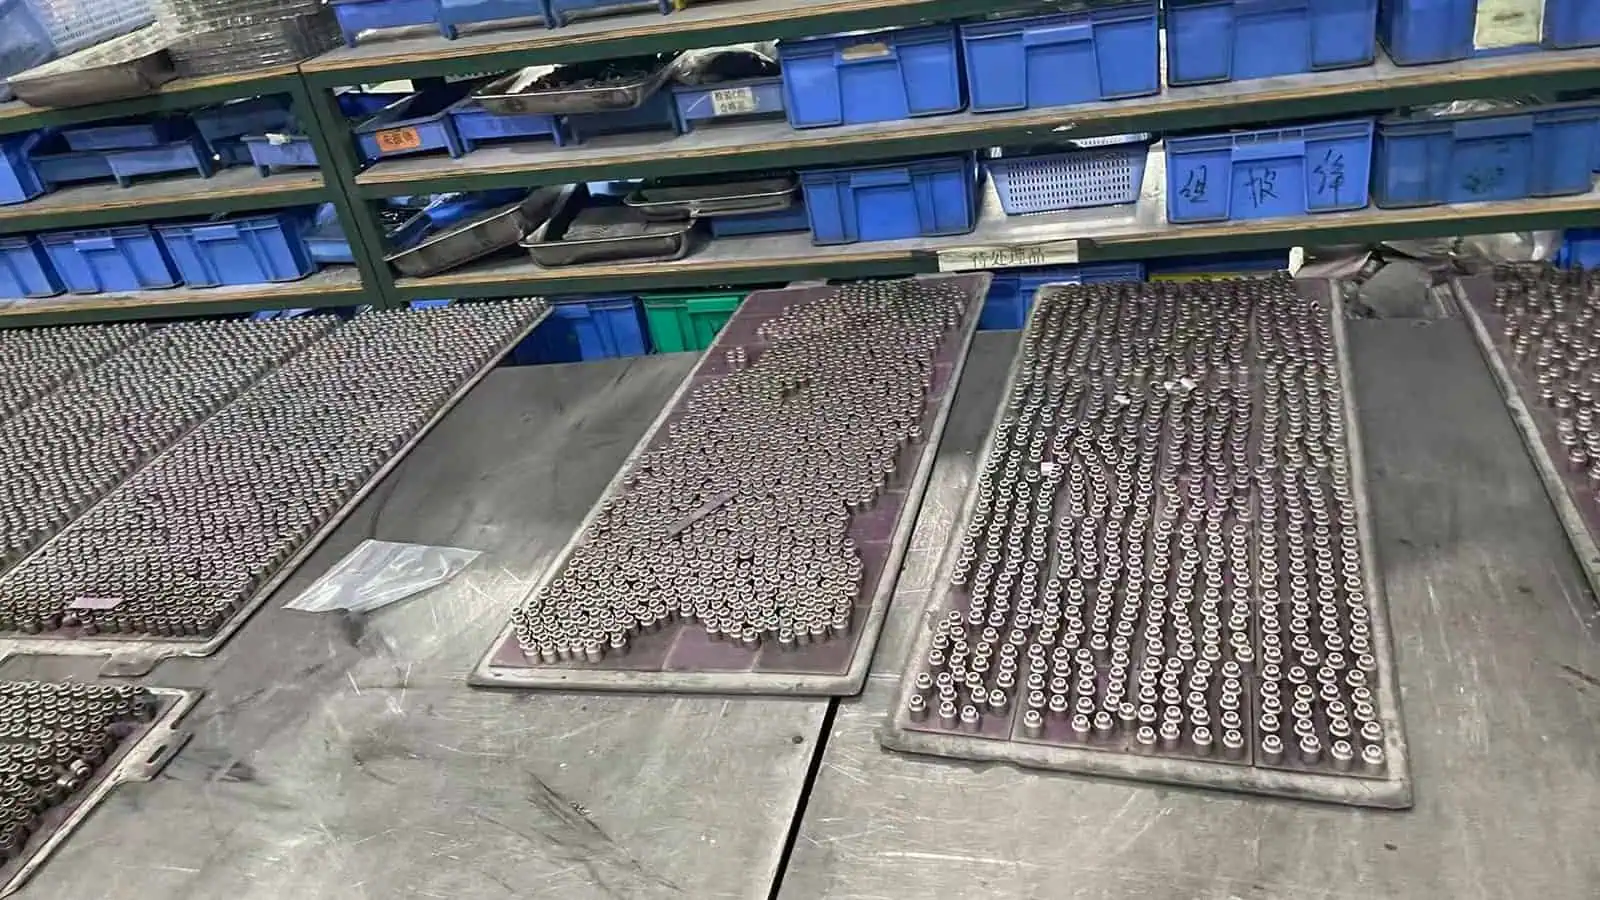
Chargement de pièce, support et contact du poseur
Le chargement contrôle l'agencement, l'espacement et l'orientation des composants bruts ou partiellement déliantés. Le système de pose et de support aide les caractéristiques délicates à conserver leur forme à mesure que le liant est retiré et que la résistance de la pièce brune diminue.
Les nervures fines, les broches, les bras et les sections non supportées peuvent se déformer par chargement de contact, gravité ou manipulation. Lorsque la déformation apparaît, inspectez la configuration du support avant de supposer qu'un changement de profil de chauffage seul résoudra le problème.
Système de liant et compatibilité du feedstock
La chimie du liant détermine les plages de ramollissement, de température d'élimination et la nature des produits de décomposition. La constance du feedstock affecte également la densité brute, le développement des pores et l'uniformité du déliantage. En savoir plus sur Systèmes de liant MIM.
| Facteur de contrôle | Pourquoi c'est important | Risque qualité possible | Question d'examen technique |
|---|---|---|---|
| Vitesse de chauffage | Contrôle le taux de formation des produits de décomposition du liant. | Fissuration, cloquage, pression locale. | Le cycle de chauffage a-t-il été qualifié pour la géométrie ? |
| Temps de maintien | Permet le retrait à des stades critiques. | Liant résiduel et faible résistance de la pièce brune. | Les cales sont-elles appropriées pour la section de la pièce ? |
| Atmosphère | Influence la chimie de surface et les conditions de décomposition. | Oxydation, décoloration et résidus. | Quel type d'atmosphère ce matériau nécessite-t-il ? |
| Évacuation des gaz | Évacue les produits de décomposition. | Incohérence locale ou contamination. | Comment le chargement du four est-il organisé pour le mouvement des gaz ? |
| Chargement et supports | Supporte une pièce fragile tout au long du cycle. | Affaissement et marques de contact. | Des supports spéciaux sont-ils requis pour les caractéristiques critiques ? |
| Voie de feedstock | Détermine le comportement d'élimination. | Déliantage incomplet ou incompatibilité de cycle. | La voie est-elle qualifiée pour le système de liant ? |
Risques liés à la géométrie des pièces lors du déliantage thermique
Une pièce peut être moulable par injection tout en étant difficile à délianter. Les risques géométriques doivent être évalués en parallèle Revue de conception pour la fabricabilité MIM avant l'outillage, en particulier lorsque l'épaisseur de paroi varie ou que des caractéristiques délicates dépendent de supports et de la manipulation.
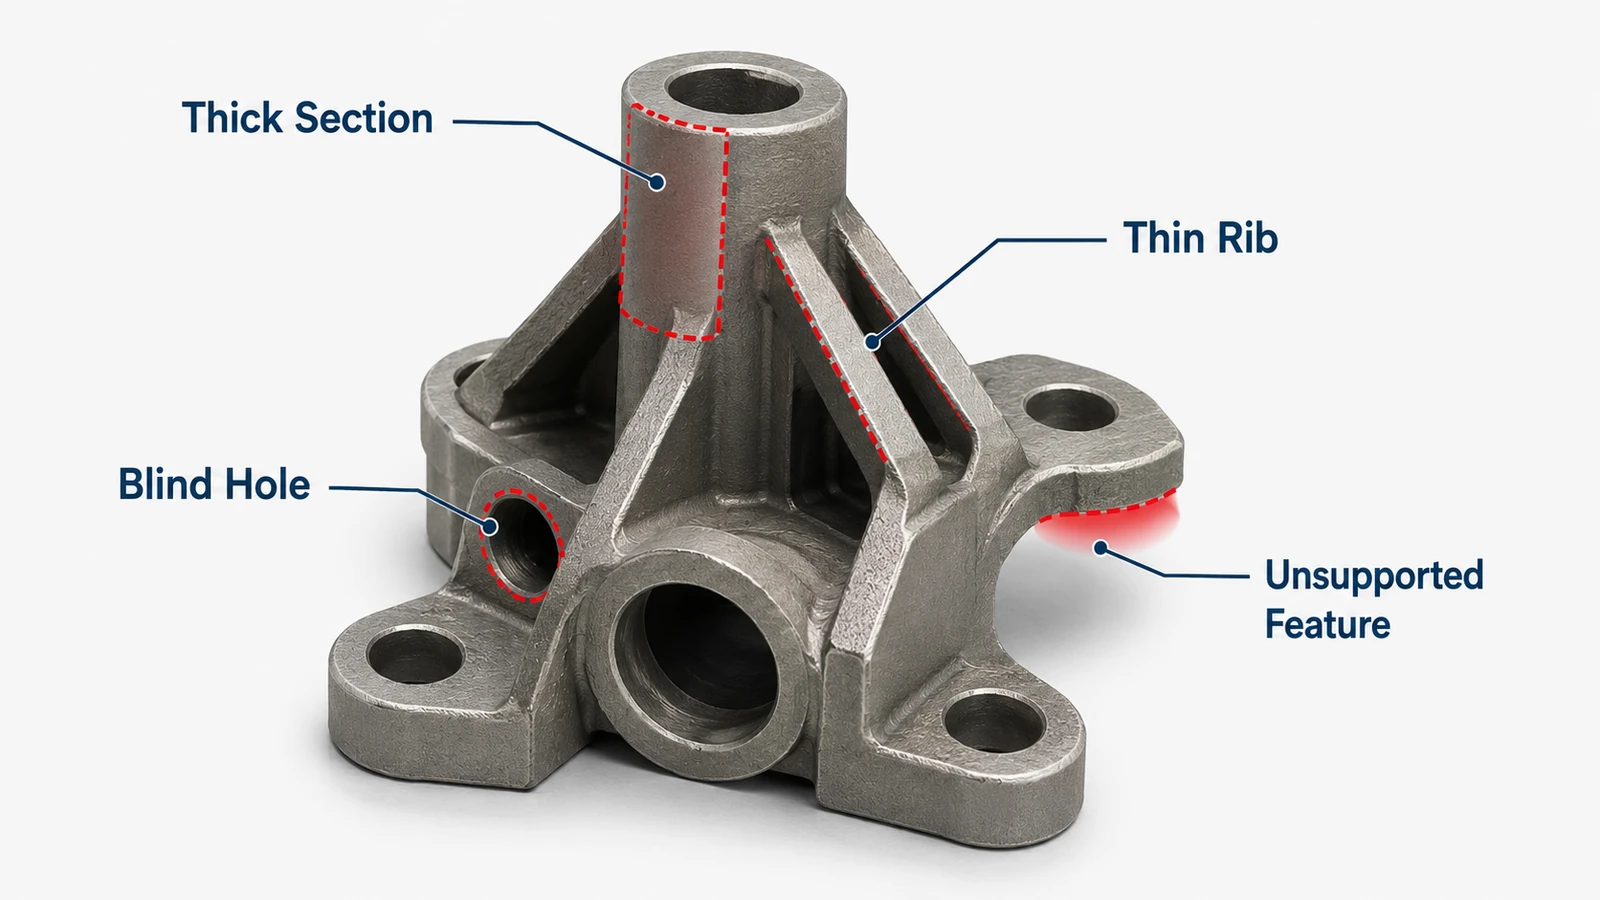
Sections épaisses et transitions de paroi abruptes
Les sections locales lourdes ont tendance à augmenter la distance de transport et peuvent créer des différences entre l'élimination du liant en surface et à l'intérieur. Les changements de paroi abrupts peuvent également amplifier le chauffage inégal ou le stress. L'examen des transitions et de la distribution locale de la masse est souvent aussi important que la vérification de l'épaisseur nominale maximale.
Trous Borgnes, Fentes Profondes et Caractéristiques Enfermées
Un trou borgne ou une fente profonde n'empêche pas automatiquement l'élimination du liant. Les produits volatils se déplacent largement par les voies poreuses établies pendant l'élimination. Le risque dépend de l'épaisseur de la section environnante, de la connectivité des pores, des conditions thermiques et de la manière dont la caractéristique est supportée.
Ces géométries nécessitent une investigation plus approfondie lorsqu'elles avoisinent des sections lourdes, incluent des parois fragiles non supportées ou compliquent le chargement. La décision est de savoir si la pièce réelle et le feedstock peuvent être déliantés sans résidus inacceptables, dommages dus à la pression ou déformation, et non si les trous borgnes sont toujours inadaptés.
Murs fins, nervures et caractéristiques non supportées
Les murs fins peuvent offrir des chemins de retrait courts mais deviennent fragiles au stade de la pièce brute (brown part). Les longues nervures ou les caractéristiques en porte-à-faux peuvent se déformer sous leur propre poids ou sous l'effet des forces de contact. Leur support, leur orientation et la procédure de transfert doivent être examinés avant de s'engager dans l'outillage.
| Caractéristique géométrique | Problème de déliantage thermique | Suggestion de revue d'ingénierie |
|---|---|---|
| Section épaisse | Long trajet de transport et risque potentiel de pression interne. | Examiner la section transversale et le comportement de chauffage qualifié. |
| Transition de paroi abrupte | Contrainte locale et non-uniformité d'élimination. | Envisager des transitions plus douces ou une distribution de masse. |
| Trou borgne | Le risque peut augmenter à proximité de sections épaisses ou lorsque la faible connectivité des pores entrave le transport du produit liant. | Examiner les parois environnantes et les preuves de qualification. |
| Gorge profonde | La stabilité des parois minces et les différences de chargement/chauffage locales peuvent être importantes. | Vérifier les sections de paroi adjacentes, l'orientation et le support de l'ersatz. |
| Nerve fine | Résistance réduite au stade de la pièce brute (brown part). | Vérifier le support, les points de contact et la manipulation. |
| Fonctionnalité longue non prise en charge | Affaissement ou flexion avant densification. | Évaluer le contact du support et l'orientation finale du frittage. |
Défauts courants de déliantage thermique et causes profondes
Fissuration, cloquage, affaissement, oxydation, résidus et déformation peuvent survenir pendant le déliantage. Le symptôme visible doit être lié à un mécanisme de défaillance probable : une inspection supplémentaire en fin de ligne ne peut remplacer la compréhension du chauffage, du transport des pores, de la consistance du feedstock, de l'atmosphère ou du support.
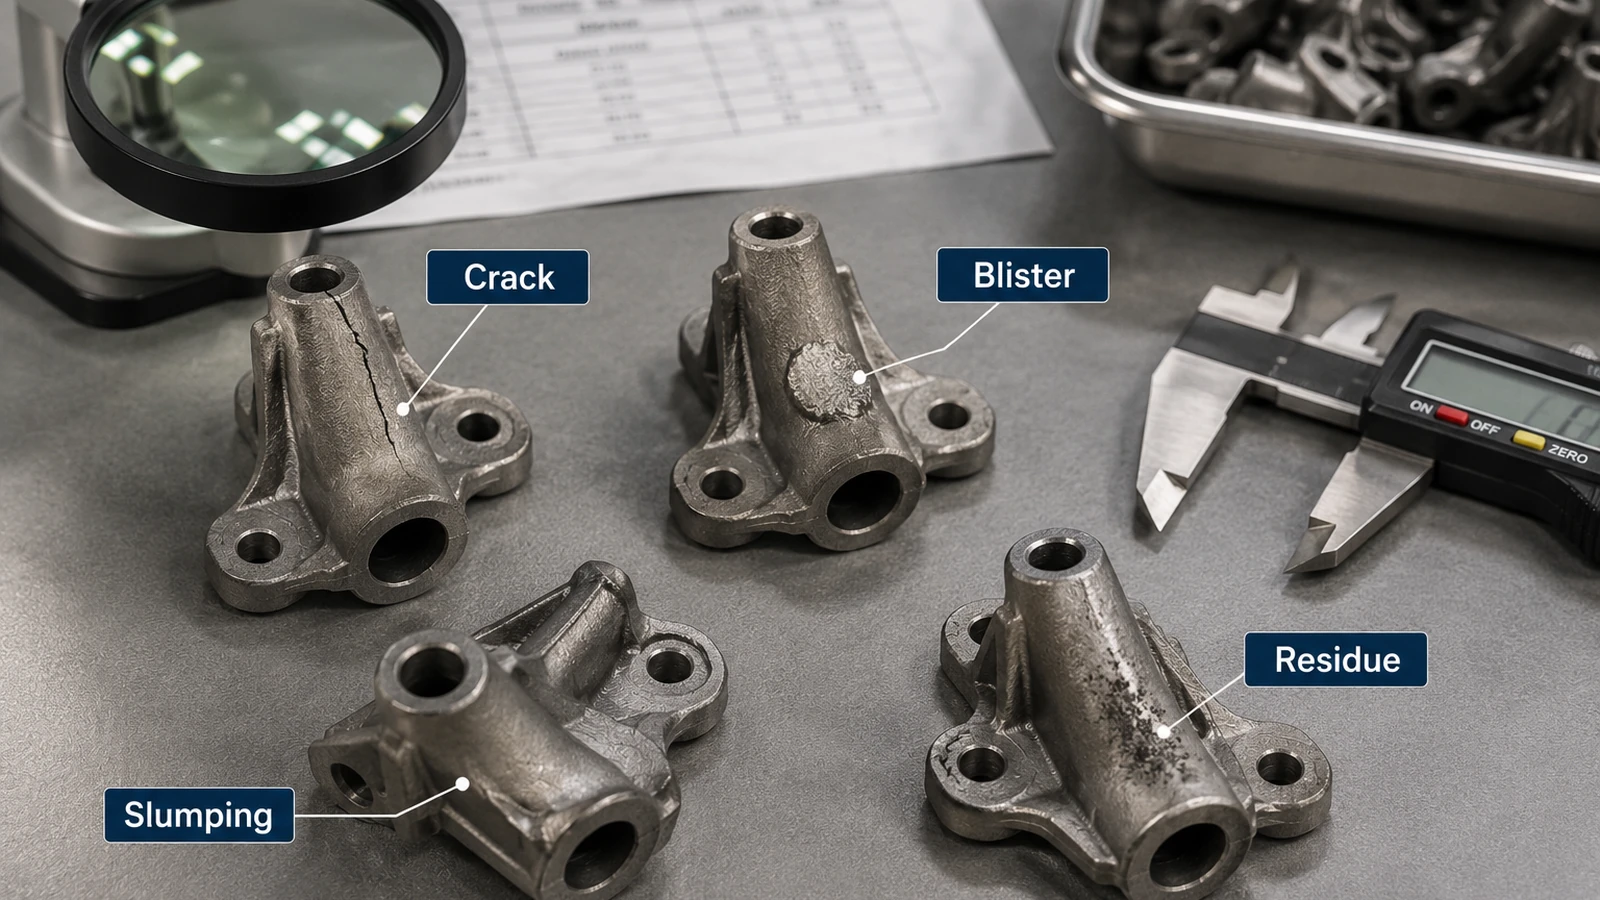
| Défaut | Cause probable | Ce qu'il faut vérifier | Prévention possible |
|---|---|---|---|
| Fissuration | Dégagement rapide de volatils, variation de densité ou contraintes locales. | Épaisseur de paroi, comportement au déliantage, uniformité du moulage. | Examiner le cycle, la géométrie et les contrôles du feedstock/moulage. |
| Cloquage | Pression de gaz due à une formation rapide ou un transport restreint. | Sections épaisses, chimie du liant et vitesse thermique. | Valider des étapes plus douces et le chemin de déliantage disponible. |
| Affaissement | Squelette brun ramolli ou faible avec un support inadéquat. | Supports, orientation et géométrie fragile. | Améliorer les contrôles de support et de manipulation. |
| Oxydation | Atmosphère de four inadaptée. | Chimie du matériau et conditions gazeuses. | Qualifier l'atmosphère pour cet alliage. |
| Résidus ou préoccupations liées au carbone. | Élimination incomplète ou environnement de traitement incompatible. | Voie de liant, calages et propreté du four. | Confirmer la stratégie qualifiée d'élimination et de transfert. |
| Déformation avant frittage | Fragilité de la pièce brune et chargement inégal. | Points de contact, points de support et bilan de masse. | Vérification des supports et de la manipulation avant le frittage. |
Que vérifier après le déliantage thermique ?
L'achèvement d'un cycle de four n'est pas une preuve suffisante que le déliantage a réussi. Une surface de pièce brune propre peut coexister avec des résidus internes inacceptables ; les critères de libération doivent donc être basés sur le procédé de feedstock qualifié ainsi que sur des contrôles visuels et de manipulation.
Les preuves justificatives appropriées peuvent inclure une évaluation de la perte de masse spécifique au feedstock, une analyse thermique/des gaz évolués au stade de qualification, et des enregistrements de cycle validés, le cas échéant. Aucune règle universelle de pourcentage de perte de masse ou de règle visuelle n'établit l'achèvement pour chaque système de liant.
| Point de contrôle | Ce qu'il faut rechercher | Pourquoi c'est important |
|---|---|---|
| État visuel | Fissures, cloques, affaissement, résidus ou décoloration. | Alerte précoce de problèmes de transport, d'atmosphère ou de support. |
| Complétude du déliantage | Critères spécifiques au feedstock avec perte de masse appropriée, qualification ou preuves de cycle validé. | Le liant résiduel peut être invisible et affecter le chauffage ou le frittage ultérieur. |
| Manipulation de la pièce brune | Dommages aux nervures, bords et caractéristiques non supportées ; marques de plateau. | Des dommages peuvent entraîner des variations dimensionnelles ultérieures. |
| Schéma de chargement | Espacement, orientation, contact du support et zones bloquées. | Un chargement non uniforme peut entraîner des résultats incohérents. |
| Transfert au frittage | Fragilité, propreté et support approprié pour l'étape suivante. | Le frittage peut amplifier les défauts préexistants plutôt que de les corriger. |
Les exemples suivants sont des exemples d'ingénierie représentatifs, et non des résultats documentés de commandes clients spécifiques.
Exemple : Cloquage près d'une section épaisse
Considérez une pièce MIM avec une section épaisse à côté d'une poche borgne. La pièce brute peut sembler saine, mais un cloquage peut apparaître pendant le déliantage thermique et devenir plus visible après le frittage.
Si les produits volatils sont générés plus rapidement qu'ils ne voyagent à travers le réseau de pores, une pression locale peut endommager la section. Les facteurs contributifs peuvent inclure l'épaisseur, la chimie du liant et la vitesse de chauffage ; une poche borgne seule n'est pas une preuve de mécanisme de piégeage de gaz.
La revue doit examiner la carte murale locale, le chargement, les étapes du cycle et les preuves de retrait. Des essais contrôlés et l'inspection de la pièce brune aident à valider les directions correctives avant la libération de la production.
Exemple : Affaissement d'une nervure mince lors de la manipulation de la pièce brune
Une nervure mince peut sembler correcte dans la pièce brute moulée, mais se déplacer lorsque le liant est retiré et que la structure devient moins robuste. La déviation peut plus tard être amplifiée sous forme de variation dimensionnelle après le frittage.
La portée non supportée, la position de contact, l'orientation de la pièce et les forces de transfert peuvent tous y contribuer. Le problème ne doit pas être automatiquement attribué au frittage sans vérifier l'état de la pièce brune.
Comparez l'inspection de la pièce brune avec les résultats dimensionnels finaux et validez les ajustements de chargement, de support de réglage et de manipulation pendant les essais.
Comment le déliantage thermique affecte la stabilité du frittage
Le déliantage thermique détermine l'état initial d'un squelette de poudre poreuse entrant Frittage MIM. Les fissures, le cloquage, l'oxydation, la contamination locale ou la déformation peuvent se propager lors de la densification et produire des défauts dimensionnels ou de surface finaux.
Une pièce brune endommagée ne peut pas être entièrement réparée par frittage
Le frittage densifie un squelette de poudre métallique ; il ne ferme pas de manière fiable les fissures de déliantage ni ne restaure les nervures affaissées. Le liant résiduel peut également affecter les conditions ultérieures du four ou l'aspect de surface. Par conséquent, l'inspection de la pièce brune et la vérification de l'élimination du liant font partie d'un transfert stable.
Lorsque la géométrie finale ou le gauchissement est la principale préoccupation, il faut établir si la déformation était déjà présente dans la pièce brune avant d'évaluer les mécanismes de déformation au frittage.
Le liant résiduel peut affecter la surface et la stabilité du processus
Une élimination incomplète peut créer des effets liés au carbone, une décoloration, des résidus ou un chauffage incohérent en aval. La gravité dépend du liant, de l'alliage, de l'atmosphère du four et des spécifications du matériau ; l'approche de vérification doit correspondre aux exigences critiques du composant.
Que faut-il examiner avant de choisir le déliantage thermique pour une pièce MIM ?
La revue est plus utile avant l'outillage, lorsque les transitions de parois, les nervures fragiles et le plan de support peuvent encore être ajustés. Les dessins et les exigences matérielles doivent identifier la géométrie et les surfaces qui ne peuvent tolérer aucune déformation, oxydation ou marque de support. Les dessins techniques et les spécifications de tolérances.
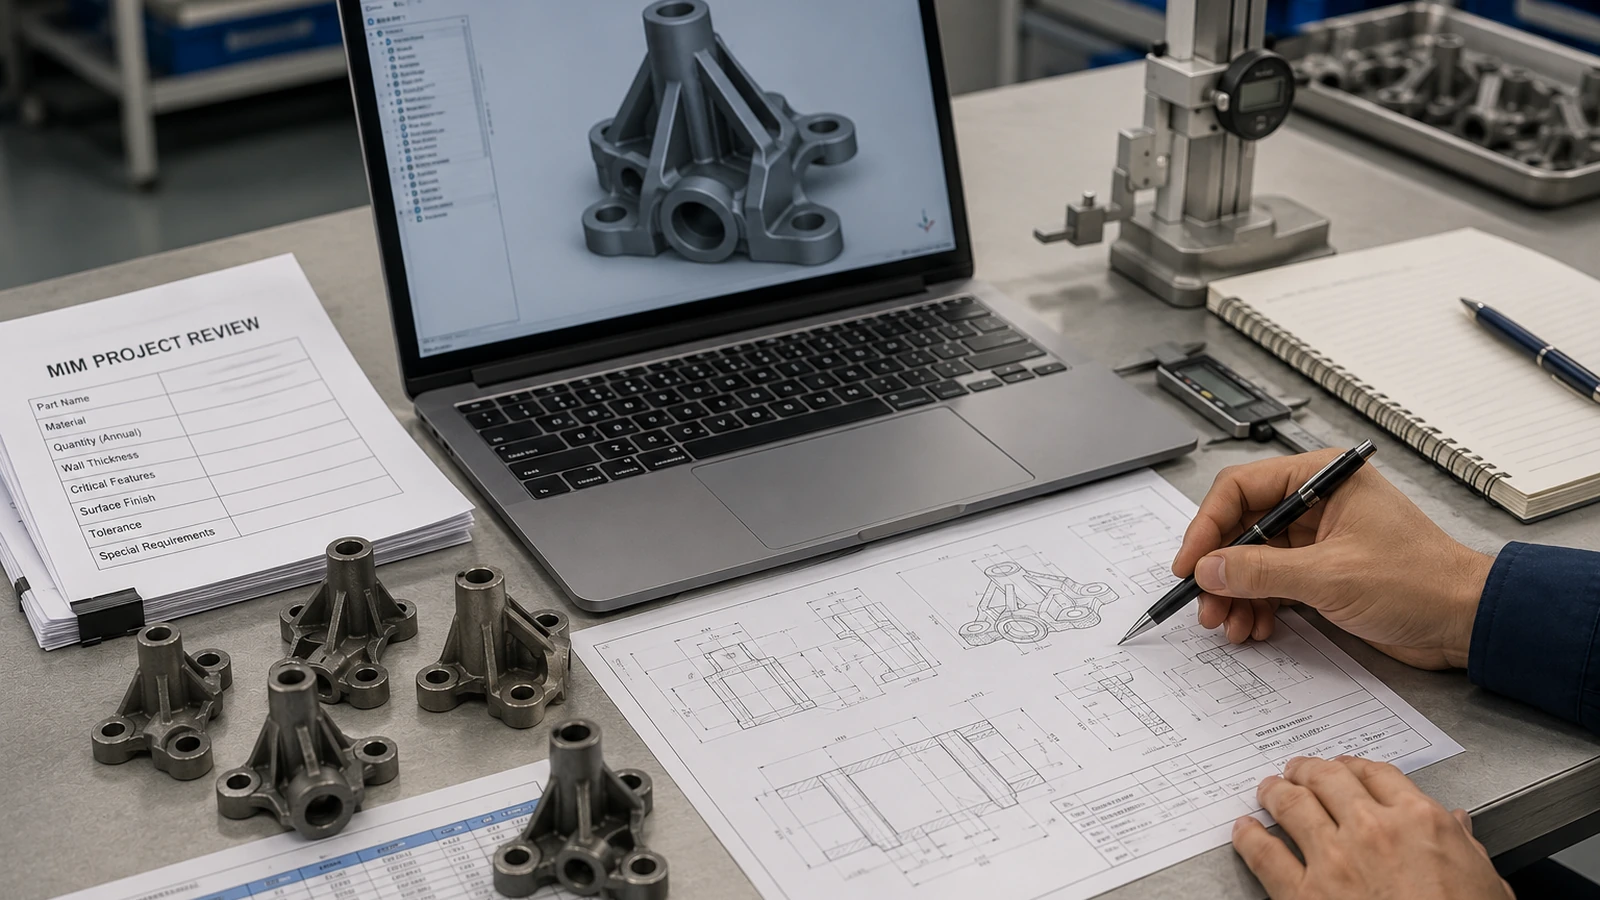
Entrées du dessin et de la géométrie
- Dessin 2D et spécifications de tolérances
- Modèle CAO 3D et carte d'épaisseur de paroi
- Transitions de sections épaisses à fines
- Trous borgnes, fentes, nervures et zones non supportées
- Dimensions critiques d'assemblage et surfaces d'inspection
- Surfaces cosmétiques ou d'étanchéité
Entrées matériau et production
- Alliage cible et environnement d'application
- Besoins en matière de corrosion, d'usure, de traitement thermique ou magnétiques
- État de surface et exigences de revêtement éventuelles
- Volume annuel prévu et stade de production
- Historique des défauts connus, photos ou notes d'inspection
- Exigences pour le frittage et le contrôle dimensionnel
| Informations nécessaires | Pourquoi cela est important pour le déliantage thermique |
|---|---|
| Dessin 2D et tolérances | Définit les dimensions et les risques d'acceptation fonctionnelle. |
| Fichier CAO 3D | Permet l'examen de la géométrie et des transitions de section. |
| Nuance de matériau | Affecte l'atmosphère, les résidus et la compatibilité du frittage. |
| Carte d'épaisseur de paroi | Met en évidence les chemins potentiels de retrait longs. |
| Exigences de surface | Indique les limites d'oxydation, de décoloration et de marques de support. |
| Volume annuel | Guide la planification de la validation et de la répétabilité. |
| Historique des défauts passés | Aide à distinguer les échecs potentiels de déliantage des défauts ultérieurs. |
Demander une revue des risques de déliantage thermique
Envoyez les dessins 2D et 3D, la nuance de matériau, les tolérances critiques, les épaisseurs de paroi locales, les exigences de surface, le volume attendu et les preuves de défauts connues. XTMIM peut examiner si la voie de déliantage, la géométrie, le support et le transfert au frittage présentent des risques de production évitables.
Revue d'ingénierie XTMIM pour le risque de déliantage thermique
Pour un nouveau projet MIM, le risque de déliantage doit être évalué conjointement avec les exigences du matériau, la voie de feedstock, la géométrie et le plan de frittage en aval. Une revue précoce offre l'opportunité d'ajuster les transitions de paroi, les caractéristiques fragiles, l'orientation de chargement ou les attentes d'inspection avant l'outillage.
- Vérifier les sections de paroi, les nervures, les poches borgnes et la géométrie non supportée.
- Examiner l'alliage sélectionné et la sensibilité à l'atmosphère du four.
- Confirmer la voie liant/feedstock lorsque les informations du fournisseur sont disponibles.
- Identifier les risques de fissuration, de bullage, de résidus et de déformation.
- Définir les contrôles de la pièce brune et le transfert vers le frittage.
- Préparer la demande de devis (RFQ) et les exigences de validation à partir du dessin, du matériau, du volume et du plan d'inspection.
Pour des informations connexes sur la fabrication et le contrôle, consultez Capacité d'inspection et de test de XTMIM.
FAQ sur le déliantage thermique MIM
Le déliantage thermique est-il requis pour chaque pièce MIM ?
Pas nécessairement comme méthode autonome. La chimie du liant détermine si le chauffage est la voie d'élimination principale ou s'il suit un traitement par solvant ou catalytique. L'élimination contrôlée du liant restant est fréquemment requise avant le frittage complet.
Le déliantage thermique est-il meilleur que le déliantage par solvant ?
Aucune des deux n'est intrinsèquement meilleure pour chaque pièce. Les deux voies agissent sur différents constituants du liant, et le choix doit être validé par rapport au feedstock réel, à la géométrie et aux exigences de qualité.
Pourquoi les pièces MIM se fissurent-elles pendant le déliantage thermique ?
Des fissures peuvent apparaître lorsque les produits de décomposition se forment plus rapidement qu'ils ne peuvent s'évacuer, que le chauffage est trop agressif, que la densité de la pièce verte est non uniforme ou que le réseau de pores en développement ne peut pas supporter une évacuation uniforme. Les sections épaisses et les transitions abruptes augmentent le risque ; les trous borgnes nécessitent une évaluation plus approfondie uniquement lorsque leur géométrie ou leurs conditions environnantes y contribuent.
Le déliantage thermique peut-il affecter les dimensions finales ?
Oui, indirectement. Bien que le retrait final se produise pendant le frittage, un affaissement ou un dommage préexistant de la pièce brune peut modifier la géométrie finale et augmenter la variation dimensionnelle.
Les pièces MIM épaisses peuvent-elles utiliser le déliantage thermique ?
Ils le peuvent, mais le système de liant, l'épaisseur de section, le profil de retrait, le support et la transition vers le frittage doivent être qualifiés. Une pièce épaisse ne nécessite pas automatiquement une voie de déliantage particulière.
Quelles informations sont nécessaires pour une revue de déliantage ?
Fournir les dessins, fichiers CAO, exigences de matériaux, sections de parois locales, tolérances critiques, besoins de finition de surface, volume projeté et toute photo de défaut connue ou constat d'inspection.
La voie de déliantage peut-elle changer après la fabrication de l'outillage ?
Parfois, mais les changements de procédé peuvent affecter la compatibilité du feedstock, le retrait de frittage, la qualité et la stabilité dimensionnelle. Le changement nécessite une revue technique et une validation du procédé plutôt qu'un simple ajustement des paramètres du four.
Le risque de déliantage doit-il être vérifié avant la conception du moule ?
Oui, lorsque cela est réalisable. Les transitions de parois, les emplacements de supports et l'orientation de frittage peuvent nécessiter des décisions plus faciles à prendre avant l'engagement de l'outillage.
Revue technique et références
Examiné par l'équipe d'ingénierie XTMIM
La faisabilité technique dépend du système de liant réel, de l'alliage, de l'environnement du four, de la géométrie de la pièce, de la stratégie de support et des exigences d'acceptation en aval. Les cycles de chauffage et les critères d'achèvement nécessitent une validation spécifique au projet. Cet article fournit des considérations d'ingénierie, pas une recette de fabrication universelle.
Références techniques
Ces ressources externes fournissent un support sur le feedstock, l'élimination du liant et la séquence de fabrication MIM.
- MIMA — Vue d'ensemble du processus MIM. Moulage, élimination du liant et contexte de frittage.
- MPIF — Moulage par injection de métal. Production et aperçu du feedstock.
- PIM International — Vue d'ensemble du processus MIM. Étapes de fabrication et extraction du liant.
- PIM International — Liants et techniques d'élimination du liant. Contexte de la voie du liant.