
MIM Malzeme Özellikleri
Yüksek sertlikteki MIM malzemeleri, küçük, karmaşık bir metal parçanın girintiye, kenar deformasyonuna, sert temasa, kayma hasarına veya lokalize yüzey aşınmasına direnç göstermesi gerektiğinde kullanılır. Doğru seçim sadece en yüksek sertlik değerine sahip malzeme değildir. Aynı zamanda gerekli tokluk, korozyon maruziyeti, ısıl işlem durumu, boyutsal kararlılık, yüzey kalitesi ve muayene yöntemine de uygun olmalıdır. Yaygın MIM malzeme yönelimleri arasında 420 paslanmaz çelik, 440C paslanmaz çelik, 17-4 PH paslanmaz çelik, seçilmiş ısıl işlem görebilen düşük alaşımlı çelikler ve şiddetli aşınma için sementit karbür adayları bulunur. Mühendisler ve tedarik ekipleri, yüksek sertlikte bir MIM malzemenin uygun olup olmadığını, ne zaman başka bir malzeme yolunun daha güvenli olduğunu ve kalıplama veya RFQ gönderimi öncesinde nelerin doğrulanması gerektiğini belirlemek için bu faktörleri kullanabilir.
Pratik soru “Hangi MIM malzemesi en sert?” değil. Daha iyi soru, seçilen malzemenin kabul edilemez çatlama, ısıl işlem deformasyonu, muayene zorluğu, maliyet artışı veya üretim riski yaratmadan fonksiyonel sertlik gereksinimini karşılayıp karşılayamayacağıdır.
Küçük sert temas bileşenleri, kenar tutma özellikleri, hassas aşınma yüzeyleri, minyatür dişliler, mandal özellikleri, valf parçaları, pompa bileşenleri ve malzeme seçiminin MIM geometrisi, sinterleme büzülmesi ve son sertlik muayenesi ile birlikte kontrol edilmesi gereken kompakt mekanizmalar.
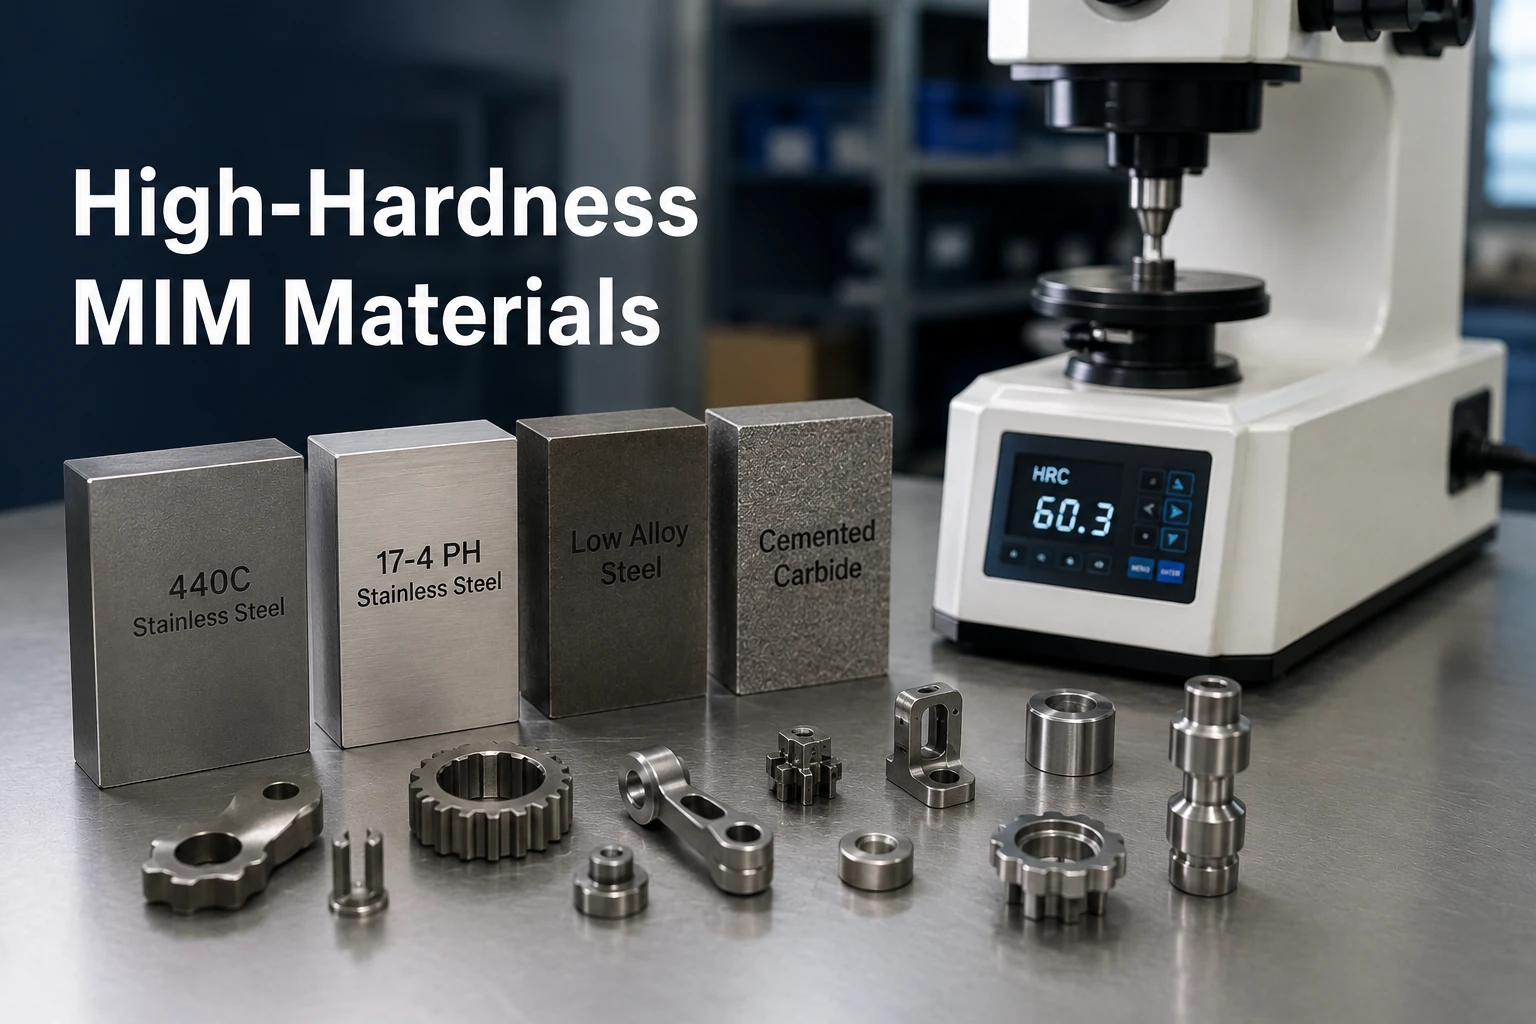
Yüksek Sertlikte MIM Malzemeleri Ne Zaman Gerekir
Yüksek sertlikteki MIM malzemeleri genellikle parçanın fonksiyonu temas gerilimi, yüzey deformasyonu, kenar tutma, kayma hareketi veya lokal aşınma içerdiğinde dikkate alınır. Pratikte bu gereksinim, sertleştirilmiş stoktan karmaşık bir geometrinin işlenmesinin verimsiz olabileceği küçük mekanik mekanizmalarda, kilitleme özelliklerinde, minyatür dişlilerde, hassas donanımlarda, regüle edilmiş cihaz bileşenlerinde, pompa bileşenlerinde, valf bileşenlerinde ve kompakt montajlarda ortaya çıkar.
Önemli ayrım: Sert bir malzeme, her uygulama için otomatik olarak en güçlü veya en aşınmaya dayanıklı malzeme değildir. Doğru malzeme seçimi, arıza modundan başlamalıdır: lokal girinti, kayma aşınması, aşındırıcı temas, yapısal yük, korozyon maruziyeti, kenar yontulması veya ısıl işlem sonrası boyutsal kararsızlık.
Girintiye veya kenar deformasyonuna direnç gerektiren parçalar
Yüksek sertlikteki MIM malzemeleri, fonksiyonel kenarları yuvarlanmaya direnmesi gereken, başka bir metal parçaya tekrar tekrar bastıran temas yüzeylerine sahip, küçük dişli dişleri, mandal özellikleri, kilit yüzeyleri, kayma temas alanları veya sertleştirme sonrası işlenmesi pahalı olacak kompakt hassas geometriler içeren parçalar için uygun olabilir.
Bu parçalar hala besleme stoğu akışı, enjeksiyon kalıplama fizibilitesi, yeşil parça elleçleme, bağlayıcı giderme kararlılığı, sinterleme büzülmesi, kalıp telafisi ve son muayene için standart MIM tasarım incelemesi gerektirir. Yüksek sertlik, geometri incelemesi ihtiyacını azaltmaz; ince duvarlar, küçük delikler, keskin geçişler ve sert temas yüzeyleri çatlama, deformasyon ve bitirme riski açısından daha hassas hale gelebilir.
Yüksek sertlikte bir malzemenin doğru başlangıç noktası olmayabileceği durumlar
Yüksek sertlikteki bir malzeme, gerçek gereksinim korozyon direnci, elastik yük kapasitesi, darbe tokluğu, görünüm, düşük maliyetli seri üretim veya geniş tolerans aralığı olduğunda ilk tercih olmayabilir. Örneğin, 316L paslanmaz çelik korozyon direncinin ön planda olduğu durumlarda daha iyi bir başlangıç noktası olabilir, 17-4 PH paslanmaz çelik parçanın mukavemet ve paslanmazlık performansı gerektirdiği durumlarda daha iyi bir yön olabilir ve parça korumalı bir mekanizma içinde çalışıp korozyon maruziyeti sınırlıysa düşük alaşımlı çelik daha pratik olabilir.
Yüksek sertliğin aşırı belirtilmiş olabileceği durumlarda
Yüksek sertlik, malzeme, ısıl işlem, yüzey işlemleri ve muayene karmaşıklığını artırabilir. Parça girinti, kenar deformasyonu veya sert temasla arızalanmıyorsa aşırı belirtilmiş olabilir. Mevcut en sert malzemeyi seçmeden önce, gerçek gereksinimin korozyon direnci, yapısal yük kapasitesi, yorulma davranışı, sorunsuz montaj, kozmetik yüzey, düşük sürtünme veya daha düşük maliyetli üretim olup olmadığını teyit edin.
- Korozyon baskın sorunsa, maksimum sertlik yerine korozyona dayanıklı paslanmaz veya özel alaşım incelemesiyle başlayın.
- Darbe veya şok yüklemesi baskınsa, sertliği artırmadan önce tokluk ve geometriyi gözden geçirin.
- Parça esas olarak yük taşıyorsa, önce sert temas malzemeleri yerine yüksek mukavemetli malzemeleri gözden geçirin.
- Parçanın ince desteksiz kenarları, keskin köşeleri veya sıkı işlem sonrası boyutları varsa, ısıl işlem deformasyonu ve çatlama riskini erken kontrol edin.
- Parça yalnızca orta düzeyde yüzey dayanıklılığı gerektiriyorsa, dengeli bir malzeme aşırı sertlik seçeneğinden daha güvenli ve ekonomik olabilir.
Mobil cihazlarda, tam tabloyu görmek için yatay olarak kaydırın.
| Kullanıcı gereksinimi | Daha iyi malzeme yönlendirmesi | Kalıplama öncesi incelenmesi gereken risk |
|---|---|---|
| Keskin kenar tutma | 420 paslanmaz çelik, 440C paslanmaz çelik veya takım çeliği tipi aday | Kırılganlık, kenar yontulması, gerilim konsantrasyonu ve ısıl işlemde bozulma |
| Aşınma yüzeyi | 440C paslanmaz çelik, sementit karbür veya başka bir aşınmaya dayanıklı malzeme yönlendirmesi | Temas basıncı, yağlama, yüzey pürüzlülüğü ve eşleşen malzeme |
| Mukavemet ve korozyon dengesi | 17-4 PH paslanmaz çelik | Faydalı mühendislik dengesi, ancak en yüksek sertliğe sahip paslanmaz çelik yolu değil |
| Maliyete duyarlı yapısal sertlik | 4140, 4340, 4605 tipi düşük alaşımlı çelik | Korozyon koruması, ısıl işlem tepkisi ve boyutsal kontrol |
| Aşırı sert temas veya aşındırıcı aşınma | Sementit karbür adayı | Maliyet, gevreklik, geometri sınırları ve darbe hassasiyeti |
Yüksek Sertlikte MIM Malzeme Seçenekleri
En iyi yüksek sertlikteki MIM malzemesi, parçanın paslanmaz çelik korozyon direnci, daha yüksek aşınma direnci, yapısal mukavemet, darbe toleransı veya aşırı sertlik gerektirip gerektirmediğine bağlıdır. Değiştirilebilir ikameler yerine başlangıç noktaları olarak aşağıdaki malzeme gruplarını kullanın.

Sertleştirilebilir korozyona dayanıklı parçalar için 420 paslanmaz çelik
Sertleştirilebilir MIM parçaları için 420 paslanmaz çelik Östenitik paslanmaz çelikler (304 veya 316L gibi) yerine sertleştirilebilirlik, orta düzeyde korozyon direnci ve daha iyi sertlik potansiyeli gerektiğinde sıklıkla incelenir. Korozyon maruziyetinin olduğu ancak aşırı korozyon direncini tek öncelik olmadığı durumlarda, küçük mekanik bileşenler, mandal parçaları, hassas donanım ve fonksiyonel yüzeyler için faydalı olabilir.
Daha yüksek sertlik ve aşınma direnci için 440C paslanmaz çelik
Daha yüksek sertlikte MIM parçaları için 440C paslanmaz çelik tasarımın daha yüksek sertlikte paslanmaz malzeme yönü gerektirmesi durumunda yaygın olarak değerlendirilir. Küçük aşınma bileşenleri, yatak benzeri yüzeyler, valf ile ilgili bileşenler, temas pimleri ve ana gereksinimin daha sert fonksiyonel bir yüzey olduğu hassas parçalar için düşünülebilir.
17-4 PH paslanmaz çelik, mukavemet ve korozyon dengesi söz konusu olduğunda
MIM için 17-4 PH paslanmaz çelik en yüksek sertlikte paslanmaz seçenek olarak değil, mukavemet-korozyon dengesi malzeme yönü olarak daha iyi anlaşılmalıdır. Parçanın çökelmeyle sertleşmiş mukavemet, paslanmaz performans ve boyutsal güvenilirlik gerektirmesi durumunda uygun olabilir.
Isıl işlem görmüş yapısal sertlik için düşük alaşımlı çelikler
Düşük alaşımlı çelik MIM malzemeleri gibi 4140, 4340 ve 4605 paslanmaz korozyon direnci yerine ısıl işlem görmüş yapısal performans gerektiren projeler için incelenebilir.
Aşırı sertlik ve aşınma için sementit karbür malzemeler
MIM için sementit karbür malzemeler yalnızca uygulama aşırı aşınma direnci, sert temas performansı veya tipik çelik bazlı MIM malzemelerinin ötesinde servis koşulları gerektirdiğinde düşünülmelidir. Bunlar 420 veya 440C paslanmaz çelik için basit ikameler değildir. İnceleme geometriyi, darbe yükünü, gevrekliliği, kenar tasarımını, maliyeti, sinterleme davranışını ve bitirme gereksinimlerini içermelidir.
Mobil cihazlarda, tam tabloyu görmek için yatay olarak kaydırın.
| Malzeme grubu | En uygun ihtiyaç | Ana avantaj | Ana dezavantaj | Detaylı malzeme rehberi |
|---|---|---|---|---|
| 420 paslanmaz çelik | Sertleştirilebilir paslanmaz MIM parçaları | Sertlik artı orta düzey korozyon dengesi | 440C'ye göre daha düşük aşınma potansiyeli; nihai sonuç ısıl işlem ve geometriye bağlıdır | 420 paslanmaz çelik |
| 440C paslanmaz çelik | Daha yüksek sertlikte paslanmaz parçalar | Güçlü sertlik ve aşınma direnci yönü | Tokluk, deformasyon ve korozyon ödünleşimleri | 440C paslanmaz çelik |
| 17-4 PH paslanmaz çelik | Mukavemet artı korozyon dengesi | Yapısal parçalar için iyi mühendislik dengesi | En yüksek sertlik rotası değil | 17-4 PH paslanmaz çelik |
| 4140 / 4340 düşük alaşımlı çelikler | Isıl işlem görmüş yük taşıyan parçalar | Yapısal mukavemet ve sertleşebilirlik yönü | Genellikle korozyon koruması gerekir | Düşük alaşımlı çelik malzemeler |
| 4605 düşük alaşımlı çelik | Maliyete duyarlı yapısal MIM parçaları | Olgun yapısal malzeme yönü | Premium yüksek sertlik malzemesi değil | 4605 düşük alaşımlı çelik |
| Sement karbür | Aşırı aşınma veya sert temas | Çok yüksek sertlik ve aşınma yönü | Maliyet, gevreklik ve geometri limitleri | Semente karbürler |
Göreceli sertlik beklentisi ve muayene yöntemi
Bu tabloyu bir veri sayfası veya kabul spesifikasyonu yerine ilk aşama karşılaştırması olarak kullanın. Nihai sertlik, seçilen malzeme durumu, MIM işlem rotası, ısıl işlem rotası, çizim gereksinimi ve muayene yöntemiyle doğrulanmalıdır.
Mobil cihazlarda, tam tabloyu görmek için yatay olarak kaydırın.
| Malzeme yönü | Göreceli sertlik beklentisi | Tipik muayene yönü | En iyi kullanıldığında | İnceleme uyarısı |
|---|---|---|---|---|
| 420 paslanmaz çelik | Orta-yüksek sertleştirilebilir paslanmaz yönü | Test alanı izin veriyorsa Rockwell uygun olabilir; küçük özellikler için mikrosertlik gerekebilir | Parça, orta düzey paslanmaz performans ile sertleştirilebilirlik gerektirir | Isıl işlem durumunu, korozyon maruziyetini ve kenar hassasiyetini onaylayın |
| 440C paslanmaz çelik | Daha yüksek sertlikte paslanmaz yönü | Parça boyutuna, kesit kalınlığına ve test yüzeyine bağlı olarak Rockwell veya mikro sertlik | Parça daha sert bir paslanmaz aşınma veya temas yüzeyine ihtiyaç duyar | Tokluk, distorsiyon, yüzey kalitesi ve korozyon ödünleşimlerini gözden geçirin |
| 17-4 PH paslanmaz çelik | Uygun yaşlandırma koşulundan sonra dengeli mukavemet ve sertlik yönü | Uygun yüzeylerde Rockwell pratik olabilir; koşulu ve konumu tanımlayın | Parça mukavemet, paslanmazlık davranışı ve kontrollü ısıl işlem tepkisi gerektirir | Bunu en yüksek sertlikteki paslanmaz çelik seçeneği olarak düşünmeyin |
| 4140 / 4340 / seçilmiş düşük alaşımlı çelikler | Isıl işleme bağlı yapısal sertlik yönü | Geometriye ve son duruma bağlı olarak Rockwell veya mikro sertlik | Parça korumalı yapısal performans ve sertleşebilirlik gerektirir | Korozyon koruması ve işlem sonrası boyutsal kontrol gerekebilir |
| 4605 tipi düşük alaşımlı çelik | Pratik yapısal malzeme yönelimi, üst düzey yüksek sertlik rotası değil | Sertlik ölçeğini ve durumunu çizim gereksinimine göre tanımlayın | Parça maliyet odaklı yapısal bir MIM malzeme yönelimi gerektiriyor | Şiddetli aşınma veya aşırı sertlik için varsayılan yanıt olarak kullanmayın |
| Sementit karbür adayı | Aşırı sertlik ve aşınma direnci yönelimi | Muayene yöntemi malzeme sistemi, geometri ve müşteri gereksinimi tarafından onaylanmalıdır | Parça, tipik çelik bazlı MIM malzemelerinin ötesinde şiddetli aşındırıcı aşınma veya sert temas ile karşı karşıyadır | Seçimden önce gevreklik, darbe yükü, kenar tasarımı, son işlem ve maliyeti gözden geçirin |
Yayınlanmış Duruma Özel Sertlik Referansları
Aşağıdaki değerler, yayınlanmış MIMA proje verilerini ve önceki MIM ve ısıl işlem çalışmalarından elde edilen bir XTMIM 4340 gözlemini içermektedir. Bunlar duruma özel referanslardır, evrensel malzeme garantileri veya çizim kabul limitleri değildir. Nihai sertlik, kesin alaşım sınıfına, yoğunluğa, ısıl işlem durumuna, geometriye, kesit kalınlığına ve muayene yöntemine bağlıdır. Üretim gereksinimini çizimde tanımlayın ve anlaşılan muayene koşulu altında doğrulayın.
Mobil cihazlarda, tam tabloyu görmek için yatay olarak kaydırın.
| Malzeme / kanıt temeli | Durum | Sertlik | Test ölçeği | Kaynak | Sınırlama / nasıl kullanılır |
|---|---|---|---|---|---|
| MIM-420 paslanmaz çelik | HIP işlem görmüş; ikincil işlemler için tavlanmış; ardından vakumda ısıl işlem görmüş ve temperlenmiş | Minimum 40 HRC | HRC | MIMA tarafından yayınlanan 420 bileşen örneği | Koşula özgü üretim örneği. Her 420 MIM projesi için varsayılan hedef olarak 40 HRC kullanmayın. |
| MIM-440C paslanmaz çelik | Yayınlanan son MIM destek-tab bileşeni; detaylı ısıl işlem parametreleri vaka sayfasında belirtilmemiştir | >50 HRC | HRC | MIMA tarafından yayınlanan 440C bileşen örneği | Bu örnek, >50 HRC sertliğe sahip bir 440C MIM uygulamasını doğrulamaktadır, ancak ısıl işlem spesifikasyonunu tanımlamak için yeterli işlem detayı sunmamaktadır. |
| MIM-17-4 PH paslanmaz çelik | H900 ısıl işlemi | 36–42 HRC | HRC | MIMA tarafından yayınlanan 17-4 PH H900 bileşen örneği | Bunu, 17-4 PH'yi en yüksek sertliğe sahip paslanmaz çelik seçeneği olarak temel alma yerine, mukavemet ve sertlik dengesi için bir H900 koşul referansı olarak kullanın. |
| MIM-4605 düşük alaşımlı çelik | Isıl işlem görmüş | 37–45 HRC | HRC | MIMA tarafından yayınlanan 4605 bileşen örneği | Yayınlanmış bir proje aralığı. Diğer 4605 parçaları farklı ısıl işlem koşulları ve sertlik aralıkları kullanabilir. |
| 4340 düşük alaşımlı çelik — XTMIM mühendislik deneyimi | 4340 MIM ön işlem deneyimi: ısıl işlem öncesi / proje özel ısıl işlem sonrası | İşlem öncesi yaklaşık 35 HRC; işlem sonrası 50 HRC üzeri | HRC | XTMIM ilk elden MIM ve ısıl işlem deneyimi; müşteri parçası detayları gizlidir | Deneyime dayalı proje gözlemi, evrensel bir 4340 garantisi değildir. Kesin müşteri geometrisi ve ısıl işlem parametreleri açıklanmamıştır. |
Bu değerlerin kullanımı: Bunları veri sayfası değerlerinin yerine geçen koşul bazlı referanslar olarak ele alın. MPIF Standard 35-MIM — 2025 Baskısı güncel MIM malzeme standardı referansını sağlar; çizim, gerekli kaliteyi, durumu, minimum özellikleri ve uygulanabilir muayene gereksinimlerini tanımlamalıdır.
Sertlik, Aşınma Direnci ve Mukavemet Aynı Şey Değildir
Sertlik, aşınma direnci ve mukavemet ayrı ayrı değerlendirilmelidir. Sertlik, girinti direncini kontrol etmek için faydalıdır, ancak sert bir malzeme çatlama, yorulma, korozyon, yapışma, aşındırıcı aşınma, zayıf yağlama, zayıf yüzey kalitesi veya boyutsal kararsızlık nedeniyle arızalanabilir.

Sertlik, her arıza modunu değil, girintiye karşı direnci ölçer.
Sertlik testi, tanımlanmış bir yöntem, yük, girici ve test koşulu altında girintiye karşı direnci ölçer. Malzeme karşılaştırması ve kalite kontrolü için faydalıdır, ancak tam tasarım doğrulaması yerine geçmez. Tek bir sertlik değeri, tokluğu, korozyon direncini, yorulma davranışını, yüzey kalitesini veya aşınma ömrünü otomatik olarak tanımlamaz.
MIM'de nihai sertlik, alaşım adından daha fazlasına bağlıdır. Besleme stoğu hazırlığı, enjeksiyon kalıplama, bağlayıcı giderme, sinterleme, nihai yoğunluk, mikro yapı, karbon kontrolü, ısıl işlem durumu ve muayene yöntemi sonucun tümünü etkileyebilir.
Aşınma, yalnızca sertliğe değil, temas koşullarına bağlıdır.
Aşınma performansı, gerçek aşınma mekanizmasına bağlıdır. Yüksek sertlikte bir malzeme, bir temas koşulunda iyi performans gösterirken diğerinde zayıf performans gösterebilir. Önemli inceleme noktaları arasında kaymalı veya yuvarlanmalı temas, aşındırıcı parçacıklar, kuru veya yağlanmış koşullar, eşleşen malzemenin sertliği, yüzey pürüzlülüğü, temas basıncı, kenar geometrisi, sıcaklık ve korozyon maruziyeti yer alır.
Ana endişe sürtünme, aşınma, eşleşen yüzey davranışı veya tekrarlanan kaymalı temas altındaki ömür ise, proje ayrıca şu başlıklar altında incelenmelidir: kaymalı ve aşındırıcı aşınmaya karşı aşınmaya dayanıklı MIM malzemeleri.
Yüksek mukavemet, farklı bir malzeme sorusudur.
Mukavemet, yük taşıma kapasitesi, çekme davranışı, akma direnci ve yapısal güvenilirlikle ilgilidir. Sertlik ise yerel girinti veya yüzey deformasyonuna karşı dirençle daha yakından ilişkilidir. Bir parçanın en yüksek sertliğe ihtiyaç duymadan yüksek mukavemete ihtiyacı olabilir. Başka bir parçanın yüksek yapısal yük taşımadan sert bir temas yüzeyine ihtiyacı olabilir.
Yapısal yük kapasitesi için inceleyin yük taşıyan parçalar için yüksek mukavemetli MIM malzemeleri. Sert temas veya yüzey aşınması için, ortama bağlı olarak 420, 440C, seçilmiş düşük alaşımlı çelikler veya sementit karbür adayları daha uygun olabilir.
Sıcak İşlem Yüksek Sertlikteki MIM Parçalarını Nasıl Etkiler
Birçok yüksek sertlikteki MIM projesi sıcak işlemeye bağlıdır, ancak sıcak işlemeye, tasarım kararları zaten sabitlendikten sonra son bir kestirme yol olarak bakılmamalıdır. Sertlik, dayanım, tokluk, distorsiyon riski, yüzey durumu ve muayene planlamasını etkiler.
Sertlik alaşıma, sinterlenmiş yoğunluğa ve sıcak işlem koşuluna bağlıdır
Aynı malzeme ailesi, işlemeye ve nihai duruma bağlı olarak farklı sonuçlar üretebilir. Sadece “sert malzeme” diyen bir çizim yeterli değildir; malzeme yönünü, ısıl işlem durumunu, sertlik ölçeğini, hedef veya kabul aralığını ve test edilmesi gereken fonksiyonel yüzeyi tanımlayın.
Son sertliği etkileyen değişkenler
- Alaşım bileşimi ve toz/besleme stoğu yolu
- Bağlayıcı giderme ve sinterleme koşulu
- Son yoğunluk ve mikro yapı
- Uygun olduğunda karbon kontrolü
- Isıl işlem durumu
- Parça geometrisi ve kesit kalınlığı
- İşlem sonrası yüzey işlemesi
- Muayene yeri ve sertlik ölçeği
Erken incelenmesi gerekenler
- Sertlik hedefinin işlevsel mi yoksa aşırı mı belirtildiği
- Parçanın işlem sonrası deformasyona tolerans gösterip gösteremeyeceği
- Kritik bir yüzeyin son işleme veya parlatma gerektirip gerektirmediği
- Seçilen sertlik testinin parça geometrisine uygun olup olmadığı
- Malzemenin bir ısıl işlem görmeye uygun MIM malzemeleri ve sinterleme sonrası işlem yol
Isıl işlem sertliği artırabilir ancak boyutları etkileyebilir
Isıl işlem, özellikle asimetrik parçalarda, ince kesitlerde, uzun desteksiz özelliklerde, keskin geçişlerde ve düzensiz kütle dağılımına sahip parçalarda deformasyona neden olabilir. MIM parçaları için bu risk, normal sinterleme büzülmesi ve kalıp telafisi ile birleşir. Tasarım ekibi, referans noktası stratejisini, kritik boyutları, ısıl işlem sırasını ve son boyutlandırma, taşlama, parlatma veya işleme gerekip gerekmediğini gözden geçirmelidir.
Mühendislik Deneyimi — 4340: Önceki 4340 MIM projesi ve ısıl işlem deneyiminde, sertlik ısıl işlem öncesinde yaklaşık 35 HRC ve ısıl işlem sonrasında 50 HRC'nin üzerinde gözlemlenmiştir. Bu değerler, her 4340 MIM parçası için evrensel garantili özellikler değil, deneyime dayalı proje gözlemleridir. Nihai sertlik, belirtilen ısıl işlem rotasına, kesit kalınlığına, geometriye, işlem koşullarına ve muayene yöntemine bağlıdır, bu nedenle teknik resimde gerekli nihai durum ve kabul aralığı tanımlanmalıdır.
Kalıplamadan önce: Bir proje hem yüksek sertlik hem de dar toleranslar gerektirdiğinde, tüm proses rotasının sadece alaşımın sertleştirilebilmesi değil, aynı zamanda sertlik, boyut, yüzey ve maliyet gereksinimlerini karşılayabildiğini doğrulayın.
Yüksek Sertlikli MIM Bileşenleri İçin Malzeme Seçim Tablosu
Malzeme seçimini parçanın işlevinden başlayarak yapın. Tabloyu bir tarama kılavuzu olarak kullanın; nihai malzeme ve durum, çizime özel inceleme gerektirir.
Mobil cihazlarda, tam tabloyu görmek için yatay olarak kaydırın.
| Parça gereksinimi | Aday malzeme yönü | Kalıplama öncesinde onaylanması gerekenler |
|---|---|---|
| Kaymalı temaslı küçük dişli | 420, 440C veya düşük alaşımlı çelik | Aşınma modu, ısıl işlem, diş deformasyonu ve yağlama |
| Kilitleme mandalı veya mekanik kilit | 420, 17-4 PH veya 4140 | Kenar aşınması, darbe yükü ve korozyon maruziyeti |
| Sert temas pimi veya piston | 440C, 4340 veya sementit karbür | Temas basıncı, eşleşen malzeme ve gevreklik |
| Regüle edilmiş hassas cihaz bileşeni | 420, 440C veya Co-Cr (uygunsa) | Temizlik gereksinimi, pasivasyon, sertlik test yöntemi ve malzeme uyumluluk gereksinimi |
| Pompa veya valf aşınma parçası | 440C, sementit karbür veya korozyona dayanıklı alaşım | Akışkan teması, aşınma parçacıkları ve sızdırmazlık yüzeyi durumu |
| Elektronik veya tüketici mekanizması | 420, 17-4 PH veya düşük alaşımlı çelik | Yüzey kalitesi, korozyon durumu ve montaj sürtünmesi |
| Minyatür kam veya dönen özellik | 440C, 4140 veya 4340 | Yorulma, yüzey pürüzlülüğü ve ısıl işlem deformasyonu |
| Yüksek aşınmaya dayanıklı temas parçası | Sementit karbür adayı | Darbe yükü, kenar tasarımı, maliyet ve yüzey işlem gereksinimi |
Malzeme incelemesini kalıplamadan önce tamamlayın. Kalıp tasarlandıktan sonra, geç malzeme değişiklikleri büzülme davranışı, boyutsal telafi, ısıl işlem rotası ve deneme programını etkileyebilir. Daha geniş malzeme karşılaştırması için, " MIM malzeme seçim kılavuzu veya 420 vs 440C paslanmaz çelik karşılaştırmasını kullanın.
Sert Yüksek Sertlikli MIM Parçalarında Tasarım ve Süreç Riskleri
Yüksek sertlikteki malzemeler yüzey performansını artırabilir, ancak tasarım zayıflıklarını daha görünür hale getirebilirler. Küçük MIM parçaları genellikle ince duvarlara, deliklere, yuvalara, nervürlere, alt kesimlere ve küçük fonksiyonel kenarlara sahiptir. Bu özellikler malzeme ve ısıl işlem durumuyla birlikte gözden geçirilmelidir.

İnce kenarlar ve keskin köşeler arıza noktaları haline gelebilir
Sert bir malzeme, keskin geçişlere, ince desteksiz kenarlara ve yerel gerilim yoğunlaşmasına karşı daha az toleranslı olabilir. Üretimde, keskin bir köşe CAD'de kabul edilebilir görünse de, sinterleme, ısıl işlem, montaj veya servis yüklemesi sonrası çatlama veya yontulma riski oluşturabilir.
Sinterleme büzülmesi ve ısıl işlem kritik boyutları değiştirebilir.
MIM, sinterleme büzülmesi için kalıp telafisi gerektirir. Yüksek sertlikteki malzeme projeleri, sinterleme sonrası ek boyut değişikliği veya deformasyon riski ekleyebilecek ısıl işlem gerektirebilir. Nihai tolerans ne kadar dar olursa, referans yapısı, sinterleme desteği, parça oryantasyonu ve işlem sonrası muayenenin gözden geçirilmesi o kadar önemli hale gelir.
Yüzey kalitesi aşınma performansını etkiler.
Kötü yüzey kalitesine sahip sert bir malzeme, kaymalı temaslarda hala arızalanabilir. Yüzey pürüzlülüğü, bitirme yönü, çapak kontrolü, parlatma, pasivasyon, kaplama veya taşlama performansı etkileyebilir. Birbirine sürtünen iki sert yüzey varsa, kötü yüzey kalitesi sürtünmeyi, gürültüyü, aşınma döküntüsünü veya yapışma riskini artırabilir.
Sertleştirmeden sonra sonradan işleme daha zor hale gelir.
İşleme stratejisi erken düşünülmelidir. Bazı özellikler sertleştirmeden önce işlenmesi daha kolay olabilirken, diğer fonksiyonel yüzeyler ısıl işlemden sonra bitirme gerektirebilir. Daha sert malzemeler takım maliyetini, taşlama gereksinimini, EDM değerlendirmesini veya parlatma karmaşıklığını artırabilir.
Mobil cihazlarda, tam tabloyu görmek için yatay olarak kaydırın.
| Risk | Yaygın Neden | DFM İnceleme Eylemi |
|---|---|---|
| Çatlama | Keskin geçişler, ince kesitler ve yerel gerilim | Radyus ekleyin, et kalınlığını gözden geçirin ve yük yolunu kontrol edin |
| Bozulma | Asimetrik geometri, ısıl işlem ve sinterleme desteği | Veri, destek stratejisi ve ısıl işlem sırasını gözden geçirin |
| Kararsız sertlik sonucu | Malzeme durumu veya test konumu tanımlanmamış | Sertlik ölçeğini, test konumunu ve işlem koşulunu belirtin |
| Aşınma arızası | Yanlış aşınma modu varsayımı | Eşleşen malzemeyi, yağlamayı, yüzey işlemesini ve temas basıncını gözden geçirin |
| Yüksek maliyet | Aşırı belirtilmiş maksimum sertlik | Varsayılan olarak en sert malzemeyi seçmek yerine fonksiyonel gereksinimi onaylayın |
| Zayıf montaj uyumu | İşlem sonrası boyutsal değişiklik | Tolerans yığılma analizini ve nihai muayene planını gözden geçirin |
Aşınma modu incelemesi yapılmadan sertlik belirtilmiş
Aşınma ömrünü iyileştirmek için küçük bir kayar mekanizmaya yüksek sertlik hedefi verildi, ancak çizim eşleşen malzemeyi, yağlama koşulunu, yüzey pürüzlülüğünü veya gerçek aşınma modunu tanımlamadı. Bu, sertlik gereksinimi açık görünse bile temas sistemini yetersiz belirledi.
Temel risk sadece girinti değildi. Temas basıncı, eşleşen yüzey, yağlama, yüzey kalitesi ve aşınma kalıntıları hizmet ömrünü kontrol edebilirdi, bu nedenle sertliği artırmak tek başına aşınma sorununu çözemezdi.
Mühendislik yanıtı, nihai malzeme seçiminden önce aşınma mekanizmasını tanımlamaktır: eşleşen malzeme, temas koşulu, yağlama, yüzey kalitesi ve sertlik test yöntemi birlikte kararlaştırılmalıdır. Aşınma ana arıza modu olduğunda, malzeme seçimi aşınmaya dayanıklı MIM malzeme yoluyla da kontrol edilmelidir.
İnce sert bir bileşende ısıl işlemden kaynaklanan deformasyon
İnce kollara ve kilitleme kenarına sahip sertleştirilebilir küçük bir MIM bileşeni, ısıl işlemden sonra hedeflenen sertlik yönüne ulaştı, ancak kritik bir fonksiyonel boyut kararsız hale geldi. Malzeme seçimi sorunun sadece bir parçasıydı.
Geometri asimetrisi, desteksiz ince özellikler, sinterleme büzülmesi, ısıl işlem tepkisi ve referans noktası kontrolü, boyutsal riske katkıda bulundu. Sadece sertliğe odaklanmak, boyutsal tartışmayı sürecin çok geç aşamasına kadar erteledi.
Mühendislik yanıtı, kalıplamadan önce geometriyi ve işlem sırasını birbirine bağlamaktır: radyüsleri, referans noktası stratejisini, kritik fonksiyonel alanları, sinterleme telafisini, destek stratejisini ve işlem sonrası muayene gereksinimlerini sertlik hedefiyle birlikte gözden geçirin.
Sertlik Testi ve Kabul Kontrolleri
Sertlik gereksinimleri, tutarlı bir şekilde denetlenebilecek şekilde yazılmalıdır. Sadece “yüksek sertlik” veya “sert malzeme” yazan bir teknik resim, üretim veya tedarikçi iletişimi için yeterli değildir. Test yöntemi, konumu ve malzeme durumu, kalıplama öncesinde veya en azından ilk numune inceleme planı kesinleşmeden önce belirlenmelidir.

Metal MIM parçaları için Rockwell sertliği
Parça geometrisi ve test alanı güvenilir testlere izin verdiğinde, metal bileşenler için yaygın olarak Rockwell sertliği kullanılır. ASTM E18-25 metalik malzemelerin Rockwell sertliği testini kapsar ve test yöntemi, ekipman, test parçası kalınlığı ve konumu ile ilgili gereksinimleri içerir. Konuma özgü bir Rockwell sonucu, otomatik olarak tüm parçanın temsili olarak kabul edilmemelidir. MIM bileşenleri için, yerel geometri veya kesit kalınlığı sonucu etkileyebileceğinde, çizimde kabul konumu belirtilmelidir.
Küçük özellikler veya ince kesitler için Vickers veya Knoop mikro sertliği
Küçük MIM parçaları, ince kesitler, yüzey işlem görmüş bölgeler, yerel sertleştirilmiş bölgeler veya çok küçük test alanları için Vickers veya Knoop mikro sertlik test yöntemleri daha uygun olabilir. ASTM E384-22 mikro sertlik testini kapsar ve test kuvveti, numune hazırlığı ve yerel sertlik değişiminin önemini vurgular. Bu, toplu parça yerine küçük bir özellik veya lokalize bir bölge kabul edildiğinde önemlidir.
Rockwell'in küçük MIM parçaları için uygun olmadığı durumlar
Mevcut test yüzeyi çok küçük, eğimli, ince, pürüzlü, kenara yakın veya yerel geometri tarafından etkilenmiş olduğunda Rockwell testi zor olabilir. Minyatür MIM parçaları için, yerel fonksiyonel alanlar genel bir Rockwell değeri yerine Vickers veya Knoop mikro sertlik testi gerektirebilir. NIST sertlik Referans Malzemeleri ölçeğin, ekipman durumunun ve test yönteminin tutarlı bir şekilde belirtilmesi gerektiğini pekiştirerek, Rockwell C'nin yanı sıra Knoop ve Vickers mikro sertlik ölçeklerinin kalibrasyonunu ve doğrulanmasını destekler.
Çizimde Neler Tanımlanmalıdır?
Faydalı bir sertlik tanımı, sadece açıklayıcı değil, denetlenebilir olmalıdır. Nihai kabul planlamasından önce aşağıdaki maddeleri tanımlayın, böylece tedarikçi ve müşteri aynı malzeme durumunu ve aynı test konumunu değerlendirir.
Mobil cihazlarda, tam tabloyu görmek için yatay olarak kaydırın.
| Çizim maddesi | Ne tanımlanmalı | Neden önemli |
|---|---|---|
| Malzeme ve son durum | Alaşımlı kalite artı gerekli sinterlenmiş, sertleştirilmiş, temperlenmiş, yaşlandırılmış veya diğer nihai durum | Yalnızca alaşım adı nihai sertliği tanımlamaz. |
| Sertlik gereksinimi | Minimum, hedef veya kabul edilebilir aralık, HRC, HV veya HK gibi ölçekle birlikte | Belirsiz kabul kriterlerini önler. |
| Isıl işlem durumu | Isıl işlem işlemin bir parçasıysa gerekli işlem durumu veya onaylanmış işlem spesifikasyonu | Aynı alaşım, farklı koşullar altında farklı sertlik ve boyutsal sonuçlar üretebilir. |
| Test yöntemi ve ölçeği | Parça geometrisine uygun Rockwell, Vickers, Knoop veya üzerinde anlaşılmış başka bir yöntem | Farklı yöntemler, üzerinde anlaşılmış bir temel olmadan değiştirilemez. |
| Test konumu | Fonksiyonel yüzey, tanımlanmış bölge veya hazırlanmış numune alanı | Yerel bir sonuç, tüm bileşeni temsil etmeyebilir. |
| Yüzey / numune durumu | Test öncesi ham, hazırlanmış, parlatılmış, kesit alınmış, kaplanmış veya diğer ilgili durum | Yüzey durumu ve hazırlığı, ölçüm kalitesini ve yorumunu etkileyebilir. |
| Numune alma ve kabul esası | Gerekirse üretim parçası, test çubuğu, hazırlanmış numune, muayene sıklığı ve numune planı | Tedarikçi muayenesini müşterinin kabul yöntemiyle uyumlu hale getirir. |
| İlgili fonksiyonel gereksinimler | Sertlik ile etkileşimde bulunan aşınma, mukavemet, korozyon, yüzey kalitesi, boyutsal veya birleşme yüzeyi gereksinimleri | Sertliğin optimize edilmesini, ancak gerçek arıza modunun çözülmemiş kalmasını önler. |
Hangi Malzeme Özelliği Seçime Yön Vermeli?
Yüksek sertlik genellikle aşınma direnci, mukavemet, ısıl işlem yanıtı ve korozyon direnci ile örtüşür. En baskın arıza moduna en doğrudan bağlı olan özellikle başlayın. Çizilme direnci, sert temas veya kenar tutma için yüksek sertlikte bir malzeme yolu seçin; aşınma, yapısal yük, ısıl işlem yanıtı veya korozyon birincil gereksinim olduğunda aşağıdaki ilgili kılavuzları kullanın.
Mobil cihazlarda, tam tabloyu görmek için yatay olarak kaydırın.
| Kılavuz | Primary engineering focus | Kullanım Zamanı |
|---|---|---|
| Yüksek sertlikte MIM malzemeleri | Yüzey ezilme direnci, sert temas ve kenar tutma | Sert bir malzeme adayı gerekiyor |
| Aşınmaya dayanıklı MIM malzemeleri | Aşınma mekanizmaları ve eşleşen yüzey davranışı | Sürtünme, aşınma veya kayma aşınmasını çözmeniz gerekiyor |
| Yüksek Mukavemetli MIM Malzemeleri | Çekme, akma ve yapısal yük taşıma performansı | Yapısal yük kapasitesine ihtiyacınız var |
| Isıl İşlem Görebilen MIM Malzemeleri | Isıl işlem tepkisi ve boyutsal risk | Sertleştirme, yaşlandırma veya sinterleme sonrası işlem incelemesi gerekiyor |
| Korozyona Dirençli MIM Malzemeleri | Kimyasal ve çevresel direnç | Korozyon maruziyeti incelemesi yapmanız gerekir |
Malzeme ve DFM İncelemesi İçin Neler Gönderilmeli
Projeniz yüksek sertlikte bir MIM malzemesi gerektiriyorsa, en faydalı sonraki adım çizime dayalı bir malzeme ve DFM incelemesidir. Bu, sertlik hedefinin, malzeme yönünün, geometrinin, toleransın ve işlem rotasının kalıplama öncesinde uyumlu olup olmadığını doğrulamaya yardımcı olur.
Yüksek sertlikte malzeme incelemesi için gereken bilgiler
- 2D çizim ve 3D CAD dosyası
- Hedef malzeme veya aday malzeme
- Hedef sertlik ve sertlik ölçeği
- Gerekli ısıl işlem durumu (tanımlanmışsa)
- Fonksiyonel aşınma yüzeyi veya sert temas alanı
- Eşleşen malzeme
- Çalışma yükü veya temas basıncı (biliniyorsa)
- Kayma, yuvarlanma, darbe veya aşındırıcı koşul
- Korozyon, akışkan, temizlik veya sıcaklık maruziyeti
- Yüzey kalitesi gereksinimi
- Kritik boyutlar ve tolerans gereksinimleri
- Beklenen yıllık hacim
- Prototip, deneme veya üretim aşaması
- Uygulama geçmişi
XTMIM mühendislerinin kalıplama öncesinde incelemesi gerekenler
- Malzeme uygunluğu ve mevcut besleme stoğu rotası
- Sertlik hedefi gerçekçiliği
- Isıl işlem ve distorsiyon (çarpılma) riski
- Sinterleme büzülmesi ve kalıp telafisi
- Kenar, köşe, nervür, yuva ve delik riski
- Yüzey kalitesi ve son işlem ihtiyaçları
- İşleme, taşlama, parlatma veya kaplama gereksinimi
- Muayene yöntemi ve sertlik testi konumu
- Üretim fizibilitesi, maliyet etkenleri ve beklenen hacim uyumu
Yüksek Sertlikte MIM Malzeme İncelemesi Talep Edin
MIM parçanız yüksek sertlik, aşınma direnci, sert temas performansı veya kenar tutma gerektiriyorsa, kalıplama öncesinde malzeme ve DFM incelemesi için çiziminizi gönderin. Lütfen 2B çizimler, 3B CAD dosyaları, hedef sertlik, sertlik ölçeği, aday malzeme, eşleşen malzeme, aşınma koşulu, yüzey bitirme gereksinimi, kritik boyutlar, beklenen yıllık hacim ve uygulama geçmişini ekleyin.
XTMIM, 420 paslanmaz çelik, 440C paslanmaz çelik, 17-4 PH, seçilmiş düşük alaşımlı çelikler, sementit karbür malzemeler veya başka bir MIM malzeme yönünün daha uygun olup olmadığını inceleyebilir. İnceleme ayrıca, proje kalıplama veya üretim planlamasına geçmeden önce ısıl işlem deformasyonu, ince kenarlar, keskin köşeler, sinterleme büzülmesi, yüzey bitirme, işleme sonrası ve sertlik muayenesi ile ilgili riskleri belirleyebilir.
SSS: Yüksek Sertlikte MIM Malzemeleri
MIM parçaları için en iyi yüksek sertlik malzemeleri nelerdir?
Yaygın yüksek sertlikli MIM malzeme yönelimleri arasında 420 paslanmaz çelik, 440C paslanmaz çelik, seçilmiş ısıl işlem görebilir düşük alaşımlı çelikler, takım çeliği tipi adaylar ve aşırı aşınma için sinterlenmiş karbür malzemeler bulunur. En iyi seçim; sertlik hedefine, aşınma moduna, korozyona maruziyete, tokluk gereksinimine, ısıl işlem durumuna, geometriye ve muayene yöntemine bağlıdır.
Hangi MIM malzemesi en yüksek sertliğe sahiptir?
Semente karbür adayları genellikle proje en yüksek sertlik yönü ve ciddi aşınma direnci gerektirdiğinde değerlendirilirken, 440C paslanmaz çelik daha yüksek sertlikteki paslanmaz MIM parçaları için yaygın olarak değerlendirilir. En iyi seçim yine de geometriye, darbe yüküne, kenar tasarımına, korozyon maruziyetine, bitirme yöntemine ve muayene gereksinimlerine bağlıdır. Malzemeyi yalnızca maksimum sertliğe göre seçmeyin.
MIM uygulamalarında 440C, 420 paslanmaz çelikten daha mı serttir?
440C genellikle paslanmaz bir MIM parçasının 420'den daha yüksek sertlik ve aşınma direnci gerektirdiği durumlarda değerlendirilir. Ancak nihai sonuç, malzeme durumuna, sinterleme prosesine, ısıl işleme, geometriye ve kabul yöntemine bağlıdır. Proje, farklı bir maliyet, korozyon davranışı, tokluk veya üretilebilirlik dengesi gerektiren sertleştirilebilir bir paslanmaz seçeneğine ihtiyaç duyduğunda 420 yine de daha iyi bir tercih olabilir.
Daha yüksek sertlik her zaman daha iyi aşınma direnci anlamına mı gelir?
Hayır. Daha yüksek sertlik, girintiye ve bazı yüzey deformasyonu türlerine karşı direnç sağlayabilir, ancak aşınma direnci aynı zamanda temas basıncına, eşleşen malzemeye, yağlamaya, yüzey pürüzlülüğüne, aşındırıcı partiküllere, korozyona maruz kalmaya ve hareket tipine de bağlıdır. Asıl endişe sürtünme veya aşınma ise, proje yalnızca bir sertlik gereksinimi olarak değil, bir aşınma sistemi olarak değerlendirilmelidir.
17-4 PH, yüksek sertlikte bir MIM malzemesi olarak kullanılabilir mi?
17-4 PH, projenin mukavemet, paslanmaz korozyon davranışı ve çökelme sertleşmesi tepkisi arasında bir denge gerektirdiği durumlarda kullanılabilir. En yüksek sertlikteki paslanmaz çelik seçeneği olarak değerlendirilmemelidir. Yüzey sertliği veya aşınma direnci baskın gereksinim ise, 420, 440C veya diğer sert malzeme yönlerinin incelenmesi gerekebilir.
MIM parçaları sinterleme sonrası ısıl işleme tabi tutulabilir mi?
Bazı MIM malzemeleri, alaşım sistemine ve proje gereksinimlerine bağlı olarak sinterleme sonrası ısıl işleme tabi tutulabilir. Isıl işlem sertlik veya mukavemeti artırabilir, ancak boyutları, distorsiyonu, yüzey durumunu, maliyeti ve muayene planlamasını da etkileyebilir. Isıl işlem, özellikle ince, asimetrik veya sıkı toleranslı parçalar için kalıp yapımından önce gözden geçirilmelidir.
MIM parçaları için hangi sertlik testi kullanılır?
Sertlik test yöntemi; malzeme, parça boyutu, kesit kalınlığı, test yüzeyi ve çizim gereksinimine bağlıdır. Rockwell sertliği, uygun metal parçalar ve erişilebilir test alanları için kullanılabilir. Küçük kesitler, yerel bölgeler veya ince özellikler için Vickers veya Knoop mikro sertliği daha uygun olabilir. Sertlik skalası, test konumu ve koşulu çizim üzerinde açıkça tanımlanmalıdır.
Küçük MIM parçalarında HRC, HV veya HK sertlik testi mi kullanılmalı?
Sertlik skalası, malzeme, kesit kalınlığı, test yüzeyi, fonksiyonel alan ve çizim veya müşteri gereksinimi ile uyumlu olmalıdır. HRC, yeterli erişilebilir test alanına sahip uygun metalik parçalar için pratik olabilir. Küçük özellikler, ince kesitler, lokal sertleştirilmiş bölgeler veya hazırlanmış numune alanları için HV veya HK daha uygun olabilir. Test yöntemi ve konumu, nihai muayene planlamasından önce onaylanmalıdır.
Yüksek sertlikte bir MIM malzemesi seçmeden önce hangi bilgileri göndermeliyim?
2D çizimi, 3D CAD dosyasını, hedef sertliği, sertlik skalasını, aday malzemeyi, fonksiyonel aşınma yüzeyini, eşleşen malzemeyi, çalışma koşulunu, yüzey kalitesi gereksinimini, kritik boyutları, korozyona maruz kalma durumunu, ısıl işlem gereksinimini, tahmini yıllık hacmi ve uygulama geçmişini gönderin. Bu detaylar, mühendislik ekibinin kalıp öncesinde malzeme uygunluğunu ve DFM riskini değerlendirmesine yardımcı olur.
Standartlar ve Teknik Referanslar
Yüksek sertlikteki MIM malzeme seçimi, tanınmış malzeme ve sertlik test referansları tarafından yönlendirilmelidir, ancak standartlar projeye özel mühendislik incelemesinin yerini almamalıdır. Belirli malzeme özellikleri değerleri, sertlik hedefleri ve kabul yöntemleri, en son geçerli resmi standart, malzeme veri sayfası, çizim gereksinimi, müşteri spesifikasyonu ve gerçek test sonuçlarına karşı doğrulanmalıdır.
- MPIF Standard 35-MIM — 2025 Baskısı: the current MIM materials standard reference; MIMA states that the 2025 edition supersedes prior editions.
- MPIF Standartları: supporting standards and test-method resources for powder metallurgy and MIM material specification.
- ASTM E18-25: current active Rockwell hardness test methods for metallic materials, including requirements related to test method, equipment, thickness and test location.
- ASTM E384-22: current active microindentation hardness test method covering Knoop and Vickers testing for small or localized regions.
- NIST Hardness Standard Reference Materials: calibration and verification reference materials for Rockwell C, Knoop and Vickers hardness scales.