MIM Conception & Préparation de l'Outillage La revue de conception MIM doit avoir lieu avant l'outillage car le moule fige des décisions difficiles à modifier ultérieurement, notamment l'emplacement de l'arrivée, la ligne de joint, la stratégie des broches de noyaux, la compensation du retrait, la protection des surfaces cosmétiques et l'usinage d'ajustement. La revue ne doit pas seulement demander si la pièce peut être moulée. Elle doit confirmer...
Conception et outillage MIM
La revue de conception MIM doit avoir lieu avant l'outillage car le moule fige des décisions difficiles à modifier ultérieurement, notamment l'emplacement de l'arrivée, la ligne de joint, la stratégie des broches de noyaux, la compensation du retrait, la protection des surfaces cosmétiques et l'usinage d'ajustement. La revue ne doit pas seulement demander si la pièce peut être moulée. Elle doit confirmer si la géométrie peut passer par le moulage par injection, la manipulation de la pièce brute, le déliantage, le frittage, le contrôle dimensionnel, les opérations secondaires et l'inspection finale sans révisions évitables de l'outillage. Avant l'investissement dans le moule, les ingénieurs doivent examiner l'épaisseur des parois, les trous, les dépouilles, les faces cosmétiques, les tolérances critiques, le support de frittage, les exigences matérielles et les données RFQ.
Géométrie et épaisseur de paroi
Arrivée, ligne de joint et risque d'outillage
Retrait et support de frittage
Tolérances critiques et inspection
Réponse rapide : une pièce MIM est prête pour l'outillage uniquement lorsque les risques DFM, la disposition de l'outillage, le comportement au retrait, la stratégie de tolérancement, les opérations secondaires et les critères d'inspection sont suffisamment clairs pour établir un devis et construire autour. Utilisez cette revue pour décider si la conception peut passer à l'investissement du moule, nécessite un ajustement géométrique ou doit être comparée à une autre voie de fabrication. Pour le cadre de conception plus large, utilisez le Guide de conception MIM. Pour les retours basés sur le dessin avant la libération de l'outillage, voir Revue technique MIM.
Pourquoi la revue de conception doit avoir lieu avant l'outillage MIM
L'outillage MIM transforme les hypothèses de conception en caractéristiques physiques du moule, compensation du retrait, plans de joint, noyaux, canaux d'alimentation et conséquences pour l'inspection. Avant la fabrication du moule, une transition de paroi peut être ajustée, une caractéristique latérale peut être reconsidérée, une face cosmétique peut être protégée et une tolérance non critique peut être assouplie. Après l'outillage, le même problème peut nécessiter une modification du moule, un usinage supplémentaire, un compromis de processus ou une modification du dessin. .
C'est pourquoi la préparation à l'outillage doit être examinée sur l'ensemble du processus MIM plutôt que comme une simple vérification du moule. La pièce doit passer par le moulage par injection, la manipulation de la pièce brute (green part), le déliantage, le frittage, le contrôle dimensionnel, les opérations secondaires et l'inspection finale. Une géométrie qui se remplit bien peut encore se déformer pendant le frittage ; une caractéristique qui survit au frittage peut encore être difficile à inspecter ou non économique à maintenir avec précision.
Examinez les choix de conception tant qu'ils sont encore flexibles.
La direction des trous, les transitions de paroi, les surfaces cosmétiques et la stratégie de tolérancement sont plus faciles à modifier avant que les inserts, les tiroirs, les noyaux et les emplacements des canaux d'alimentation ne soient figés.
Examinez l'ensemble du processus de fabrication.
L'outillage, le retrait, le support de frittage, l'usinage de compensation, l'inspection et les critères d'acceptation doivent être considérés ensemble avant l'investissement dans le moule.
Prêt pour l'outillage ne signifie pas sans risque. Cela signifie que les risques importants sont visibles, que les décisions critiques de conception et de processus sont convenues, et que les risques restants sont suffisamment compris pour procéder à l'investissement dans le moule.
Risques si la revue de conception MIM commence après l'outillage
Lorsque la revue commence après la réalisation de l'outillage, l'équipe projet perd de la flexibilité. Le fournisseur peut encore améliorer les réglages du processus, ajuster le support de frittage ou modifier certains détails de l'outillage, mais de nombreuses décisions de conception sont déjà figées dans le moule. Le résultat n'est souvent pas un problème isolé, mais une chaîne de révisions d'outillage, de retards d'essais, d'opérations secondaires et de discussions floues sur l'acceptation.
| Problème découvert tardivement | Pourquoi c'est important après la fabrication de l'outillage | Résultat possible |
|---|---|---|
| Transition de paroi d'épaisseur incorrecte | Le moule est déjà construit autour de la géométrie d'origine. | Retrait inégal, déformation, fissuration ou dimensions locales instables. |
| Mauvais emplacement du point d'injection | La marque de point d'injection peut apparaître sur une surface esthétique ou fonctionnelle. | Rejet visuel, usinage local, polissage ou révision du moule. |
| Portée longue non supportée | Le support de frittage n'a pas été pris en compte lors de la conception. | Affaissement, gauchissement, coût de mise en place ou demande de modification de géométrie. |
| Tolérances non critiques trop serrées | Les parcours d'inspection et d'usinage n'ont pas été planifiés tôt. | Coût plus élevé, délai plus long ou litiges dimensionnels. |
| Trous latéraux ou retraits non examinés | La stratégie de tiroir, de broche de cœur ou de ligne de joint peut être plus complexe que prévu. | Redéfinition du moule, risque de bavure, usure de l'outil ou risque de maintenance. |
| Repère critique non défini | Méthode d'inspection et compensation du retrait de frittage peu claires. | Retard du premier article, mesure incohérente ou désaccord fournisseur/client. |
| Nervures fines ou coins vifs | La résistance de la pièce brute et le comportement au déliantage peuvent être faibles. | Fissures, pièces brutes cassées ou changement de conception local. |
| Exigence de finition de surface manquée | Les marques de pastille, d'éjecteur ou de ligne de joint peuvent être placées dans des zones inacceptables. | Finition secondaire, révision du dessin ou rejet cosmétique. |
Cela ne signifie pas que chaque problème découvert après l'outillage entraîne un projet raté. Certaines corrections sont normales lors du développement des premiers articles. Le problème est qu'une revue tardive transforme les questions de conception en questions d'outillage et réduit le nombre de solutions pratiques disponibles.
Exemple représentatif : Emplacement de l'alimentation revu trop tard
- Problème
- Un petit composant MIM a passé l'examen initial de CAO, mais la face extérieure visible n'a pas été marquée comme critique pour l'esthétique avant l'outillage. Lors des premiers échantillons, le vestige de l'alimentation est apparu sur une surface identifiée plus tard comme visible dans l'assemblage final.
- Cause
- Le dossier d'examen ne distinguait pas les faces esthétiques, les faces cachées, les zones de contact fonctionnelles, ou les zones d'alimentation/éjecteur inacceptables, de sorte que la conception de l'outillage a procédé sans l'exigence d'apparence de l'assemblage final.
- Action technique
- L'équipe a examiné l'orientation de l'assemblage, a reclassifié les surfaces visibles et non visibles, et a évalué si l'alimentation devait être déplacée ou si une finition contrôlée était plus pratique. La leçon préventive est de marquer les surfaces esthétiques, les faces fonctionnelles, les plans de référence d'assemblage et les zones d'alimentation/éjecteur inacceptables avant la libération du moule.
Liste de contrôle de préparation de l'outillage MIM
Une revue de conception MIM doit être structurée. Elle ne doit pas dépendre uniquement d'un fournisseur disant “ nous pouvons le faire ” ou d'un client disant “ le dessin est final ”. La revue doit relier la fonction de la pièce, la géométrie, l'outillage, le matériau, le frittage, le tolérancement et l'inspection.
Pour un outil d'examen imprimable, étape par étape, utilisez le Liste de contrôle de conception DFM MIM avant la libération de l'outillage.
| Zone de revue | Questions à confirmer avant l'outillage |
|---|---|
| Géométrie | Les transitions d'épaisseur de paroi, les trous, les fentes, les nervures, les contre-dépouilles, les caractéristiques fines et les coins vifs sont-ils adaptés au MIM ? |
| Matériau | L'alliage sélectionné correspond-il aux exigences de résistance mécanique, de corrosion, de dureté, d'usure, magnétiques ou de résistance à la chaleur ? |
| Tolérance | Quelles dimensions sont critiques pour la fonction, et lesquelles peuvent rester telles quelles après frittage ? |
| Surface | Les faces cosmétiques, les zones sensibles à la zone d'injection et les zones sensibles à la ligne de joint sont-elles définies ? |
| Frittage | La pièce nécessite-t-elle des surfaces de support, une planification de fixation ou une revue d'orientation ? |
| Opérations secondaires | Un usinage, un traitement thermique, un polissage, un revêtement, une passivation ou un filetage sont-ils requis ? |
| Volume | Le volume annuel estimé justifie-t-il l'investissement dans l'outillage MIM ? |
| Inspection | Les dimensions critiques, la stratégie de datum et les critères d'acceptation sont-ils clairs ? |
| Application | Quelles charges, températures, conditions de corrosion, d'usure, de mouvement ou d'assemblage la pièce rencontrera-t-elle ? |
| Clarté du dessin | Les notes, tolérances, spécifications de matériau et exigences de surface sont-elles suffisamment précises pour l'examen ? |
Séquence de revue avant la libération de l'outillage
Commencer par la fonction de la pièce.
Identifier comment la pièce fonctionne dans l'assemblage et quelles caractéristiques affectent les performances.
Identifier comment la pièce fonctionne dans l'assemblage et quelles caractéristiques affectent les performances.
Vérifier la faisabilité géométrique pour le MIM.
Vérifier l'épaisseur des parois, les trous, les dépouilles, les nervures, les parois fines, les coins vifs et la résistance de la pièce brute.
Vérifier l'épaisseur des parois, les trous, les dépouilles, les nervures, les parois fines, les coins vifs et la résistance de la pièce brute.
Confirmer la direction du matériau.
Vérifier si l'alliage MIM sélectionné répond aux exigences de résistance, de résistance à la corrosion, de dureté, de comportement magnétique ou d'usure.
Vérifier si l'alliage MIM sélectionné répond aux exigences de résistance, de résistance à la corrosion, de dureté, de comportement magnétique ou d'usure.
Séparer les dimensions critiques et non critiques.
Éviter de considérer toutes les dimensions comme étant d'égale importance.
Éviter de considérer toutes les dimensions comme étant d'égale importance.
Vérifier la conception des points d'injection, des plans de joint et des surfaces sensibles aux éjecteurs.
Définir les faces cosmétiques et fonctionnelles avant l'implantation de l'outillage.
Définir les faces cosmétiques et fonctionnelles avant l'implantation de l'outillage.
Vérifier les supports de frittage et les risques de retrait.
Examiner les grandes portées, les zones sensibles à la planéité, la géométrie en porte-à-faux et les surfaces de support.
Examiner les grandes portées, les zones sensibles à la planéité, la géométrie en porte-à-faux et les surfaces de support.
Planifier les opérations secondaires.
Décider si les trous, les filetages, les surfaces d'étanchéité ou les plans de référence de précision nécessitent un usinage après frittage.
Décider si les trous, les filetages, les surfaces d'étanchéité ou les plans de référence de précision nécessitent un usinage après frittage.
Confirmer les exigences d'inspection.
Définir comment les dimensions critiques seront mesurées et acceptées.
Définir comment les dimensions critiques seront mesurées et acceptées.
Examiner le volume de production et les hypothèses de la demande de devis (RFQ).
Confirmer si l'investissement dans l'outillage MIM est justifié par rapport à l'usinage, la fonderie, la métallurgie des poudres (PM) ou d'autres procédés.
Confirmer si l'investissement dans l'outillage MIM est justifié par rapport à l'usinage, la fonderie, la métallurgie des poudres (PM) ou d'autres procédés.
Libérer l'outillage uniquement après documentation des points de risque.
L'objectif n'est pas d'éliminer tous les risques, mais de rendre les risques connus visibles avant l'investissement dans le moule.
L'objectif n'est pas d'éliminer tous les risques, mais de rendre les risques connus visibles avant l'investissement dans le moule.
Que vérifier avant l'outillage MIM
Une fois l'outillage commencé, les caractéristiques du produit deviennent des actions de moule, des broches de noyau, des emplacements d'alimentation, des zones de compensation de retrait, des risques de manipulation de la pièce brute, des exigences de support de frittage et des caractéristiques d'inspection. L'examen doit donc relier la géométrie à ses conséquences sur l'outillage et le processus en aval, au lieu de vérifier chaque élément isolément.
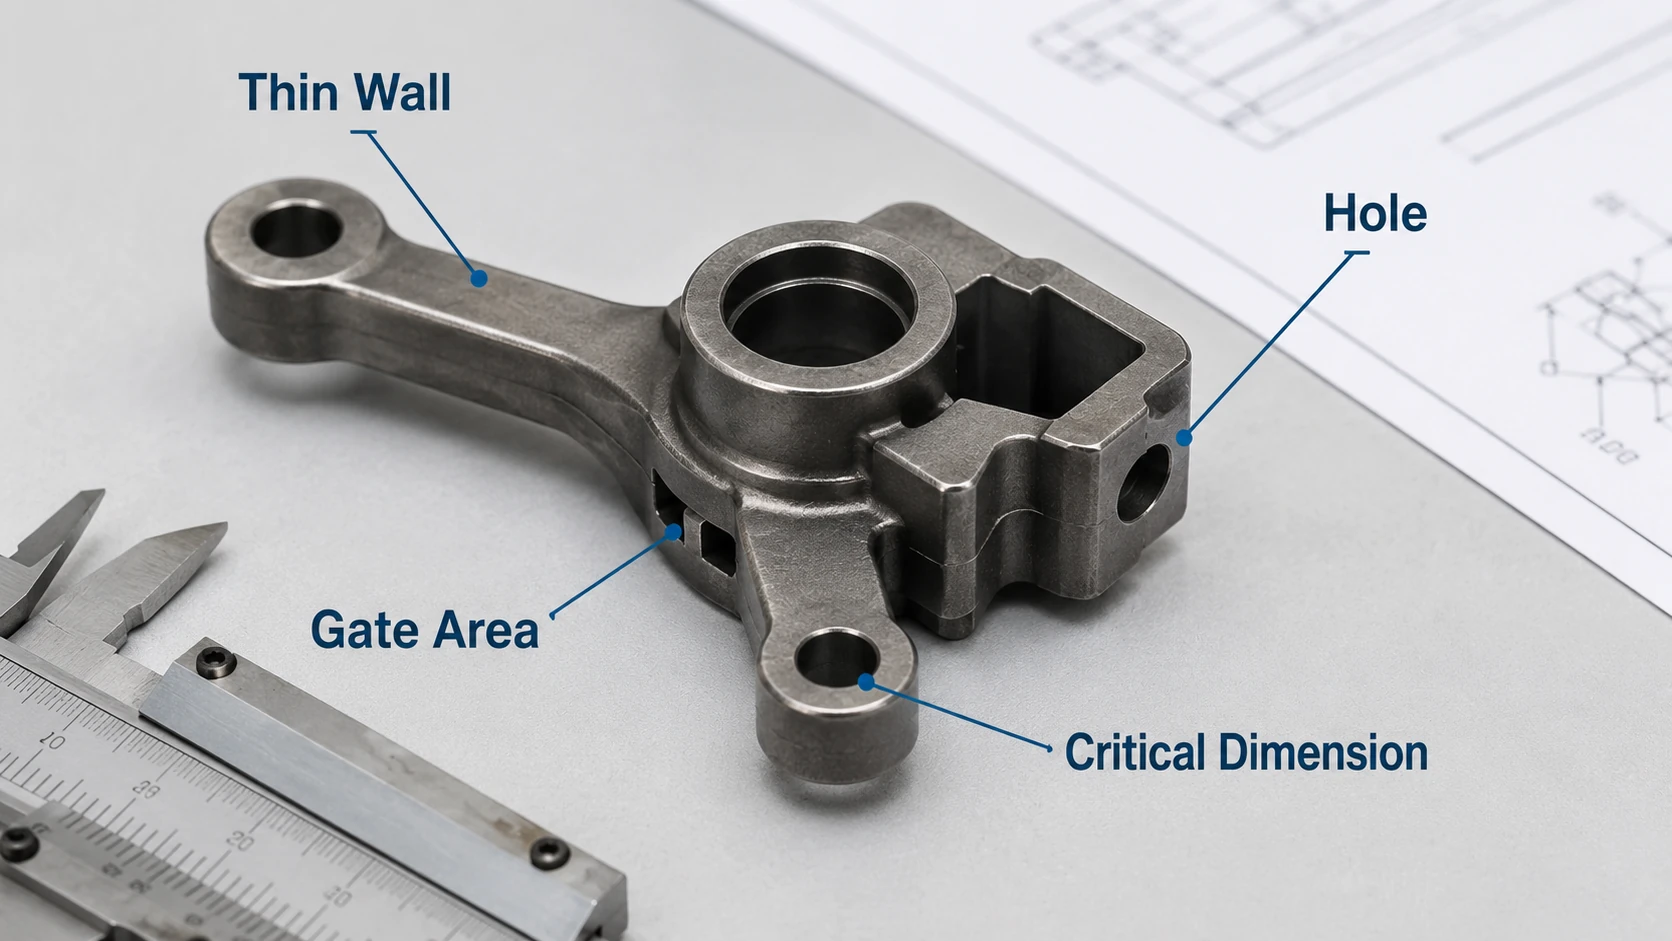
Les transitions d'épaisseur de paroi, les trous, les contre-dépouilles, les surfaces sensibles à l'alimentation et les plans de référence critiques doivent être examinés avant l'investissement dans l'outillage car ils affectent la conception de l'outillage, le comportement au retrait, les opérations secondaires et la planification de l'inspection.
Épaisseur de paroi et distribution de masse
L'épaisseur de paroi affecte le flux du feedstock, le comportement au refroidissement, la stabilité du déliantage et le retrait au frittage. Un boss épais à côté d'une paroi mince ou une transition soudaine d'épais à mince peut augmenter le risque de déformation ou de fissuration car la masse n'est pas distribuée uniformément tout au long du processus.
Avant l'outillage, examinez si les sections épaisses peuvent être évidées, si les transitions nécessitent des rayons plus grands, si la masse peut être réduite et si la région épaisse est fonctionnellement nécessaire. Le but n'est pas simplement de rendre la pièce plus mince ; il s'agit de rendre la géométrie plus stable pendant le moulage, le déliantage et le frittage. Une question utile est de savoir si l'épaisseur est requise par la fonction ou héritée d'une conception usinée. Pour des conseils plus approfondis, voir Conception de l'épaisseur de paroi MIM.
Trous, fentes, contre-dépouilles et broches de noyau
La direction du trou et la profondeur de la caractéristique peuvent modifier la voie de l'outillage. Un trou aligné avec l'ouverture du moule peut être simple à réaliser avec une broche, tandis qu'un trou latéral peut nécessiter une glissière ou un usinage secondaire. Les trous petits et profonds ou borgnes peuvent créer des broches de noyau fragiles ou mal supportées, et les contre-dépouilles peuvent nécessiter des glissières, un outillage à tiroirs, une modification de géométrie ou une opération secondaire.
La bonne question n'est pas de savoir si le MIM peut former la caractéristique, mais si son moulage représente la meilleure voie technique et économique. Avant l'outillage, comparez le moulage direct avec le perçage, l'alésage, le taraudage ou l'usinage après frittage, et vérifiez si la complexité de la caractéristique est justifiée par la fonction, la réduction d'assemblage ou le volume de production. Pour des conseils détaillés sur les caractéristiques, consultez Trous, fentes et contre-dépouilles MIM.
Nervures, caractéristiques fines et transitions brusques
Une pièce MIM doit survivre au moulage, à l'éjection, à la manipulation de la pièce brute, au déliantage et au frittage avant d'atteindre sa résistance métallique finale. Les nervures fines, les longs doigts, les transitions brusques et les pointes fragiles peuvent sembler acceptables sous leur forme métallique finale, mais peuvent être vulnérables à l'état brut ou délié.
Examinez la résistance de la pièce brute, la direction de manipulation, le support local et si la géométrie crée une transition faible ou une zone non supportée. Pour les projets de supports industriels, les nervures, les bossages, les plans de référence de montage et le support de frittage doivent être examinés comme un système connecté ; consultez le revue de conception spécifique aux supports.
Surfaces fonctionnelles, cosmétiques et sensibles à l'outillage
Les marques de carotte, les plans de joint, les marques d'éjecteur et les bords sensibles aux bavures doivent être planifiés en fonction de la fonction de la pièce. Les plans de référence d'assemblage, les surfaces d'étanchéité, les surfaces de glissement ou de roulement, les caractéristiques d'ajustement serré, les faces cosmétiques visibles et les surfaces nécessitant un polissage, un revêtement, une passivation ou un placage doivent être identifiés avant la conception du moule.
Les décisions concernant le plan de joint et la carotte ne doivent pas être basées uniquement sur la commodité du moule. Un emplacement acceptable sur une surface cachée peut être inacceptable sur une surface d'étanchéité, de glissement, cosmétique ou de référence de précision. La définition précoce de ces surfaces aide également l'équipe d'outillage à choisir où les tiroirs, les broches de noyau, les éjecteurs et les allowances d'usinage sont acceptables.
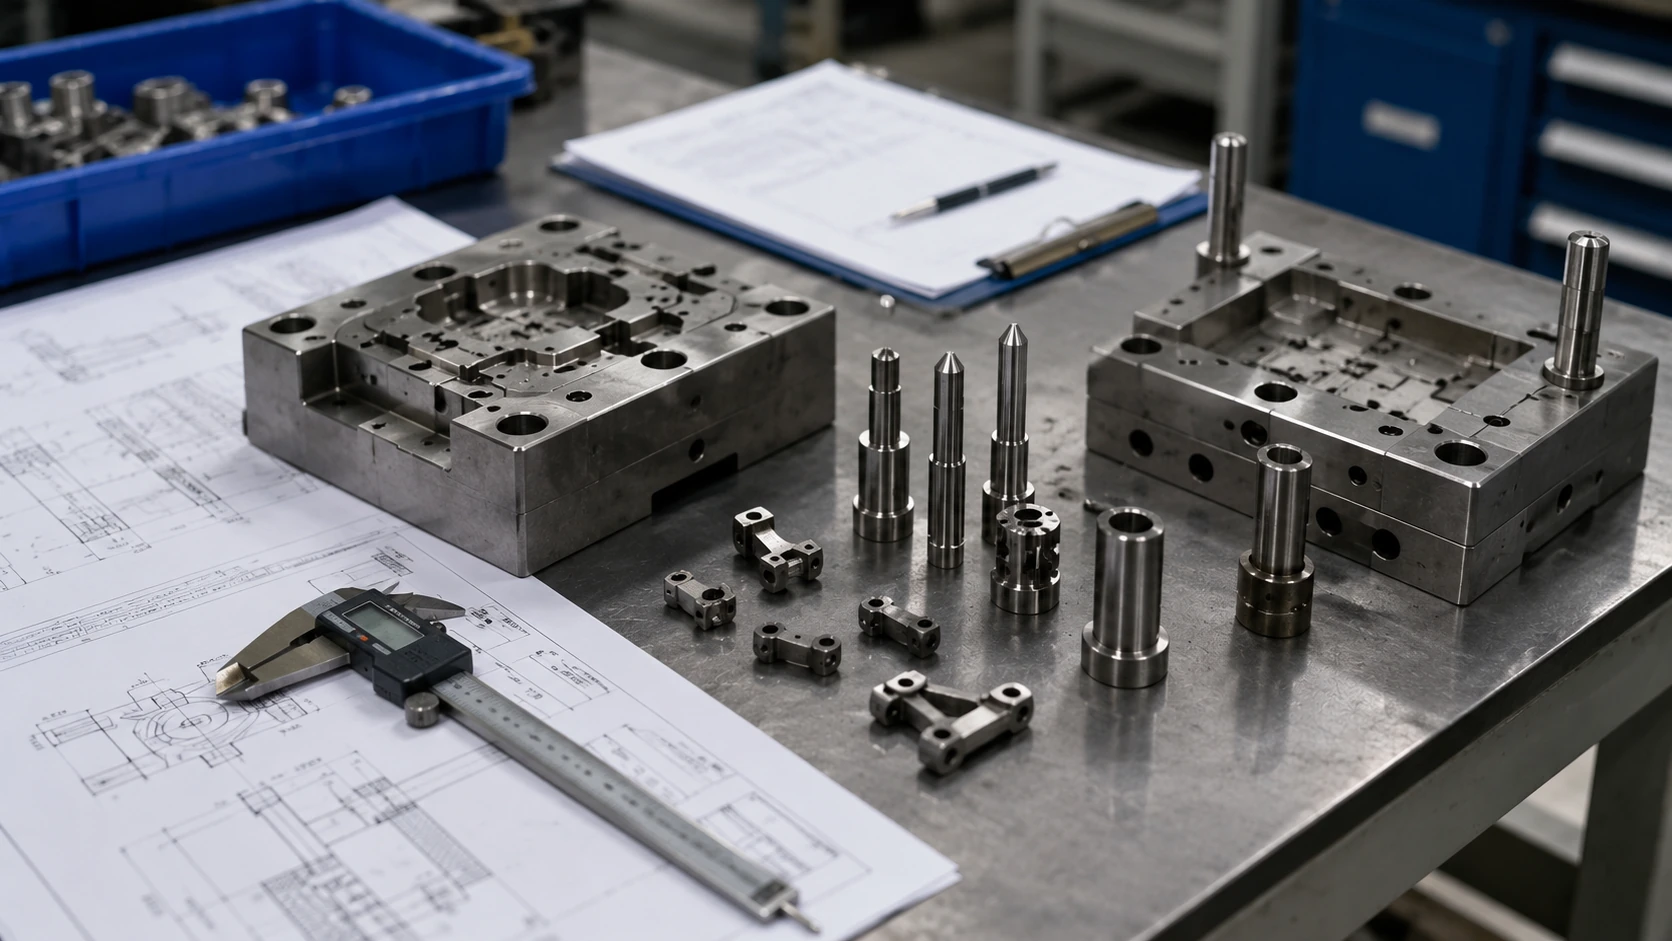
Les choix de conception du produit deviennent des décisions d'outillage une fois la construction du moule commencée. Les tiroirs, les broches de noyau, les carottes, les plans de joint, les plans de référence et les exigences de support doivent être justifiés avant la libération de l'outillage.
Matrice de décision conception-outillage
| Caractéristique de conception | Impact outillage ou procédé | Décision avant outillage |
|---|---|---|
| Direction du trou latéral | Peut nécessiter un tiroir, une broche de noyau ou un usinage secondaire. | Confirmer si le moulage direct ou l'usinage offre le meilleur équilibre risque/coût. |
| Face cosmétique ou fonctionnelle | Restreint les emplacements de l'entrée, de l'éjecteur et de la ligne de joint. | Marquer sur le dessin les zones inacceptables de contact avec l'outil et les surfaces visibles. |
| Paroi mince ou caractéristique fragile | Affecte le remplissage, la résistance à l'état vert, l'éjection et la manipulation. | Confirmer que la géométrie, le support et la manipulation sont suffisamment robustes avant de s'appuyer sur une correction d'outillage. |
| Datum critique | Affecte la compensation du retrait, l'usinage de rectification, les fixations et l'inspection. | Définir la fonction et la méthode de mesure avant la libération du moule. |
| Trou borgne profond | Peut nécessiter un axe de noyau long ou faiblement supporté. | Examiner la résistance de l'axe, la durée de vie de l'outil et si l'usinage post-frittage est plus sûr. |
| Contre-dépouille | Peut nécessiter un coulisseau, un outillage à tiroirs, une refonte ou une opération secondaire. | Conserver la complexité moulée uniquement lorsque la fonction ou l'économie de production le justifie. |
| Section longue non supportée | Peut nécessiter des supports de frittage ou des surfaces de support dédiées. | Examiner la stratégie de support conjointement avec la géométrie et les exigences de planéité. |
Pour des détails spécifiques au moule au-delà de la DFM au niveau du produit, consultez la conception du moule MIM. La revue de conception ne remplace pas l'ingénierie du moule ; elle garantit que l'équipe d'outillage reçoit des exigences fonctionnelles et de processus claires avant la découpe de l'acier.
Revue du retrait et du support de frittage avant l'outillage
Le retrait est l'une des raisons les plus importantes pour examiner la conception MIM avant l'outillage. Pendant le frittage, la pièce se densifie et rétrécit par rapport à la taille moulée pour devenir le composant métallique final. L'outillage doit compenser le retrait attendu, mais le retrait n'est pas un simple facteur d'échelle appliqué uniformément à chaque caractéristique de la pièce.
La stabilité dimensionnelle finale dépend du matériau, du système poudre-liant, de la géométrie, de la distribution de l'épaisseur des parois, du comportement au déliantage, du support de frittage, de l'orientation de la pièce et de la stratégie d'inspection. Si la conception crée une masse asymétrique, de longues portées non supportées, des caractéristiques minces en porte-à-faux ou des surfaces de support difficiles, la seule compensation de l'outillage peut ne pas résoudre le problème.
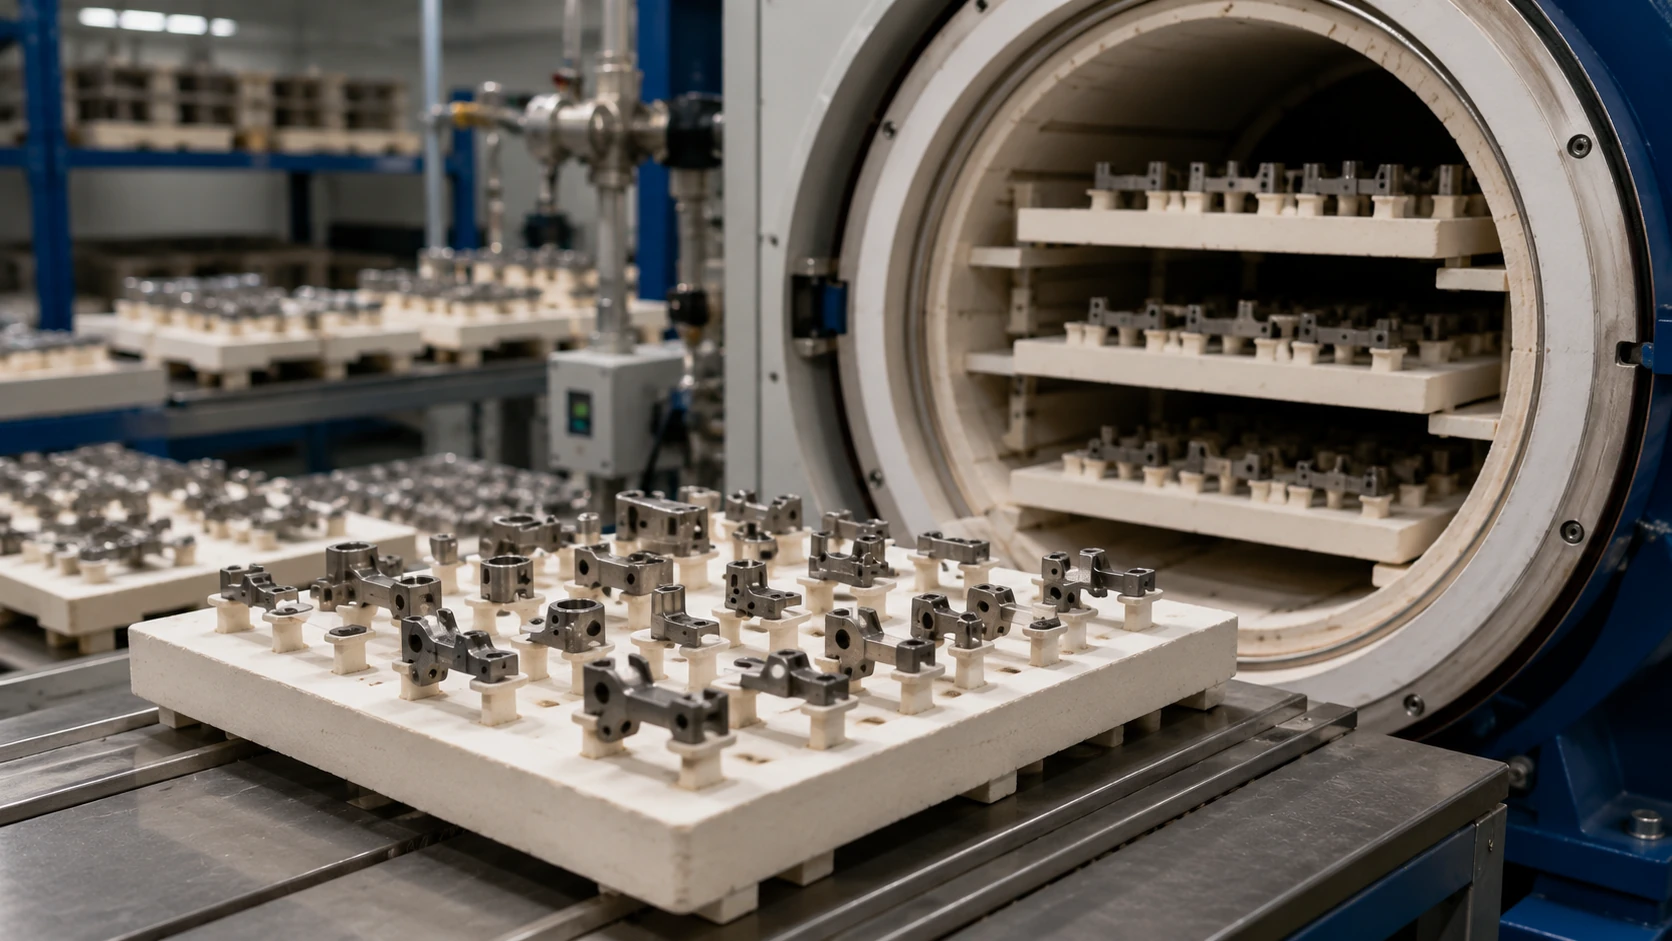
Le support de frittage doit être pris en compte avant l'outillage lorsque de longues portées, des caractéristiques minces ou des surfaces sensibles à la planéité risquent de se déformer.
La compensation du retrait n'est pas seulement un facteur d'échelle du moule
Une erreur courante est de supposer que le retrait MIM peut être géré uniquement en agrandissant la cavité du moule. Dans les projets réels, la compensation du retrait doit tenir compte de la géométrie. Un bossage épais, un bras mince, une nervure isolée, une longue fente ou une section asymétrique peuvent ne pas se rétracter de la même manière que le corps environnant.
La revue de conception doit évaluer si l'épaisseur des parois est équilibrée, si les régions épaisses peuvent être évidées, si les dimensions critiques sont situées sur une géométrie sujette à la déformation, si la pièce possède des surfaces de support stables, si la direction de retrait attendue entre en conflit avec les plans fonctionnels, et si une marge d'usinage secondaire est nécessaire pour les zones de précision.
Cela ne signifie pas que le MIM ne peut pas contrôler les dimensions. Cela signifie que le contrôle dimensionnel commence par une revue de conception, et pas seulement par les réglages du four.
Le support de frittage peut modifier les priorités de conception
Certaines pièces nécessitent un support pendant le déliantage ou le frittage. Les longues portées, les bras en porte-à-faux, les pointes fines, la géométrie asymétrique et les caractéristiques sensibles à la planéité peuvent nécessiter des supports spéciaux, des supports en céramique ou une planification de surface de support.
Si les besoins de support sont découverts après l'outillage, l'équipe projet peut être confrontée à des options limitées. La pièce peut nécessiter des fixations spéciales, des modifications de conception locales ou l'acceptation d'un risque de déformation plus élevé. Si le support est examiné avant l'outillage, le concepteur peut envisager d'ajouter des surfaces de support stables, d'ajuster les caractéristiques sensibles à l'orientation ou de modifier les surfaces non fonctionnelles pour améliorer le support.
Question de la revue de conception : cette pièce peut-elle être supportée pendant le frittage sans endommager les surfaces fonctionnelles ou cosmétiques ? Si la réponse est incertaine, la conception n'est pas prête pour la libération de l'outillage.
Exemple représentatif : Géométrie non supportée et distorsion au frittage
- Problème
- Un composant MIM fin, semblable à un pont, a montré une déformation après frittage. La géométrie CAO était acceptable pour le moulage, mais une longue section non supportée était sensible à l'affaissement pendant le traitement thermique.
- Cause
- La revue initiale s'est concentrée sur le remplissage du moule et les dimensions externes sans définir l'orientation de frittage, les zones de contact de support, ni quelle exigence de planéité était critique pour la fonction.
- Action technique
- L'équipe a examiné conjointement l'orientation de la pièce, les surfaces de support et la planéité fonctionnelle, puis a ajusté la géométrie non fonctionnelle lorsque cela était possible et a planifié une voie de support plus stable. Les longues portées, les régions en porte-à-faux, les extrémités fines et les faces sensibles à la planéité doivent être examinées avant l'outillage plutôt que traitées comme des problèmes de four uniquement plus tard.
Stratégie de tolérancement et d'inspection avant l'outillage
La revue des tolérances est l'une des étapes les plus importantes pour la préparation de l'outillage MIM. Un dessin avec de nombreuses tolérances serrées peut sembler précis, mais il ne s'agit pas nécessairement de la meilleure stratégie de fabrication. En MIM, certaines dimensions peuvent être contrôlées telles que frittées, tandis que d'autres peuvent nécessiter un usinage post-frittage, un calibrage, un alésage, un taraudage, une rectification ou des gabarits d'inspection, en fonction de la géométrie et de la fonction de la pièce.
La revue de conception doit séparer les dimensions fonctionnelles des dimensions générales. Toutes les dimensions ne méritent pas le même niveau de tolérance. Pour des conseils plus approfondis, consultez les tolérances MIM.
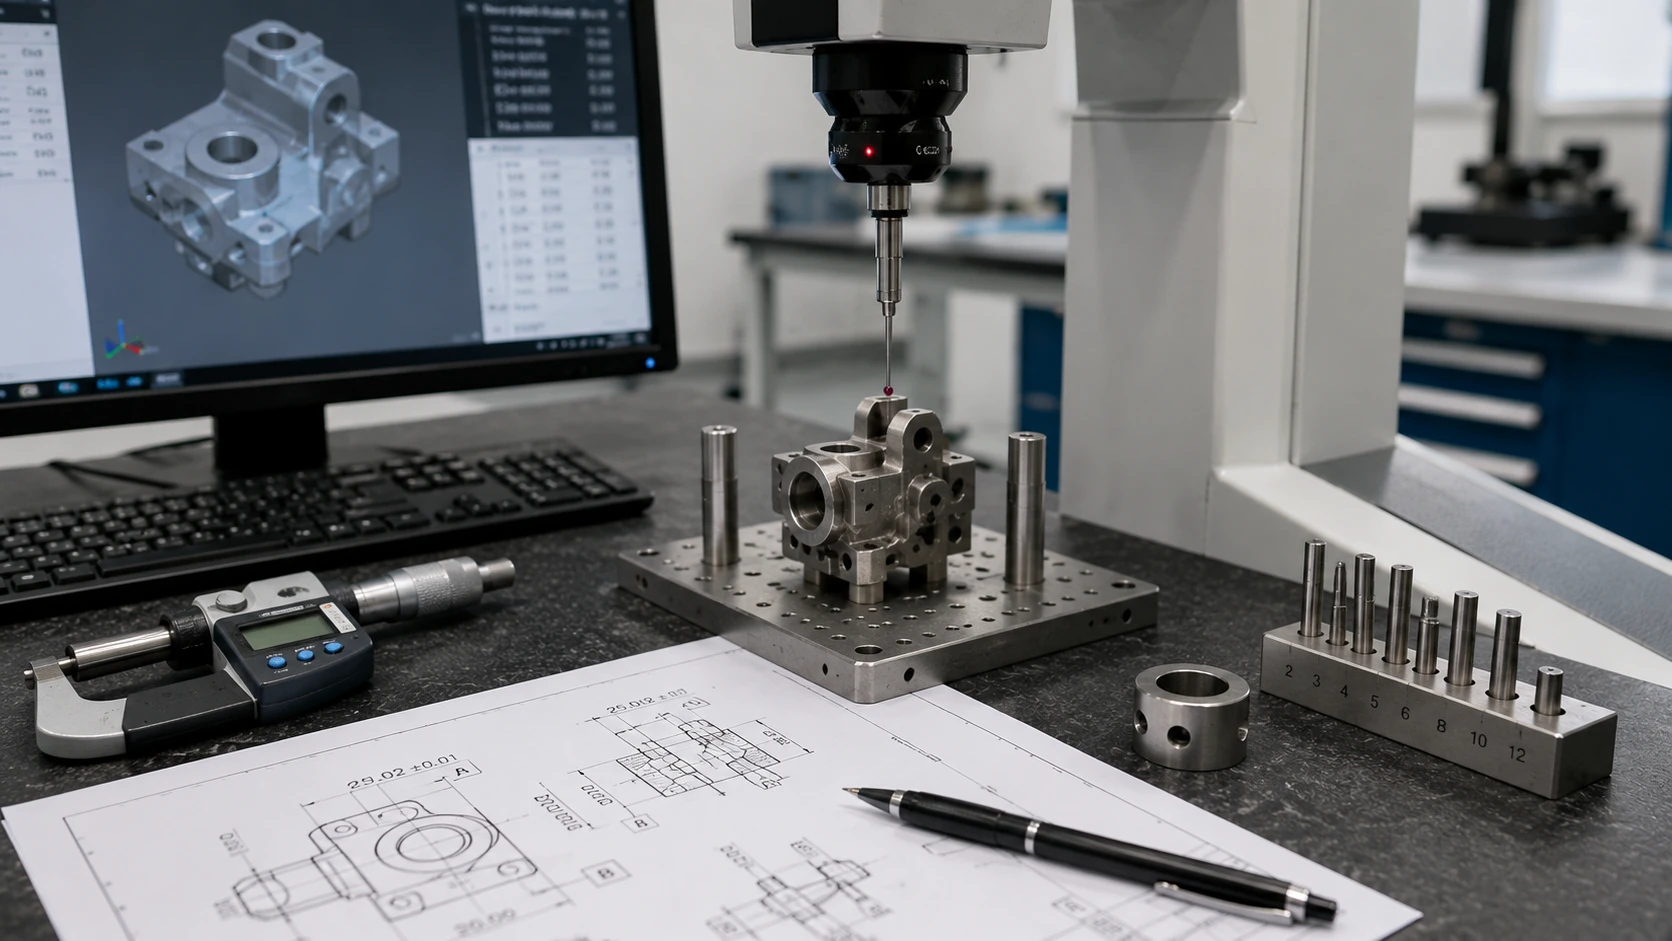
Les dimensions critiques, les datums et les méthodes d'inspection doivent être identifiés avant l'outillage, en particulier lorsque un usinage secondaire ou des jauges dédiées peuvent être nécessaires.
| Type de dimension | Focus de la revue avant outillage | Décision typique |
|---|---|---|
| Référence d'assemblage | Fonction, méthode d'inspection, contrôle du retrait. | Définir clairement avant l'outillage. |
| Trou de précision | Tel que fritté, usiné, alézé ou taraudé. | Prévoir une marge d'usinage si nécessaire. |
| Surface esthétique | Sensibilité de l'emplacement de l'injection, des éjecteurs et de la ligne de joint. | Protéger la face visible dans la disposition de l'outillage. |
| Dimension extérieure non critique | Éviter les tolérances inutilement serrées. | Relâcher si la fonction le permet. |
| Zone de filetage ou d'ajustement par pression | Formé, usiné, taraudé ou avec insert. | Confirmer le procédé de fabrication tôt. |
| Zone sensible à la planéité | Support de frittage et méthode d'inspection. | Vérifier le support avant l'outillage. |
| Surface d'étanchéité ou de glissement | Finition de surface, bavure, et risque d'usure. | Protéger par la conception et la planification des processus. |
Tel que fritté, usinage secondaire, ou gabarit d'inspection ?
Avant la libération de l'outillage, la revue des tolérances doit définir si chaque caractéristique importante doit rester telle que frittée, recevoir un usinage secondaire, ou nécessiter une méthode d'inspection dédiée. Cela évite que l'équipe projet ne traite toutes les dimensions de manière égale alors que seules quelques dimensions peuvent contrôler les performances d'assemblage.
| Résultat de la revue | Parcours typique | Pourquoi c'est important avant l'outillage |
|---|---|---|
| Dimensions externes générales avec jeu normal | Généralement revues comme dimensions telles que frittées. | Évite les coûts inutiles d'usinage et d'inspection sur les caractéristiques non critiques. |
| Donnée fonctionnelle ou face de référence d'assemblage | Peut rester telle que frittée ou nécessiter une opération contrôlée post-frittage. | La stratégie de datum affecte la compensation du retrait, les gabarits et le contrôle du premier article. |
| Alésage de précision, trou coulissant ou trou d'alignement | Peut nécessiter un perçage, un aléage, un calibrage ou une marge d'usinage. | Le moule et la demande de devis doivent tenir compte de la marge, de l'accès à l'outil et de la méthode d'inspection. |
| Filetage, ajustement par pression ou caractéristique d'étanchéité | Nécessite souvent une revue spécifique au processus avant de choisir la forme moulée ou usinée. | Les décisions précoces réduisent les litiges ultérieurs concernant l'ajustement, l'état de surface et l'acceptation fonctionnelle. |
| Zone sensible à la planéité ou au parallélisme | Peut nécessiter une revue du support de frittage, une planification des gabarits ou une configuration de mesure contrôlée. | La stratégie de support et la méthode d'inspection doivent être connues avant l'investissement dans le moule. |
Les dimensions critiques doivent être définies par la fonction
Une dimension critique n'est pas simplement une tolérance faible. C'est une dimension qui affecte la fonction, l'assemblage, l'étanchéité, le mouvement, l'usure ou l'acceptation de l'inspection. Si le dessin n'identifie pas les dimensions critiques, le fournisseur peut ne pas savoir quelles caractéristiques méritent une revue spéciale.
Avant l'outillage, le client doit identifier les datums fonctionnels, les interfaces d'assemblage, les zones de serrage ou de glissement, les trous d'alignement, les surfaces d'étanchéité, les zones sensibles à la planéité ou au parallélisme, et les dimensions qui affectent l'assemblage en aval.
Des tolérances trop serrées peuvent engendrer des coûts inutiles
Une erreur courante consiste à appliquer des tolérances serrées sur l'ensemble du dessin. En MIM, cela peut créer une charge d'inspection inutile, des usinages secondaires ou un risque de rendement. Si une dimension n'est pas critique pour la fonction, la relâcher peut réduire les coûts sans diminuer les performances du produit.
La revue de conception devrait poser la question suivante : quelles dimensions doivent être strictement contrôlées, et quelles dimensions doivent seulement être raisonnables pour l'ajustement, le jeu ou l'apparence ? Cette discussion devrait avoir lieu avant l'outillage car la stratégie de tolérancement peut affecter la conception du moule, l'usinage de dégagement, la planification des fixations et le contrôle du premier article.
Quand le MIM peut ne pas être la meilleure voie de fabrication
Une revue de conception MIM précoce confirme parfois que la pièce convient au MIM. Dans d'autres cas, elle montre qu'un autre procédé devrait être envisagé. Ce n'est pas un échec de la revue. C'est la valeur de la réaliser avant l'outillage.
Le MIM est généralement le plus avantageux lorsqu'une pièce combine petite taille, géométrie complexe, volume de production élevé, performances matérielles et besoins réduits en usinage ou assemblage. Si la pièce est simple, grande, à faible volume, ou dominée par des tolérances d'usinage serrées, un autre procédé peut être préférable.
| Constat de la revue | Décision possible |
|---|---|
| Géométrie simple et faible volume annuel | L'usinage CNC peut être plus pratique. |
| Pièce de grande taille avec forme simple | La fonderie ou l'usinage peut être examiné. |
| Géométrie adaptée à la compaction axiale | La métallurgie des poudres (PM) peut être considérée séparément. |
| Performance céramique requise | Le moulage par injection de céramique (CIM) peut être considéré à la place du MIM. |
| De nombreuses surfaces ultra-précises | Le MIM plus l'usinage peut être examiné, ou l'usinage peut dominer. |
| Géométrie métallique complexe de petite taille avec demande de volume | Le MIM reste un candidat solide. |
Le MIM, la PM et le CIM ne doivent pas être traités comme le même processus. Le MIM utilise un feedstock de poudre métallique et de liant, le moulage par injection, le déliantage et le frittage. La PM utilise généralement la compaction de poudre et le frittage pour des géométries plus régulières. Le CIM utilise de la poudre céramique et un liant pour des composants céramiques. Une revue de conception doit maintenir ces voies de fabrication séparées.
Exemple : une pièce métallique cylindrique simple avec un alésage de précision et un faible volume annuel peut être techniquement réalisable par MIM, mais le projet peut toujours être mieux adapté à l'usinage CNC si la géométrie ne compense pas l'investissement en outillage et que le principal facteur de coût reste l'usinage de précision. C'est pourquoi le volume annuel, la complexité de la géométrie et les exigences de tolérance doivent être examinés avant la libération du moule.
Quoi envoyer pour une revue de conception MIM avant l'outillage
Une revue de conception MIM utile nécessite plus qu'un modèle 3D. Le fournisseur a besoin d'informations suffisantes pour comprendre la fonction, la géométrie, les tolérances, les exigences matérielles, les attentes de surface et les hypothèses de production. Sans ces informations, la revue peut devenir un commentaire général sur la faisabilité au lieu d'une véritable évaluation DFM.
| Fichier ou information | Pourquoi c'est important |
|---|---|
| Plan 2D | Confirme les dimensions, tolérances, datums, notes, exigences de surface et critères d'acceptation. |
| Fichier CAO 3D | Aide à examiner la géométrie, la direction de joint, l'épaisseur de paroi, les dépouilles, les nervures et les caractéristiques moulées. |
| Exigence de matériau | Définit les besoins en résistance mécanique, à la corrosion, dureté, à l'usure, magnétiques ou à la chaleur. |
| Contexte de l'application | Aide à juger la charge, l'environnement, le mouvement, l'assemblage et le risque de défaillance. |
| Volume annuel estimé | Aide à évaluer si l'investissement dans l'outillage MIM est justifié. |
| Exigence de finition de surface | Affecte le contrôle de la marque de carotte, le polissage, le tribofinissage, le revêtement, la passivation ou l'examen cosmétique. |
| Dimensions critiques | Aide à distinguer les cotes fonctionnelles des cotes générales. |
| Processus actuel ou point sensible | Aide à comparer le MIM avec le CNC, le PM, la fonderie, l'estampage ou d'autres voies de fabrication. |
| Besoins de traitement thermique ou de revêtement | Peut affecter le choix du matériau, le risque de déformation, l'état de surface et l'inspection. |
| Informations d'assemblage | Aide à définir les datums, les faces fonctionnelles, les surfaces de glissement, les zones d'étanchéité ou les zones visibles. |
Ce que le fournisseur doit examiner
Un fournisseur MIM professionnel ne doit pas seulement chiffrer le dessin. Avant l'outillage, l'examen devrait normalement couvrir l'adéquation de la géométrie de la pièce pour le MIM, l'épaisseur de paroi et la distribution de masse, les risques liés aux trous/fentes/contre-dépouilles, les surfaces sensibles à la carotte et à la ligne de joint, l'adéquation du matériau, la compensation du retrait, le support de frittage, la stratégie de tolérancement critique, l'usinage secondaire, le volume de production et les informations RFQ manquantes.
Cet examen devrait produire des questions d'ingénierie, pas seulement un prix. Si un fournisseur devis immédiatement sans poser de questions sur les dimensions critiques, le comportement du matériau, les exigences de surface ou le volume de production, l'acheteur doit considérer le devis comme préliminaire plutôt que prêt pour l'outillage.
Exemple : un fichier STEP peut montrer la faisabilité de la forme, mais il ne peut pas à lui seul définir les tolérances critiques, les performances du matériau, les surfaces cosmétiques, le volume annuel ou les critères d'acceptation. Un dessin 2D, une cible de matériau, le contexte de l'application, le volume annuel estimé et des notes sur les caractéristiques critiques transforment un commentaire général de faisabilité en une revue utile pour la préparation à l'outillage. Utilisez le Guide de préparation de demande de devis MIM lors de la constitution du dossier complet du fournisseur.
Ce que vous devriez recevoir après une revue DFM MIM
Une analyse de conception MIM basée sur un dessin doit fournir un retour d'ingénierie utile, pas seulement un prix. L'objectif est de clarifier le risque de fabricabilité, les préoccupations relatives à l'outillage, la stratégie de tolérancement, les entrées RFQ manquantes, et si le projet doit se poursuivre en MIM ou être comparé à une autre voie avant l'investissement dans l'outillage.
| Sortie de l'analyse | Ce qu'elle aide à confirmer |
|---|---|
| Notes sur les risques DFM | Quelles caractéristiques peuvent affecter le moulage par injection, la manipulation de la pièce brute, le déliantage, le retrait de frittage, ou l'inspection. |
| Liste des préoccupations relatives à l'outillage | Risques liés aux points d'injection, ligne de joint, broches de noyau, tiroirs, éjecteurs, surfaces cosmétiques, ou actions du moule qui devraient être discutés avant la découpe de l'acier. |
| Clarification des tolérances | Quelles dimensions peuvent rester telles quelles après frittage et lesquelles peuvent nécessiter une allowance d'usinage, un calibrage, un taraudage, un filetage ou une inspection dédiée. |
| Clarification de la demande de devis | Matériau manquant, volume, état de surface, traitement thermique, application, dessin, ou informations d'inspection qui peuvent affecter la précision du devis. |
| Suggestion de voie de processus | Si le MIM, le MIM plus usinage secondaire, l'usinage CNC, le PM, le CIM, la fonderie, ou une autre voie doit être comparé avant la libération de l'outillage. |
Revoyez votre conception MIM avant le démarrage de l'outillage
Avant de commencer l'outillage MIM, envoyez votre dessin 2D, fichier CAO 3D, exigence de matériau, tolérances critiques, besoins en état de surface, volume annuel estimé et contexte d'application à l'équipe d'ingénierie XTMIM. Nous pouvons examiner si la géométrie de votre pièce est adaptée au MIM, quelles caractéristiques peuvent présenter un risque pour l'outillage ou le frittage, quelles dimensions peuvent nécessiter un usinage secondaire, et ce qui doit être clarifié avant l'investissement dans le moule.
Soumettre un plan pour revue Contacter XTMIMFAQ : Revue de conception MIM avant outillage
La revue de conception MIM doit-elle avoir lieu avant ou après l'outillage ?
La revue de conception MIM doit avoir lieu avant l'outillage. Une fois le moule construit, les décisions relatives à la position du point d'injection, au plan de joint, aux broches de noyau, aux marques d'éjection, à la compensation du retrait de frittage et à certaines stratégies de tolérance deviennent plus difficiles à modifier. Des corrections après outillage sont encore possibles, mais une revue précoce offre généralement à l'équipe projet davantage d'options techniques.
Quelles caractéristiques de conception doivent être examinées avant l'outillage MIM ?
Les transitions d'épaisseur de paroi, les trous, les fentes, les contre-dépouilles, les parois minces, les nervures, les angles vifs, les surfaces esthétiques, les références fonctionnelles, les tolérances serrées et les faces de support de frittage doivent être examinés avant l'outillage. Ces caractéristiques peuvent affecter le moulage, la manipulation des pièces vertes, le déliantage, le retrait, la distorsion, les opérations secondaires et l'inspection.
L'outillage MIM peut-il résoudre tous les problèmes de conception ultérieurement ?
Non. Les modifications d'outillage peuvent corriger certains problèmes, mais elles ne peuvent pas toujours résoudre un mauvais équilibre des épaisseurs, une géométrie non supportée, une stratégie de tolérance floue, une planification erronée des surfaces cosmétiques ou une inadéquation du processus. Certains problèmes nécessitent une modification de la conception, une surépaisseur d'usinage, une planification des supports ou des critères d'acceptation révisés.
Toutes les tolérances serrées peuvent-elles être obtenues directement après frittage en MIM ?
Pas toujours. La capacité de tolérance finale dépend du matériau, de la géométrie, du comportement au retrait, de la stratégie de support, de la taille de la pièce, de l'emplacement des dimensions critiques et de la méthode d'inspection. Certaines caractéristiques peuvent rester à l'état fritté, tandis que les trous de précision, les références, les filetages ou les surfaces d'étanchéité peuvent nécessiter un usinage secondaire.
Quels fichiers dois-je envoyer pour une revue DFM MIM ?
Envoyez un dessin 2D, un fichier CAO 3D, les exigences de matériau, les tolérances critiques, les besoins de finition de surface, le contexte d'application, le volume annuel estimé et tout problème de fabrication actuel. Si les surfaces cosmétiques ou fonctionnelles sont importantes, marquez-les clairement avant la revue d'outillage.
Quand faut-il envisager un autre procédé plutôt que le MIM ?
Un autre procédé peut être envisagé si la pièce est simple, en faible volume, de grande taille, dominée par des tolérances d'usinage, ou mieux adaptée au compactage PM, à la fonderie, à l'usinage CNC ou au CIM. Le MIM doit être choisi parce que ses avantages en termes de géométrie, de matériau et de volume de production correspondent à la pièce, et non uniquement parce que la pièce est petite et métallique.
Normes et références techniques
La revue de conception MIM doit être guidée par l'évaluation DFM spécifique au projet, la capacité du processus du fournisseur, le comportement du matériau, la conception de l'outillage, le comportement du retrait, le support de frittage, les opérations secondaires et les exigences d'inspection. Les références industrielles telles que MIMA Designing with MIM et Conceptions complexes avec MIM selon MIMA peuvent soutenir la discussion générale sur la sélection des candidats MIM, la géométrie complexe, les trous internes, les points d'injection, les plans de joint, et les principes de conception spécifiques au MIM.
MPIF Standard 35 pour les pièces moulées par injection de métal est principalement pertinent lorsque les normes de matériaux, la classification des matériaux ou la communication des propriétés pour les pièces MIM doivent être discutées. Il ne doit pas être considéré comme un substitut à une revue DFM au niveau du projet ni comme un règlement universel pour chaque décision concernant la géométrie, les tolérances, l'emplacement des points d'injection ou les supports de frittage.