Metal Enjeksiyon Kalıplama Fiyat Teklifi Alın

Çiziminizi, malzeme gereksinimlerinizi, yıllık hacminizi, tolerans ihtiyaçlarınızı veya uygulama detaylarınızı paylaşın. Mühendislik ekibimiz MIM projenizi inceleyecek ve teknik geri bildirim veya fiyat teklifi ile yanıt verecektir.

MIM Kalıp Tasarımı: Ayırma Hatları, Sürgüler ve İtme

MIM Tasarım Rehberi · Kalıp Yatırımından Önce Takım İncelemesi

MIM kalıp tasarımı, karmaşık bir metal parçanın doldurulup doldurulamayacağını, yeşil parça olarak kalıptan çıkarılıp çıkarılamayacağını, bağlayıcısının giderilip giderilemeyeceğini, sinterlenip sinterlenemeyeceğini ve kaçınılmaz kalıp riskleri olmadan incelenip incelenemeyeceğini belirler. Mühendisler, kalıp yatırımı öncesinde kalıp açılma yönünü, ayırma hattını, sürgüleri, ek parçaları, maça pimlerini, itici konumlarını, sızdırmazlık alanlarını ve korumalı yüzeyleri teyit etmelidir. Bu kararlar, özellikle yan delikler, alt kesimler, derin delikler, ince yuvalar, sızdırmazlık yüzeyleri, kozmetik alanlar ve hassas fonksiyonel boyutlar için önemlidir. Bir özellik CAD'de kalıplanabilir olsa bile, kalıplama yolu erken incelenmezse çatlaklara, çapaklara, deformasyona, yüzey izlerine veya maliyetli T1 düzeltmelerine neden olabilir. Bu kalıp yapısı kararları, kalıplama için onaylanmadan önce teyit edilmelidir.
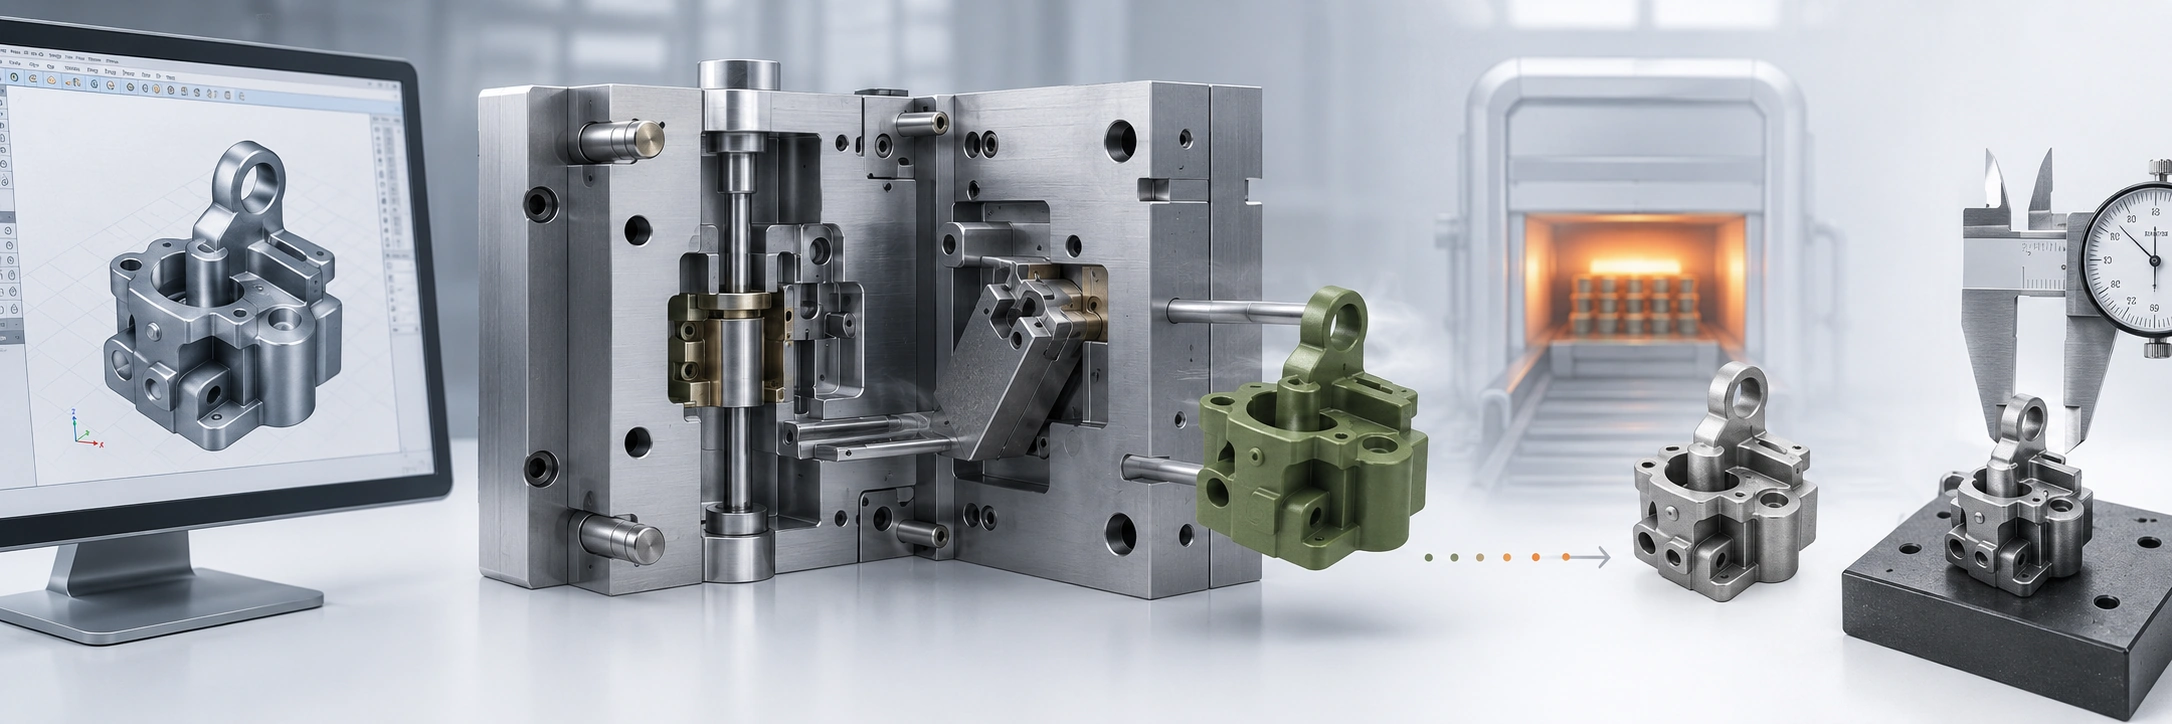
CAD geometrisini, kalıp yerleşimini, yeşil parçanın çıkarılmasını, sinterleme büzülmesini ve son muayene riskini gösteren MIM kalıp tasarım karar haritası.
MIM kalıp tasarımı, CAD geometrisini kalıp düzeni, yeşil parça elleçleme, sinterleme büzülmesi ve son muayene ile ilişkilendirir.
En uygun parçalar İşleme, montaj veya birden fazla bileşenin yerini alabilecek kalıplama ile üretilebilen küçük, karmaşık parçalar.
Yüksek riskli özellikler Yan delikler, alt kesimler, derin delikler, ince yuvalar, hassas nervürler ve korumalı yüzeyler.
Anahtar kalıp kararları Ayırma hattı, sürgülü kalıp elemanları, ek parçalar, maça pimleri, itme, sızdırmazlık ve boşluk düzeni.
Kalıplama öncesi inceleme 2B çizim, 3B CAD, kritik boyutlar, korumalı yüzeyler, malzeme ve yıllık hacim.
İlgili tasarım kontrolleri: Bu faktörler dolumu, itmeyi, sinterleme davranışını veya nihai boyutları etkilediğinde, kalıp yerleşimini kapı konumu, et kalınlığı, sinterleme büzülmesi telafisi ve tolerans planlaması ile birlikte gözden geçirin.

Kalıplama takımı imalatından önce MIM kalıp tasarımında nelerin çözülmesi gerekir?

Kalıplama öncesinde MIM kalıp tasarımının dört şeyi doğrulaması gerekir: yeşil parçanın hasar görmeden kalıptan çıkabilmesi; kritik yüzeylerin istenmeyen izlerden kaçınması; yan özelliklerin kabul edilebilir kalıp karmaşıklığı ile oluşturulabilmesi; ve kalıp yerleşiminin bağlayıcı giderme ve sinterleme sonrası boyutsal kontrolü desteklemesi.

MIM, metal tozu besleme stoğundan yeşil bir bileşen oluşturmak için enjeksiyon kalıplama kullanır, ancak kalıplanmış parçanın yine de bağlayıcı giderme ve sinterleme işlemlerine dayanması gerekir. MPIF işlem genel bakışı gösterdiği gibi, yeşil parça çıkarma yalnızca ilk aşamadır. Bu nedenle kalıplama, parçayı çıkarma sırasında korumalı ve sonraki büzülme, çarpılma ve son muayeneyi hesaba katmalıdır; plastik enjeksiyon kalıplama için çalışan bir kalıp, MIM için otomatik olarak uygun değildir. MPIF işlem genel bakışı işlemini gösterir, yeşil parça çıkarma yalnızca ilk aşamadır. Kalıplama bu nedenle parçayı çıkarma sırasında korumalı ve sonraki büzülme, çarpılma ve son muayeneyi hesaba katmalıdır; plastik enjeksiyon kalıplama için çalışan bir kalıp, MIM için otomatik olarak uygun değildir.

İnceleme Sorusu Neden Önemlidir Takımlamadan Önce Neler Kontrol Edilmeli
Parça kalıptan çıkabilir mi? Kalıptan çıkarma, sürgüler, ayırma hattı, koniklik, fırlatıcılar ve yeşil parça hasar riskini etkiler. Kalıp açılma yönü, alt kesimler, yan özellikler, fırlatıcı desteği
Korunan yüzeyler net olarak işaretlendi mi? Giriş izleri, fırlatıcı izleri ve ayırma hatları işlevi veya görünümü etkileyebilir. Sızdırmazlık yüzeyleri, kayan yüzeyler, kozmetik yüzeyler, datum yüzeyleri
Yan delikler veya alt kesimler gerekli mi? Bunlar kaydırıcılar, yan çekirdekler, ek parçalar, sonradan işleme veya yeniden tasarım gerektirebilir. Özellik yönü, delik derinliği, tolerans, kalıp erişimi
Kritik boyutlar büzülmeye duyarlı mı? Kalıp düzeni ve büzülme telafisi, nihai boyutsal kontrolü etkiler. Referans noktası stratejisi, tolerans sınıfı, işleme payı, muayene yöntemi
Kalıp karmaşıklığı üretim hacmiyle haklı mı? Kaydırıcılar ve ek parçalar ikincil işlemleri azaltabilir ancak kalıp maliyetini ve bakımını artırabilir. Yıllık hacim, maliyet hedefi, ikincil işleme alternatifleri

Kalıbın kendisi dışındaki çizim seviyesindeki üretilebilirlik incelemesi için, lütfen MIM için DFM kılavuzu.

Hangi Parça Özellikleri MIM Kalıp Karmaşıklığını Artırır?

Parça geometrisi, MIM kalıplamasının basit bir düz çekme kalıbı olarak kalıp alıp alamayacağını veya ek hareket, ince çelik, ek parçalar veya daha zorlu sızdırmazlık koşulları gerektirip gerektirmediğini belirler. Bu nedenle ilk tasarım incelemesi, hangi kalıplama donanımının kullanılacağına karar vermeden önce hangi çizim özelliklerinin karmaşıklık yarattığını belirlemelidir. Bu MIMA Tasarım Merkezi MIM'in karmaşık geometri oluşturabildiğini, ancak daha fazla tasarım özgürlüğünün kalıp mühendisliği ve başlangıç maliyetini de artırabileceğini belirtir.

Yan delikler, alt kesimler ve karmaşık kalıplanmış metal özellikler için sürgü, ek parça ve çekirdek pimi takımlarıyla karşılaştırılan basit MIM kalıbı.
Yan delikler, alt kesimler, derin delikler ve dar özellikler, kalıbı basit bir düz çekme yerleşiminden uzaklaştırabilir ve bir kalıplama yolu seçilmeden önce gözden geçirilmelidir.
Çizim Özelliği Kalıplama Karmaşıklığını Artırma Nedenleri Kalıplama Seçiminden Önce Alınacak Karar
Yan veya çapraz delik Özellik, ana kalıp açılma yönünde çıkmayabilir. Delik yönünün değiştirilip değiştirilemeyeceğini, kalıplanması gerekip gerekmediğini veya sinterleme sonrası işleme kabul edilebilir olup olmadığını onaylayın.
İç undercut Geometri, yeşil parçayı hapsedebilir veya düz olmayan bir çıkarma hareketi gerektirebilir. Ek kalıp hareketi veya yeniden tasarım çabasını kabul etmeden önce girintinin (undercut) işlevsel olarak kritik olduğunu onaylayın.
Derin kör delik Derin özellikler, sınırlı desteğe sahip uzun, ince kalıp çeliği gerektirebilir. Delik derinliğini, çapını, toleransını ve delme, azaltılmış derinlik veya işleme payı olup olmadığını gözden geçirin.
İnce yuva veya dar yerel özellik Dar kalıp çeliği ve sıkı ayırma alanları kırılgan veya bakımı zor olabilir. Minimum özellik boyutunu, kenar mukavemetini ve özelliğin genişletilmesi, kısaltılması veya işlenmesi gerekip gerekmediğini gözden geçirin.
Bölünme veya işaret bölgesine yakın korumalı yüzey İşlevsel veya kozmetik kısıtlamalar, kalıbın nerede ayrılabileceğini, havalandırabileceğini, besleyebileceğini veya fırlatabileceğini sınırlayabilir. Kalıp yerleşimi sabitlenmeden önce işaret sızdırmazlığı, kaydırma, kozmetik, datum ve kabul edilebilir işaret bölgelerini gözden geçirin.
Sıkı datum veya büzülmeye duyarlı özellik Takım yönelimi, büzülme davranışı, işleme payı ve muayene datumu birbirine bağımlı hale gelir. Kritik ve kritik olmayan boyutları ayırın ve kalıp salımından önce nihai muayene stratejisini tanımlayın.

Bir özellik, işlevsel değer katmadan kalıp karmaşıklığı ekliyorsa, kalıp tasarımı sabitlenmeden önce basitleştirin veya yeniden yönlendirin. Geometri riskleri belirlendikten sonra, alternatif üretim rotaları olarak düz çekme kalıpları, kaydırıcılar veya ek parçalar ve sinterleme sonrası işleme karşılaştırılır. Özellik düzeyinde rehberlik için bkz. MIM tasarımında delikler, yuvalar ve alt kesimler.

Ayırma Hattı Yerleşiminin İşlev, Görünüm ve Çapak Riski Üzerindeki Etkisi

Ayırma hattını kalıp kolaylığına değil, parça fonksiyonunun etrafına yerleştirin. İz çizgisi kritik olmayan bir yüzeyde kabul edilebilir olabilir, ancak sızdırmazlık, kaydırma, montaj, görünüm veya referans denetimi ile etkileşime girebilir.

Giriş izini, çıkarıcı izlerini, sızdırmazlık yüzeyini, kayar yüzeyi, kozmetik yüzeyi ve referans alanını gösteren MIM ayırma hattı ve korumalı yüzey haritası.
Kalıp tasarımı öncesinde korumalı yüzeyler belirlenmeli, böylece ayırma hatları, yolluk izleri ve itici izleri işlevi veya görünümü etkilemez.

Ayırma hattı uyumsuzluğu veya kapanma aşınması, daha sonra çıkarılması gereken çapak oluşturabilir. Küçük MIM parçalarında bu ekstra işlem kenarlara zarar verebilir, uyumu etkileyebilir veya denetimi etkileyebilir, bu nedenle kalıplama öncesinde korumalı yüzeyler ve kabul edilebilir iz bölgeleri tanımlanmalıdır.

Yüzey Tipi Neden Korunması Gerektiği Kalıp Tasarımı Hususu
Sızdırmazlık yüzeyi Çapak veya iz çizgisi sızdırmazlık performansını etkileyebilir. Ayırma hattı, itici izleri ve yolluk kalıntısından kaçının.
Kayma yüzeyi Yükseltilmiş izler hareketi veya aşınmayı etkileyebilir. Ayırma hattı ve polisaj gereksinimlerini kontrol edin.
Eşleşen yüzey Yüzey uyumsuzluğu montajı etkileyebilir. Düzlüğü, iz konumunu ve datum stratejisini doğrulayın.
Kozmetik yüzey Görünür izler kabul edilemez olabilir. Daha az görünür alanlara yolluk, itici ve ayırma hattı planlayın.
Kontrol datumu Kalıp izleri ölçüm tekrarlanabilirliğini etkileyebilir. Referans yüzeyini stabil ve net bir şekilde belirtin.
İşlem sonrası yüzey İşleme planlanıyorsa, kalıplanmış durum daha az kritik olabilir. İşleme payını ve kalıp yerleşimini koordine edin.

Korumalı yüzeyler tanımlanmamışsa, teknik olarak kalıplanabilir bir yolluk, itici pimi veya ayırma hattı kullanımda yine de kabul edilemez olabilir. İz konumu ile birlikte gözden geçirin MIM yolluk tasarımı ve MIM toleransları.

MIM Kalıplarında Kayar Kalıplar, Eklentiler ve Çekirdek Pimleri Ne Zaman Gerekir?

Geometri incelemesi bir salım, destek, aşınma veya kapanma problemi belirledikten sonra, kalıplama rotası özelliğin işlevine ve üretim değerine göre seçilmelidir. Kaydırıcılar, ek parçalar ve maça pimleri, gerekli bir özelliği güvenilir bir şekilde oluşturduklarında kullanışlıdır; orijinal CAD modeli bir yan delik, alt kesim, derin boşluk veya dar detay içerdiği için otomatik olarak eklenmemelidir.

Sadece kalıplanabilir geometriyi değil, kalıplama rotasını seçin

Kalıplanmış çözümü yeniden tasarım ve sinterleme sonrası işleme ile karşılaştırın. Tercih edilen rota, kabul edilebilir tekrarlanabilirlik, bakım, çapak kontrolü, boyutsal risk ve toplam proje maliyeti ile işlevsel gereksinimleri karşılayandır.

Kalıplama Seçeneği Ne Zaman Seçilir Yeniden Tasarım veya İkincil İşlemi Ne Zaman Tercih Etmeli Kalıplama Öncesi Onaylayın
Çekirdek pim Yeterince desteklenmiş kalıp çeliği ile bir delik, yükselti veya boşluk oluşturulabilir. Özellik, kalıplama işleminin güvenilir bir şekilde tutabileceğinden çok derin, ince, aşınmaya duyarlı veya daha sıkı. Derinlik, çap, destek, tolerans, kalıptan ayırma yönü ve pim bakımı.
Kayar kalıp / yan hareket Fonksiyonel kritik bir yan özellik, ana kalıp açılma yönünde ayrılamaz ve kalıplama, anlamlı ikincil işçiliği ortadan kaldırır. Özellik yeniden yönlendirilebilir, basitleştirilebilir veya daha düşük toplam riskle işlenebilir. Kızak yönü, arayüz çapaklanması, aşınma, bakım, yıllık hacim ve tolerans ihtiyacı.
Değiştirilebilir ek parça Yerel bir detay, hassas bir özellik veya aşınma alanı, ayrı üretilmiş kalıp çeliğinden fayda sağlar. Parça, gereksiz iz çizgileri, montaj zorluğu veya kritik olmayan bir özellik için bakım yaratır. Parça montajı, değiştirme stratejisi, işaret konumu ve beklenen aşınma.
Kapanma yüzeyi Geometri, sağlam çelikten çeliğe temas ve kontrollü çapaklanma riski ile ayrılabilir. Kalıp ayırma hattı çok keskin, kırılgan, erişilemez veya kritik bir yüzeyde yer alacaktır. Kalıp ayırma hattı açısı, temas alanı, özellik kritikliği ve bakım erişimi.
Sinterleme sonrası işleme Dar bir delik, yan özellik veya yerel referans noktası, sinterleme sonrası oluşturulması veya bitirilmesi daha kolaydır. Eklenen işlem, yüksek hacimde birim maliyetine hakim olacaktır ve stabil kalıplama bunu ortadan kaldırabilir. İşleme payı, datum stratejisi, yıllık hacim, tolerans ve toplam teslimatlı parça maliyeti.

Yan hareket, birkaç ikincil işlemi ortadan kaldırdığında veya parça konsolidasyonunu mümkün kıldığında faydalı olabilir. Aynı yan hareket, özellik kritik olmadığında veya daha basit bir geometri daha sağlam bir kalıp sağladığında gereksiz olabilir. Kararı yalnızca CAD geometrisinden ziyade işlev, hacim, tolerans, bakım ve sonraki işlemlerden yola çıkarak verin.

Kalıptan Çıkarma Tasarımı MIM Yeşil Parçasını Nasıl Korur

Kalıptan çıkarma tasarımı, kalıptan çıkan parça hala yeşil parça olduğu için MIM'de özellikle önemlidir. Metal tozu ve bağlayıcı içerir, ancak henüz nihai yoğun metal bileşeni haline gelmemiştir. Bu, MIMA proses genel bakış besleme stoğu kalıplamasından bağlayıcı giderme ve sinterlemeye kadar olan diziyi açıklar, bu nedenle yeşil parça elleçlemesi kalıp tasarımı sırasında dikkate alınmalıdır.

Çıkarıcı pim yerleşimini, ince duvar desteğini, pimi, nervürü, deformasyon riskini ve korumalı yüzey bölgelerini gösteren MIM yeşil parça çıkarma risk diyagramı.
Kalıptan çıkarma tasarımı, bağlayıcı giderme ve sinterlemeden önce MIM yeşil parçasını korumalıdır çünkü yerel gerilim çatlaklara, deformasyona veya görünür izlere neden olabilir.
MIM iticinin yerleşimini, sadece kalıptan çıkarma işlevi olarak değil, yeşil parça koruma sorunu olarak inceleyin.

Kötü itme, sinterleme sonrası görünür kalan çatlaklar, bükülme, yerel sıkışma, deformasyon veya izler oluşturabilir. İnce duvarlar, pimler, nervürler, uzun düz bölümler, küçük çıkıntılar ve asimetrik geometri, dikkatli itme planlaması gerektirir. Pratikte, itici yerleşimi, duvar kalınlığı, kalıp açısı, korumalı yüzey notları ve sinterleme destek yönü ile birlikte gözden geçirilmelidir.

Önerilen itici yerleşimi ve kalıptan çıkarma yönü, gerçek MIM enjeksiyon kalıplama prosesi, kalıp dolumu, soğutma, kalıp açma, itici hareketi, ham parçanın çıkarılması ve tekrar çevrim kararlılığının birlikte gözlemlenebildiği yerde doğrulanmalıdır. Bir kalıp tasarımı, parça yalnızca bir kez çıkarılabildiği için onaylanmamalıdır; çatlama, deformasyon, yapışma veya korumalı yüzeylere zarar vermeden tutarlı bir şekilde çıkarılmalıdır.

Kontrol Maddesi Neden Önemlidir Daha İyi Uygulama
İtici izi konumu İzler nihai parçada kalabilir veya montajı etkileyebilir. İtici izlerini sızdırmazlık, kayma, kozmetik ve referans yüzeylerinden uzak tutun.
İnce duvar desteği İnce bölümler itme sırasında deforme olabilir. Daha geniş destek alanları kullanın veya yerel duvar geçişlerini değiştirin.
Pim ve nervür yerleşimi Yerel kalın/ince geçişler itme gerilimini yoğunlaştırabilir. Duvar dengesini, radyüsleri ve itici konumunu birlikte gözden geçirin.
Düzlük hassasiyeti olan yüzey Çıkarma kuvveti bükülmeye veya deformasyona neden olabilir. Çıkarıcı dengesini ve sinterleme desteği birlikte inceleyin.
Kırılgan küçük özellikler Pinler, tırnaklar, kancalar ve küçük çıkıntılar kırılabilir veya deforme olabilir. Radyus ekleyin, yönlendirmeyi ayarlayın veya ikincil işlemin daha güvenli olup olmadığını gözden geçirin.

Örnek: Kayar Bir Yüzeyde İtici İzleri

Sorun Küçük bir MIM kilitleme bileşeni, teknik resimde bu alanın korumalı olarak belirtilmemesi nedeniyle kayar temas yüzeyinde itici izleri gösterdi.
Neden oldu İtici yerleşimi esas olarak bir çıkarma sorunu olarak ele alındı. Yüzey öncelik haritası olmadan, kalıp yerleşimi işlevsel iz bırakmayan bölgeleri kabul edilebilir iz bölgelerinden ayırt etmedi.
Tasarım Yanıtı Teknik resim incelemesi (RFQ) öncesinde işaretleme, kayma, kozmetik, referans ve kabul edilebilir işaret bölgelerini belirleyin, ardından iticileri yeterli yeşil parça desteği ile daha az kritik bir yüzeye yerleştirin.

Kapanma, Havalandırma ve Çapak Kontrolü Enjeksiyon Kalıplı MIM Kalitesini Nasıl Etkiler

Çapak kontrolü, yalnızca bir çapak alma sorunu değil, aynı zamanda bir kalıp tasarımı sorunudur. MIM'de çapak, ayırma hatları, yan hareketler, maça pimleri, küçük delikler, yuvalar, kapanma yüzeyleri veya aşınmış kalıp arayüzleri etrafında oluşabilir. Kalıplama veya sinterleme sonrası çapak giderme mümkün olabilir, ancak bu maliyeti artırabilir, küçük özellikleri bozabilir veya kenar koşullarını değiştirebilir.

Kapanma yüzeyleri, kalıp çeliğinin kalıp çeliği ile temas ederek besleme stoğu akışını engellediği yeri tanımlar. Kapanma alanı çok kırılgan, çok keskin, yetersiz desteklenmiş veya kritik bir özelliğin etrafında bulunuyorsa, tekrarlanabilirlik sorunları yaratabilir. Havalandırma da önemlidir çünkü sıkışan hava eksik dolum, yanık izleri veya tam dolumun olmamasına neden olabilir, ancak bu konu tam bir kalıplama parametresi tartışması haline gelmek yerine kalıp tasarımıyla bağlantılı kalmalıdır.

Risk Alanı Olası Neden Kalite Etkisi İnceleme Aksiyonu
Ayırma hattı Kötü hizalama, aşınma, yüksek yerel basınç Görünür iz çizgisi, çapak Ayırma hattı konumunu ve kapanma uyumunu gözden geçirin.
Yan hareket arayüzü Kayma uyumsuzluğu veya aşınması Yan delik veya alt kesim etrafında çapak Kayma yönünü, temas alanını ve bakım riskini gözden geçirin.
Çekirdek pim alanı Pim etrafında küçük boşluk Delik içinde çapak veya yerel çapak Pim desteğini ve toleransını gözden geçirin.
İnce yuva Kırılgan insert veya zayıf kapanma Tıkanmış yuva, çapak, kenar hasarı Özelliğin kalıplanması mı yoksa işlenmesi mi gerektiğini gözden geçirin.
Havalandırma alanı Aşırı havalandırma veya kötü havalandırma konumu Çapak, yüzey kusuru Kalıp denemesi yoluyla havalandırma boyutunu ve yerleşimini gözden geçirin.

Kalıplama kararlarının özel kalite kusuru açısı için şurayı gözden geçirin kalıp tasarımının MIM parça kalitesine etkisi. Kusur yalnızca kalıp düzenine bağlanamıyorsa, enjeksiyon parametreleri, besleme stoğu durumu, bağlayıcı giderme ve sinterleme ayrı ayrı araştırılmalıdır.

Kalıplama Öncesi MIM Kalıp Tasarımı Karar Matrisi

Bu matrisi, her bir özelliğin teknik resimde çizildiği gibi kalması, basitleştirilmesi veya yeniden yönlendirilmesi, bir kalıplama mekanizması gerektirmesi, sinterleme sonrası işleme gerektirmesi veya RFQ veya kalıp salımından önce daha net tolerans ve yüzey gereksinimleri gerektirmesi gerekip gerekmediğine karar vermek için kullanın.

RFQ öncesi 2B çizim, 3B CAD, korumalı yüzeyler, kritik boyutlar, malzeme, hacim ve kalıp risk incelemesini gösteren MIM kalıp tasarım inceleme kontrol listesi.
Faydalı bir MIM kalıp tasarımı incelemesi, teknik resimleri, CAD dosyalarını, korumalı yüzey notlarını, tolerans önceliklerini, malzeme gereksinimlerini ve üretim hacmini gerektirir.
Daha iyi RFQ girdisi, kalıp yatırımından önce kalıplama risklerinin belirlenmesini kolaylaştırır.
Çizim Kalemi Kalıp Tasarım Riski Tedarikçinin İncelemesi Gerekenler Kalıplama Öncesi Olası Eylem
Yan delik Kaydırıcı veya yan çekirdek gerekebilir. Yön, erişim, tolerans, duvar desteği Delik yönünü yeniden tasarlayın, kaydırıcı kullanın veya sinterleme sonrası işleyin
İç undercut Karmaşık kalıp hareketi gerekebilir. Çıkarma yönü, kalıplama fizibilitesi, maliyet etkisi Geometriyi basitleştirin veya kalıp karmaşıklığını kabul edin
Derin kör delik Uzun çekirdek pimi sapabilir veya aşınabilir. Delik derinliği, çapı, toleransı, desteği Delik açma, derinliği azaltma veya sonradan işleme
Kozmetik yüzey korumalı Yolluk, itici veya ayırma hattı izleri kabul edilemez olabilir. İz bırakmayan bölgeler ve kabul edilebilir iz bölgeleri İzleri arka yüze veya fonksiyonel olmayan alana taşıyın
Hassas datum boyutu Kalıp ve sinterleme büzülmesi nihai boyutu etkileyebilir. Kalıp yerleşimi, büzülme telafisi, muayene datumu Toleransı ayarla, işleme payı ekle veya datumu netleştir
Boss'a yakın ince duvar İtici stresi veya dolum dengesizliği oluşabilir. Duvar geçişi, itici desteği, radyüsler Yarıçap ekleyin, duvarı ayarlayın veya itici desteğini yeniden konumlandırın
Düzlemselliğe duyarlı alan İtici ve sinterleme desteği etkileşimde bulunabilir. Kalıp yönelimi, destek yüzeyi, muayene yöntemi Sinterleme destek stratejisi ile gözden geçirin
Yüksek yıllık hacim Çok gözlü kalıp takımı düşünülebilir. Göz sayısı dengesi, tekrarlanabilirlik, bakım Tek gözlü, aile kalıbı veya çok gözlü stratejiyi karşılaştırın

Teknik resim düzeyinde kalıplama öncesi kontrol listesi için şunları kullanın: MIM DFM tasarım kontrol listesi.

Kalıp Karmaşıklığı Takım Maliyetini ve Proje Riskini Nasıl Etkiler

Kalıp karmaşıklığı, her ek kaydırıcı, ek parça, yan çekirdek, hassas sızdırmazlık yüzeyi veya hassas özellik tasarım çabasını, üretim zorluğunu, deneme riskini ve bakım ihtiyacını artırdığı için maliyeti etkiler. Ancak, kalıp karmaşıklığı otomatik olarak olumsuz değildir. CNC işlemeyi azalttığında, montajı ortadan kaldırdığında, tekrarlanabilirliği iyileştirdiğinde veya yüksek hacimli üretimi desteklediğinde haklı görülebilir.

Uygulamada, alıcılar kalıp karmaşıklığını beklenen yıllık hacim, parça işlevi, tolerans ihtiyaçları ve alternatif üretim rotalarının maliyeti ile birlikte değerlendirmelidir. Ağır ikincil işleme gerektiren basit bir kalıp genel olarak daha ucuz olmayabilirken, düşük hacimli veya kritik olmayan bir özellik için aşırı karmaşık bir kalıp gereksiz risk oluşturabilir.

Maliyet Faktörü Neden Riski veya Maliyeti Artırır Ne Zaman Haklı Görülebilir
Kayar veya Yan Hareket Hareketli kalıp mekanizması ve bakım ekler. Maliyetli talaşlı imalatı veya montajı ortadan kaldırdığında.
Değiştirilebilir ek parça Uyum ve bakım gereksinimleri ekler. Yerel detay veya aşınma alanının kontrollü değişimi gerektiğinde.
Uzun çekirdek pimi Sapabilir, aşınabilir veya kırılabilir. Delik işlevsel olduğunda ve yeniden tasarlanamadığında.
Çok gözlü kalıp Göz dengesi ve daha yüksek ön inceleme gerektirir. Kalıp yatırımını yıllık hacim desteklediğinde.
Sıkı sızdırmazlık özelliği Hassas kalıp uyumu ve bakım gerektirir. Kalıplanmış özelliğin işlev için kritik olduğu durumlarda.
Geç T1 tasarım değişikliği Kaynak, yeniden kesme veya büyük kalıp modifikasyonu gerektirebilir. Erken DFM incelemesi ile azaltılmalıdır.

Pratik bir satın alma sorusu sadece “Kalıp neden pahalı?” değildir. Daha iyi bir soru şudur: “Hangi geometri seçimleri kalıp maliyetini oluşturuyor ve bu seçimler işlev için gerekli mi?” Geometri düzeyinde maliyet ödünleşmeleri için şurayı gözden geçirin MIM tasarımı maliyet için.

Kalıplama Öncesinde Yakalanması Gereken Yaygın Kalıp Tasarım Hataları

Çizim kalıplama öncesinde incelenirse, kalıpla ilgili birçok sorun önlenebilir. Aşağıdaki hatalar yaygındır çünkü parça CAD'de basit görünür ancak kalıp açma, yeşil parça çıkarma, bağlayıcı giderme ve sinterleme sırasında farklı davranır.

Yaygın Hata Üretim Riski Daha İyi Eylem
Resimde korumalı yüzey notu yok Yolluk, itici veya ayırma izi işlevi etkileyebilir. Mühürleme, kaydırma, kozmetik ve datum yüzeylerini işaretleyin.
Kalıplama takımı incelemesi yapılmadan yerleştirilmiş yan delikler Kaydırma veya yan maça maliyeti ve çapak riskini artırabilir. Yön, tolerans veya işlemin değiştirilip değiştirilemeyeceğini gözden geçirin.
Derin kör delikler kalıplanmış özellikler olarak tasarlandı Maça pimi sapabilir veya kırılabilir. Delik içi, azaltılmış derinlik veya ikincil işleme seçeneklerini değerlendirin.
Tüm boyutlara sıkı tolerans uygulandı Kalıplama ve muayene maliyeti gereksiz yere artabilir. Kritik ve kritik olmayan boyutları ayırın.
Büzülme basit bir ölçek faktörü olarak ele alındı Nihai boyutlar geometri ve sinterleme davranışına bağlı olarak değişebilir. Büzülmeye duyarlı özellikler ve muayene referans noktasını gözden geçirin.
T1'e kadar itici izleri dikkate alınmadı Fonksiyonel veya kozmetik yüzeyler etkilenebilir. Kalıplama öncesinde kabul edilebilir iz alanlarını onaylayın.

Örnek: Yan Bir Deliği Kaydırmadan Kaçınmak İçin Yeniden Yönlendirme

Sorun Kompakt bir MIM braketi, işlenmiş bir tasarımdan gelen yan bir deliği devraldı. Orijinal MIM yerleşiminde, bu delik bir kaydırma mekanizması gerektiriyordu ve yerel bir çapak arayüzü oluşturdu.
Neden oldu Delik yönünün işlevsellik açısından kritik olup olmadığı veya ana kalıp açılma yönüyle uyumlu olup olmadığı kontrol edilmeden geometri MIM'e aktarıldı.
Tasarım Yanıtı Delik ana açılma yönüne yeniden yönlendirildi ve toleransı gözden geçirildi. Benzer delikler, yuvalar ve alt kesimler, bir sürgü kabul edilmeden önce işlevsellik, yön, tolerans ve kalıp değeri açısından kontrol edilmelidir.

Kalıp tasarımı dışındaki ek DFM hata modları için şuraya bakın: yaygın MIM tasarım hataları.

MIM Kalıp Tasarımı İncelemesi İçin Neler Göndermelisiniz?

Faydalı bir MIM kalıp tasarımı incelemesi, bir parça görüntüsü veya temel boyutlardan daha fazlasını gerektirir. Tedarikçi, parçanın işlevini, kritik yüzeylerini, tolerans önceliklerini, malzeme beklentilerini, üretim hacmini ve kalıplama yatırımından önce projenin hala esnek olup olmadığını anlamalıdır.

Sağlanacak Bilgi Neden Önemlidir
2D çizim Toleransları, datumları, yüzey notlarını ve muayene gereksinimlerini gösterir.
3D CAD dosyası Kalıp açılma yönünü, undercut'ları ve takım hareketini incelemeye olanak tanır.
Kritik boyutlar Büzülmeye duyarlı ve muayeneye duyarlı özellikleri belirlemeye yardımcı olur.
Korunan yüzeyler Kalıp giriş (gate), itici (ejector) ve ayırma hattı (parting line) izlerinin fonksiyonel alanlara yerleştirilmesini önler.
Malzeme gereksinimi Besleme stoğu seçimini, sinterleme davranışını, özellikleri ve uygulama uygunluğunu etkiler.
Yüzey bitirme gereksinimi İzin verilen izleri, parlatmayı, talaşlı işlemeyi, kaplamayı veya işlem sonrası işlemleri etkiler.
Tahmini yıllık hacim Kalıplama karmaşıklığının ve çok gözlü kalıplamanın gerekip gerekmediğini belirlemeye yardımcı olur.
Uygulama geçmişi Mühendislik ekibinin yük, aşınma, korozyon, montaj veya görünüm ihtiyaçlarını anlamasına yardımcı olur.
Prototip veya üretim aşaması Kalıplama yatırımı öncesinde tasarım değişikliklerinin hala pratik olup olmadığını belirler.

Teklif Öncesi, Çizimde Bu Alanları İşaretleyin

Kalıp tasarım incelemesini daha doğru hale getirmek için, korumalı kozmetik yüzeyleri, sızdırmazlık yüzeylerini, kayar yüzeyleri, datum yüzeylerini, kritik boyutları, yan delikleri, alt kesimleri, ince yuvaları, düzlük hassasiyeti olan alanları ve kabul edilebilir işaret bölgelerini belirleyin. Bu, mühendislik ekibinin kalıp yatırımından önce ayırma hattını, yolluk izini, itici izlerini, kayar arayüzlerini, büzülmeye duyarlı boyutları ve ikincil işlem ihtiyaçlarını incelemesine yardımcı olur.

En güçlü inceleme, kalıp üretime alınmadan önce gerçekleşir. Kalıp yapıldıktan sonra, ayırma hattı, yolluk, itici, kayar veya büzülmeyle ilgili sorunları düzeltmek daha yavaş ve daha pahalı hale gelebilir.

MIM Kalıp Tasarımı İncelemesi İçin Çiziminizi Gönderin

Parçanız yan delikler, alt kesimler, derin delikler, ince yuvalar, korumalı kozmetik alanlar, sızdırmazlık yüzeyleri, hassas datum boyutları veya yüksek hacimli üretim gereksinimleri içeriyorsa, kalıp yatırımından ve DFM incelemesinden önce proje bilgilerinizi kalıp tasarımı ve DFM incelemesi için gönderin.

2D çizim ve 3D CAD dosyası Kritik boyutlar ve tolerans öncelikleri Malzeme ve yüzey bitirme gereksinimleri Korumalı fonksiyonel veya kozmetik yüzeyler Tahmini yıllık hacim ve proje aşaması Uygulama geçmişi ve montaj gereksinimleri

XTMIM, kalıp yatırımından, deneme üretiminden veya tekrar üretiminden önce kalıp açılma yönünü, ayırma hattı yerleşimini, yolluk ve itici izi kısıtlamalarını, kayarları, ek parçaları, çekirdek pimlerini, kapanma riskini, büzülmeye duyarlı boyutları ve herhangi bir geometrinin basitleştirilip basitleştirilmemesi gerektiğini inceleyebilir.

Çiziminizi Kalıp Tasarımı İncelemesi İçin Gönderin

MIM Kalıp Tasarımı Hakkında SSS

MIM kalıp tasarımı nedir?

MIM kalıp tasarımı, bir parça çizimini kalıplanabilir yeşil bileşene dönüştüren takım planlama sürecidir. Boşluk düzeni, ayırma hattı yerleşimi, kalıp açma yönü, sürgüler, insertler, maça pimleri, itici sistem, kapatma yüzeyleri, havalandırma ve işaret konumunu içerir. MIM'de kalıp tasarımı ayrıca bağlayıcı giderme, sinterleme büzülmesi, nihai boyutlar ve muayene gereksinimlerini de dikkate almalıdır.

MIM kalıp tasarımı, plastik enjeksiyon kalıp tasarımından nasıl farklıdır?

MIM, enjeksiyon kalıplama prensiplerini kullanır ancak kalıplanan parça nihai ürün değildir. Metal tozu ve bağlayıcıdan oluşan bir ham parçadır. Kalıplamadan sonra bağlayıcının giderilmesi ve parçanın sinterlenerek yoğun bir metal bileşene dönüştürülmesi gerekir. Bu nedenle kalıp tasarımında ham parça mukavemeti, fırlatma hasarı, sinterleme büzülmesi, sinterleme davranışı ve nihai boyutsal kontrol dikkate alınmalıdır.

MIM'de ayırma hattı konumu neden önemlidir?

Ayırma hattı konumu, görünüm, çapak riski, montaj, sızdırmazlık, kayma fonksiyonu ve muayene üzerinde etkili olduğu için önemlidir. Görünür bir ayırma hattı, kritik olmayan bir yüzeyde kabul edilebilir olabilir, ancak genellikle sızdırmazlık yüzeylerinde, kayma yüzeylerinde, kozmetik alanlarda, referans yüzeylerinde ve sıkı geçme montaj bölgelerinde kaçınılmalıdır.

Bir MIM parçası ne zaman sürgü veya yan hareket gerektirir?

Yan kaydırmalar veya yan hareketler, işlevsel olarak kritik bir yan delik, alt kesim, çapraz delik veya benzer bir özelliğin ana kalıp açılma yönünde ayrılamadığı durumlarda dikkate alınır. Her yan özellik için otomatik olarak gerekli değillerdir. Bu seçenekler, işlevden ödün vermeden kalıp maliyetini, bakımı veya çapak riskini azalttığında yeniden tasarım, yeniden yönlendirme, basitleştirme veya sinterleme sonrası işleme daha pratik olabilir.

Nihai MIM parçalarında itici pim izleri kalır mı?

Olabilir. Yeşil parça çıkarma sırasında oluşan itici izleri, bağlayıcı giderme ve sinterleme sonrasında görünür kalabilir veya fonksiyonel yüzeyleri etkileyebilir. Bir yüzey kozmetik, sızdırmazlık, kayma veya muayene referansı olarak kullanılıyorsa, kalıp tasarımından önce korumalı olarak işaretlenmelidir.

MIM kalıp tasarım incelemesi için hangi dosyalar gereklidir?

Faydalı bir inceleme genellikle 2D çizim, 3D CAD dosyası, malzeme gereksinimi, kritik boyutlar, tolerans öncelikleri, korunacak yüzey notları, yüzey bitirme gereksinimleri, tahmini yıllık hacim ve uygulama geçmişi gerektirir. Bu girdiler, tedarikçinin kalıp açma, kalıp karmaşıklığı, itici pimler, sinterleme büzülmesine duyarlı boyutlar ve üretim fizibilitesini değerlendirmesine yardımcı olur.

XTMIM Mühendislik Ekibi Tarafından İncelenmiştir

MIM kalıplama incelemesi DFM, kalıp riski, yeşil parça elleçleme, bağlayıcı giderme ve sinterleme etkileri, tolerans planlaması, muayene ve üretim fizibilitesini dikkate almalıdır. Nihai kalıp kararları proje bazlı çizim incelemesi, malzeme onayı, kalıp tasarımı ve proses doğrulaması gerektirir.

MIM Kalıplama İncelemesi İçin Teknik Referanslar

The MIMA Tasarım Merkezi karmaşık MIM tasarım ve kalıplama hususlarını ele alır. Bu MPIF MIM süreç genel bakışı yeşil parça çıkarma, bağlayıcı giderme ve sinterlemeyi açıklarken, MPIF Standard 35-MIM kalıp tasarımından ziyade malzeme spesifikasyonlarını ele alır. Kalıp yerleşimi, elde edilebilir tolerans ve üretim fizibilitesi hala proje bazlı DFM incelemesi gerektirmektedir.