
MIM Çizim & DFM Soruları Hızlı Cevap Her MIM mil veya pim ikincil taşlama gerektirmez. Karar, her bir silindirik yüzeyin işlevine, gerekli yuvarlaklığa, düzlüğe ve salgısızlığa ve sinterleme ve herhangi bir ısıl işlemden sonra stabil kalan geometriye bağlıdır. İki noktalı bir çap okuması her geometrik gereksinimi doğrulayamaz. Bir boşluk gövdesi sinterlenmiş olarak kalabilirken, kısa bir kayar veya yatak mili seçici taşlama gerektirebilir. Ancak, pim tamamen eğri ise, bir milin taşlanması sorunu mutlaka düzeltmez. Kalıplama öncesinde, işlevsel yüzeyleri belirleyin, sinterleme desteğini ve asimetrik özellikleri değerlendirin, taşlama payını ve referans noktalarını onaylayın ve bitmiş parçanın nasıl denetleneceği konusunda anlaşın. Hassas yüzey işlemesi, yalnızca uyum ve hareketi belirleyen yüzeylerle sınırlı olmalıdır.
Hızlı Cevap
Her MIM mil veya pim ikincil taşlama gerektirmez. Karar, her bir silindirik yüzeyin işlevine, gerekli yuvarlaklığa, düzlüğe ve salgısızlığa ve sinterleme ve herhangi bir ısıl işlemden sonra stabil kalan geometriye bağlıdır. İki noktalı bir çap okuması her geometrik gereksinimi doğrulayamaz. Bir boşluk gövdesi sinterlenmiş olarak kalabilirken, kısa bir kayar veya yatak mili seçici taşlama gerektirebilir. Ancak, pim tamamen eğri ise, bir milin taşlanması sorunu mutlaka düzeltmez. Kalıplama öncesinde, işlevsel yüzeyleri belirleyin, sinterleme desteğini ve asimetrik özellikleri değerlendirin, taşlama payını ve referans noktalarını onaylayın ve bitmiş parçanın nasıl denetleneceği konusunda anlaşın. Hassas yüzey işlemesi, yalnızca uyum ve hareketi belirleyen yüzeylerle sınırlı olmalıdır.
İlgili sayfa: Tipik mil ve pim geometrileri, malzemeleri ve üretim talepleri için şuraya bakın MIM miller ve pimler. Sinterlenmiş ve taşlanmış yüzeyler arasındaki seçim, gerçek eşleşen işlev ve nihai denetim gereksinimini izlemelidir.
01 / Gereksinimi belirleyin
Farklı MIM Miller ve Pim Yüzeyleri İçin Hangi Geometrik Gereksinimler Önemlidir?
Adımlı bir MIM pim, kalıplanmış bir başlığa, enine deliğe, temassız gövdeye ve kısa bir kayar yatağa sahiptir. Ölçülen çapı çizimi karşılıyor, ancak pim kılavuzunda sıkışıyor. Taşlama stoğu belirlemeden önce mühendisin sorması gerekir “Montajı hangi özellik kontrol ediyor ve o özelliğin hangi karakteristikleri başarısız oluyor?” Cevap, pim'in kesitsel formunda, düzlüğünde, eşleşen boşluğunda veya montajın iki parçayı nasıl konumlandırdığında yatıyor olabilir.
Bir mil çizimi çapı, yuvarlaklığı, düzlüğü, silindirliği, salgıyı ve yüzey dokusunu kontrol edebilir. Bu gereksinimler uyum ve hareket hakkında farklı soruları yanıtlar; hepsini her yüzeyde belirtmek, işlevi mutlaka iyileştirmeden denetim işini artırır. Yorumları ayrıca yönetici çizim standardına bağlıdır. Genel MIM boyut planlaması şurada ele alınmaktadır MIM tolerans kılavuzu; burada odak noktası montajı kontrol eden silindirik özelliklerdir.
Fonksiyonel ve Kritik Olmayan Silindirik Bölgeleri Belirleyin
Silindirik yüzeyleri montajda ne yaptıklarına göre haritalayın. Konumlandıran, döndüren, kayan, sızdıran veya yük aktaran bölgeleri belirleyin, ardından bunları yalnızca boşluk sağlayan veya özellikleri bağlayan gövde bölümlerinden ayırın. Sinterlenmiş bir yüzeyin hala tanımlanmış bir kabul koşuluna ihtiyacı vardır; basitçe bir yatak mili kadar aynı form veya yüzey gereksinimine sahip olmayabilir.
Yalnızca açıklayıcı özellik haritası. Gerçek işlevsel bölgeler, datumlar ve tolerans tanımları, müşterinin parça çizimine ve montajına uymalıdır.
| Yüzey / özellik | Montajın ihtiyacı olan | İnceleme için tipik gereksinim | İlk mühendislik sorusu |
|---|---|---|---|
| Boşluk gövdesi, temassız çap | Alan veya harici zarf | Tanımlanmış konumlardaki boyut; boşluk veya zarf | Sinterlenmiş durum, gerekli boşluğu sağlayabilir mi? |
| Kısa konumlandırma veya pres geçme bölgesi | Tekrarlanabilir konumlandırma veya sıkışma | Boyut değişkenliği, eşleşen parça toleransı, yerel form | Montajda işlevsel olarak hangi uyum aralığı kabul edilebilirdir? |
| Kayar yatak | Kararlı kayma, sürtünme ve aşınma davranışı | Boyut, yuvarlaklık / silindiriklik gerekçelendirildiği gibi, doku | Yerel yüksek noktalar veya pürüzlülük sıkışmaya neden olabilir mi? |
| Dönen yatak | İşlevsel bir eksen etrafında güvenilir dönüş | Gerektiğinde belirtilen bir referansa göre boyut ve form; salgı | Yatak veya fikstür hangi ekseni oluşturur? |
| Uzun kılavuz bölümü | Etkinleştirilmiş uzunluk boyunca hizalama | Belirtilen elemanın veya eksenin düzlüğü; uyum | Tam boy yay mı yoksa sadece lokal uyum mu söz konusu? |
| Omuz, conta veya referans arayüzü | Eksenel konum veya kontrollü temas | Uygun geometrik ilişki ve yüzey durumu | Hangi arayüz aslında düzeneği konumlandırıyor veya sızdırmazlık sağlıyor? |
Boyut, yuvarlaklık, düzlük ve salgıyı fonksiyona göre eşleştirin
Çap Özellik boyutunu tanımlar. Yuvarlaklık Bir kesitin dairesel formunu ele alır. Düzlük Çizim tanımına bağlı olarak bir yüzey çizgisi elemanını veya türetilmiş bir ekseni ifade edebilir. Silindiriklik Belirtilen kapsam üzerindeki silindirik yüzeyin formunu ele alır; salgı belirlenmiş bir referans eksenine göre yüzey değişimini değerlendirir. Yüzey dokusu tekrar ayrılır, ancak aşınmayı ve sızdırmazlığı güçlü bir şekilde etkileyebilir.
İki noktalı bir mikrometre veya kumpas, yerel boyut bilgisi verir, dairesel formun veya salgının tam bir tanımını vermez. Bu, boyut sınırlarının form üzerinde hiçbir etkisi olmadığı anlamına gelmez: ASME ve ISO çizim sistemleri varsayılan kurallarında farklılık gösterir ve çizim notları yorumu değiştirebilir. Müşteri çiziminde kullanılan standardı uygulayın, ardından gerçek fonksiyonel özelliği doğrulayan bir ölçüm yöntemi seçin.
Örnek 1: Bir pim çap denetimini geçer ancak bir kılavuza takılır. Birkaç iki noktalı çap okuması belirgin bir boyut problemi göstermez, ancak pim belirli dönme konumlarında takılır. Olası nedenler arasında loblu bir pim bölümü, form dışı bir eşleşen delik, çapaklar, yüzey hasarı veya yanlış montaj hizalaması yer alır. Bunlardan hiçbiri yalnızca birkaç çap okumasından güvenilir bir şekilde belirlenemez.
Denetim sırası: Önce eşleşen deliği ve temas izlerini denetleyin. Pimlerin dairesel profilini, ilgili bölümlerde uygun bir form yöntemiyle ölçün, ardından uyum testini belirtilen montaj koşulu altında tekrarlayın. Pimlerin kesitsel formu sorumluysa, kalıplama veya sinterleme ayarlamalarını ve gerekçelendirildiğinde yerel mil yüzey işlemesini değerlendirin. Delik veya montaj hizalaması sorumluysa, pimi taşlamak sorunu değiştirmeyebilir.
Mitutoyo'nun yuvarlaklık değerlendirme yöntemleri üzerine tartışması belirli çap ve V-blok düzenlemelerinin neden belirli kesitsel form hatalarını kaçırabileceğini açıklar. Uygun şekilde değerlendirilmiş bir radyal profil, iki noktalı bir kontrolün yapmadığı sapmaları ortaya çıkarabilir. Sıkı bir mil için, ölçüm yöntemi bu nedenle belirtilen form özelliğine ve amaçlanan işlevine uymalıdır.
Çizim gereksinimi: Çizimdeki her bir işlevsel silindirik yüzeyi, ilgili eşleşme rolünü, kontrol edilen uzunluğu, geometrik gereksinimi ve geçerliyse datum referansını belirleyin. Bu bilgi, bir yüzey işlem operasyonu seçmeden veya taşlama payı atamadan önce gereklidir.
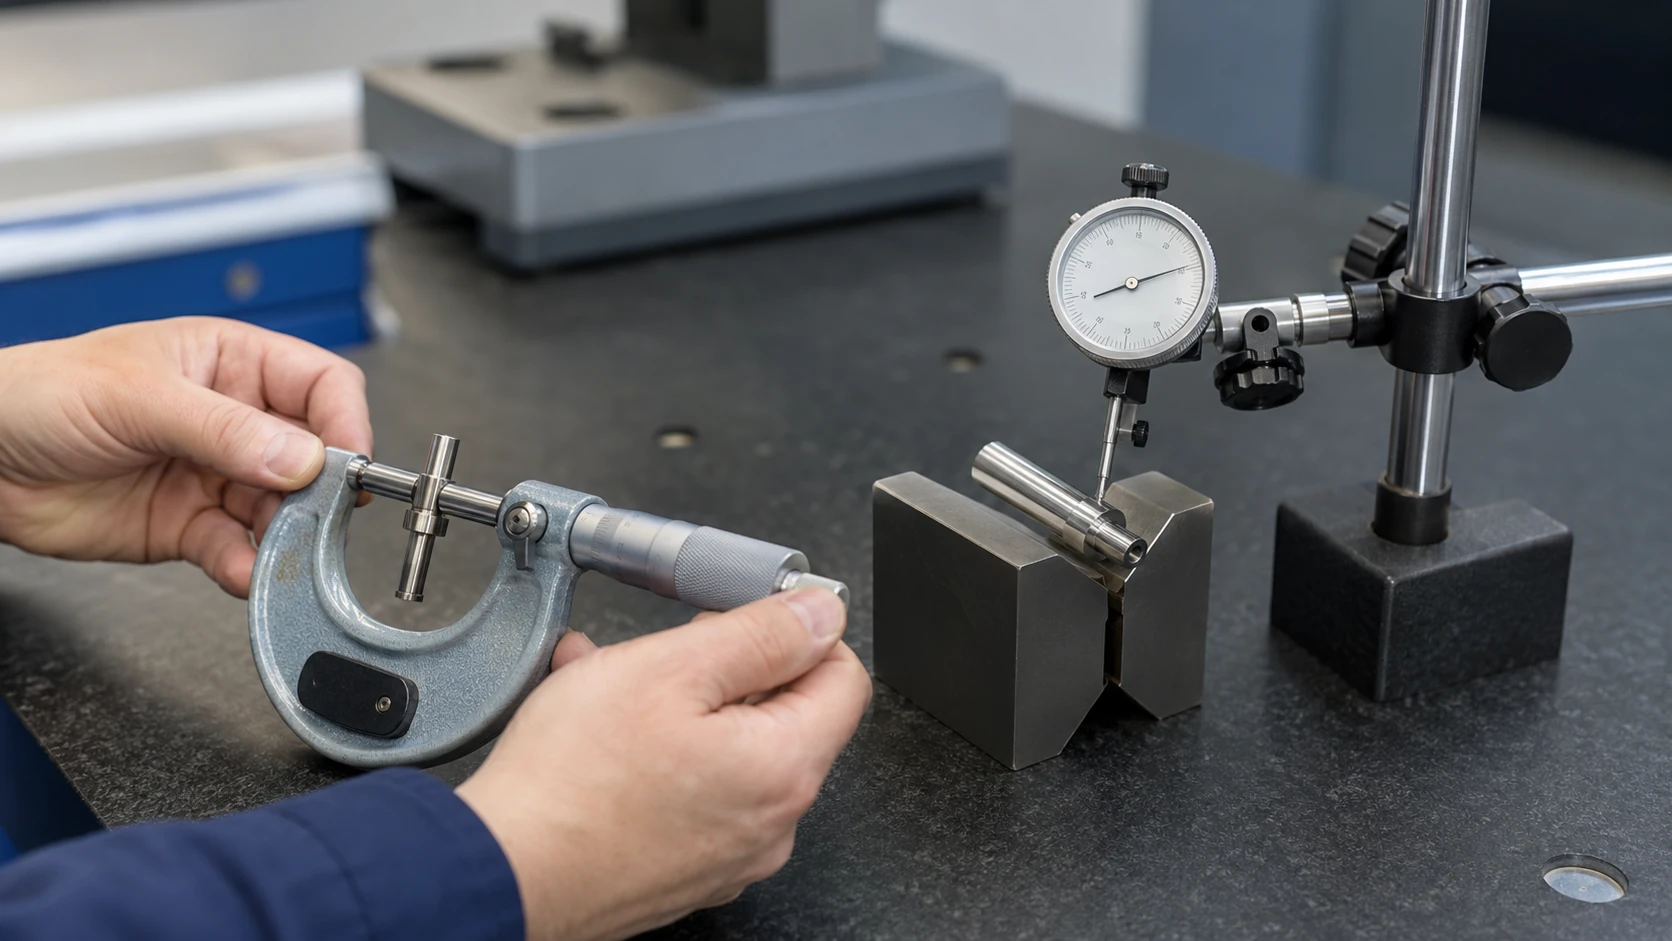
Kontrol limiti: Geçerli bir çap kontrolü, her form veya datum ile ilgili gereksinimi belirlemez. Kontrol, çizimde gösterilen karaktere uygun olmalıdır.
02 / Varyasyon kaynağını bulun
MIM Millerinde ve Pimlerinde Yuvarlaklık ve Düzlük Varyasyonuna Ne Neden Olur?
Yuvarlaklık ve düzlük, kalıplama, bağlayıcı giderme, sinterleme ve sonraki ısıl işlem sırasında değişebilir. Kalıp telafisi, öngörülebilir, tekrarlanabilir bir boyut kaymasını ele alabilir, ancak değişken eğilmeyi veya yerel form hatasını güvenilir bir şekilde gideremez. Bir mil veya pim için kritik sorular, şeklin nerede değiştiği, parçanın nasıl desteklendiği ve etkilenen bölgenin montaj için gerekli olup olmadığıdır.
İnce Geometri ve Desteklenmeyen Boşluklar
Uzun, ince yeşil parçalar, kısa, kompakt parçalara göre elleçlemeye ve desteğe daha duyarlıdır. Bağlayıcı giderme ve yüksek sıcaklıkta sinterleme sırasında, özellikle kütle veya temas koşulları dengesiz olduğunda, uzun desteksiz bir boşluk istenen şeklini kaybedebilir. Bu nedenle, sinterleme destek stratejisi, kalıplama yönü ve temas yüzeyleri hala ayarlanabilirken, DFM sırasında dikkate alınmalıdır.
Uzunluk-çap oranı, evrensel bir kabul limiti değil, faydalı bir uyarı işaretidir. Aynı orana sahip iki parça, ağır bir başlık, bir enine delik, kademeli bir duvar veya farklı setter teması nedeniyle farklı davranabilir. Montaj için düzlüğünün önemli olduğu uzunluğu belirtin, mevcut destek noktalarını gözden geçirin ve temsili parçalar üzerindeki sonucu doğrulayın.
Ölçümü yapın süreçteki tanımlanmış noktalarda aynı kontrollü düzlük özelliğinin. Parça sinterlemeden sonra zaten eğri ise, yeşil parça taşıma, destek, kalıplama geometrisi ve fırın koşullarını inceleyin. Düzlük esas olarak ısıl işlemden sonra değişiyorsa, kalıbı değiştirmeden önce o işlemi ve fikstürünü inceleyin. Her ölçüm sırasında aynı özellik tanımını ve karşılaştırılabilir desteği kullanın; aksi takdirde görünen süreç değişikliği muayene kurulumundan kaynaklanabilir.
The Metal Enjeksiyon Kalıplama Derneği'nin tasarım kılavuzu parça bazında sinterleme destekleri gerektirebilecek uzun açıklıklar, konsollar ve hassas geometriler hakkında bilgi verir. İnce bir pim için bu, sabit bir maksimum uzunluk-çap oranı varsaymak yerine, gerçek setter temasını ve desteksiz uzunluğu kontrol etmek anlamına gelir.
Kademeli Özellikler, Çapraz Delikler ve Asimetrik Geometri
Kalıplanmış bir baş, omuz, düz yüzey, kanal veya çapraz delik, ayrı bir işleme veya montaj operasyonunu ortadan kaldırabilir, ancak bu özellikler yerel kesit geometrisini de değiştirir. Kademeli bir şaftta, kalın bir baş ve ince bir gövde işleme sırasında farklı tepki verebilirken, bir çapraz delik veya omuz, sinterleme desteği veya son işlem için mevcut yüzeyleri kesintiye uğratabilir. Ortaya çıkan form ve datum ilişkileri, tam bir parça olarak kontrol edilmelidir.
Aynı özellik, konuma bağlı olarak farklı riskler oluşturabilir. Örneğin, ince bir gövdeye yakın bir çapraz delik, destek sağlamayı zorlaştırabilir veya taşlama sırasında kavrama için mevcut kesintisiz uzunluğu azaltabilir. Bu etkilerden herhangi birinin önemli olup olmadığı, teknik resme ve seçilen işleme yöntemine bağlıdır. Bkz. parça boyutlarının MIM parça kalitesini nasıl etkilediği parça geometrisi ile MIM boyutsal kararlılığı arasındaki daha geniş ilişki için.
Örnek 2: Doğrusallık ısıl işlem sonrası bozulur. Bu örnek vakada, yönlendirilmiş bölüm sinterleme sonrası doğrusal gereksinimini karşılar ancak daha sonraki bir ısıl işlem döngüsünden sonra başarısız olur. Değişen işlem durumu, kalıp boşluğunu suçlamadan önce termal desteği, kısıtlamayı ve malzeme tepkisini incelemeyi düşündürmektedir.
Doğrulama: Aynı kontrollü doğrusal özelliği, sinterlemeden hemen sonra ve ısıl işlemden sonra, tutarlı destek ve inceleme yöntemleriyle karşılaştırın. Değişiklik tekrarlanan bir şekilde sonraki döngüyle ilişkilendiriliyorsa, desteğini ve önerilen işlem dizisini gözden geçirin. Alaşım durumu, parça geometrisi ve sonraki doğrulama bu yolu mümkün kıldığında düzeltmeyi yalnızca o zaman düşünün; bükülmeyi taşlayarak gidermek bu değerlendirmenin yerini tutmaz.
Kalıplama, Sinterleme ve Son İşlem Tekrarlanabilirliği
Yönlendirme çapı veya gelecekteki taşlanmış yatak yüzeyi ile çakışmaları durumunda kalıplama pozisyonu, ayırma hatları ve itici özellikleri de önemlidir. Bir yatak yüzeyindeki iz işareti, yolluğun taşınmasını, fonksiyonel alanın değiştirilmesini veya bitirme için stok bırakılmasını gerektirebilir. Kalıp telafisi, tekrarlanabilir büzülme için kullanışlıdır, ancak değişken deformasyon öncelikle daha kararlı bir kalıplama ve sinterleme işlemi gerektirir.
The Avrupa Toz Metalurji Birliği'nin MIM genel bakışı MIM'de yer alan önemli büzülmeyi ve değişken duvar kesitlerinin getirdiği zorluğu açıklar. Bu nedenle kademeli bir mil, nominal genel büzülme faktöründen daha fazlasını gerektirir: çaplar arasındaki geçişleri kontrol edin ve şunların emin olun: kritik özellik ilişkisi sinterleme sonrası tekrarlanabilir.
Isıl işlem görebilen malzemeler için, bitirme dizisini sabitlemeden önce gerekli son durumu belirtin. Sinterleme sonrası boyut ve form muayenesini geçen bir mil, daha sonraki bir termal döngü sırasında değişebilir. Risk tablosu, gözlemlenen sapmayı olası nedenlerinden ve sorumlu işlemi belirlemek için gereken ölçümlerden ayırır.
| Gözlemlenen veya beklenen endişe | İlk olası katkıda bulunanlar | DFM eylemi | Gereken kanıt |
|---|---|---|---|
| Tüm parçada eğilme veya düzlük değişimi | İnce açıklık, taşıma, sinterleme yönü / desteği, ısıl işlem | Destek temasını, kontrollü uzunluğu ve sonraki işlemleri gözden geçirin | Belirtilen işlem durumlarında düzlük ölçümleri |
| Yerel dairesel form varyasyonu | Yerel geometri, kalıplama / sinterleme etkileri, yüzey kesintileri | Kritik kesit ve yüzey durumunu inceleyin | Fonksiyonel kesitlerde form ölçümleri |
| Bir mil ile başka bir özellik arasındaki salgı | Referans noktası yorumu, geometri değişikliği, son işlem ayarı | Fonksiyonel referans noktası ve üretim referans noktası ilişkisini kurun | Son işlem sonrası referans noktasına dayalı inceleme |
| Isıl işlem sonrası uyum kaybı | Değişen parça durumu veya termal bozulma | Son milin oluşturulduğu zamanı yeniden değerlendirin | Kritik özelliklerde işlem öncesi / sonrası karşılaştırma |
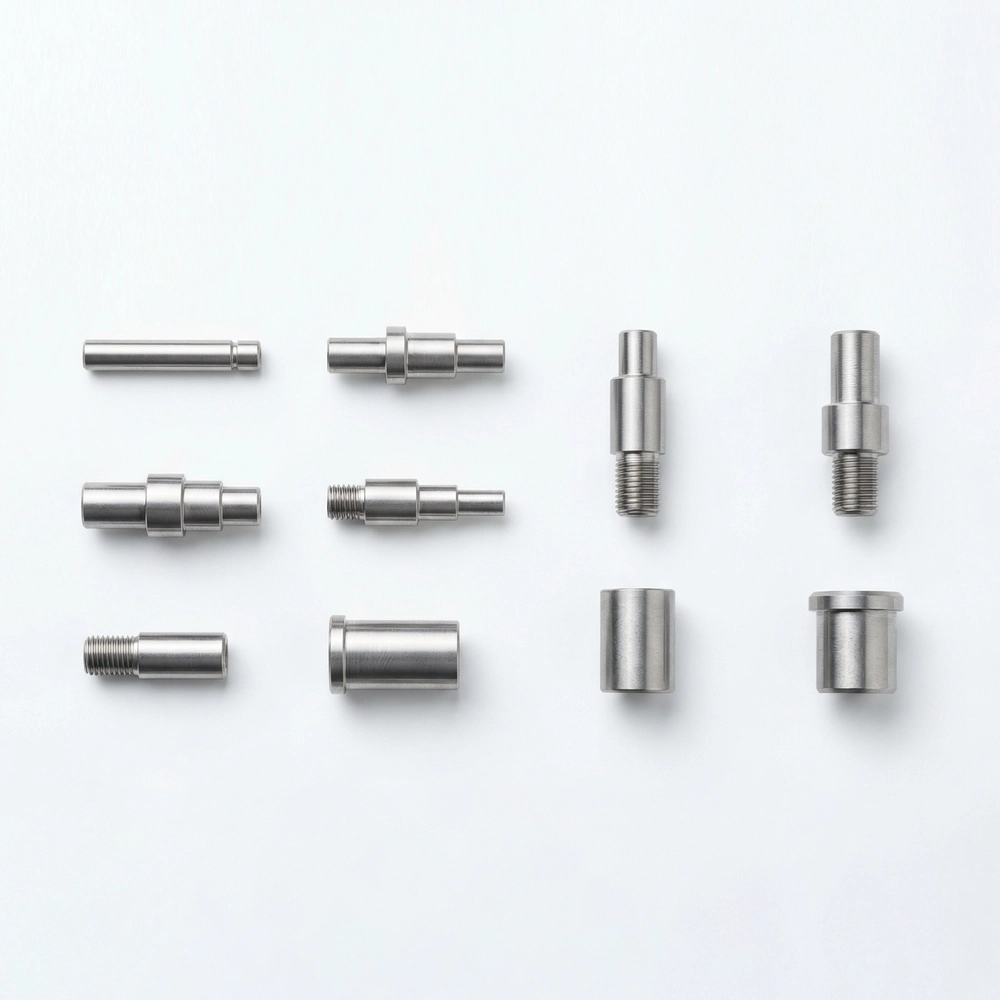
Tasarım etkisi: Uzunluk, kütle dağılımı ve destek – yalnızca nominal çap değil – hangi form risklerinin deneme incelemesi gerektirdiğini belirler.
03 / Üretim rotasını seçin
MIM Miller ve Pimler Ne Zaman Sinterlenmiş Olarak Kalmalı veya İkincil Taşlama İşlemi Görmeli?
Taşlama, her MIM mil için varsayılan son adım değil, tanımlanmış bir fonksiyonel gereksinime yönelik seçici bir çözümdür. Sinterlenmiş olarak işlevlerini yerine getirebilecek yüzeyleri ve ek boyut, form veya doku kontrolü gerektiren yüzeyleri belirleyerek başlayın. Yerel form hatası, tam boy yaylanma ve datum ile ilgili salgı farklı sorunlardır; her biri gerçek nedenini ele alan bir bitirme veya düzeltme yöntemi gerektirir.
Uygun Kritik Olmayan Yüzeyleri Sinterlenmiş Olarak Bırakın
Sadece boşluk için kullanılan bir gövde çapı, numuneler gerekli uyumu ve tekrarlanabilirliği gösterdiğinde sinterlenmiş olarak bırakılabilir. Bazı kısa konumlandırma bölgeleri de bitirme işlemi olmadan gereksinimlerini karşılayabilir. Kabul kriterleri hala gereken boyutu, zarfı veya geometrik ilişkiyi tanımlamalıdır; bir alan, kritik olmadığı söylendiği için kontrol edilmeden bırakılmamalıdır.
Basamaklı pim örneğinde, kafa ve kayar yatak arasındaki gövde, eşleşen parçayı yönlendirmiyor, konumlandırmıyor veya etkilemiyorsa sinterlenmiş olarak bırakılabilir. Kısa kayar yatak, boşluk, form ve yüzey dokusu için ayrı ayrı değerlendirilmelidir. Bu, her kalıplanmış yüzeyin hassas temas için uygun olduğu varsayılmadan, net şekle yakın faydayı kullanışlı olduğu yerde tutar.
Seçici Taşlama Neleri Düzeltebilir – Neleri Düzeltemez?
Yerelleştirilmiş silindirik taşlama, stok, destek ve makine ayarı izin verdiğinde nihai yatak çapını oluşturabilir, erişilebilir dairesel formu iyileştirebilir ve kontrollü bir yüzey dokusu üretebilir. Ayar doğru özellikleri referans alıyorsa, belirtilen bir datum ilişkisine ulaşmaya da yardımcı olabilir. Milin sadece taşlanması, zaten eğilmiş bir milin düz hale geleceğini garanti etmez, ne de işlem görmemiş bir omuzu, çapraz deliği veya karşıt çapı yeni taşlanmış yüzeye hizalar.
Bir taşlama makinesi, iş parçasının tutulma ve hareket ettirilme şekline göre bitmiş yüzeyi oluşturur. Bu kurulum, montajın datum ekseninden farklı olabilir. İnce bir pim sıkma sırasında bükülürse, kısıtlanmış halde hassas bir şekilde taşlanabilir ve ardından çıkarıldıktan sonra geri yaylanabilir. Benzer şekilde, dairesel bir mil, farklı bir silindirik datuma göre çalışmazlık gösterebilir. Sadece fikstürde ölçülen çapa değil, iş parçası tutma sapmasını, datum simülasyonunu ve taşlama sonrası serbest durumdaki parçayı kontrol edin.
Taşlama payı, milin etrafındaki temizleme zarfını kapsamalıdır. Taşlama kurulumuna göre eksantriklik veya yerel bozulma, çevresi boyunca eşit olmayan bir kaldırma gerektirebilir; bu nedenle nominal çapın gereğinden büyük olması yetersiz olabilir. Takım tasarımındaki toleransı kesinleştirmeden önce gerçek sinterlenmiş veya ısıl işlem görmüş numuneler üzerindeki payı doğrulayın.
Eğri bir merkezi gövdeye sahip bir pim, eğer eğri bölge sadece bir boşluk işlevi görüyorsa, kısa bir taşlanmış mil ile kabul edilebilir şekilde kullanılabilir. Ancak, montaj milin tam uzunluğunu yönlendiriyorsa, mil yuvarlak olsa bile bu eğrilik bir arıza olmaya devam edebilir. Benzer şekilde, yanlış referans yüzeyinden taşlanmış bir mil, belirtilen çalışmazlığı karşılarken boyut ve form limitlerini karşılayabilir.
Taşlama şunları iyileştirebilir:
- Yerel son mil boyutu
- Yuvarlaklık / yerel silindirik form, kurulum destekliyorsa
- Erişilebilir bir fonksiyonel bölgedeki yüzey dokusu
- Bazı datumla ilgili ilişkiler, kasıtlı olarak kurulmuş ve doğrulanmışsa
Taşlama otomatik olarak düzeltmez
- Tam boy yay veya eksen düzlüğü, taşlanmış bölge dışındaysa
- Kararsız sinterleme veya ısıl işlem varyasyonu
- Hizalanmamış işlenmemiş özellikler
- Yetersiz fikstürleme, yetersiz stok veya yanlış muayene referansı
Öğütme yöntemini gerçek mil geometrisine göre seçin. Sonsuz taşlama belirli sürekli silindirlere uygun olabilirken, kademeli veya başlı pim, kesintili yüzey veya kısa mil farklı bir fikstür veya taşlama işlemi gerektirebilir. Kurulum ayrıca belirtilen montaj referans eksenine olan herhangi bir ilişkiyi korumalıdır.
Örnek 3: Mil yuvarlaklığı iyileşir, ancak salgı hala başarısız olur. Bir mil, dış gövde çapı tutma referansı olarak kullanılarak bitirilir, ancak çizim dönme referansını başka bir konumlandırma silindirinden tanımlar. Taşlanmış mil yuvarlaklık açısından iyileşir ancak belirtilen referans eksenine göre hizalanmamış kalır, bu nedenle salgı hala başarısız olur.
Tekrar taşlamadan önce kontrol edin: Çizimin referans özelliğini ve salgı muayene kurulumunu onaylayın, ardından desteklenen ve serbest bırakılmış parçayı karşılaştırın. Gerekirse fikstür referansını veya işlem hizalamasını düzeltin. Milde daha fazla malzeme çıkarmak, kendi başına bir referans uyumsuzluğunu çözme olasılığı düşüktür.
Boyutlandırma, Düzeltme veya Yerel İşleme Ne Zaman Daha Uygun Olabilir
Ana ihtiyaç, ince bir mil bitişi yerine tekrarlanabilir yerel bir boyut ayarlaması olduğunda, boyutlandırma veya uygun bir form düzeltme yöntemi test etmeye değer olabilir. Genel yay, malzeme durumu ve geometri izin veriyorsa kontrollü düzeltme gerektirebilir. Yerel tornalama veya taşlama, belirlenmiş bir çapı veya omuzu ele alabilir. İşlemi şuna göre seçin: hatanın türü ve kabul edilebilir son durumu.
Her işlemin kendine ait limitleri vardır. Boyutlandırma, sıkı yuvarlaklık veya tam eksenel düzlük için kanıt değildir; düzeltme kendi proses doğrulamasını gerektirir ve diğer özellikleri etkileyebilir; tornalama, uygun bir kurulum olmadan gerekli formu veya yüzey kalitesini sağlamayabilir; ve taşlama, yeterli yerel tolerans, erişilebilirlik ve uyumlu bir referans noktası gerektirir. Birden fazla seçenek uygun göründüğünde, üretim kapasitesi iddiasında bulunmadan önce temsili numuneler üzerinde önerilen sırayı doğrulayın.
The EPMA MIM yüzey kalitesini iyileştirebilen yöntemler arasında taşlama, honlama ve parlatmayı tanımlar. Yöntemi derginin kaydırma, sızdırmazlık veya aşınma fonksiyonundan seçin; tek başına daha ince bir yüzey, yanlış form, malzeme veya yüzey işlemesini telafi etmeyecektir. Gerekli dokuyu ve bunun nasıl ölçüleceğini kararlaştırın.
Kapsamlı Son İşlemler MIM Yolunu Yeniden Değerlendirmeye Değer Kıldığında
MIM, kafa, çapraz delik, düz veya oluk gibi, aksi takdirde işleme veya montaj adımları ekleyecek geometrileri entegre eden bir mil için en kullanışlıdır. Avantajı, neredeyse tüm uzunluğu boyunca hassas son işlem gerektiren basit bir pim veya birkaç ayrı mil yuvası kurulumu için daha az kesindir. Tornalama veya başka bir uygun yol ile kalıplama, enjeksiyon kalıplama, sinterleme, işlem, son işlem, muayene ve beklenen hacimleri karşılaştırın. " MIM parçaları için sinterleme sonrası işlemedir sayfası ikincil işlem seçeneklerini daha ayrıntılı olarak ele almaktadır.
Yayınlanmış endüstri örneği: The MIM paslanmaz çelik mil montajı vaka çalışması entegre bir MIM yoluyla üretilmiş ve ek birleştirme ve hassas işlemler yapılmış 17-4 PH bir bileşeni tanımlar. Yaklaşık net şekil verme ve son işlemenin, fonksiyon gerektirdiğinde birleştirilebileceğini göstermektedir. Yayınlanan vaka, bağımsız endüstri kanıtıdır, değil XTMIM'in üretim sonuçlarının bir beyanı veya MIM millerini taşlama genel bir gerekliliği.
| Yöntem | Ne zaman dikkate alınmalı | Neleri ele alır | Neleri kanıtlamaz | Kalıplama öncesi kanıt |
|---|---|---|---|---|
| A. Sinterlenmiş Durumda | Yüzeyin yalnızca işlevsel olarak uygun boyuta veya boşluğa ihtiyacı var | Neredeyse net şekilli alanların gereksiz son işlemlerinden kaçınır | Ölçülmemiş yuvarlaklık, düzlük veya salgı | İşlem yeteneği numuneleri ve eşleşen boşluk kontrolü |
| B. Kontrollü düzeltme / işleme | Yerelleştirilmiş boyut veya düzeltilebilir geometri sorunu | Belirli işlem yeteneği dahilindeki seçilmiş boyutlar veya geometrik hatalar | Ayrı doğrulama gerektirmeyen diğer tüm geometrik gereksinimler | Deneme rotası, malzeme durumu, fikstürleme ve işlem sonrası muayene |
| C. Seçici taşlama | Kritik erişilebilir yüzey veya uyum, kontrollü bir son yüzey gerektirir | Uygun bir kurulumla yerel boyut, form veya doku | Tüm parçanın veya işlenmemiş özelliklerin otomatik düzeltilmesi | Stok, datum, erişim, sıra ve son form/toplama ölçümü |
| D. Alternatif proses incelemesi | Basit tam boy hassas pim veya aşırı bitirme yükü | Potansiyel olarak daha basit tam rotalı üretim | Hacim ve proses karşılaştırması olmadan daha düşük maliyet | Tamamlanmış alternatif teklifler, risk ve parti/yıllık hacim varsayımları |
Proses seçimi: Yerel boyutu veya yuvarlaklık hatasını, tam boy yaydan, datumla ilgili toplamadan, doku gereksinimlerinden ve üretim maliyetinden ayırın. Seçilen proses, belirlenen sorunu düzeltebilmeli ve sonucu nihai durumda ölçülebilir olmalıdır. Ek bitirme işlemlerinin maliyet sonuçları için şuraya bakın: ikincil işlemlerin MIM fiyat teklifi maliyetini nasıl etkilediği.

Kaplama kuralı: Kademeli bir mil, hem sinterlenmiş hem de işlenmiş yüzeyleri içerebilir; çizim ve fonksiyonel inceleme hangilerinin işlenmesi gerektiğini belirler.
04 / Kalıplama Öncesi Süreci Planlayın
Kalıplama Öncesi Taşlama Payı, Referans Noktaları ve İşlem Sırası Nasıl Planlanmalıdır?
Seçilen son işlem rotası, kalıp serbest bırakılmadan önce pratik olmalıdır. Kısa bir işleme payı ek stok gerektirebilir, ancak parça bükülmeden kavranamazsa, taşlama çarkı yüzeye ulaşamazsa veya son işlem fikstürü gerekli referans ilişkisini koruyamazsa bu stok işe yaramaz hale gelir. Bu kısıtlamaları sinterleme desteği ve hedeflenen nihai malzeme durumu ile birlikte gözden geçirin.
Fonksiyonel, Son İşlem ve Muayene Referans Noktalarını Hizalayın
Fonksiyonel referans noktası belirtilen montaj ilişkisi için gereken referansı oluşturur. İmalat veya son işlem referans noktası malzeme giderilmesi sırasında parçayı konumlandırmak için kullanılan yüzey veya özellik kombinasyonudur. Muayene referans noktası çizime uygunluğu göstermek için kullanılan referanstır. Bunlar aynı fiziksel temas yüzeyleri olmak zorunda değildir, ancak aralarındaki aktarım tanımlanmalı ve kontrol edilmelidir.
A silindirik konumlandırma özelliği montajın dönme eksenini oluşturabilir, ancak omuz yüzeyi eksenel oturma konumunu belirler. Bitmiş milin silindirik referans noktasına göre bir salgı gereksinimi varsa, yalnızca çap sınırını karşılamak yeterli değildir. Taşlama kurulumu bu referans ilişkisini yeniden üretmelidir veya devralması muayene ile doğrulanmalıdır. Yalnızca bir omuz yüzeyi dönme eksenini belirlemez; belirtildiği yerlerde eksenel konumu ve yüzey yönelimi ayrı gereksinimlerdir.
Kontrol et referans noktası simülatörü ve temas koşulları gerçek fikstürde. İnce bir mil boyunca hareketli destek noktaları, taşlama sırasında oluşan sapmasını ve ekseni değiştirebilir. Çizim referans noktasına doğrudan ulaşılamıyorsa, tamamlanmış parçayı belirtilen referans sistemiyle karşılaştırarak alternatif bir kurulumu nitelendirin. Fikstürün tekrarlanabilirliği, nominal tasarımı kadar önemlidir.
Oklar, üç operasyonun tümü için aynı fiziksel temas noktalarının kullanılacağına dair bir talimat değil, gerekli bir ilişkiyi temsil eder.
Yerel Sonlandırma Payını ve Fikstür Erişimini Tanımlayın
Bitirilmesi gereken yüzeylerde taşlama stoğunu bırakın. Çok az stok, bozuk veya eksantrik sinterlenmiş milin kısımlarını bırakabilir; çok fazla stok çevrim süresini, taşlama ısısını veya ince bir kesiti hasar verme riskini artırabilir. Pay, malzemenin durumu, sinterleme varyasyonu, parça desteği ve amaçlanan taşlama yöntemine bağlıdır, bu nedenle evrensel bir değer olarak belirtilemez.
Payın olup olmadığını belirtin radyal stok veya çapsal taşlama payı, bitmiş yatak yüzeyinin nerede başlayıp bittiği ve stok boyutunun ne zaman ölçüldüğü. Eksantriklik, form değişkenliği ve olası termal hareketler dikkate alındıktan sonra tam çevresi etrafındaki minimum malzeme miktarını değerlendirin. İki çap arasındaki nominal fark, yüzeyin tamamen temizlenebileceğini göstermez.
İlk parça denemeleri sırasında, bitirmeden önce yatak yüzeyinin boyutunu ve formunu ölçün, gerçek fikstür referanslarını kaydedin, ardından bitmiş profili ve omuzlara veya ince duvarlara yakın kalan malzemeyi kontrol edin. Taşlama çarkı bitişik bir özelliği kesmeden tam yatak yüzeyini temizleyemediğinde, kalıplamayı onaylamadan önce stoğu, boşaltma geometrisini veya fikstürü revize edin.
Omuzlardaki, oluklardaki ve çapraz deliklerdeki taşlama erişimini, özellikle çarkın kısa bir yatak yüzeyine girip çıkması gereken yerlerde kontrol edin. Ayrıca, sıkıştırmanın veya desteğin parçayı deforme etmeyeceğinden emin olun. Başlı bir pim ve düz bir çubuk nominal bir çapa sahip olabilir ancak farklı taşlama kurulumları gerektirebilir; her ikisi de beklenen sinterlenmiş değişkenlik boyunca denemeler gerektirir.
Isıl İşlem, Taşlama ve Son Boyutsal Durumu Planlayın
Bitirme sırası, gerekli son malzeme durumuna bağlıdır. Taşlama sonrası ısıl işlem formu değiştirebilir; ısıl işlem sonrası taşlama, farklı bir çark, kaldırma oranı veya kurulum gerektirebilir. Kaplama, kaplamalar ve diğer yüzey işlemleri de uyumu değiştirebilir. Sırayı, her alaşıma sabit bir düzen uygulamak yerine, kontrollü bir özelliği değiştirebilen son işlem etrafında ayarlayın.
İşlem durumu ölçümlerini kullanarak bir bitirme problemini termal işlem probleminden ayırın. Örneğin, sinterlemeden sonra kontrollü uzunluğu ve yatak yüzeyi ilişkisini ölçün, önemli bir ısıl işlemden sonra tekrarlayın, ardından bitirme işleminden ve sonraki geometriyi değiştiren herhangi bir yüzey işleminden sonra tekrar doğrulayın. Daha sonraki bir işlemden sonra geometri değişirse, yalnızca taşlanmış parçayı taşlamadan hemen sonra incelemek yanıltıcı bir salım sonucu verir. Sıra, gerçek alaşım ve gerekli son durum için onaylanmalı, sabit bir tarif olarak uygulanmamalıdır.
Ara ölçümler, değişkenliğin sürece nereden girdiğini izole etmelidir. Ancak, son kabul, kontrollü özelliği maddi olarak değiştirebilen son işlemden sonra gerçekleşir. Sonraki bir termal veya yüzey işlemi, önceki bir düzeltmeyi geçersiz kılabilirse, parçayı salmadan önce etkisini doğrulayın.
Kalıp salımından önce: Fonksiyonel yüzey haritasını, çizim datümlerini, taşlama payını, erişim ve fikstür planını ve son işlem sırasını onaylayın. Genel bir taşlama talimatının bunları kapsadığını varsaymak yerine, ilk parça denemeleri için çözülmemiş koşulları belirleyin.
- Kritik fonksiyonel bölgeler ve sinterlenmiş aday alanlar 2B çizimde tanımlanır.
- Çizim datumu, gerçekçi bitirme ve muayene referans özellikleriyle ilişkilidir.
- Stok taşıyan tam mil uzunluğu, geçiş ve minimum izin verilen kalan kesit incelenir.
- Kalıplama, sinterleme desteği, ısıl işlem, düzeltme ve bitirme sırası prensipte anlaşmaya varılmıştır.
- Nihai boyutları belirleyen işlem ve nihai muayene durumu belirsiz değildir.
Faydalı bir pafta incelemesi kalıplama öncesinde başlar.
Pafta ile birlikte eşleşen fonksiyonu, kritik mili, datum gereksinimlerini ve planlanan bitirme durumunu gönderin. Erken bir çizim incelemesi önerilen milin parça tasarımını değiştirmeden desteklenip, erişilip ve muayene edilip edilemeyeceğini belirleyebilir.
05 / Nihai durumu kanıtlayın
Yuvarlaklık, Düzlük ve Salgı Nasıl Ölçülmeli ve Kabul Edilmelidir?
The nihai ölçülen durum, geçerli pafta gereksinimlerini karşılamalıdır belirtilen nihai durumunda. Yerel boyut, dairesel form, düzlük ve datum ile ilgili salgı farklı kanıt biçimleri gerektirir. Taşlama işlemini geçmek, bitmiş yüzey uygun gereksinim ve kurulum kullanılarak ölçülmedikçe uygunluğu sağlamaz.
Her Gereksinimi Uygun Bir Ölçüm Yöntemiyle Eşleştirin
Bir mikrometre yerel çapı doğrulayabilir, ancak tüm yuvarlaklık profilini veya bir milin başka bir datum özelliğine ilişkisini doğrulayamaz. Bir mil boyunca çap ölçümleri konikliği veya boyut değişimini ortaya çıkarabilir, ancak kendi başlarına silindirikliği kanıtlamaz. İlgili dairesel veya silindirik geometri için form ölçümü, uygun özellik ilişkileri için nitelikli bir CMM stratejisi ve belirtilen salgı için datum referanslı bir dönel kurulum kullanın. Her yöntem, gerekli limit için yeterli çözünürlüğe ve belirsizliğe ihtiyaç duyar.
Kritik yuvarlaklık için, kesitin nerede örneklendiğini ve profilinin nasıl değerlendirildiğini belirtin. NIST Mühendislik İstatistikleri El Kitabı 360 derecelik bir izleme ile yuvarlaklık ölçümünü açıklar ve iş mili hatasının olası etkisine dikkat çeker. Ölçüm kurulumu, filtreleme, kalibrasyon ve değerlendirme prosedürü çizim gereksinimine uygun olmalıdır; yalnızca yoğun bir izleme ölçüm doğruluğu sağlamaz.
Bir V-blok ve komparatör, bir mutabık kalınmış fonksiyonel ekran, sağlayabilir, ancak okuma temas açısına, açıklığa ve kesitin lob desenine bağlıdır. İzleme tabanlı bir yuvarlaklık sonucuyla otomatik olarak değiştirilemez. Seyrek bir CMM nokta deseni de kısa dalga boylu form hatasını kaçırabilir, bu nedenle örnekleme stratejisi özelliğe ve toleransa uymalıdır.
Doğrusallık için, çizimin bir yüzey çizgi elemanını mı yoksa türetilmiş bir ekseni mi kontrol ettiğini belirleyin ve belirtilen uzunluğu ölçün. Uzun, ince bir pim kendi ağırlığı altında sarkabilir veya sıkıldığında şekil değiştirebilir. Destek noktalarını, yönlendirmeyi ve değerlendirme yöntemini kaydedin, böylece iki muayene kurulumu yalnızca parçayı farklı şekilde kısıtladıkları için farklı değerler raporlamaz.
Dairesel salgı ve toplam salgı birbirinin yerine kullanılamaz. Bir silindirik mil üzerinde, dairesel salgı belirtilen dairesel elemanları, çizimle tanımlanmış datum eksenine göre kesitlerinde bağımsız olarak kontrol eder. Toplam salgı bu eksene göre belirtilen silindirik yüzeyin tamamı boyunca, kümülatif kesitsel ve boyuna değişimi ele alarak uygulanır. Yalnızca birkaç eksenel istasyonda dairesel salgıyı kontrol etmek, tek başına belirtilen toplam salgı gereksinimine uyumu sağlamaz. Her ikisi de uygun bir datum referansı ve değerlendirme stratejisi gerektirir; hiçbiri ayrı bir çap boyutu kontrolünün yerini tutmaz. Çağrıyı, geçerli çizim standardı ve baskısı altında yorumlayın.
Örnek: Dairesel salgı geçer, ancak toplam salgı başarısız olur. Bir mil, bireysel olarak kontrol edilen bölümlerde dairesel salgı gereksinimini karşılarken, boyuna değişim toplam salgı gereksinimini karşılamamasına neden olabilir. Dairesel salgı, belirtilen dairesel elemanlarda değerlendirilir; toplam salgı, gerekli ortak referans kurulumunda tüm kontrollü yüzeyin kapsanmasını gerektirir. Muayene planı, çizimdeki çağrıyı ve dairesel ve toplam salgı ölçümü ayrımı bu iki kontrolü eşdeğer olarak ele almak yerine.
| Çizim özelliği | Olası doğrulama yaklaşımı | Yöntemin otomatik olarak neyi sağlamadığı | Önemli kurulum anlaşması |
|---|---|---|---|
| Çap / yerel boyut | Kalibre edilmiş mikrometre, uygun iç/dış çap ölçüm aleti, tanımlanmış konumlar | Tam dairesel form veya salgı | Kesit konumları, temas, sıcaklık ve boyut tanımı |
| Bir mil kesitinin yuvarlaklığı | İlgili kesitlerde doğrulanmış dairesel form ölçümü | Tam boy düzlük veya başka bir özelliğin datum ilişkisi | Kesit konumları, filtreleme, merkezleme ve değerlendirme yöntemi |
| Eksen veya yüzey düzlüğü | Belirtilen elemana uygun nitelikli form/CMM veya başka bir yöntem | Tüm çap ve salgı gereksinimleri | Kontrollü uzunluk, çıkarma stratejisi ve destek koşulları |
| Silindiriklik | Belirtilen bir uzunluk üzerinden nitelikli yüzey formu değerlendirmesi | Ayrı olarak değerlendirilmediği sürece harici bir datuma göre salgı | Örnekleme kapsamı, geçerli olduğu yerlerde datum işlemi ve belirsizlik |
| Dairesel salgı (bireysel dairesel elemanlar) | Belirtilen dairesel kesitlerin datum ekseni referanslı değerlendirmesi veya doğrulanmış bir eşdeğeri | Tam silindirik yüzeyin toplam salgısı veya bağımsız boyut uygunluğu | Datum özellik simülasyonu, kesit kapsamı, destek ve değerlendirme yöntemi |
| Toplam salgı (belirtilen yüzeyin tamamı) | Kontrollü eksenel kapsam boyunca datum-eksen referanslı değerlendirme veya geçerli bir eşdeğer | Uygun bir boyut kontrolü olmaksızın ayrı çap boyutu uygunluğu | Datum özellik simülasyonu, boyuna kapsam, ölçüm stratejisi ve belirsizlik |
| Montaj uyumu veya hareketi | İlgili fonksiyonel mastar veya eş parça testi | Bir arızanın temel nedeni veya tüm bağımsız GD&T gereksinimleri | Eşleşen bileşen, yük, yönelim ve kabul kriteri |
Ölçüm Koşulları ve Nihai Kabul Kuralları üzerinde anlaşma
Onaydan önce, çizim tanımını, referans datumu, ölçülen uzunluğu ve konumları, malzeme durumunu, parça desteğini, ölçüm yöntemini ve kabul kuralını kararlaştırın. Problama yoğunluğu, filtreleme, fikstür kuvveti veya farklı bir datum simülasyonu raporlanan değeri değiştirebilir. Sınıra yakın sonuçlar, ölçüm belirsizliğinin kabul edilen bir şekilde ele alınmasını da gerektirebilir.
The Düzlük doğrulama sırasındaki destek koşulu Raporlanan sonucu önemli ölçüde etkileyebilir. Yerçekimi sarkması, V-bloklar arasındaki mesafe, sıkma kuvveti ve montaj yöntemi, ince pimler için önemlidir. Destek konumlarını, parça oryantasyonunu, ölçülen boyutu ve belirtilen yüklenmemiş veya işlevsel olarak kısıtlanmış durumu (uygun olduğunda) kaydedin, özellikle müşteri ve tedarikçi farklı ekipman kullandığında.
İlk numuneler, süreç fizibilitesini belirlemek ve varyasyonu tespit etmek için yeterince ayrıntılı ölçümler gerektirir. Üretim denetimi daha sonra kontrol planının gerektirdiği şekilde, süreç içi kontrolleri, periyodik form ölçümlerini ve fonksiyonel kalıpları birleştirebilir. Denetim sıklığı, özellik kritikliğini ve süreç kanıtlarını yansıtmalıdır. Onaydan önce, kritik özellikler için müşteri ve tedarikçi kurulumlarını karşılaştırın, böylece iki yöntem aynı karakteristikleri ölçer.
Son muayene: The çizim referansı, son işlem durumu, ölçüm yöntemi ve kabul kuralı aynı kontrollü özelliği ve uyumlu referans koşulunu tanımlamalıdır. Daha sonraki ısıl işlem, kaplama veya taşlama bu özelliği değiştirebiliyorsa, daha önceki başarılı bir sonuç nihai kabul olarak hizmet edemez.

Serbest bırakma koşulu: Bitmiş parçayı, çizimin datum referanslarını ve belirtilen değerlendirme yöntemini kullanarak, mutabık kalınan koşulda inceleyin.
XTMIM'in genel ölçüm kaynakları için bkz. muayene ve test. Belirli bir yuvarlaklık, düzlük veya salgı limitini ölçme yeteneği, o özellik ve inceleme kurulumu için hala doğrulanmalıdır.
06 / Tam karar zincirini uygula
İşlenmiş Mühendislik İncelemesi: Kritik Bir Pimli Basamaklı MIM Pim
Temsili Mühendislik Senaryosu · Yalnızca Açıklayıcıdır
Burada açıklanan basamaklı pim varsayımsaldır. İşlem seçimleri ve kabul kriterleri, ölçülen XTMIM üretim sonuçları değil, koşulludur.
İlk çizim: Küçük bir pim, entegre bir başa, omuza, enine deliğe, genel gövdeye ve kısa bir kayar yuvaya sahiptir. Ön çizim, tüm dış uzunluk boyunca sıkı bir çap ve taşlanmış bir yüzey kalitesi talep etmektedir, ancak yalnızca kısa yuva kayar hareketi yönlendirir ve omuz eksenel konumu ayarlar. Gövdenin geri kalanının aynı yüzey kalitesi gereksinimine sahip olması gerekmeyebilir.
Fonksiyonel Bölgeleri ve Düzlük Risklerini Belirleyin
Yuva, kayar uyumu ve yanal yönlendirmeyi kontrol eder; omuz yüzeyi eksenel oturmayı sağlar; kalan gövde esas olarak boşluk ve yapısal bağlantı sağlar. Yuvanın son çapını, ilgili formunu ve yüzey dokusunu belirtin. Çizim ayrıca gerekli olan herhangi bir eksenel mesafeyi veya yüzey yönelimini yuva ve omuz arasında kontrol etmelidir. Salınım (runout) önemliyse, referans eksenini oluşturan silindirik datum özelliğini/özelliklerini; referans alın; yalnızca bir omuz yüzeyi bir dönme ekseni oluşturamaz. Düzlük, gerçekten yönlendirmeyi veya montajı etkileyen uzunluğa uygulanmalıdır.
Baş, enine delik ve kesitteki değişiklik sinterleme desteğini ve bitirme erişimini etkileyebilir. Amaçlanan destek yönünü, kullanım durumunu, yuva-omuz mesafesini ve uygulanabilir tutma bölgelerini kontrol edin. Ne sabit bir yay miktarına ne de taşlamanın bunu düzeltme yeteneğine, deneme kanıtı olmadan varsayılmamalıdır.
Bitirme Rotasını Seçin ve Muayene Planını Onaylayın
A önerilen işlem rotası, başı, enine deliği ve omuzu net şekle yakın kalıplayacak, ardından bağlayıcıyı giderecek, sinterleyecek ve gerekli malzeme işlemesini tamamlayacaktır. Kayar yuva taşlanacaktır sadece eğer temsili parçalar, sinterlenmiş halinin fonksiyonel gereksinimi karşılayamadığını ve önerilen fikstürün yeterli erişime ve stoğa sahip olduğunu göstermektedir. Gövde, kendi boşluk ve geometri kontrolleri geçerse, sinterlenmiş haliyle kalabilir.
Kalıp onayından önce, pimin bitirme için kabul edilemez bükülme olmadan tutulabileceğini ve yuvanın çevresi etrafında yeterli stoğa sahip olduğunu doğrulayın. Muayene edin omuzun eksenel konumu veya yüzey yönü çizimin belirttiği yerlerde. Mil yatağında bir salgı gereksinimi varsa, bunu şunlara göre inceleyin: belirlenmiş silindirik referans ekseni, omuz yüzeyinden çıkarılan bir eksen değil. Planlanan her işlem, gerekli nihai geometriye göre doğrulanmalıdır.
Bir dört aşamalı doğrulama planıbelirleyin: (1) sinterlenmiş ve ısıl işlem görmüş düzlük ve bitirme öncesi mil yatağı stoğunu ölçün; (2) fikstürün çizim referansını parçayı bozmadan yeniden ürettiğini doğrulayın; (3) bitmiş mil yatağının boyutunu, dairesel formunu, dokusunu ve belirtilen herhangi bir referans ekseni ilişkisini inceleyin; ve (4) varyasyonu incelemek için temsili parçalar üzerinde kritik ölçümleri tekrarlayın. Örnekleme planı ve kabul kriterleri, genel bir MIM yetenek tahminine değil, çizime ve projenin riskine uygun olmalıdır.
| İnceleme aşaması | Geçici karar | Doğrulanması Gerekenler |
|---|---|---|
| Fonksiyon | Kısa bir kayar mil yatağını kritik olarak sınıflandırın; genel gövdeyi ayrı ele alın | Eşleşme boşluğu, mil yatağı formu / dokusu, omuz eksenel oturması ve belirtilen herhangi bir referans ekseni |
| MIM geometri riski | Kafa, çapraz delik, uzunluk ve sinterleme desteğini birlikte inceleyin | Sinterleme / işlem sonrası gerçek düzlük ve tekrarlanabilirlik |
| Üretim yolu | Neredeyse nihai şekil gövdesini ve seçici mil taşlamasını değerlendirin | Erişim, yerel stok, güvenli destek, malzeme durumu ve yüzey işleme fizibilitesi |
| Referans noktası planlaması | Omuz yüzeyinden eksenel konumu ve belirlenmiş silindirik referans özelliklerinden herhangi bir referans eksenini planlayın | Eksenel/yüzey ilişkisi, referans simülasyonu ve bitirme-muayene korelasyonu |
| Son onay | Bitmiş mili ve belirtilen montaj kritik ilişkilerini inceleyin | Son durum mil boyutu/şekli, omuz eksenel/yüzey kontrolü ve belirtilmişse referansa dayalı salgı |
Deneme sonuçları rotayı belirler. Milin sinterlenmiş olarak kalıp kalmayacağı veya işlenmesi gerekip gerekmediği, ölçülen son durumuna, mevcut stoğa ve gerekli referans ilişkisinin kontrol edilebilirliğine bağlıdır. Farklı sonuçlar farklı eylemler gerektirir:
| Çizimden ve denemelerden elde edilen kanıtlar | Mühendislik kararı | Onay öncesi gerekli onay |
|---|---|---|
| Parça, sinterleme sonrası nihai durum boyut, form, yüzey ve geçerli montaj gereksinimlerini karşılar. | Jurnali sinterlenmiş haliyle bırakın. Sadece şaft olduğu için taşlama eklemeyin. | Temsili numuneler arasında tekrarlanabilirlik ve tanımlanmış bir üretim kontrol planı. |
| Yalnızca yerel jurnal, gerekli boyutunu, dairesel formunu veya dokusunu karşılayamazsa; kullanılabilir stok ve kararlı işleme tutucu gösterilir. | Deneme amaçlı seçici jurnal taşlama. Gövdenin geri kalanını yalnızca kendi gereksinimlerini karşılıyorsa sinterlenmiş haliyle bırakın. | Bitmiş jurnal ölçümleri, stok temizliği, fikstür tekrarlanabilirliği ve son malzeme durumu. |
| Jurnal çapı geçer, ancak silindirik bir referans eksenine göre belirtilen bir salgı ilişkisi başarısız olur. | Referans aktarımını ve bitirme hizalamasını gözden geçirin daha fazla boyut küçültmenin sorunu çözeceğini varsaymadan önce. | Doğru çizim referansına ve doğrulanmış bir düzeltici kuruluma karşı ölçüm. |
| Kontrollü şaft uzunluğu kabul edilemez yaylanma veya düzlük değişimi gösterir. | Yukarı akış desteğini, termal bozulmayı ve doğrulanmış düzeltmeyi araştırın; stabilite sağlanamazsa rotayı yeniden gözden geçirin. | Belirtilen uzunluk boyunca nihai durum düzlüğü ve denemeler boyunca tutarlı sonuçlar. |
| Geometrik olarak basit bir pim, neredeyse tüm uzunluğu boyunca hassas yüzey işlemi gerektirir. | Tam MIM ve tornalanmış stok rotalarını karşılaştırın kullanın. | Malzeme, hacim, kalıp, işleme, muayene, teslim süresi ve kalite riski karşılaştırması. |
Kalıp bırakma kriteri: Temsili denemeler nihai durum boyutunu, formunu, referans ilişkilerini ve üzerinde anlaşılmış bir üretim kontrol planını desteklediğinde seçilen üretim rotasını bırakın. Desteklemediği durumlarda, sinterleme desteğini, yüzey işlemini veya fikstür tasarımını revize edin, uygun bir düzeltmeyi doğrulayın veya başka bir üretim sürecini karşılaştırın. Geçerli bir ara ölçüm bırakma için yeterli değildir.
Kararı kaydedin: Kabul edilen rotayı, seçimi yönlendiren özelliği, kullanılan çizimleri ve muayene yöntemlerini, devam eden stok veya fikstür risklerini ve kalıp bırakmadan önce sorumlu onaylayıcıyı belirtin. Bu kayıt, tasarım, üretim ve kalite ekiplerinin genel bir jurnal taşlama talimatı yerine aynı karardan çalışmasını sağlar.
MIM'in en iyi rota olmayabileceği durumlar: Entegre özelliği olmayan ve neredeyse tüm uzunluğu boyunca sıkı çap ve düzlük gereksinimlerine sahip basit bir silindirik pim, MIM'e çok az ihtiyaç duyabilir. Tam MIM rotasını, beklenen hacim, malzeme, yüzey işlemi, muayene ve kalite riski dahil olmak üzere çubuk stok tornalama veya başka bir işlemle karşılaştırın.
Takım Öncesi: Nihai Çizim ve RFQ Kontrol Listesi
Yalnızca bir 3B model, hangi yüzeylerin taşlanması gerektiğini veya bitmiş milin nasıl kabul edileceğini belirleyemez. Bu kararları vermek için gereken çizimi, montaj fonksiyonunu ve işlem bilgilerini sağlayın:
- Geometri: 3B STEP modeli, boyutlandırılmış 2B çizim, kritik mil konumları ve kontrol edilen uzunluklar.
- İşlev: eşleşen parça boyutları, boşluk/geçme/kayma/dönme/sızdırmazlık gereksinimleri ve bilinen montaj sorunları.
- GD&T (Geometrik Boyutlandırma ve Toleranslandırma): belirtilen boyut, yuvarlaklık, düzlük, silindiriklik/toplama kaçıklığı (gerektiğinde) ve geçerli çizim standardı.
- Referans Noktaları (Datums): fonksiyonel referans noktası şeması ve önerilen herhangi bir son işlem veya muayene referans noktası koşulları.
- Malzeme Durumu: malzeme kalitesi, ısıl işlem, hedef durum ve özel yüzey/doku gereksinimleri.
- Yüzey İşlem: mevcut veya önerilen taşlama/tornalama/düzeltme işlemleri, kaplamalar ve kritik erişim kısıtlamaları.
- Talep: beklenen yıllık hacim, parti büyüklüğü ve mevcut bir süreci değiştiriyorsa mevcut üretim rotası.
- Kabul: hedef ölçüm yöntemi, ilk numune kanıtı ve üretim denetimi beklentileri.
Belirtilmemiş fonksiyonel miller aşırı veya eksik işlenebilir. Eksik datum tanımları çelişkili salgı sonuçlarına neden olabilir. Nihai ısıl işlem durumu belirsizse, daha önceki bir denetim anlamsız hale gelebilir; üretim hacmi olmadan, kalıplama ve taşlama ekonomisi güvenilir bir şekilde karşılaştırılamaz.
MIM Miller ve Pim Taşlama Hakkında Sıkça Sorulan Sorular
Tüm MIM miller ve pimler taşlama gerektirir mi?
Hayır. Her bir yüzeyin işlevi ve doğrulanmış sinterlenmiş durum ile başlayın. Boşluklu bir gövde taşlama gerektirmeyebilir; kritik bir mil yerel işleme gerektirebilir. Doğru seçim, bileşen adından ziyade çizime, eşleşen uyuma ve proses kanıtına dayanır.
Toplam salgı (total runout) başarısız olurken dairesel salgı (circular runout) geçebilir mi?
Evet. Dairesel salgı, bireysel dairesel elemanları belirtilen datum eksenine göre değerlendirirken, toplam salgı kontrol edilen yüzeyi tüm kapsamı boyunca değerlendirir. Bu nedenle, bireysel kesitsel kontroller geçse bile mil boyunca meydana gelen değişiklikler önemli olabilir. Çizimin gerçek çağrısını ve üzerinde anlaşmaya varılan denetim kurulumunu uygulayın.
Kısa bir milin taşlanması, yay gibi bükülmüş bir MIM pimini düzeltebilir mi?
Otomatik olarak değil. Seçici taşlama, bitmiş yüzeyi kurulumuna göre belirler; işlem görmemiş mil bölümleri eğrilik veya uyumsuz bir eksen tutabilir. Belirtilen düzlük uzunluğunu ölçün ve düzeltme seçmeden önce sinterleme desteğini, işlemi ve fikstür davranışını araştırın.
Bir MIM şaft mili, ısıl işlemden önce mi yoksa sonra mı taşlanmalıdır?
Alaşıma, nihai sertliğe, termal harekete, yüzey işlem erişimine ve kabul edilen son duruma bağlıdır. Son işlemden sonra kontrol edilen ve bunu değiştirebilecek geometriyi doğrulayın. MIM malzemelerinin hiçbiri için evrensel olarak doğru bir sıra yoktur.
Tüm MIM pimleri için varsayılan seçenek merkezsiz taşlama mıdır?
Hayır. Belirli sürekli silindirik özelliklere uygun olabilir, ancak kısa miller, kafalar, omuzlar, oluklar veya belirli bir referans noktası ilişkisi farklı bir taşlama kurulumu veya başka bir son işlem gerektirebilir. İş tutmayı, temizleme stoğunu ve son muayene yöntemini doğrulayın.
Bir MIM milinin düzlük veya salgı (runout) talebi için hangi kanıtlar eşlik etmelidir?
Kontrol edilen özellikler ve uzunluklar, yönetici GD&T sistemi, datum referansları, eşleşen uyum, malzeme/ısıl işlem, yıllık ve parti miktarları, beklenen nihai yüzey kalitesi ve önerilen ölçüm/kabul yöntemini gösteren bir 3B STEP modeli ve boyutlandırılmış 2B çizim sağlayın. Gözlemlenen herhangi bir montaj sorununu, şüpheli bir nedenden ayrı olarak tanımlayın.
Çizim Standartları ve Kanıt Notu
Müşteri çiziminde belirtilen GD&T veya GPS sistemini ve sürümünü kullanın. ASME Y14.5 ve ISO 1101, geometrik gereksinimlere yönelik yerleşik yaklaşımlar sunar, ancak varsayılan kuralları karıştırılmamalıdır. Aşağıdaki endüstri referansları genel MIM işleme ve denetim kavramlarını açıklar; belirli bir XTMIM proses kabiliyetini oluşturmazlar. İlgili standart metni inceledikten sonra yalnızca ayrıntılı maddeler uygulayın.
Teknik Referanslar
- ASME Y14.5 — Boyutlandırma ve ToleranslandırmaResmi GD&T standart genel bakışı; çizime hakim olan sürümü kullanın.
- ISO 1101:2017 — Geometrik ToleranslandırmaGeometrik belirleme ve yorumlamanın resmi ISO genel bakışı.
- MIMA — MIM ile Karmaşık TasarımlarSinterleme destekleri, uzun açıklıklar ve kalınlık geçişleri için tasarım değerlendirmeleri.
- MPIF — Metal Enjeksiyon Kalıplama Prosesine Genel BakışKalıplama, bağlayıcı giderme ve sinterleme hakkında endüstri derneği arka plan bilgileri.
- MIMA Vaka Çalışması — Paslanmaz Çelik Mil MontajıEntegre bir MIM mil rotasının hala düzeltme ve son işlem gerektirebileceğini gösteren bağımsız bir endüstri örneği; bu XTMIM üretim vakası değildir.
Mühendislik İncelemesi İçin Bir Mil veya Pim Çizimi Gönderin
2B çizimi ve 3B modeli, kritik silindirik bölgeler, eşleşme/uyum gereksinimleri, malzeme durumu, yıllık hacim, gerekli yüzey dokusu, datum şeması ve nihai kabul yöntemi ile birlikte gönderin.
İnceleme, hangi yüzeylerin sinterlenmiş olarak bırakılabileceğini, hangi millerin taşlama gerektirebileceğini, sinterleme ve ısıl işlem rotasının şekli nasıl etkilediğini ve nihai özelliğin nasıl ölçüleceğini belirlemelidir. Çözülmemiş stok, datum veya fikstür kısıtlamaları kalıplama öncesinde belirlenmelidir.







