
Moldeo por Inyección de Polvo (MIM) El Moldeo por Inyección de Polvo (PIM) es una familia de procesos de fabricación utilizados para producir componentes complejos a partir de materiales finos de metal, cerámica y ciertos polvos especializados. Combina el moldeo por inyección con el procesamiento de polvos: el polvo se mezcla con un aglutinante temporal, se moldea en la forma requerida, se desaglutina y se sinteriza para desarrollar las propiedades del material del componente final…
MOLDEO POR INYECCIÓN DE POLVO
Moldeo por Inyección de Polvo (PIM) es una familia de procesos de fabricación utilizados para producir componentes complejos a partir de materiales finos de metal, cerámica y ciertos polvos especializados. Combina el moldeo por inyección con el procesamiento de polvos: el polvo se mezcla con un aglutinante temporal, se moldea en la forma requerida, se desaglutina y se sinteriza para desarrollar las propiedades del material del componente final.
El PIM incluye principalmente Moldeo por Inyección de Metal (MIM) y moldeo por inyección de cerámica (CIM). El moldeo por inyección de carburo cementado (CCIM) también se reconoce como una ruta especializada. El PIM no es una tercera alternativa al MIM y CIM: es el término general para sus principios compartidos de conformado y sinterizado.
Una forma moldeada es solo el punto de partida. Un componente PIM también debe sobrevivir a la eliminación del aglutinante y sinterizarse a las dimensiones y propiedades del material especificadas.
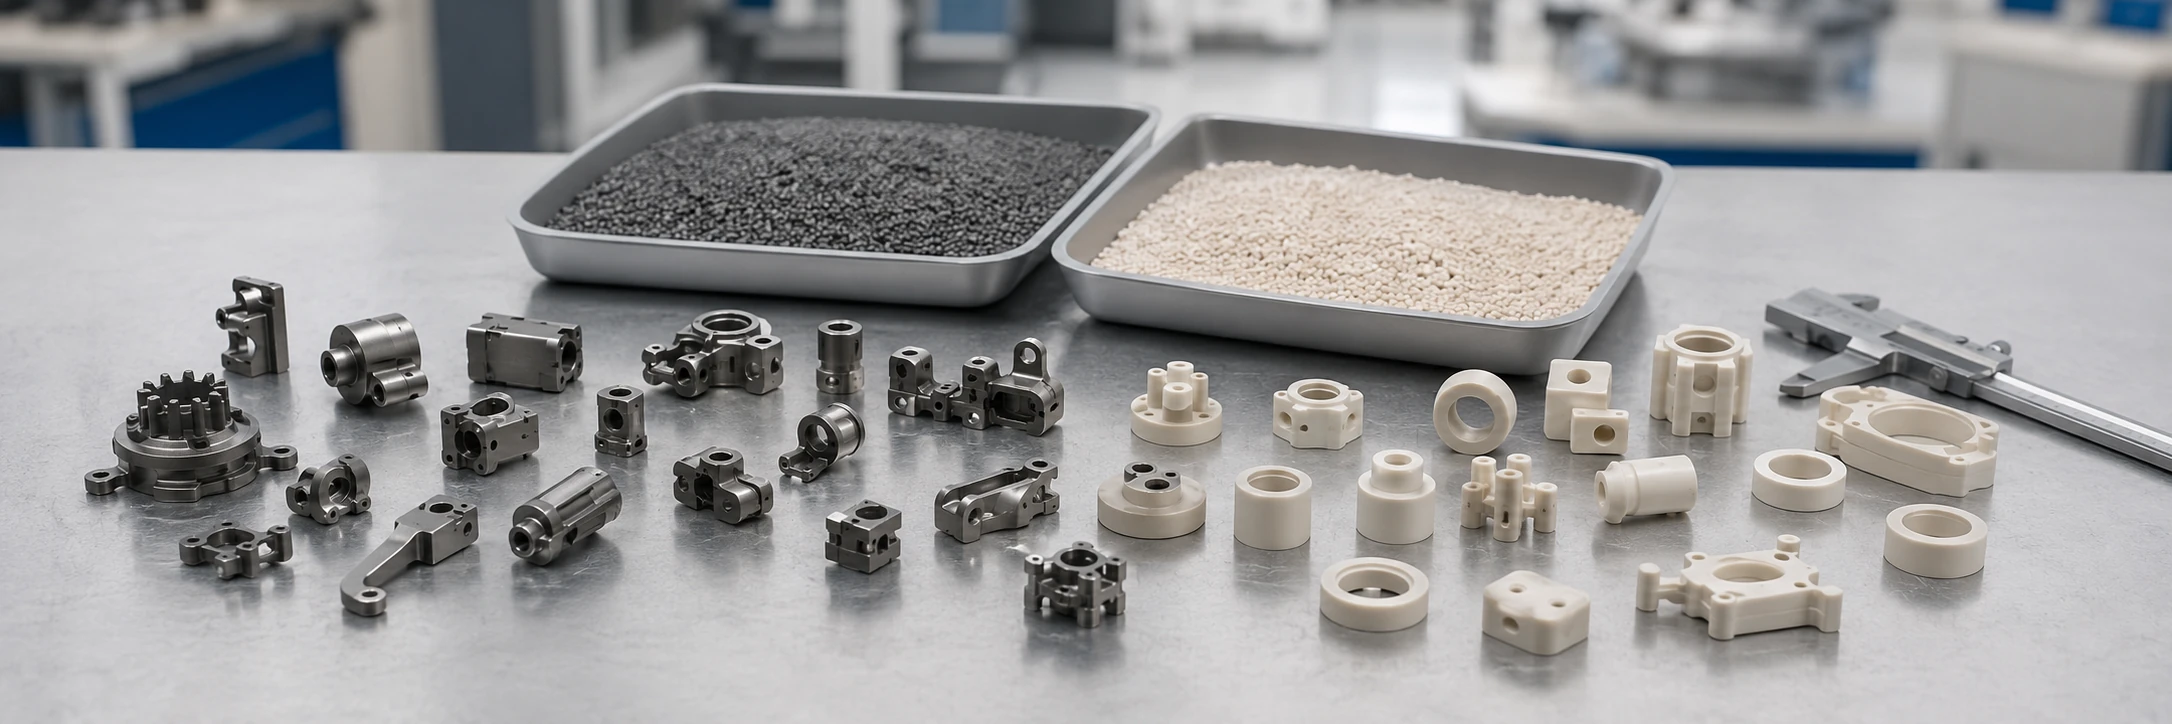
¿Qué es el Moldeo por Inyección de Polvo (PIM)?
El moldeo por inyección de polvo (PIM) es una tecnología de conformado basada en polvo que combina la flexibilidad geométrica del moldeo por inyección con las características del material obtenidas mediante sinterizado. Es una familia de procesos de fabricación, no el nombre de un material metálico o cerámico en particular.
En el moldeo por inyección de plástico convencional, el polímero es el material principal de la pieza terminada. PIM funciona de manera diferente. Se mezcla un polvo de material fino con un aglutinante temporal para crear un feedstock inyectable. El aglutinante permite el conformado y mantiene unido el componente recién moldeado, pero se elimina posteriormente. Las partículas de polvo forman la estructura del material final durante el sinterizado.
PIM utiliza el moldeo por inyección para establecer la geometría; el desaglutinado y el sinterizado transforman la estructura de polvo moldeado en un componente funcional. Las propiedades exactas del material y las condiciones del proceso dependen del sistema de polvo seleccionado.
PIM está relacionado con la metalurgia de polvos convencional, pero difiere en el método de conformado. La metalurgia de polvos tradicional de prensado y sinterizado generalmente compacta el polvo en una matriz rígida. PIM inyecta una mezcla de polvo y aglutinante en una cavidad de molde, lo que permite ciertas características tridimensionales que son difíciles de obtener por compactación uniaxial. Ambos enfoques tienen sus propias limitaciones geométricas y de herramental.
Terminología PIM: La abreviatura PIM también aparece en industrias no relacionadas. En las especificaciones de fabricación, Moldeo por Inyección de Polvo (PIM) identifica el proceso basado en polvo; powder injection moulding es su ortografía británica. MIM se refiere específicamente a la ruta metálica dentro de esta familia. Para un contexto más amplio del proceso, consulte procesos de fabricación relacionados.
¿Cuáles son los principales tipos de Moldeo por Inyección de Polvo (PIM)?
PIM se clasifica principalmente por el material en polvo que se está conformando. MIM y CIM son las dos rutas principales de materiales. Ciertos sistemas especializados, incluidos los carburos cementados, también se procesan mediante PIM y pueden clasificarse por separado en la educación industrial.
Moldeo por Inyección de Metal (MIM)
El moldeo por inyección de metal utiliza polvo metálico mezclado con un aglutinante orgánico para producir componentes metálicos complejos a través de moldeo, desaglutinado y sinterizado. Las familias de materiales comunes incluyen aceros inoxidables, aceros de baja aleación, aceros inoxidables endurecibles por precipitación y otras aleaciones metálicas seleccionadas.
Por ejemplo, el acero inoxidable 316L puede considerarse donde la resistencia a la corrosión es importante, mientras que el acero inoxidable 17-4 PH puede ser apropiado donde se requiere mayor resistencia después de un procesamiento y tratamiento térmico validados. La aleación seleccionada y la ruta de fabricación determinan las propiedades alcanzables.
MIM se utiliza para piezas metálicas pequeñas e intrincadas, como palancas mecánicas, pestillos, componentes estructurales en miniatura y herrajes de precisión. Combina geometría compleja con el comportamiento funcional de un material metálico específico. Consulte la detallada proceso de moldeo por inyección de metal para sus controles de fabricación específicos para metales.
Moldeo por Inyección de Cerámica (CIM)
El moldeo por inyección de cerámica utiliza polvo cerámico y un sistema aglutinante temporal para fabricar componentes de cerámica técnica. Ejemplos comunes incluyen alúmina (Al₂O₃) y zirconia (ZrO₂); se pueden usar otros materiales cerámicos cuando se disponga de mezclas de polvo y rutas de procesamiento compatibles.
El CIM es relevante cuando la función requerida proviene de una cerámica técnica en particular. La alúmina se considera ampliamente para aislamiento eléctrico y ciertos usos resistentes al desgaste. La zirconia puede proporcionar dureza y resistencia al desgaste con una tenacidad a la fractura relativamente alta para una cerámica. Ningún conjunto de propiedades se aplica a todos los grados de cerámica.
Las piezas representativas incluyen soportes aislantes cerámicos, manguitos, guías y componentes seleccionados resistentes al desgaste. Su geometría, requisitos de manipulación, respuesta al sinterizado y riesgo de daño frágil deben evaluarse para el material elegido. La guía de moldeo por inyección de cerámica cubre los requisitos de diseño y procesamiento específicos de la cerámica.
Moldeo por Inyección de Carburo Cementado (CCIM)
El moldeo por inyección de carburo cementado es una ruta PIM especializada utilizada para componentes complejos de metal duro. Un sistema de material típico es carburo de tungsteno-cobalto (WC-Co), en el que partículas duras de carburo están unidas por una fase metálica.
No se deben confundir dos aglutinantes diferentes: el aglutinante orgánico temporal hace que la mezcla de polvo sea inyectable y se elimina en el procesamiento; la fase aglutinante metálica, como el cobalto, permanece en el carburo cementado terminado. Algunas piezas CCIM se benefician de la formación de geometrías complejas resistentes al desgaste antes de la densificación final, lo que reduce el mecanizado de metal duro, de lo contrario difícil.
Las clasificaciones industriales no son completamente uniformes: algunas ubican los carburos cementados dentro del campo MIM más amplio, mientras que otros recursos técnicos discuten CCIM por separado. Es una aplicación PIM especializada establecida, no necesariamente una tercera categoría principal universal. Para más información sobre el material en sí, consulte carburos cementados.
Otras formulaciones específicas de polvo de cermet y compuesto también pueden ser moldeadas por inyección donde se ha desarrollado un feedstock y un sistema de sinterizado adecuados. Términos como micro-MIM y PIM de baja presión consulte la escala del componente o el enfoque de procesamiento y no debe mezclarse con estas categorías de materiales.
| Ruta | Materiales en polvo típicos | Componente terminado | Uso representativo |
|---|---|---|---|
| MIM | Acero inoxidable, acero de baja aleación, aleaciones metálicas seleccionadas | Pieza de metal sinterizado | Pequeños mecanismos y herrajes metálicos de precisión |
| MIM | Alúmina, zirconia, cerámicas técnicas seleccionadas | Pieza de cerámica técnica sinterizada | Aislantes, bujes, guías y componentes de desgaste |
| CCIM | WC–Co y carburos cementados apropiados | Pieza de carburo cementado | Insertos de herramienta y piezas de desgaste complejas especializadas |
CCIM se muestra como una ruta especializada; las convenciones de clasificación varían entre las referencias de la industria.
Aunque las piezas resultantes difieren en material y rendimiento, estas rutas están vinculadas por un enfoque compartido: formar una mezcla de polvo y aglutinante en un molde, eliminar el aglutinante temporal y sinterizar la estructura moldeada.
¿Cómo funciona el Moldeo por Inyección de Polvo (PIM)?
La secuencia de fabricación PIM transforma una mezcla de polvo moldeable en un componente de material sinterizado. Cada etapa tiene un propósito diferente, y los errores cometidos al principio pueden permanecer visibles después del sinterizado.
- PASO 01Preparar feedstock MIMPolvo + aglutinante temporal
- PASO 02Moldeo por inyecciónFormar la pieza en verde
- PASO 03DesaglutinadoEliminar el aglutinante en etapas
- PASO 04SinterizadoUnir partículas; contraer
- PASO 05Inspeccionar / AcabadoVerificar propiedades requeridas
La inspección final verifica las dimensiones y los requisitos del material. El mecanizado u otro acabado se agrega solo donde es necesario; las condiciones de eliminación del aglutinante y sinterizado dependen del sistema de feedstock.
Preparación del Feedstock de Polvo y Aglutinante
El proceso comienza combinando polvo fino con una formulación de aglutinante, que a menudo incluye polímeros, ceras o aditivos de procesamiento. El polvo forma el material principal del componente terminado; el aglutinante proporciona fluidez durante el moldeo y suficiente resistencia inicial para el manejo de la pieza en verde.
La mezcla se conoce como feedstock y a menudo se prepara en gránulos o pellets. Para llenar el molde de manera confiable, debe fluir bajo condiciones adecuadas manteniendo una distribución de polvo razonablemente uniforme. La carga del polvo, el tamaño y la forma de las partículas, la química de la superficie, la compatibilidad del aglutinante y la uniformidad de la mezcla afectan este comportamiento.
Si el feedstock carece de suficiente fluidez, las características delgadas o distantes pueden no llenarse. Una mala distribución del polvo también puede provocar una densidad desigual y variaciones dimensionales posteriores. Por lo tanto, la preparación del feedstock no es simplemente una cuestión de mezclar polvo metálico o cerámico con plástico.
Moldeo por Inyección y Formación de Pieza Verde
El feedstock preparado se calienta bajo condiciones de procesamiento apropiadas y se inyecta en la cavidad del molde. El molde crea el perfil externo inicial y aquellas características internas que se pueden formar y liberar utilizando el diseño de la herramienta.
Después del enfriamiento y la eyección, el componente se denomina pieza en verde. Se asemeja al componente previsto pero aún contiene el aglutinante temporal, y su estructura de material final aún no se ha desarrollado. Debe tolerar la eyección, el manejo y la transferencia sin daños.
La geometría verde es generalmente más grande que la pieza sinterizada final porque la densificación posterior produce contracción. La compensación requerida depende del feedstock, el material, el herramental y las condiciones de procesamiento, no de un factor de escalado PIM universal.
Desaglutinado: Eliminación del Aglutinante
El desaglutinado elimina el aglutinante temporal preservando la forma del polvo compactado. Se pueden utilizar extracción por solvente, descomposición catalítica, tratamiento térmico o métodos combinados según el sistema de feedstock. El desaglutinado es un paso crítico en el proceso MIM.
En algunas rutas, un componente del aglutinante se elimina primero y un componente residual mantiene el polvo unido hasta un paso térmico posterior. A un intermedio sustancialmente desaglutinado a menudo se le llama pieza en marrón, pero la terminología y las etapas intermedias distintas no son idénticas en todos los sistemas PIM.
La eliminación del aglutinante debe controlarse. Las áreas gruesas o las rutas de eliminación largas pueden crear presión interna o pérdida desigual de aglutinante, causando ampollas, distorsión o agrietamiento. Un desaglutinado exitoso significa preservar la geometría del polvo moldeado para el sinterizado, no simplemente eliminar la mayor cantidad de aglutinante lo más rápido posible.
Agrietamiento en una transición de grueso a delgado durante el desaglutinado (caso ilustrativo)
Una pieza en verde con un cubo grueso unido a un brazo delgado parece intacta después del moldeo, pero se desarrollan grietas finas cerca de la transición durante la eliminación del aglutinante.
El aglutinante puede salir de la sección gruesa más lentamente que de la delgada. La diferencia puede crear presión local o debilitar la estructura del polvo, aunque los defectos de moldeo o daños por manipulación pueden producir síntomas similares.
Inspeccione las piezas después del moldeo y en las etapas sucesivas de desaglutinado, y registre cuándo y dónde aparecen las grietas por primera vez. El daño recurrente en la misma transición apoya la investigación de la ruta de eliminación del aglutinante, pero no establece una única causa.
Revise las transiciones de espesor de pared, las condiciones de desaglutinado, el soporte y la manipulación de la pieza en verde, luego valide cualquier cambio específico antes de modificar el molde.
Sinterizado, Contracción y Propiedades Finales de la Pieza
Durante el sinterizado, el calor impulsa la unión de partículas, el cambio microestructural y, a menudo, la reducción de poros y la densificación. Algunos materiales se sinterizan predominantemente en estado sólido; otros involucran una fase líquida durante parte del ciclo.
El componente generalmente se contrae a medida que la estructura del polvo se consolida. El espesor de la pared, la distribución del polvo, la geometría, la carga del horno, las condiciones de soporte, el historial térmico y la atmósfera seleccionada influyen en la uniformidad con que esto ocurre. Cuando diferentes regiones se contraen a diferentes velocidades, agrandar el molde por un factor nominal no evitará, por sí solo, la distorsión.
Deformación direccional después del sinterizado (caso ilustrativo)
Una pequeña palanca moldeada aparece recta antes del sinterizado, pero se dobla consistentemente en una dirección después del horneado.
El empaque desigual del polvo, el espesor de la sección, la gravedad, el contacto con el soporte de sinterizado o las condiciones térmicas locales pueden contribuir a esta deformación. La forma final por sí sola no identifica la causa dominante.
Compare las dimensiones antes y después del desaglutinado y después del sinterizado, luego verifique la dirección de la flexión en las piezas y las cargas del horno. Una orientación recurrente puede apuntar a las condiciones de soporte o carga; la distorsión concentrada alrededor de una característica puede requerir una revisión más detallada de la geometría y la densidad en verde.
Cualquier cambio en el soporte, la orientación de carga, la transición de sección o las condiciones de moldeo debe verificarse en muestras sinterizadas antes de revisar la compensación del herramental.
El sinterizado determina la estructura final del material y afecta la densidad, la resistencia, la respuesta al desgaste y otras propiedades funcionales. El objetivo es cumplir con los requisitos dimensionales y de material especificados, no asumir que cada ruta PIM produce una densidad completamente perfecta.
Los componentes terminados se inspeccionan. Dependiendo del proyecto, algunos también pueden requerir mecanizado, rectificado, pulido, tratamiento térmico o procesamiento superficial. Estas operaciones se seleccionan para un requisito funcional específico en lugar de imponerse a cada componente PIM.
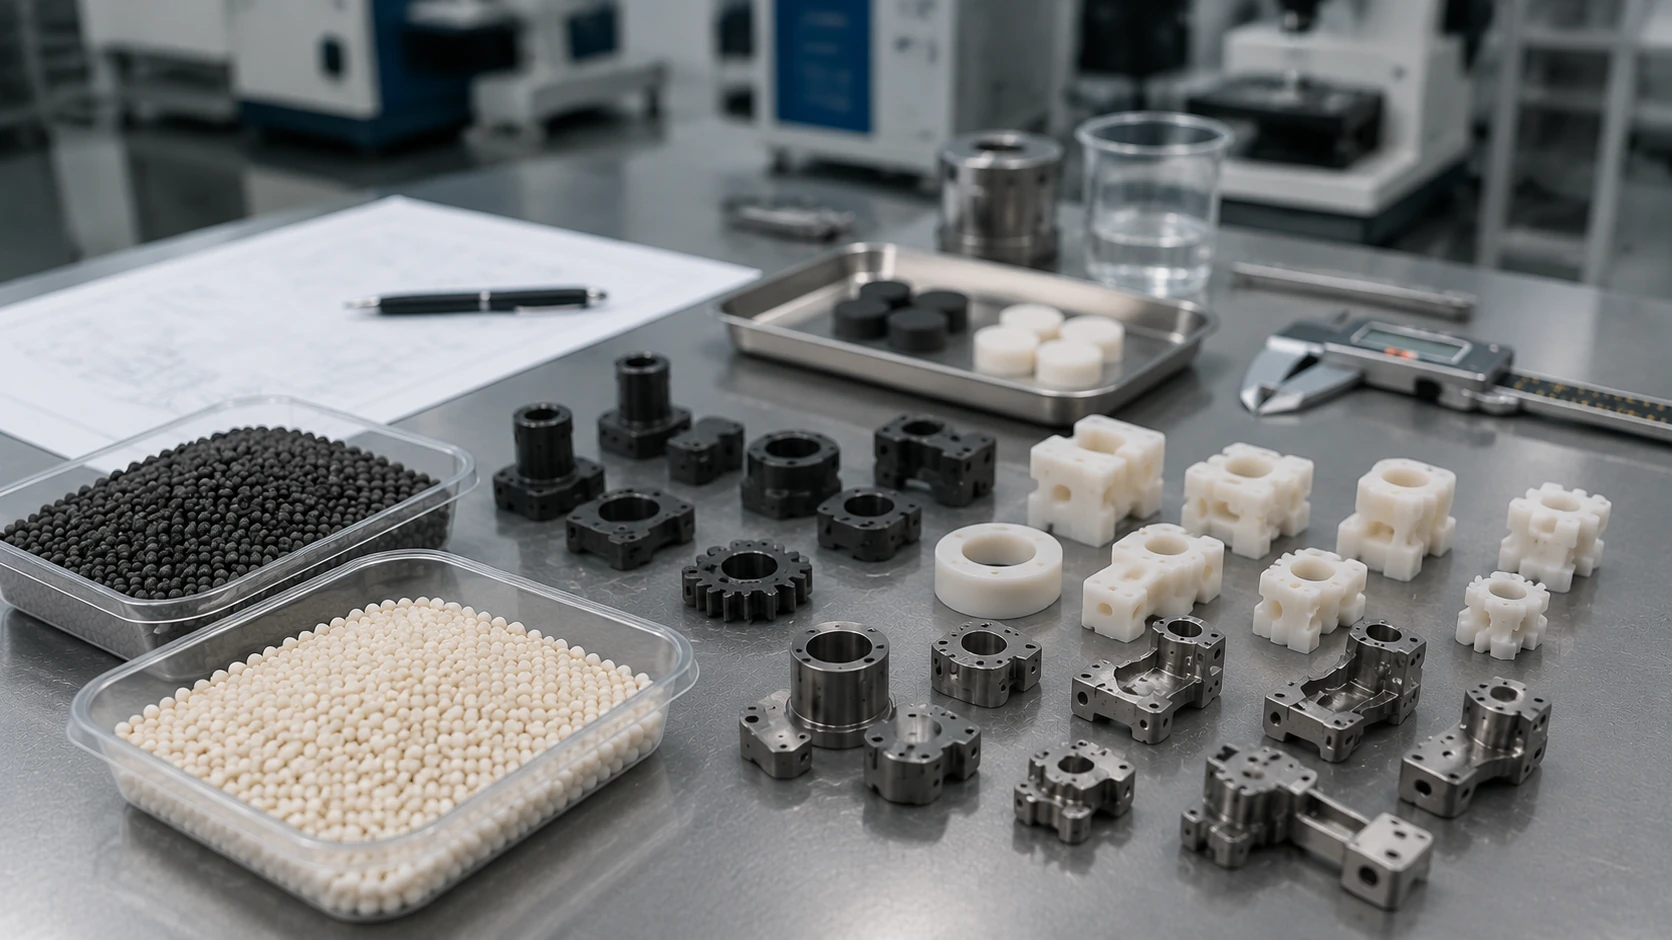
El equipo compartido no implica condiciones de proceso intercambiables. Los feedstocks de metal, cerámica y carburo cementado pueden requerir diferentes métodos de eliminación de aglutinante, atmósferas de horno, ciclos térmicos y controles de contaminación, incluso cuando se utilizan las mismas categorías de máquinas.
¿Cuáles son las principales ventajas del Moldeo por Inyección de Polvo (PIM)?
El PIM combina la complejidad geométrica moldeada con las propiedades de un material en polvo seleccionado. Estos beneficios son importantes cuando la geometría y los requisitos de producción justifican el herramental, el desaglutinado y el sinterizado.
Geometrías Complejas y Fabricación de Forma Casi Neta
El PIM puede formar ciertas características tridimensionales complejas directamente en el molde, incluyendo rebajes, perfiles curvos, detalles de montaje integrados y múltiples superficies externas. Cuando estas características requerirían de otra manera varias configuraciones de mecanizado, una ruta moldeada validada puede reducir las operaciones de eliminación de material.
Esto se conoce como fabricación de forma casi neta: una porción sustancial de la geometría final de la pieza se crea antes del acabado. No garantiza que cada barrenación, interfaz de acoplamiento, superficie de sellado o dimensión crítica cumpla con su especificación final sin trabajo secundario.
La ventaja es mayor cuando la complejidad justifica la producción de moldes, pero la forma aún permite el llenado, desmoldeo, desaglutinado y sinterizado.
Propiedades de Materiales Funcionales en Piezas a Base de Polvo
El PIM puede producir componentes de sistemas de materiales con propiedades no disponibles en plásticos moldeados comunes. Por ejemplo, un acero inoxidable seleccionado puede proporcionar comportamiento mecánico metálico y resistencia a la corrosión, un grado de alúmina seleccionado puede proporcionar aislamiento eléctrico y un carburo cementado puede proporcionar resistencia al desgaste abrasivo.
Esas propiedades pertenecen al material elegido y a las condiciones de procesamiento validadas, no al PIM como material universal. El valor de fabricación es la capacidad de combinar el rendimiento del material en polvo adecuado con una geometría moldeada compleja.
Fabricación Repetible a Volúmenes de Producción
Después de la validación de herramental y proceso, un molde puede formar repetidamente componentes con la geometría deseada. Múltiples cavidades pueden mejorar la productividad donde el diseño, el balance de llenado, el desaglutinado y la estabilidad del sinterizado lo permitan.
Los beneficios económicos dependen del costo total de fabricación, no solo del ciclo de moldeo. El costo del polvo y el feedstock, el herramental, el desaglutinado y el sinterizado, los desechos y el rendimiento, la inspección, el acabado requerido y el volumen de producción esperado son importantes.
El PIM no es automáticamente más barato que el CNC, el prensado u otros métodos de fabricación; se vuelve atractivo cuando el diseño de la pieza y el volumen del lote o de por vida pueden justificar la inversión en desarrollo y herramental.
¿Dónde se utiliza el Moldeo por Inyección de Polvo (PIM)?
El MIM se utiliza cuando un componente necesita tanto un material adecuado a base de polvo como características geométricas que se benefician del moldeo por inyección. El proceso relevante depende de las propiedades requeridas de la pieza final, no simplemente de la industria a la que sirve.
En electrónica de consumo y mecanismos de precisión, pequeños pestillos metálicos, palancas, conectores o componentes similares pueden beneficiarse del MIM cuando varias características se pueden consolidar en una sola forma moldeada. El equipo industrial y automotriz también puede usar MIM para mecanismos complejos y piezas estructurales pequeñas adecuadas.
Para un pestillo pequeño, moldear los rebajes y las características de montaje juntas puede eliminar configuraciones de mecanizado separadas. Esa ventaja solo importa si las características se pueden llenar, liberar del molde y pasar por el desaglutinado y el sinterizado sin perder su geometría requerida.
Las piezas de cerámica técnica fabricadas por CIM pueden incluir soportes eléctricamente aislantes, manguitos, guías o componentes seleccionados resistentes al desgaste. Sus aplicaciones están impulsadas por los requisitos eléctricos, térmicos, de desgaste, químicos y mecánicos del material.
Los sistemas especializados de carburo cementado pueden usarse para piezas complejas resistentes al desgaste y componentes relacionados con herramientas donde dar forma a la geometría antes de la densificación final podría reducir el rectificado o mecanizado difícil.
| Componente representativo | Por qué el MIM puede ayudar | Ruta del material | Industria posible |
|---|---|---|---|
| Pestillo o palanca pequeña de acero inoxidable | Perfil complejo con propiedades metálicas funcionales | MIM | Mecanismos de precisión, wearables, hardware electrónico |
| Componente actuador metálico en miniatura | Geometría integrada y producción moldeada repetible | MIM | Equipos industriales y automotrices |
| Soporte aislante cerámico | Aislamiento eléctrico y geometría moldeada definida | MIM | Ensambles eléctricos o electrónicos |
| Elemento guía o de desgaste cerámico | Resistencia al desgaste y rendimiento superficial específico del material | MIM | Maquinaria industrial |
| Pieza de desgaste compleja de metal duro | Material duro resistente al desgaste con geometría de acabado difícil | CCIM | Herramental industrial |
Ejemplos ilustrativos de componentes, no estudios de caso de producción de XTMIM. Se requiere verificación del material, geometría y ruta de fabricación reales.
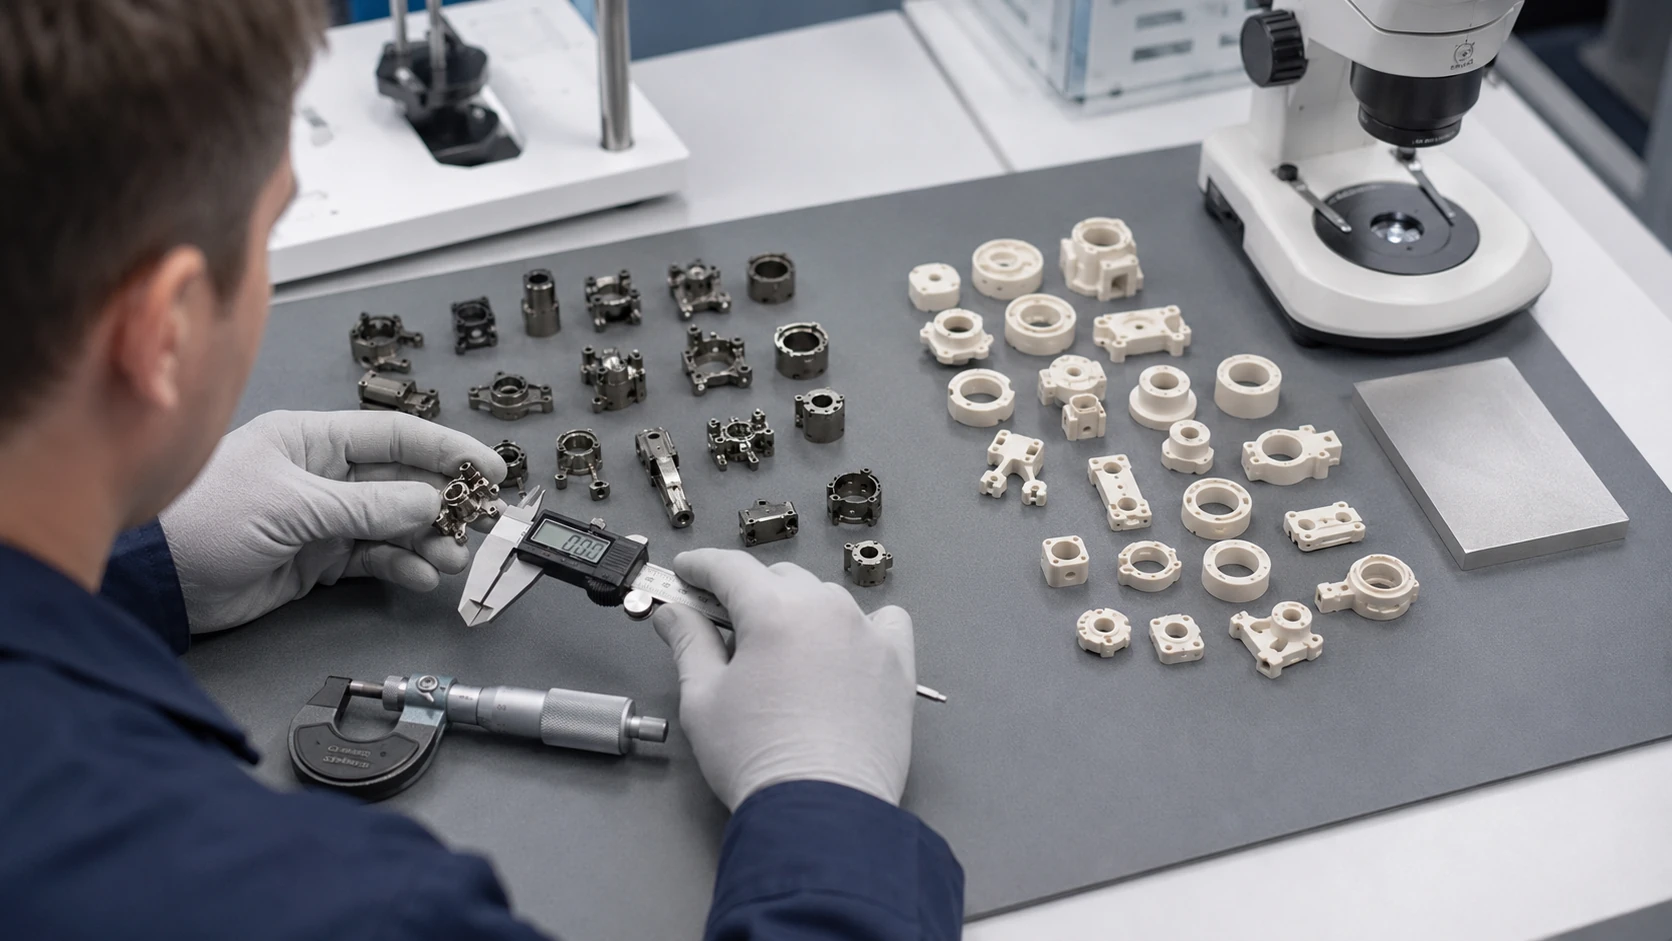
Dos razones diferentes para usar PIM (ejemplos ilustrativos)
Pestillo de acero inoxidable. Cuando un pestillo compacto combina varias características moldeadas con requisitos de corrosión y resistencia, MIM puede reducir las operaciones de mecanizado separadas en volúmenes de producción repetidos. Los orificios críticos o las caras de acoplamiento aún necesitan una verificación de la capacidad tal como se sinterizó o una tolerancia de acabado.
Soporte aislante cerámico. CIM puede ser útil cuando un componente aislante tiene una forma que sería difícil de rectificar a partir de cerámica densa. El grado de cerámica debe proporcionar el comportamiento eléctrico y mecánico requerido, mientras que la geometría debe sobrevivir al desaglutinado, sinterizado y manipulación sin distorsión o astillado inaceptables.
Una forma similar se puede fabricar con diferentes materiales para diferentes funciones. Por el contrario, no todos los componentes de acero inoxidable, cerámica o metal duro se fabrican utilizando PIM: el prensado, el mecanizado, la fundición, la extrusión y otros métodos pueden ser más adecuados para los requisitos reales.
¿Cuáles son las limitaciones del Moldeo por Inyección de Polvo (PIM)?
PIM puede formar componentes funcionales intrincados, pero una pieza debe ser compatible con toda la cadena de moldeo-desaglutinado-sinterizado. La moldeabilidad por sí sola no establece la manufacturabilidad final.
Restricciones de Herramental y Geometría
PIM requiere un molde que el feedstock cargado de polvo pueda llenar y del cual la pieza en verde pueda liberarse sin daños inaceptables. Por lo tanto, las líneas de partición, el ángulo de desmoldeo, la ventilación, la ubicación de la compuerta, la expulsión, los socavados y la geometría de pared localizada son importantes.
Algunas características requieren amovibles, machos o mecanismos de herramental adicionales; otras pueden necesitar rediseño o mecanizado secundario. Los polvos abrasivos pueden generar consideraciones adicionales de desgaste del herramental. Los cambios bruscos de paredes gruesas a delgadas también pueden afectar el moldeo y la eliminación posterior del aglutinante o el sinterizado.
Riesgos de Desaglutinado, Sinterizado y Contracción
Durante el desaglutinado, la pieza debe conservar su geometría mientras se retira el aglutinante temporal. Durante el sinterizado, el procesamiento térmico y los cambios dimensionales deben mantenerse controlados. Los riesgos típicos incluyen agrietamiento, ampollas, deformación, contracción irregular, alabeo y porosidad residual.
Las causas varían según el sistema de material, la distribución del polvo, el espesor de pared, las características sin soporte, las condiciones del horno y los soportes de fijación. Una característica delgada puede moldearse con éxito pero distorsionarse después de retirar su aglutinante temporal. Una sección gruesa puede requerir un programa de eliminación de aglutinante diferente al de un componente uniformemente delgado.
Una grieta vista por primera vez después del desaglutinado requiere una investigación diferente al alabeo que se desarrolla solo durante el sinterizado. Inspeccionar las piezas en cada etapa, verificar la uniformidad de la pieza en verde y revisar el contacto del soporte puede reducir las causas; un mecanizado de molde más preciso por sí solo no puede prevenir ambas fallas.
Precisión Dimensional y Procesamiento Secundario
Dado que las piezas PIM (Moldeo por Inyección de Polímeros/Metal) se contraen entre el moldeo y el sinterizado final, el herramental debe compensar el cambio dimensional esperado. La contracción está influenciada por el sistema de material real y las condiciones de fabricación, por lo que no existe un factor de escala universal ni una tolerancia post-sinterizado aplicable a todos los componentes PIM.
Algunos barrenos de precisión, caras de acoplamiento, superficies de sellado o dimensiones críticas pueden requerir mecanizado, rectificado, pulido u otras operaciones posteriores al sinterizado. El acabado cerámico requiere además protección adecuada contra astillado y daños por fragilidad.
El plano (dibujo) debe distinguir las dimensiones que se espera que cumplan con la especificación tal como se sinterizan de aquellas asignadas a mecanizado o rectificado. Esto ayuda a estimar el costo de acabado y definir cómo se inspeccionará cada característica crítica.
¿Cuándo puede el PIM ser menos adecuado?
El PIM puede ofrecer una ventaja limitada para geometrías muy simples, cantidades muy bajas, diseños que cambian frecuentemente, componentes inusualmente grandes o gruesos, características propensas a daños durante el manejo y el sinterizado, o productos que requieren un acabado de precisión extenso después del moldeo.
Por ejemplo, un pasador cilíndrico simple puede ser más práctico de mecanizar que desarrollar un herramental PIM. Un prototipo que aún está en rediseño también puede ser mejor atendido por mecanizado u otro proceso flexible hasta que la geometría sea estable.
Una pieza moldeable que podría no justificar el herramental PIM (caso ilustrativo)
Considere un componente simple con demanda anual incierta y varias interfaces de tolerancia ajustada. Su forma puede ser fácil de moldear, pero las características críticas aún requerirían un mecanizado considerable después del sinterizado.
Separe la geometría que PIM podría producir según las especificaciones de la geometría que aún necesitaría mecanizado, rectificado e inspección. Luego, distribuya los costos de herramental y desarrollo de procesos sobre un volumen de producción realista a lo largo de su vida útil, no solo sobre el tiempo del ciclo de inyección.
Si gran parte del trabajo permanece en operaciones secundarias o el diseño aún está cambiando, el mecanizado CNC u otro proceso flexible puede ser la ruta más económica hasta que los requisitos se estabilicen.
Estas son razones para comparar rutas de fabricación, no exclusiones absolutas. La geometría, los requisitos del material, el volumen esperado y el costo total de acabado aún determinan la elección práctica.
Una forma moldeable aún no es una pieza PIM viable. El componente debe sobrevivir a la eliminación del aglutinante y al sinterizado, cumplir con las dimensiones y propiedades del material requeridas, y seguir siendo económico al volumen de producción previsto.
Puntos Clave: Entendiendo el Moldeo por Inyección de Metal (PIM)
PIM combina dos requisitos de fabricación: la mezcla de polvo y aglutinante debe formar la geometría requerida, y la estructura moldeada debe sobrevivir al desaglutinado y sinterizado para cumplir con las especificaciones finales de material y dimensionales.
- PIM es el término general. MIM y CIM son sus principales rutas de metal y cerámica; CCIM es una aplicación especializada reconocida de carburo cementado.
- Sus etapas están conectadas. La calidad del feedstock, el moldeo, el desaglutinado y el sinterizado afectan la pieza terminada.
- Los sistemas de materiales determinan las propiedades finales. Las piezas de metal, cerámica técnica y metal duro requieren condiciones validadas distintas.
- Su valor depende de la pieza y el volumen. La geometría compleja de forma cercana a la neta y la producción repetible son útiles cuando el proceso completo es factible.
- Sus límites son reales. La desmoldabilidad, la contracción, los riesgos de daño, los requisitos de precisión, el acabado y la economía del herramental requieren evaluación.
PIM describe un método de fabricación, no un material universal. Las propiedades requeridas determinan primero el sistema de polvo; la geometría, la eliminación del aglutinante, el sinterizado y el volumen de producción determinan luego si la ruta es práctica. Para una comparación más detallada de sus principales rutas de materiales, consulte MIM vs MCI. Los requisitos de fabricación específicos de metales se cubren en moldeo por inyección de metal.
¿Está evaluando un componente metálico complejo? A revisión de planos puede identificar preguntas sobre herramental, contracción, acabado e inspección que deben resolverse antes de seleccionar un proceso MIM.
Preguntas Frecuentes
¿El moldeo por inyección de polvo es lo mismo que la impresión 3D?
El PIM utiliza un molde, la eliminación temporal del aglutinante y el sinterizado para fabricar piezas moldeadas repetidas a partir de una mezcla de polvo (feedstock). La impresión 3D basada en polvo construye una pieza capa por capa y puede usar diferentes mecanismos de aglutinación o fusión. Ambos pueden usar materiales en polvo, pero su lógica de producción, necesidades de herramental y ventajas económicas son diferentes.
¿Se puede usar cualquier polvo metálico o cerámico para PIM?
No automáticamente. Un polvo debe ser compatible con un sistema de feedstock validado, una ruta de eliminación de aglutinante, un método de sinterizado y un objetivo de propiedad final. La disponibilidad de material en MIM depende de más que solo la química del polvo.
¿Las piezas MIM siempre requieren maquinado secundario?
No. El MIM se utiliza a menudo para la fabricación de piezas con forma cercana a la neta (near-net-shape), por lo que muchas características pueden crearse directamente mediante moldeo y sinterizado. Sin embargo, los diámetros críticos, las caras de sellado, las superficies de acoplamiento o las superficies con tolerancias estrictas aún pueden requerir mecanizado, rectificado, pulido u otras operaciones de acabado.
¿Cómo pueden los ingenieros juzgar si una pieza es un buen candidato para MIM?
Un candidato sólido típicamente combina un material en polvo adecuado, una geometría que se beneficia de la complejidad del moldeo y un volumen de producción que justifica el herramental y la validación del proceso. La pieza también debe permanecer fabricable a través del moldeo, desaglutinado, sinterizado, inspección y cualquier paso de acabado requerido.







