
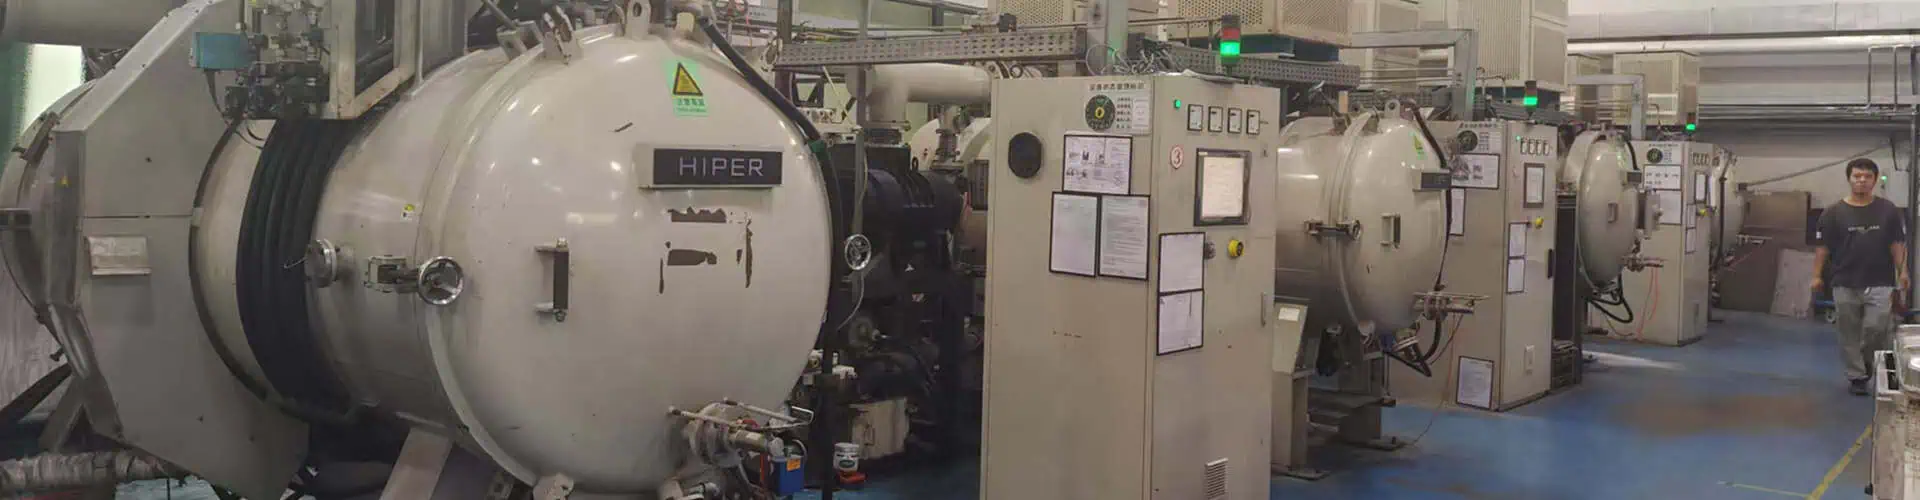
Visite d'usine XTMIM pour l'évaluation de projets MIM sur mesure
XTMIM est un fabricant basé à Dongguan, établi en 2016, comptant environ 220 employés et ayant le moulage par injection de métal (MIM) comme capacité principale pour les pièces métalliques de petite taille, complexes et de précision. La visite d'usine présente l'environnement de production derrière les projets personnalisés, y compris les équipements de moulage MIM/CIM, la manipulation des pièces brutes (green parts), le déliantage interne, les ressources de frittage, la revue d'ingénierie et d'outillage, le contrôle qualité, l'inspection et la remise pour expédition. Les preuves de l'usine aident les acheteurs à évaluer la capacité de fabrication avant une demande de devis (RFQ), tandis que la faisabilité finale du projet nécessite toujours une revue DFM basée sur les plans.
Si vous comparez des fournisseurs, consultez notre offre plus large aperçu des capacités avec le processus de revue d'ingénierie basé sur les plans. Pour un projet spécifique, XTMIM a toujours besoin des plans, des fichiers CAO, des exigences matérielles, des dimensions critiques, des exigences de surface, du volume annuel estimé et du contexte d'application.
Réponse rapide : Quelles capacités de fabrication XTMIM propose-t-il ?
XTMIM prend en charge les projets MIM personnalisés, de la revue des plans et de la coordination de l'outillage au moulage par injection, la manipulation des pièces brutes (green parts), le déliantage, le frittage, la planification de l'inspection, l'inspection finale, l'emballage et la remise pour expédition. Le moulage par injection et le déliantage sont gérés en interne. La capacité de frittage comprend des voies par fours discontinus sous vide et continus / à bande. Le feedstock préparé est acheté sous forme de granulés plutôt que composé en interne, tandis que la majorité de la fabrication des moules est coordonnée avec des partenaires d'outillage ; XTMIM prend en charge les essais de moulage et la revue de correction d'outillage en interne. Le même environnement d'usine comprend également des équipements partagés de moulage MIM/CIM et de traitement thermique lorsque les exigences du processus sont compatibles.
Aperçu de l'usine : Ce que les acheteurs peuvent vérifier
Les informations sur l'usine doivent aider les acheteurs à vérifier la réalité du fournisseur sans exposer les projets clients ou les détails confidentiels du processus. XTMIM fournit des informations générales sur l'identité de l'usine, l'environnement de production et les ressources de fabrication principales pour les projets de composants de précision axés sur le MIM.
| Informations sur l'usine | Ce que cela montre | Pourquoi c'est important pour les acheteurs |
|---|---|---|
| Fondée en 2016 | Contexte de l'entreprise | Fournit un contexte historique opérationnel pour l'évaluation des fournisseurs. |
| Dongguan, Guangdong, Chine | Lieu de fabrication | Aide les équipes d'approvisionnement à comprendre la base de fabrication et le point de discussion logistique. |
| Environ 220 employés | Échelle de l'équipe d'usine | Fournit le contexte pour l'organisation d'ingénierie, de production, d'inspection et de support de projet. |
| Moulage par injection et déliantage réalisés en interne | Contrôle des processus clés | Connecte les étapes clés de la production MIM directement aux opérations de l'usine XTMIM. |
| Fours de frittage sous vide par lots et en continu / à bande | Capacité de traitement thermique | Prend en charge la sélection de la voie en fonction du matériau, de la géométrie, des exigences de production et des risques du processus. |
| Équipement de production partagé MIM/CIM | Plateforme de fabrication | Reflète l'équipement partagé de moulage par injection et de traitement thermique utilisé lorsque les exigences des projets MIM et CIM sont compatibles. |
Ce que XTMIM gère en interne et ce qui est coordonné
Les projets MIM personnalisés combinent la production en usine, le travail d'outillage, l'approvisionnement en matériaux, la revue d'ingénierie, l'inspection et le support de spécialistes externes. XTMIM sépare clairement ces responsabilités afin que les acheteurs puissent comprendre quelles étapes sont gérées directement en usine et quelles étapes sont coordonnées avec des fournisseurs qualifiés ou des partenaires d'outillage.
| Étape du projet | Rôle de XTMIM | Comment c'est géré |
|---|---|---|
| Feedstock | Sélection des matériaux et revue des exigences du projet | Le feedstock préparé est acheté sous forme de granulés ; le compoundage du feedstock n'est pas présenté comme un processus interne. |
| Outillage | Saisie DFM, revue de l'outillage, moulage d'essai et retour de correction d'outil | La majorité de la fabrication des moules est coordonnée avec des partenaires outilleurs, tandis que le moulage d'essai et la revue de correction peuvent être pris en charge en interne. |
| Moulage par injection | Moulage de production et moulage d'essai | Géré en interne à l'aide des équipements de moulage MIM/CIM de l'usine. |
| Manutention des pièces vertes | Transfert de pièce, placement sur plateau et préparation pour le déliantage | Géré dans le cadre du flux de production de l'usine pour réduire les risques de déformation, de dommages dus à la manipulation et de contamination. |
| Déliantage | Élimination du liant avant frittage | Géré en interne dans le cadre de la voie de production contrôlée. |
| Frittage | Sélection de la voie de traitement thermique et exécution de la production | La capacité comprend le frittage sous vide en lot et les voies de fours continus / à bande. |
| Inspection et remise | Planification de l'inspection basée sur le dessin, revue finale, emballage et préparation de l'expédition | Intégré à la remise du projet ; la profondeur de l'inspection et tout test spécialisé sont confirmés par rapport aux exigences du projet. |
Ce que les acheteurs peuvent vérifier chez XTMIM
La visite d'usine relie les zones de production visibles aux questions de fabrication qui comptent dans les projets MIM personnalisés. Les acheteurs peuvent vérifier l'environnement de production de XTMIM, l'équipement de moulage MIM/CIM, le déliantage interne, les ressources de frittage, l'outillage et la revue d'ingénierie, les zones d'inspection, les pratiques de confidentialité et la préparation de l'expédition avant de passer à la discussion DFM et RFQ spécifique au projet.
Installation de fabrication réelle
La visite montre les zones de production, les zones de manipulation des pièces, les zones d'inspection et les zones de préparation de l'expédition afin que les acheteurs puissent vérifier que XTMIM est connecté au travail de fabrication derrière les projets MIM personnalisés.
Flux de production MIM principal
Le flux de production de XTMIM relie le moulage, la manipulation des pièces brutes (green parts), le déliantage, le frittage et la remise post-frittage. Ceci est important car les variations introduites tôt dans le processus peuvent n'apparaître qu'après le traitement thermique.
Support d'outillage et d'essais
XTMIM relie la revue de l'outillage à la position de l'alimentation (gate), la ligne de joint (parting line), l'éjection, la compensation du retrait, le support de frittage, le retour d'échantillons d'essai et la correction dimensionnelle.
Voir le support d'outillage MIM et de compensation du retrait
Environnement de revue technique
La revue d'ingénierie se concentre sur la question de savoir si la pièce peut être moulée, déliantée, frittée, inspectée et produite de manière répétée avant que les décisions d'outillage et de production ne soient finalisées.
Zones de contrôle qualité et d'inspection
La visite montre où les pièces sont vérifiées, mesurées, revues et approuvées. L'inspection finale soutient la libération de l'expédition, tandis que le contrôle des processus reste important tout au long des opérations de moulage, de déliantage, de frittage et post-frittage.
Expédition et transfert de projet
L'emballage, l'entreposage, la préparation des expéditions et la gestion des enregistrements aident à déterminer si l'usine peut soutenir les commandes récurrentes et le transfert de production.
Liste de vérification pour la visite d'usine des acheteurs MIM
Lors de l'évaluation d'une visite d'usine MIM ou de l'organisation d'une visite sur site, les acheteurs doivent vérifier si les zones visibles de l'usine correspondent aux risques liés à la pièce réelle. Une photo d'atelier propre est utile, mais elle doit être liée au contrôle du processus MIM et à la communication du projet.
- L'usine montre-t-elle les zones réelles de moulage, déliantage, frittage, inspection et transfert ?
- Le fournisseur peut-il expliquer comment la manipulation des pièces vertes affecte la distorsion, les fissures, les rayures et la stabilité du frittage ?
- La revue de l'outillage est-elle liée à la position du point d'injection, à l'éjection, à la compensation du retrait et au retour d'essai ?
- Les points de contrôle qualité sont-ils présentés avant l'inspection finale, et pas seulement après la fin de la production ?
- Les ressources d'inspection peuvent-elles être liées aux dimensions critiques, aux exigences des matériaux et aux critères d'acceptation du client ?
- Le fournisseur protège-t-il les dessins clients, les numéros de pièce, les paramètres de processus et les informations d'expédition ?
- Le processus de demande de devis est-il basé sur les dessins, les fichiers CAO, les exigences de matériaux, les tolérances et le volume annuel ?
- Le fournisseur évite-t-il les affirmations absolues telles que tolérance garantie ou zéro défaut sans revue de projet ?
Zones de production MIM : Moulage, Déliantage et Frittage
Les zones de fabrication MIM de XTMIM soutiennent le flux de processus principal, du moulage par injection à la remise post-frittage, en passant par la manipulation des pièces brutes, le déliantage et le frittage. Le moulage par injection et le déliantage sont gérés en interne, tandis que la capacité de frittage comprend des voies de four sous vide par lots et des fours continus / à bande. Le même environnement d'usine comprend également des équipements MIM/CIM partagés où les exigences du processus sont compatibles. La faisabilité du projet et la planification de la production dépendent toujours de la géométrie, du matériau, de l'état de l'outillage, des exigences d'inspection, du calendrier de livraison et du risque du processus.
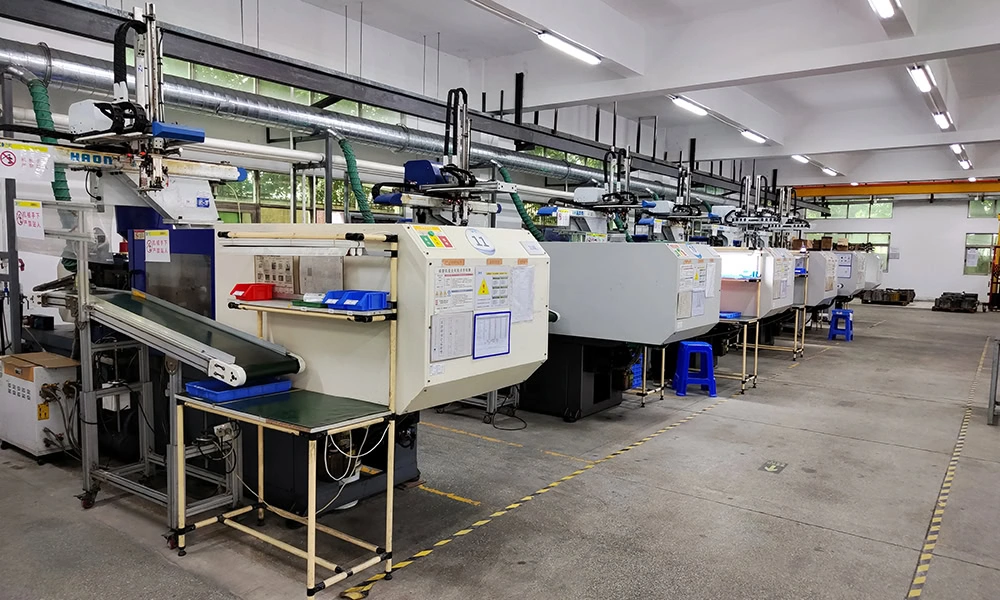
Zone de moulage MIM/CIM
La zone de moulage prend en charge l'étape d'injection où le mélange poudre métallique-liant est formé en pièces vertes. En pratique, la qualité des pièces vertes affecte la stabilité ultérieure du processus. Les courtes injections, les marques d'écoulement, les contraintes liées au point d'injection, le remplissage inégal, les caractéristiques faibles ou les dommages de manutention peuvent ne pas toujours être entièrement visibles au premier abord, mais ils peuvent influencer les résultats du déliantage et du frittage.
Pour l'évaluation des fournisseurs, les acheteurs ne doivent pas seulement demander combien de machines de moulage une usine possède. Ils doivent demander comment le fournisseur examine la géométrie, l'épaisseur de paroi, la position du point d'injection, le risque d'éjection et les dimensions critiques avant l'outillage.
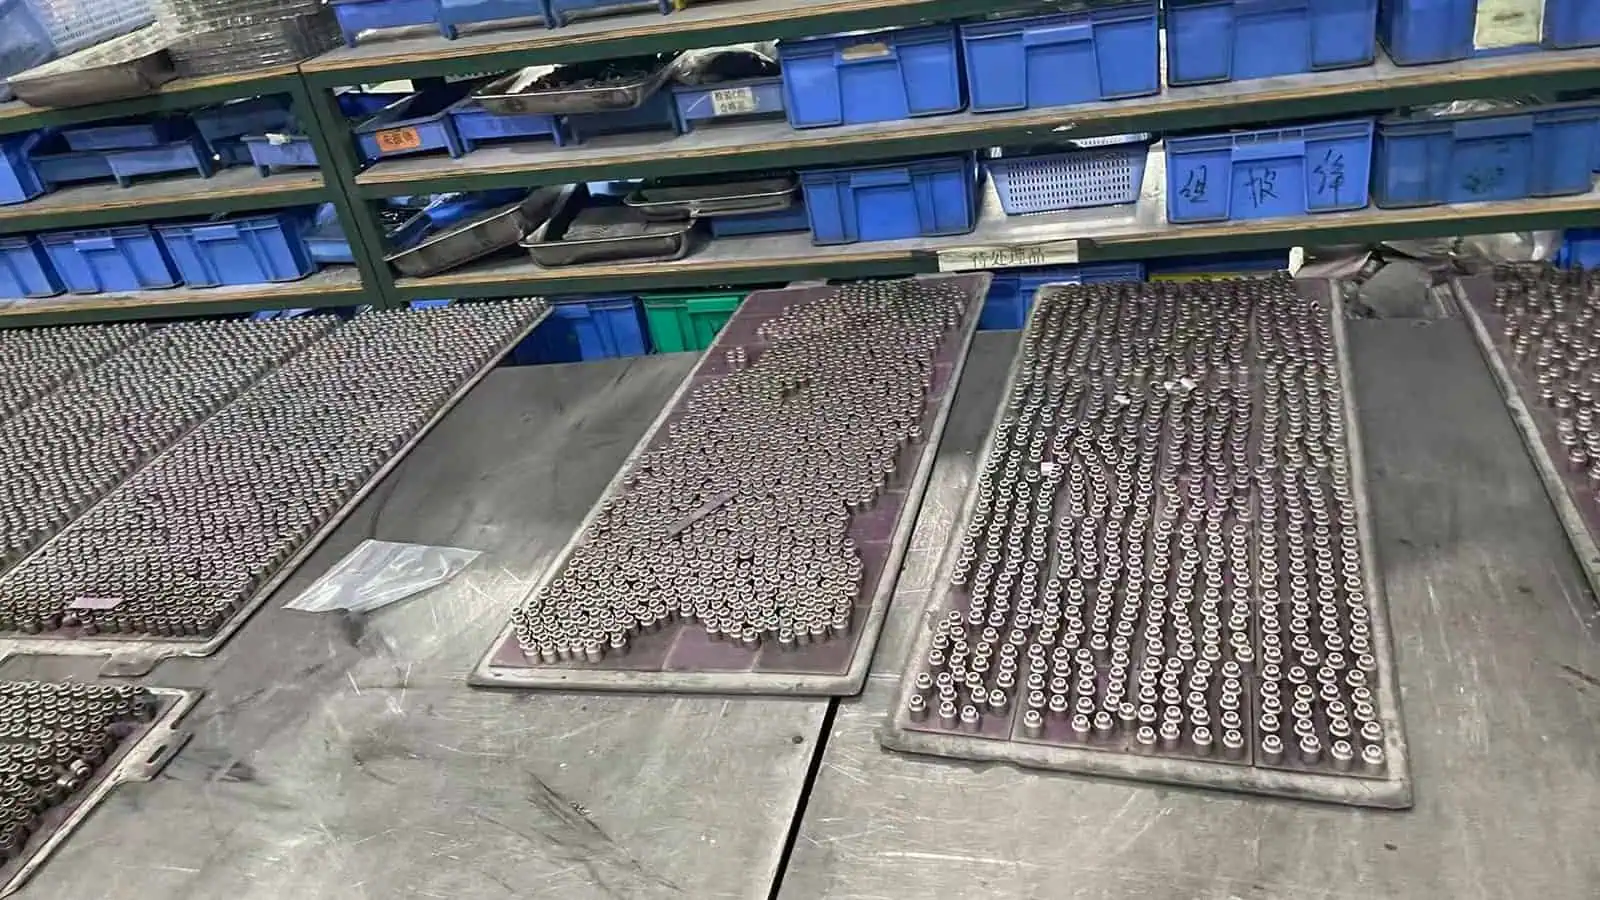
Manutention des pièces vertes et placement sur plateaux
La manipulation de la pièce verte est souvent sous-estimée lors de l'évaluation des fournisseurs. Une pièce moulée doit être transférée, placée et préparée pour les étapes ultérieures sans déformation, rayures, contamination ou chargement non soutenu. Pour les petites pièces MIM complexes, la qualité de la manipulation peut influencer les fissures, le gauchissement, les défauts d'aspect et la stabilité dimensionnelle finale.
- La géométrie peut-elle être remplie de manière homogène ?
- Les parois minces, les trous, les fentes ou les contre-dépouilles sont-ils à risque ?
- La pièce verte peut-elle être manipulée sans déformation ?
- La position du point d'injection est-elle compatible avec l'aspect et les dimensions ?
- Les dimensions critiques sont-elles réalistes pour une production à l'état fritté ?
- Les caractéristiques sélectionnées nécessitent-elles un calibrage ou des opérations secondaires ?
Zone de déliantage
Le déliantage élimine le liant de la pièce moulée avant le frittage. L'étape de déliantage est une transition critique car la pièce n'est plus seulement une forme moulée ; elle doit maintenir son intégrité structurelle pendant que le liant est retiré. Un mauvais contrôle du déliantage peut contribuer à des fissures, déformations, contaminations ou instabilités de frittage.
La zone des fours de déliantage de XTMIM est incluse dans la visite d'usine. Les méthodes de déliantage spécifiques, les fenêtres de processus et les paramètres sont confirmés selon les exigences du projet et traités comme des informations de processus spécifiques au projet plutôt que comme des données d'exploitation générales.
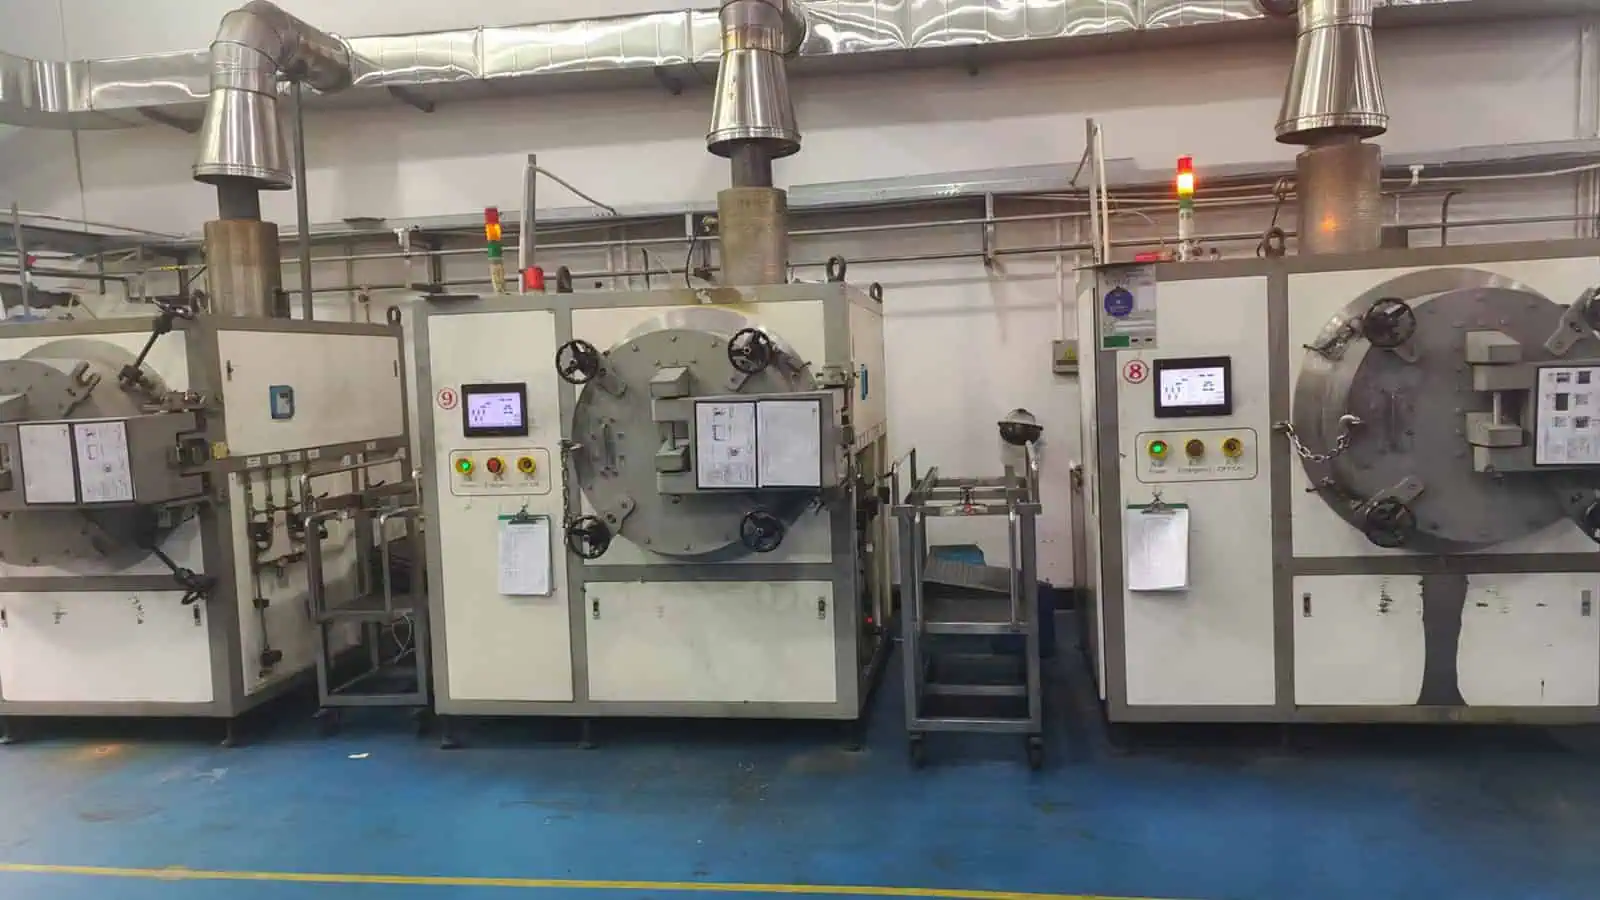
Zone de frittage
Le frittage est l'étape où la pièce MIM atteint sa densité finale et subit un retrait significatif. Cette étape affecte la stabilité dimensionnelle, les propriétés mécaniques, l'état de surface et le risque de déformation. Les ressources de frittage de XTMIM comprennent des fours de frittage sous vide et des lignes de fours de frittage continu, qui répondent à différentes exigences de production et de procédé.
Du point de vue de la revue de conception, la capacité de frittage doit être discutée en même temps que la géométrie de la pièce. Les caractéristiques fines, les sections planes non supportées, les épaisseurs de paroi asymétriques, les angles vifs ou les sections longues et élancées peuvent nécessiter une stratégie de support, une compensation d'outillage ou une planification de correction après frittage.

Zones d'ingénierie et de revue d'outillage
La capacité d'une usine MIM dépend fortement des décisions d'outillage. Une visite d'usine doit donc inclure les zones d'ingénierie et d'outillage, pas seulement les machines de production. Pour de nombreux projets sur mesure, des erreurs précoces dans la stratégie d'outillage peuvent entraîner des corrections répétées des échantillons, des dérives dimensionnelles, des défauts de surface, des marques de point d'injection ou des opérations secondaires inutiles.
Support d'outillage lié à la compensation de retrait
L'outillage MIM doit tenir compte du comportement au retrait, de la conception de l'alimentation (gate), de l'éjection, de la ligne de joint (parting line), de la stabilité des caractéristiques et de la mesure post-frittage. La majeure partie de la fabrication des moules est coordonnée avec des partenaires d'outillage, tandis que XTMIM soutient la revue d'ingénierie, le moulage d'essai, le retour de correction de l'outil et la validation de la production autour du moule.
Pour les acheteurs, la question clé n'est pas seulement qui usine le moule, mais si les décisions relatives à l'outillage sont liées au retrait de frittage, au risque géométrique, aux résultats d'essais et à la correction du premier échantillon avant la mise en production.
En savoir plus sur la compensation du retrait de frittage MIM
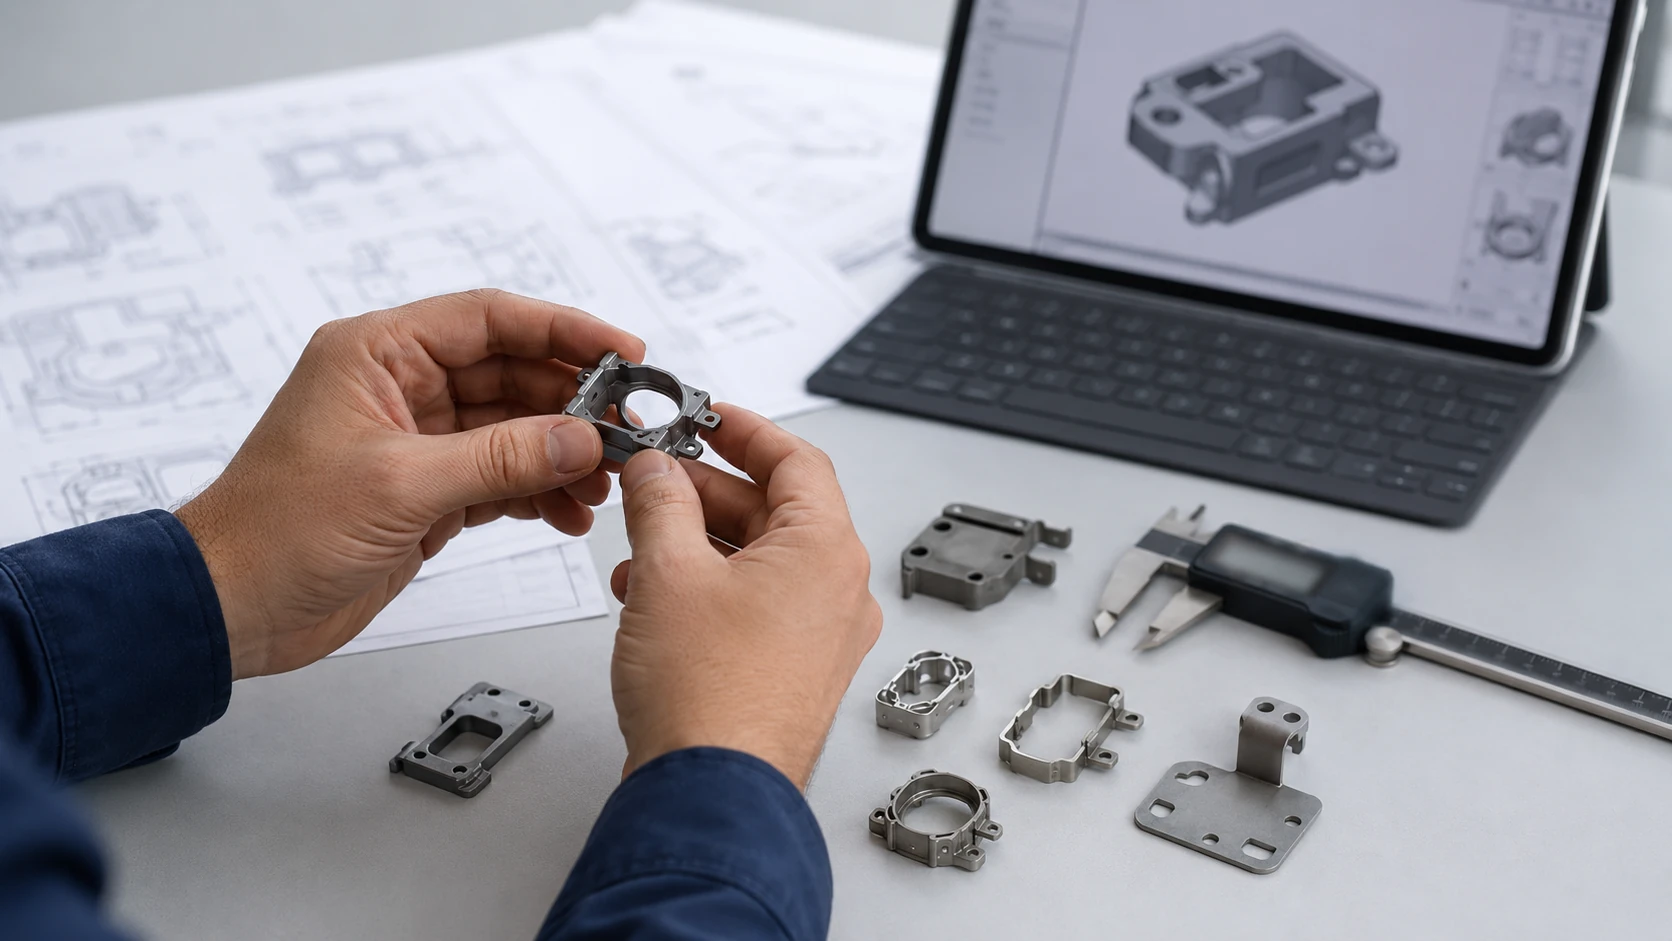
Revue technique basée sur le dessin
Avant l'outillage, l'équipe technique doit examiner le dessin et identifier les zones à risque. Cette revue peut inclure l'adéquation du matériau, l'épaisseur de paroi, les trous, les fentes, les contre-dépouilles, l'emplacement du point d'injection, les exigences de finition de surface, les dimensions critiques et la méthode d'inspection.
Pour les équipes d'approvisionnement, cela est important car un devis bas sans revue technique précoce peut entraîner des coûts plus élevés ultérieurement via des corrections répétées des échantillons, des modifications d'outillage, de l'usinage secondaire ou un retard d'approbation de production.
Retour d'essai avant le lancement de la production
Les échantillons d'essai doivent être examinés avant le lancement de la production. La revue doit comparer les résultats réels des échantillons avec les exigences du dessin, les points d'inspection, les attentes en matière de matériau, l'état de surface et les exigences d'assemblage ou de fonction.
Pour les projets MIM, un essai n'est pas seulement une étape d'approbation visuelle. C'est une boucle de rétroaction entre l'outillage, le moulage, le déliantage, le frittage, le calibrage, la finition et l'inspection. C'est là que les preuves de fabrication deviennent un jugement d'ingénierie spécifique au projet.
Environnement de contrôle qualité et d'inspection
Les preuves en usine doivent montrer comment la qualité est contrôlée pendant la production, et pas seulement comment les pièces sont vérifiées à la fin. En MIM, les problèmes dimensionnels et d'aspect peuvent provenir de variations de moulage, de la manipulation des pièces vertes, de l'instabilité du déliantage, de la distorsion au frittage, de l'incohérence du calibrage, du traitement de surface ou d'une inadéquation des méthodes d'inspection.

Points de contrôle qualité en cours de fabrication
Pour les projets de production, la documentation du flux de processus peut inclure les caractéristiques de processus définies, les contrôles des caractéristiques produit, les modes opératoires, les enregistrements de vérification des paramètres, les enregistrements d'inspection en cours et les enregistrements d'expédition. Le niveau de documentation exact doit dépendre du risque du projet, des exigences du client et de l'étape de production.
| Zone de process | Ce qui doit être contrôlé | Pourquoi c'est important |
|---|---|---|
| Contrôle à réception | Identité matière, lot tracé, contrôles de base | Évite les mélanges de matières et les risques précoces. |
| Moulage | Aspect pièce brute, tendance dimensionnelle, stabilité du moulage | Influence les résultats de déliantage et de frittage. |
| Manutention des pièces vertes | Placement sur plateau, déformation, rayures, contamination | Réduit les fissures, les déformations et les défauts d'aspect. |
| Déliantage | Intégrité structurelle, aspect, stabilité du process | Favorise une transition sécurisée vers le frittage. |
| Frittage | Comportement au retrait, stabilité liée à la densité, risque de déformation | Détermine l'état final de la pièce et la tendance dimensionnelle. |
| Calibrage / mise en forme | Correction dimensionnelle sélectionnée et stabilité de forme | Aide à soutenir les dimensions critiques lorsque cela est applicable. |
| Inspection finale | Contrôles dimensionnels et visuels basés sur le plan | Confirme la préparation à l'expédition selon les critères convenus. |
| Emballage / expédition | Identification, quantité, protection, enregistrements | Prend en charge la réception client et le contrôle des commandes récurrentes. |
Salle d'inspection et ressources de mesure
Le transfert de fabrication est soutenu par des ressources d'essais dimensionnels, mécaniques, de matériaux, de surface et de fiabilité. Celles-ci peuvent inclure des MMT, des machines de mesure optique, la numérisation 3D, des essais de dureté, des essais de traction, un équipement métallographique, des essais de rugosité, des essais au brouillard salin et des chambres d'essais environnementaux.
Le plan d'inspection ne doit pas être déduit d'une liste de machines. Il doit être confirmé en fonction des exigences du dessin, des dimensions critiques, de la nuance de matériau, des exigences de surface, de l'environnement d'application et des critères d'acceptation du client.
Voir les ressources d'inspection et d'essais
L'inspection dépend des exigences du dessin
Différentes pièces MIM nécessitent différentes stratégies d'inspection. Un composant décoratif peut nécessiter des contrôles d'aspect de surface, de rugosité, de constance de couleur et de résistance à l'usure. Un composant structurel peut nécessiter une stabilité dimensionnelle, une dureté, des propriétés de traction ou une inspection par calibre fonctionnel. Une petite pièce de précision peut nécessiter une mesure par MMT, MMO, calibre à broche ou montage de mesure.
La question d'évaluation du fournisseur devrait être : l'usine peut-elle relier les ressources d'inspection aux exigences réelles du dessin ?
Manutention après frittage, finition et préparation à l'expédition
Les opérations après frittage doivent être présentées avec soin. Certaines pièces peuvent nécessiter un calibrage, un formage, un tonneau, un polissage magnétique, un sablage, un marquage laser, une passivation, un traitement thermique ou autre support de finition. Ces opérations ne sont pas automatiquement requises pour chaque pièce. Elles doivent être sélectionnées en fonction des exigences du dessin, de l'état de surface, de la stratégie de tolérance, du comportement du matériau et des critères d'acceptation du client.
Support de calibrage et de mise en forme après frittage
Le calibrage ou la mise en forme peut aider à respecter certaines exigences dimensionnelles, de planéité ou de forme après frittage. Cependant, cela ne doit pas être considéré comme un moyen de corriger tous les problèmes de conception ou de tolérance. Si la pièce est instable après frittage, la cause première peut être la géométrie, la compensation d'outillage, la stratégie de support ou le choix du référentiel d'inspection.
Support de finition et de marquage
Le grenaillage, le polissage magnétique, le sablage, le marquage laser et d'autres procédés de finition peuvent être utilisés si nécessaire. La finition peut affecter l'aspect, l'état des bords, la rugosité de surface et l'acceptation par le client. Par conséquent, l'état de surface requis doit être défini avant le lancement de la production.
Emballage, stockage et préparation à l'expédition
L'emballage et la préparation à l'expédition doivent protéger les pièces et faciliter l'inspection à réception. L'emballage peut devoir prendre en compte la géométrie des pièces, la sensibilité de la surface, la quantité, l'étiquetage et les exigences de manutention du client.
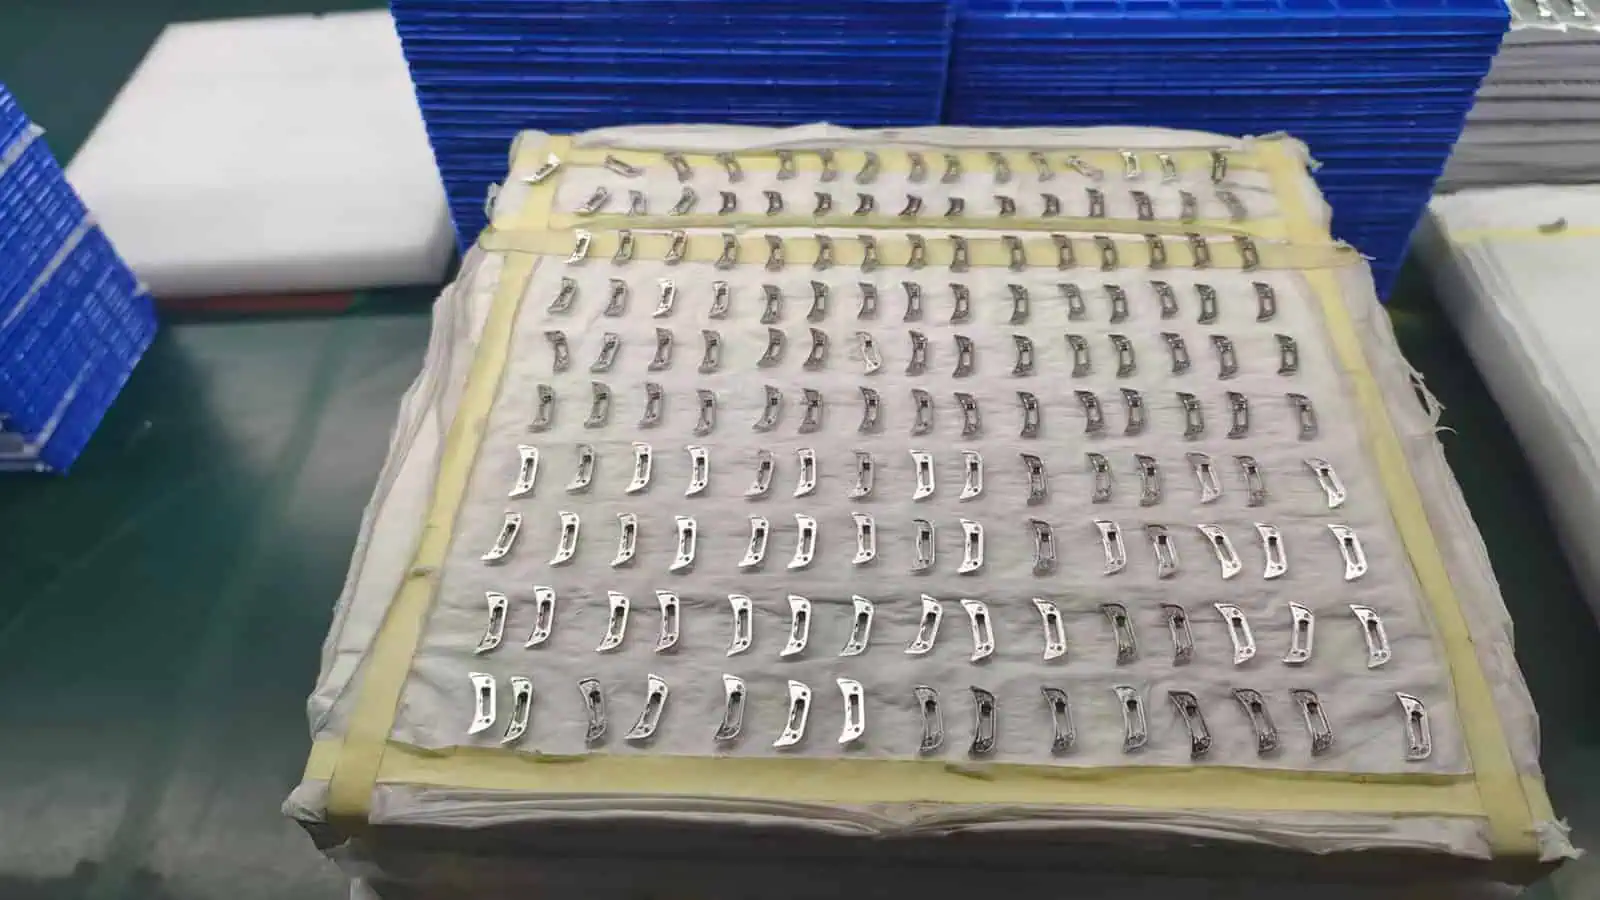
Ce que nous ne montrons pas publiquement pour des raisons de confidentialité
La confidentialité client limite ce qui peut être montré lors d'une visite d'usine. XTMIM ne divulgue pas les dessins clients, les logos clients, les noms de projet, les ordres de production, les recettes de four, les écrans de paramètres de processus ou les pièces confidentielles lors de la présentation de sa capacité de fabrication.
De nombreux projets MIM impliquent une géométrie propriétaire, des assemblages fonctionnels, des matériaux spécifiques au client ou des calendriers de lancement commerciaux. La divulgation de ces informations peut créer un risque de confidentialité pour les clients existants.
Discussion sur une visite d'usine virtuelle ou sur site
Pour les projets qualifiés, une visite d'usine virtuelle ou sur site peut être discutée sur rendez-vous. Avant d'organiser une visite, il est généralement plus efficace de partager les dessins, fichiers CAO, exigences matérielles, tolérances et contexte du projet afin que la discussion puisse se concentrer sur la fabricabilité, les risques d'outillage, la planification de l'inspection et le transfert de production. Certaines zones de production, dossiers de projet, pièces clients et paramètres de processus peuvent rester restreints pour des raisons de confidentialité et de sécurité.
FAQ sur la visite d'usine
Une visite d'usine peut-elle prouver que ma pièce est adaptée au MIM ?
Non. Une visite d'usine peut vous aider à vérifier l'environnement de production du fournisseur, les zones de revue technique, les ressources d'inspection et la configuration du contrôle qualité. Cependant, l'adéquation au MIM dépend de la géométrie de la pièce, de l'épaisseur de paroi, du grade de matériau, des exigences de tolérance, du volume annuel, des attentes de surface et du risque d'application. Une revue DFM basée sur le dessin est toujours nécessaire avant l'outillage ou la planification de la production.
Quelles zones d'usine dois-je rechercher lors de l'évaluation d'un fournisseur MIM ?
Une visite d'usine MIM utile devrait montrer les zones de moulage, de manipulation des pièces vertes, de déliantage, de frittage, de manipulation post-frittage, de revue d'outillage, de communication technique, de contrôle qualité, d'inspection, d'emballage et de préparation à l'expédition. Ces zones sont plus significatives que des photos de bureau ou des présentations génériques de pièces finies.
Pourquoi certains dessins, détails de pièces ou écrans d'équipement ne sont-ils pas montrés clairement ?
Les dessins clients, les numéros de pièces, les paramètres de processus, les recettes de four, les enregistrements de lots et les rapports d'inspection peuvent contenir des informations confidentielles. Une visite d'usine professionnelle doit protéger les informations clients tout en montrant l'environnement de fabrication réel et les zones liées au processus.
Pourquoi cette visite d'usine se concentre-t-elle principalement sur le MIM ?
Cette visite d'usine se concentre principalement sur le MIM car le MIM est le projet principal actuel de XTMIM. L'environnement d'injection, de manipulation, de déliantage et de frittage de l'usine comprend également des équipements pouvant supporter les étapes de production CIM pertinentes. La CIM nécessite toujours un feedstock spécifique à la céramique, un contrôle des matériaux, une revue du déliantage et du frittage, ainsi qu'une ingénierie basée sur l'application, de sorte que les projets CIM sont évalués selon leurs propres exigences de processus.
Quelles informations dois-je envoyer avant de demander une révision de projet basée sur l'usine ?
Vous devez envoyer les dessins 2D, les fichiers CAO 3D, les exigences de matériau, les exigences de tolérance, les dimensions critiques, les attentes de finition de surface, le volume annuel estimé et le contexte d'application. Si la pièce est actuellement fabriquée par CNC, moulage, emboutissage ou un autre procédé, partager le problème de fabrication actuel peut également aider à la révision technique.
L'équipement d'inspection seul peut-il garantir la qualité des pièces ?
Non. L'équipement d'inspection soutient la vérification, mais la qualité en MIM dépend du contrôle des procédés de moulage, de manipulation des pièces vertes, de déliantage, de frittage, de calibrage, de finition et d'inspection finale. Le plan d'inspection doit être confirmé en fonction du dessin, du matériau, des dimensions critiques, des exigences de surface et des critères d'acceptation du client.
Les clients peuvent-ils organiser une visite sur site de l'usine ?
Les visites d'usine peuvent être discutées sur rendez-vous en fonction de l'étape du projet, des exigences de confidentialité et des arrangements pour les visiteurs. Avant une visite, il est généralement plus efficace de partager les dessins, les exigences de matériau et le contexte du projet afin que la discussion puisse se concentrer sur la fabricabilité, les risques d'outillage, les besoins d'inspection et la planification de la production.
Demander une revue de projet MIM en usine
Si vous évaluez un fournisseur pour des pièces MIM sur mesure, envoyez vos plans et informations de projet à XTMIM pour une analyse technique. Cela est particulièrement utile pour les petits composants métalliques complexes de précision où la faisabilité du moulage, le retrait de frittage, la sélection des matériaux, les dimensions critiques, l'état de surface et la planification des inspections affectent la réussite du projet.
- Dessins 2D et fichiers CAO 3D
- Nuance de matériau ou performance cible
- Dimensions critiques et exigences de tolérance
- Exigences d'état de surface ou d'apparence
- Volume annuel estimé
- Contexte de l'application et problème de fabrication actuel, le cas échéant
L'équipe technique de XTMIM peut examiner l'adéquation du procédé, les risques d'outillage, les besoins de compensation de retrait, la stratégie des dimensions critiques, la méthode d'inspection, la faisabilité de la production et les points de discussion pour la visite de l'usine avant la fabrication de l'outillage ou la planification de la production.