Propriétés des matériaux MIM
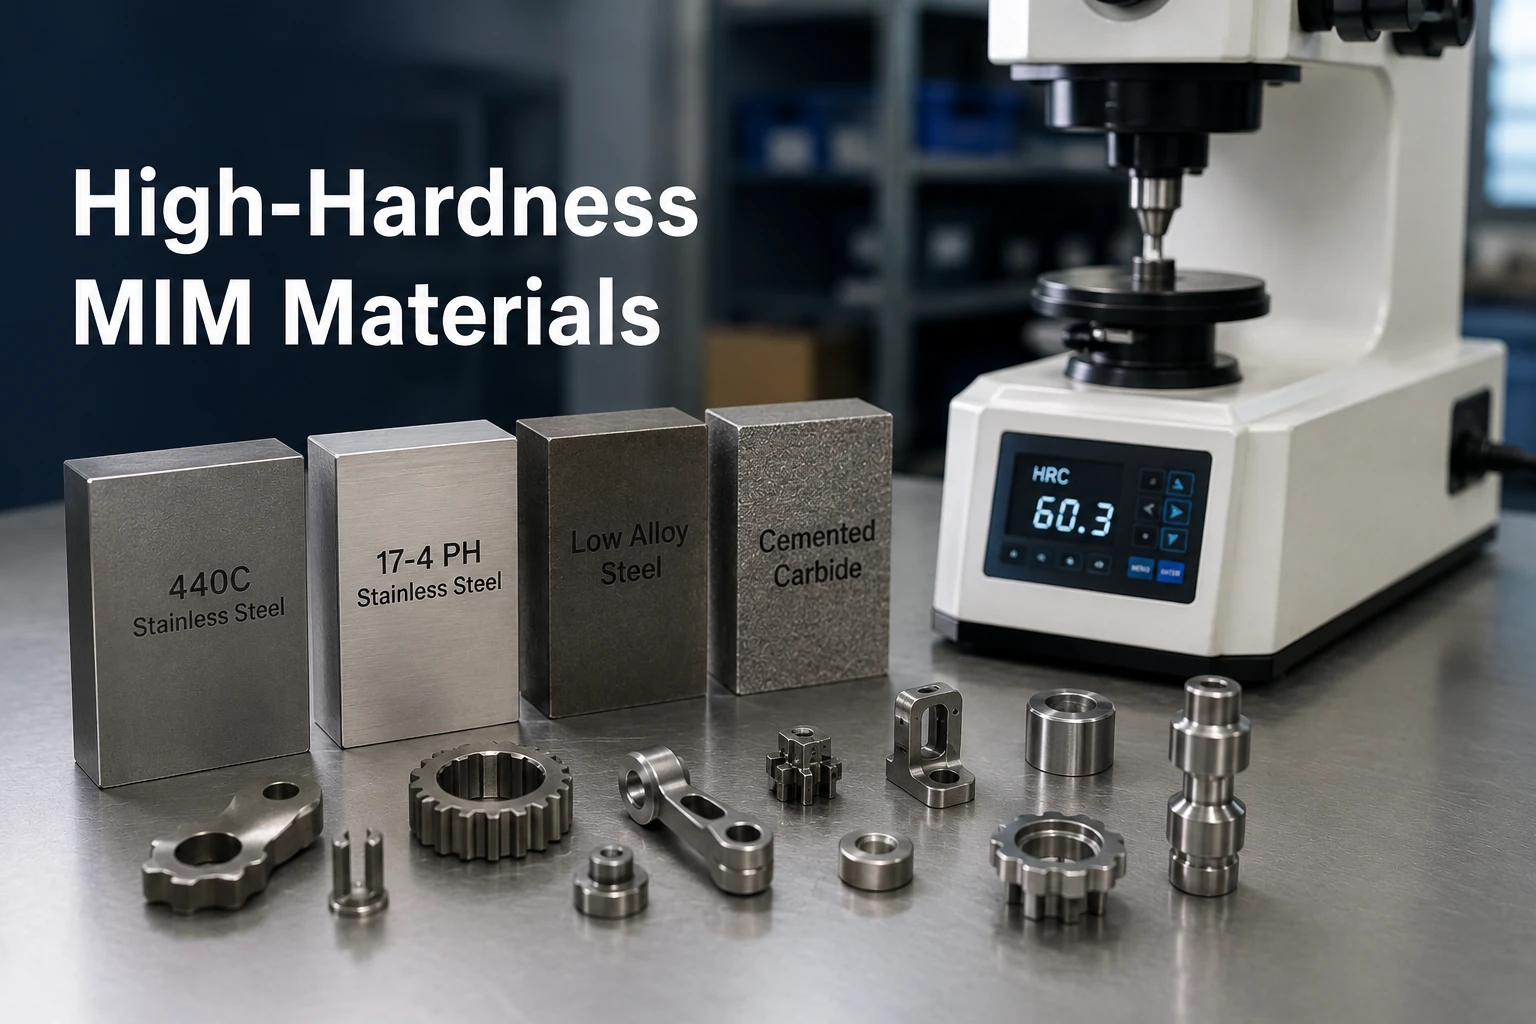
Les matériaux MIM à haute dureté sont utilisés lorsqu'une pièce métallique petite et complexe doit résister à l'indentation, à la déformation des bords, aux contacts durs, aux dommages par glissement ou à l'usure localisée de surface. Le bon choix n'est pas simplement le matériau ayant la valeur de dureté la plus élevée. Il doit également correspondre à la ténacité requise, à l'exposition à la corrosion, à l'état de traitement thermique, à la stabilité dimensionnelle, à l'état de surface et à la méthode d'inspection. Les orientations courantes des matériaux MIM comprennent l'acier inoxydable 420, l'acier inoxydable 440C, l'acier inoxydable 17-4 PH, certains aciers faiblement alliés traitables thermiquement et des candidats carbure cémenté pour une usure sévère. Les ingénieurs et les équipes d'approvisionnement peuvent utiliser ces facteurs pour décider si un matériau MIM à haute dureté est approprié, quand une autre voie matérielle est plus sûre, et ce qui doit être confirmé avant l'outillage ou la soumission d'une demande de prix.
La question pratique n'est pas “ quel matériau MIM est le plus dur ? ” La meilleure question est de savoir si le matériau sélectionné peut répondre à l'exigence de dureté fonctionnelle sans créer de fissures inacceptables, de distorsion due au traitement thermique, de difficulté d'inspection, d'augmentation des coûts ou de risque de production.
Petits composants à contact dur, caractéristiques de rétention de bord, surfaces d'usure de précision, engrenages miniatures, caractéristiques de verrouillage, pièces de vannes, composants de pompe et mécanismes compacts où le choix du matériau doit être vérifié conjointement avec la géométrie MIM, le retrait de frittage et l'inspection finale de dureté.
Quand les matériaux MIM à haute dureté sont nécessaires
Les matériaux MIM à haute dureté sont généralement envisagés lorsque la fonction de la pièce implique des contraintes de contact, une déformation de surface, une tenue d'arête, un mouvement de glissement ou une usure localisée. En pratique, cette exigence apparaît dans les petits mécanismes, les dispositifs de verrouillage, les engrenages miniatures, la quincaillerie de précision, les composants d'appareils réglementés, les composants de pompe, les composants de vanne et les assemblages compacts où l'usinage d'une géométrie complexe à partir d'acier trempé peut être inefficace.
Distinction importante : Un matériau dur n'est pas automatiquement le plus résistant ou le plus résistant à l'usure pour chaque application. L'orientation correcte du matériau doit partir du mode de défaillance : indentation locale, usure par glissement, contact abrasif, charge structurelle, exposition à la corrosion, écaillage d'arête ou instabilité dimensionnelle après traitement thermique.
Pièces nécessitant une résistance à l'indentation ou à la déformation d'arête
Les matériaux MIM à haute dureté peuvent être appropriés lorsque la pièce comporte des arêtes fonctionnelles qui doivent résister à l'arrondissement, des surfaces de contact qui appuient de manière répétée contre une autre pièce métallique, de petites dents d'engrenage, des crans, des loquets, des surfaces de verrouillage, des zones de contact glissant, ou une géométrie de précision compacte qui serait coûteuse à usiner après trempe.
Ces pièces nécessitent toujours une revue de conception MIM standard pour le flux de feedstock, la faisabilité du moulage par injection, la manipulation de la pièce verte, la stabilité du déliantage, le retrait de frittage, la compensation de l'outillage et l'inspection finale. La haute dureté ne réduit pas le besoin d'une revue géométrique ; les parois minces, les petits trous, les transitions nettes et les surfaces de contact dur peuvent devenir plus sensibles aux risques de fissuration, de déformation et de finition.
Quand un matériau à haute dureté peut ne pas être le bon point de départ
Un matériau à haute dureté peut ne pas être le meilleur premier choix lorsque le besoin réel est la résistance à la corrosion, la capacité de charge élastique, la ténacité aux chocs, l'aspect esthétique, la production en grand volume à faible coût, ou une large plage de tolérances. Par exemple, Acier inoxydable 316L peut être un meilleur point de départ lorsque la résistance à la corrosion domine, Acier inoxydable 17-4 PH peut être une meilleure direction lorsque la pièce nécessite résistance et performance inoxydable, et un acier faiblement allié peut être plus pratique lorsque la pièce fonctionne à l'intérieur d'un mécanisme protégé et que l'exposition à la corrosion est limitée.
Quand la haute dureté peut être sur-spécifiée
La haute dureté peut augmenter la complexité du matériau, du traitement thermique, de la finition et de l'inspection. Elle peut être sur-spécifiée lorsque la pièce ne subit pas de défaillance par indentation, déformation d'arête ou contact dur. Avant de sélectionner le matériau le plus dur disponible, confirmez si le besoin réel est la résistance à la corrosion, la capacité de charge structurelle, le comportement en fatigue, l'assemblage fluide, la finition esthétique, un faible frottement, ou une production à moindre coût.
- Si la corrosion est le problème dominant, commencez par une revue des aciers inoxydables résistants à la corrosion ou des alliages spéciaux plutôt que par la dureté maximale.
- Si l'impact ou les chocs sont dominants, examinez la ténacité et la géométrie avant d'augmenter la dureté.
- Si la pièce est principalement porteuse, examinez d'abord les matériaux à haute résistance plutôt que les matériaux à contact dur.
- Si la pièce présente des bords minces non supportés, des angles vifs ou des dimensions de post-traitement serrées, vérifiez tôt le risque de distorsion et de fissuration lors du traitement thermique.
- Si la pièce nécessite seulement une durabilité de surface modérée, un matériau équilibré peut être plus sûr et plus économique qu'une option à dureté extrême.
Sur mobile, balayez horizontalement pour voir le tableau complet.
| Exigence utilisateur | Meilleure orientation matériau | Risque à examiner avant l'outillage |
|---|---|---|
| Tenue d'arête | Acier inoxydable 420, acier inoxydable 440C ou candidat de type acier à outils | Fragilité, écaillage d'arête, concentration de contraintes et distorsion due au traitement thermique |
| Surface d'usure | Acier inoxydable 440C, carbure cémenté ou autre matériau résistant à l'usure | Pression de contact, lubrification, rugosité de surface et matériau de la pièce en contact |
| Équilibre résistance et corrosion | Acier inoxydable 17-4 PH | Bon équilibre technique, mais pas la nuance d'acier inoxydable la plus dure |
| Dureté structurelle économique | Acier faiblement allié de type 4140, 4340, 4605 | Protection contre la corrosion, réponse au traitement thermique et contrôle dimensionnel |
| Contact dur extrême ou abrasion | Carbure cémenté candidat | Coût, fragilité, limites géométriques et sensibilité aux chocs |
Options de matériaux MIM à haute dureté
Le meilleur matériau MIM à haute dureté dépend si la pièce nécessite une résistance à la corrosion de type inoxydable, une résistance à l'usure plus élevée, une résistance structurelle, une tolérance aux chocs ou une dureté extrême. Utilisez les groupes de matériaux ci-dessous comme points de départ plutôt que comme substituts interchangeables.

Acier inoxydable 420 pour pièces trempables résistantes à la corrosion
Acier inoxydable 420 pour pièces MIM trempables est souvent examiné lorsqu'une pièce nécessite une trempabilité, une résistance modérée à la corrosion et un potentiel de dureté supérieur à celui des aciers inoxydables austénitiques tels que le 304 ou le 316L. Il peut être utile pour les petits composants mécaniques, les pièces de verrouillage, la quincaillerie de précision et les surfaces fonctionnelles où une exposition à la corrosion existe mais où la résistance extrême à la corrosion n'est pas la seule priorité.
Acier inoxydable 440C pour une dureté et une résistance à l'usure plus élevées
Acier inoxydable 440C pour pièces MIM à haute dureté est généralement évalué lorsque la conception nécessite une direction de matériau en acier inoxydable à dureté plus élevée. Il peut être envisagé pour les petits composants d'usure, les surfaces de type palier, les composants de vannes, les broches de contact et les pièces de précision où l'exigence principale est une surface fonctionnelle plus dure.
L'acier inoxydable 17-4 PH lorsque l'équilibre entre résistance et corrosion est important
l'acier inoxydable 17-4 PH pour MIM est mieux compris comme une direction de matériau équilibrant résistance et corrosion, et non comme l'option inoxydable la plus dure. Il peut convenir lorsque la pièce nécessite une résistance par durcissement par précipitation, des performances inoxydables et une fiabilité dimensionnelle.
Aciers faiblement alliés pour dureté structurelle après traitement thermique
Matériaux MIM en acier faiblement allié tels que 4140, 4340 et 4605 peuvent être examinés lorsque le projet nécessite des performances structurelles après traitement thermique plutôt qu'une résistance à la corrosion inoxydable.
Matériaux en carbure cémenté pour dureté et résistance à l'usure extrêmes
Matériaux en carbure cémenté pour MIM ne doivent être envisagés que lorsque l'application nécessite une résistance à l'usure extrême, des performances de contact dur ou des conditions de service dépassant les matériaux MIM à base d'acier typiques. Ils ne sont pas de simples substituts à l'acier inoxydable 420 ou 440C. L'examen doit inclure la géométrie, la charge d'impact, la fragilité, la conception des arêtes, le coût, le comportement au frittage et les exigences de finition.
Sur mobile, balayez horizontalement pour voir le tableau complet.
| Groupe de matériaux | Besoin le mieux adapté | Principal avantage | Principale limitation | Guide détaillé des matériaux |
|---|---|---|---|---|
| Acier inoxydable 420 | Pièces MIM en acier inoxydable trempable | Équilibre entre dureté et corrosion modérée | Potentiel d'usure inférieur au 440C ; le résultat final dépend du traitement thermique et de la géométrie | Acier inoxydable 420 |
| Acier inoxydable 440C | Pièces en acier inoxydable à dureté élevée | Orientation forte dureté et résistance à l'usure | Compromis entre ténacité, déformation et résistance à la corrosion | Acier inoxydable 440C |
| Acier inoxydable 17-4 PH | Équilibre résistance et corrosion | Bon équilibre technique pour pièces structurelles | Pas la voie de la dureté maximale | Acier inoxydable 17-4 PH |
| Aciers faiblement alliés 4140 / 4340 | Pièces de support de charge traitées thermiquement | Orientation vers la résistance structurelle et la trempabilité | Protection contre la corrosion généralement nécessaire | Matériaux en acier faiblement allié |
| Acier faiblement allié 4605 | Pièces structurelles MIM sensibles au coût | Orientation matière structurelle mature | Pas un matériau haut de gamme à haute dureté | Acier faiblement allié 4605 |
| Carbure cémenté | Usure extrême ou contact dur | Dureté très élevée et orientation usure | Limites de coût, de fragilité et de géométrie | Carbures cémentés |
Attente de dureté relative et méthode d'inspection
Utilisez ce tableau comme une première comparaison plutôt que comme une fiche technique ou une spécification d'acceptation. La dureté finale doit être vérifiée par rapport à l'état du matériau sélectionné, à la voie du processus MIM, à la voie du traitement thermique, aux exigences du dessin et à la méthode d'inspection.
Sur mobile, balayez horizontalement pour voir le tableau complet.
| Orientation du matériau | Attente de dureté relative | Direction d'inspection typique | Meilleur usage quand | Prudence lors de la revue |
|---|---|---|---|---|
| Acier inoxydable 420 | Orientation acier inoxydable trempable de moyenne à haute dureté | Rockwell peut convenir si la zone d'essai le permet ; une microdureté peut être nécessaire pour les petites caractéristiques | La pièce nécessite une trempabilité avec des performances inoxydables modérées | Confirmer le traitement thermique, l'exposition à la corrosion et la sensibilité aux bords |
| Acier inoxydable 440C | Orientation acier inoxydable à dureté plus élevée | Rockwell ou microdureté selon la taille de la pièce, l'épaisseur de la section et la surface d'essai | La pièce nécessite une surface d'usure ou de contact en acier inoxydable plus dure | Examiner les compromis entre ténacité, distorsion, finition de surface et corrosion |
| Acier inoxydable 17-4 PH | Orientation équilibrée résistance-dureté après un vieillissement approprié | Rockwell peut être pratique sur les surfaces appropriées ; définir l'état et l'emplacement | La pièce nécessite une résistance, un comportement inoxydable et une réponse de traitement thermique contrôlée | Ne pas la traiter comme le choix d'acier inoxydable à la dureté la plus élevée |
| 4140 / 4340 / aciers faiblement alliés sélectionnés | Direction de dureté structurelle dépendante du traitement thermique | Rockwell ou microdureté selon la géométrie et l'état final | La pièce nécessite des performances structurelles protégées et une trempabilité | Une protection contre la corrosion et un contrôle dimensionnel après traitement peuvent être nécessaires |
| Acier faiblement allié de type 4605 | Orientation pratique du matériau structurel, pas une voie premium à haute dureté | Définir l'échelle de dureté et la condition selon l'exigence du dessin | La pièce nécessite une orientation de matériau MIM structurel sensible au coût | Ne pas l'utiliser comme réponse par défaut pour une usure sévère ou une dureté extrême |
| Carbure cémenté candidat | Orientation dureté extrême et résistance à l'usure | La méthode d'inspection doit être confirmée par le système de matériau, la géométrie et l'exigence du client | La pièce subit une usure abrasive sévère ou un contact dur au-delà des matériaux MIM typiques à base d'acier | Examiner la fragilité, la charge d'impact, la conception des bords, la finition et le coût avant la sélection |
Références de dureté spécifiques à l'état publié
Les valeurs ci-dessous incluent des données de projet MIMA publiées et une observation XTMIM sur le 4340 issue de travaux antérieurs sur le MIM et le traitement thermique. Ce sont des références spécifiques à l'état, pas des garanties universelles de matériau ou des limites d'acceptation de dessin. La dureté finale dépend de la nuance exacte, de la densité, de l'état du traitement thermique, de la géométrie, de l'épaisseur de la section et de la méthode d'inspection. Définissez l'exigence de production sur le dessin et vérifiez-la dans les conditions d'inspection convenues.
Sur mobile, balayez horizontalement pour voir le tableau complet.
| Base de référence / Matériau | Condition | Dureté | Échelle de test | Source | Limitation / Mode d'emploi |
|---|---|---|---|---|---|
| Acier inoxydable MIM-420 | Traité HIP ; recuit pour opérations secondaires ; puis traité thermiquement sous vide et revenu | 40 HRC minimum | HRC | Exemple de composant MIM 420 publié | Exemple de production spécifique à une condition. N'utilisez pas 40 HRC comme cible par défaut pour chaque projet MIM 420. |
| Acier inoxydable MIM-440C | Composant final publié avec languette de support MIM ; les paramètres détaillés de traitement thermique ne sont pas indiqués sur la page du cas | >50 HRC | HRC | Étude de cas de composant 440C publiée par MIMA | L'étude de cas confirme une application MIM de 440C à >50 HRC, mais elle ne divulgue pas suffisamment de détails sur le processus pour définir une spécification de traitement thermique. |
| Acier inoxydable MIM-17-4 PH | Traitement thermique H900 | 36–42 HRC | HRC | Étude de cas de composant 17-4 PH H900 publiée par MIMA | Utilisez ceci comme référence de condition H900 pour l'équilibre résistance/dureté, et non comme base pour considérer le 17-4 PH comme l'option d'acier inoxydable la plus dure. |
| Acier faiblement allié MIM-4605 | Traité thermiquement | 37–45 HRC | HRC | Étude de cas de composant 4605 publiée par MIMA | Une plage de projet publiée. D'autres pièces en 4605 peuvent utiliser différentes conditions de traitement thermique et fenêtres de dureté. |
| Acier faiblement allié 4340 — Expérience d'ingénierie XTMIM | Expérience de projet MIM sur le 4340 : avant traitement thermique / après traitement thermique spécifique au projet | Environ 35 HRC avant traitement ; supérieur à 50 HRC après traitement | HRC | Expérience directe de XTMIM en MIM et traitement thermique ; les détails des pièces clients sont confidentiels | Observation de projet basée sur l'expérience, pas une garantie universelle pour le 4340. La géométrie exacte du client et les paramètres de traitement thermique ne sont pas divulgués. |
Utilisation de ces valeurs : Considérez-les comme des références spécifiques à une condition plutôt que comme des substituts aux valeurs de fiche technique. Norme MPIF 35-MIM — Édition 2025 fournit la référence actuelle de la norme des matériaux MIM ; le dessin doit toujours définir le grade requis, la condition, les propriétés minimales et les exigences d'inspection applicables.
Dureté, résistance à l'usure et résistance mécanique ne sont pas identiques
La dureté, la résistance à l'usure et la résistance mécanique doivent être évaluées séparément. La dureté est utile pour contrôler la résistance à l'indentation, mais un matériau dur peut toujours échouer par fissuration, fatigue, corrosion, grippage, usure par adhérence, usure abrasive, mauvaise lubrification, mauvais état de surface ou instabilité dimensionnelle.

La dureté mesure la résistance à l'indentation, pas tous les modes de défaillance.
L'essai de dureté mesure la résistance à l'indentation selon une méthode, une charge, un pénétrateur et des conditions d'essai définis. Il est utile pour la comparaison des matériaux et le contrôle qualité, mais ne remplace pas une validation complète de la conception. Une seule valeur de dureté ne décrit pas automatiquement la ténacité, la résistance à la corrosion, le comportement en fatigue, l'état de surface ou la durée de vie en usure.
En MIM, la dureté finale dépend de plus que le nom de l'alliage. La préparation du feedstock, le moulage par injection, le déliantage, le frittage, la densité finale, la microstructure, le contrôle du carbone, la condition de traitement thermique et la méthode d'inspection peuvent tous influencer le résultat.
L'usure dépend des conditions de contact, pas seulement de la dureté.
Les performances d'usure dépendent du mécanisme d'usure réel. Un matériau à haute dureté peut bien fonctionner dans une condition de contact et mal dans une autre. Les points d'examen importants incluent le contact glissant ou roulant, les particules abrasives, les conditions sèches ou lubrifiées, la dureté du matériau en contact, la rugosité de surface, la pression de contact, la géométrie des bords, la température et l'exposition à la corrosion.
Si la principale préoccupation est le frottement, l'abrasion, le comportement de la surface en contact ou la durée de vie sous contact glissant répété, le projet doit également être examiné sous l'angle des matériaux MIM résistants à l'usure pour l'usure par glissement et par abrasion.
Une résistance mécanique élevée est une question différente concernant le matériau.
La résistance mécanique est liée à la capacité de charge, au comportement en traction, à la résistance à la limite d'élasticité et à la fiabilité structurelle. La dureté est plus étroitement liée à la résistance à l'indentation locale ou à la déformation de surface. Une pièce peut nécessiter une résistance mécanique élevée sans exiger la dureté la plus élevée. Une autre pièce peut nécessiter une surface de contact dure sans supporter une charge structurelle élevée.
Pour la capacité de charge structurelle, examinez les matériaux MIM à haute résistance pour les pièces porteuses. Pour un contact dur ou une usure de surface, les aciers 420, 440C, certains aciers faiblement alliés ou les candidats en carbure cémenté peuvent être plus pertinents selon l'environnement.
Comment le traitement thermique affecte les pièces MIM à haute dureté
De nombreux projets MIM à haute dureté dépendent du traitement thermique, mais celui-ci ne doit pas être considéré comme une solution de dernier recours après que les décisions de conception sont déjà figées. Il affecte la dureté, la résistance, la ténacité, le risque de déformation, l'état de surface et la planification des inspections.
La dureté dépend de l'alliage, de la densité frittée et des conditions de traitement thermique
La même famille de matériaux peut produire des résultats différents en fonction du traitement et de la condition finale. Un dessin qui dit seulement “ matériau dur ” n'est pas suffisant ; définissez la direction du matériau, la condition de traitement thermique, l'échelle de dureté, la plage cible ou d'acceptation, et la surface fonctionnelle qui doit être testée.
Variables affectant la dureté finale
- Composition de l'alliage et voie poudre/feedstock
- Conditions de déliantage et de frittage
- Densité finale et microstructure
- Contrôle du carbone le cas échéant
- Condition de traitement thermique
- Géométrie de la pièce et épaisseur de section
- Finition de surface après traitement
- Emplacement d'inspection et échelle de dureté
Ce qui doit être examiné tôt
- Si l'objectif de dureté est fonctionnel ou sur-spécifié
- Si la pièce peut tolérer une déformation post-traitement
- Si une surface critique nécessite un usinage ou un polissage final
- Si l'essai de dureté choisi convient à la géométrie de la pièce
- Si le matériau doit être réexaminé dans le cadre d'un matériaux MIM traitables thermiquement et traitement post-frittage path
Le traitement thermique peut améliorer la dureté mais peut affecter les dimensions
Le traitement thermique peut créer des déformations, en particulier dans les pièces asymétriques, les sections minces, les longues caractéristiques non supportées, les transitions brusques et les pièces avec une répartition de masse inégale. Pour les pièces MIM, ce risque se combine avec le retrait de frittage normal et la compensation d'outillage. L'équipe de conception doit examiner la stratégie de référence, les dimensions critiques, la séquence de traitement thermique et si un calibrage final, une rectification, un polissage ou un usinage est nécessaire.
Expérience en ingénierie — 4340 : Lors d'un projet antérieur de MIM 4340 et d'une expérience de traitement thermique, une dureté d'environ 35 HRC a été observée avant le traitement thermique et supérieure à 50 HRC après le traitement thermique. Ces valeurs sont des observations basées sur l'expérience du projet, et non des propriétés garanties universelles pour chaque pièce MIM 4340. La dureté finale dépend de la voie de traitement thermique spécifiée, de l'épaisseur de la section, de la géométrie, des conditions du processus et de la méthode d'inspection. Par conséquent, le dessin doit définir la condition finale requise et la plage d'acceptation.
Avant l'outillage : Lorsqu'un projet exige à la fois une dureté élevée et des dimensions précises, confirmez que l'ensemble du processus peut répondre aux exigences de dureté, dimensionnelles, de surface et de coût, et pas seulement que l'alliage peut être durci.
Tableau de sélection des matériaux pour composants MIM à haute dureté
Commencez la sélection des matériaux par la fonction de la pièce. Utilisez le tableau comme guide de présélection ; le matériau et l'état finaux nécessitent toujours une révision spécifique au dessin.
Sur mobile, balayez horizontalement pour voir le tableau complet.
| Exigence de la pièce | Orientation du matériau candidat | Que confirmer avant l'outillage |
|---|---|---|
| Petit engrenage avec contact glissant | 420, 440C ou acier faiblement allié | Mode d'usure, traitement thermique, distorsion des dents et lubrification |
| Loquet de verrouillage ou cliquet mécanique | 420, 17-4 PH ou 4140 | Usure des bords, charge d'impact et exposition à la corrosion |
| Broche ou plongeur à contact dur | 440C, 4340 ou carbure cémenté | Pression de contact, matériau de la pièce en contact et fragilité |
| Composant de dispositif de précision réglementé | 420, 440C ou Co-Cr si applicable | Exigence de nettoyage, passivation, méthode d'essai de dureté et exigence de conformité des matériaux |
| Pièce d'usure de pompe ou de vanne | 440C, carbure cémenté ou alliage résistant à la corrosion | Exposition aux fluides, particules d'usure et état de la surface d'étanchéité |
| Mécanisme électronique ou grand public | 420, 17-4 PH ou acier faiblement allié | Finition de surface, condition de corrosion et frottement d'assemblage |
| Caméra miniature ou élément rotatif | 440C, 4140 ou 4340 | Fatigue, rugosité de surface et distorsion due au traitement thermique |
| Pièce de contact soumise à une forte usure abrasive | Carbure cémenté candidat | Charge d'impact, conception des bords, coût et exigences de finition |
Complétez la revue des matériaux avant l'outillage. Une fois le moule conçu, les changements de matériaux tardifs peuvent affecter le comportement au retrait, la compensation dimensionnelle, le traitement thermique et le calendrier des essais. Pour une comparaison plus large des matériaux, utilisez la Guide de sélection des matériaux MIM ou le Acier inoxydable 420 vs 440C comparaison.
Risques de conception et de procédé dans les pièces MIM à haute dureté
Les matériaux à haute dureté peuvent améliorer les performances de surface, mais ils peuvent aussi rendre les faiblesses de conception plus visibles. Les petites pièces MIM ont souvent des parois minces, des trous, des fentes, des nervures, des contre-dépouilles et de petits bords fonctionnels. Ces caractéristiques doivent être examinées conjointement avec le matériau et l'état de traitement thermique.

Les arêtes fines et les angles vifs peuvent devenir des points de défaillance.
Un matériau dur peut être moins tolérant aux transitions brusques, aux arêtes fines non supportées et aux concentrations de contraintes locales. En production, un angle vif peut sembler acceptable en CAO mais devenir un risque de fissuration ou d'écaillage après frittage, traitement thermique, assemblage ou mise en service.
Le retrait de frittage et le traitement thermique peuvent modifier les dimensions critiques.
Le MIM nécessite une compensation d'outillage pour le retrait de frittage. Les projets avec des matériaux à haute dureté peuvent également nécessiter un traitement thermique après frittage, ce qui peut ajouter un risque de variation dimensionnelle ou de déformation. Plus la tolérance finale est serrée, plus la revue de la structure de référence, du support de frittage, de l'orientation de la pièce et de l'inspection post-traitement est importante.
L'état de surface affecte les performances d'usure.
Un matériau dur avec un mauvais état de surface peut encore échouer en contact glissant. La rugosité de surface, la direction de finition, le contrôle des bavures, le polissage, la passivation, le revêtement ou la rectification peuvent affecter les performances. Si deux surfaces dures frottent l'une contre l'autre, un mauvais état de surface peut augmenter le risque de frottement, de bruit, de débris d'usure ou de grippage.
L'usinage après durcissement devient plus difficile.
La stratégie d'usinage doit être envisagée tôt. Certaines caractéristiques peuvent être plus faciles à usiner avant durcissement, tandis que d'autres surfaces fonctionnelles peuvent nécessiter une finition après traitement thermique. Les matériaux plus durs peuvent augmenter le coût d'outillage, les besoins en rectification, les considérations d'électroérosion ou la complexité du polissage.
Sur mobile, balayez horizontalement pour voir le tableau complet.
| Risque | Cause fréquente | Action de revue DFM |
|---|---|---|
| Fissuration | Transitions brusques, sections minces et contrainte locale | Ajouter un rayon, revoir l'épaisseur de paroi et vérifier le chemin de charge |
| Déformation | Géométrie asymétrique, traitement thermique et support de frittage | Revoir le datum, la stratégie de support et la séquence de traitement thermique |
| Résultat de dureté instable | État du matériau ou emplacement d'essai non défini | Spécifier l'échelle de dureté, l'emplacement d'essai et l'état de traitement |
| Défaillance par usure | Hypothèse de mode d'usure erronée | Examiner le matériau de la pièce en contact, la lubrification, l'état de surface et la pression de contact |
| Coût élevé | Dureté maximale sur-spécifiée | Confirmer l'exigence fonctionnelle plutôt que de sélectionner par défaut le matériau le plus dur |
| Mauvais ajustement d'assemblage | Changement dimensionnel après traitement | Examiner l'accumulation des tolérances et le plan d'inspection final |
Dureté spécifiée sans examen du mode d'usure
Un petit mécanisme coulissant s'est vu attribuer un objectif de dureté élevé pour améliorer la durée de vie en cas d'usure, mais le dessin ne définissait pas le matériau de contact, la condition de lubrification, la rugosité de surface ou le mode d'usure réel. Le système de contact était donc sous-spécifié, même si l'exigence de dureté semblait claire.
Le risque sous-jacent n'était pas seulement l'indentation. La pression de contact, la surface de contact, la lubrification, la finition de surface et les débris d'usure pouvaient tous contrôler la durée de vie en service, de sorte que l'augmentation de la dureté seule ne pouvait pas résoudre le problème d'usure.
La réponse d'ingénierie consiste à définir le mécanisme d'usure avant la sélection finale du matériau : le matériau de contact, la condition de contact, la lubrification, la finition de surface et la méthode de test de dureté doivent être convenus ensemble. Lorsque l'usure est le principal mode de défaillance, la sélection des matériaux doit également être vérifiée par rapport à la voie des matériaux MIM résistants à l'usure.
Déformation due au traitement thermique dans un composant dur et mince
Un petit composant MIM durcissable avec des bras minces et un bord de verrouillage a atteint la direction de dureté prévue après traitement thermique, mais une dimension fonctionnelle critique est devenue instable. Le choix du matériau n'était qu'une partie du problème.
L'asymétrie géométrique, les caractéristiques minces non supportées, le retrait de frittage, la réponse au traitement thermique et le contrôle des datums ont tous contribué au risque dimensionnel. Se concentrer uniquement sur la dureté a retardé la discussion dimensionnelle jusqu'à trop tard dans le processus.
La réponse d'ingénierie consiste à connecter la géométrie et la séquence de processus avant l'outillage : examiner les rayons, la stratégie de datum, les zones fonctionnelles critiques, la compensation de frittage, la stratégie de support et les exigences d'inspection post-traitement, ainsi que l'objectif de dureté.
Essais de dureté et contrôles de réception
Les exigences de dureté doivent être formulées de manière à pouvoir être contrôlées de façon cohérente. Un dessin qui indique simplement “ dureté élevée ” ou “ matériau dur ” n'est pas suffisant pour la production ou la communication avec le fournisseur. La méthode d'essai, l'emplacement et l'état du matériau doivent être définis avant l'outillage, ou au moins avant la finalisation du plan de première inspection.
Dureté Rockwell pour les pièces métalliques MIM
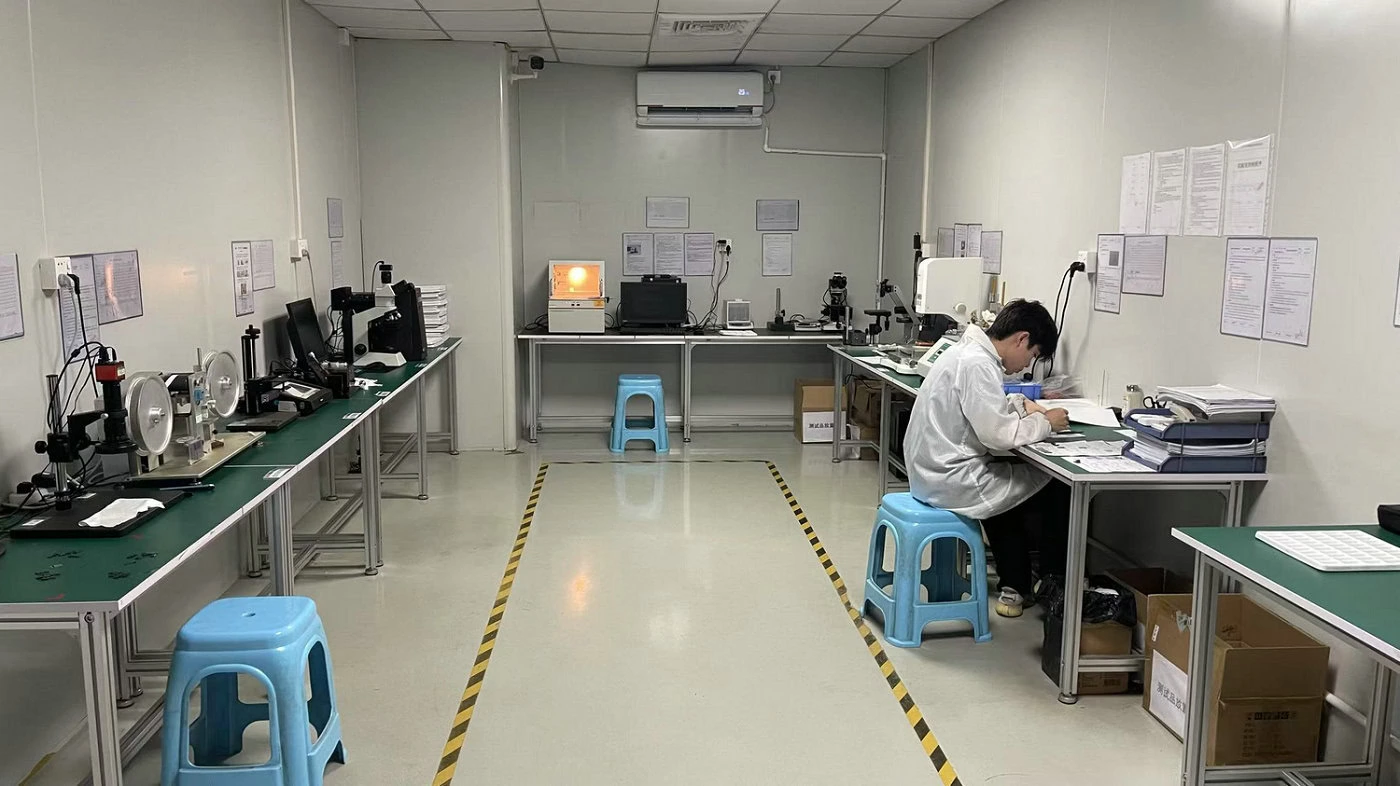
La dureté Rockwell est couramment utilisée pour les composants métalliques lorsque la géométrie de la pièce et la zone de test permettent un essai fiable. ASTM E18-25 couvre les essais de dureté Rockwell des matériaux métalliques et comprend les exigences relatives à la méthode d'essai, à l'équipement, à l'épaisseur et à l'emplacement de la pièce d'essai. Un résultat Rockwell spécifique à un emplacement ne doit pas être automatiquement considéré comme représentatif de la pièce entière. Pour les composants MIM, le dessin doit identifier l'emplacement d'acceptation lorsque la géométrie locale ou l'épaisseur de la section pourrait affecter le résultat.
Microdureté Vickers ou Knoop pour les petites caractéristiques ou sections minces
Pour les petites pièces MIM, les sections minces, les zones traitées en surface, les régions durcies localement ou les très petites zones de test, les méthodes de microindentation Vickers ou Knoop peuvent être plus pertinentes. ASTM E384-22 couvre les essais de dureté par microindentation et souligne l'importance de la force d'essai, de la préparation de l'échantillon et de la variation de dureté locale. Ceci est important lorsqu'une petite caractéristique ou une région localisée est acceptée plutôt que la pièce en vrac.
Quand Rockwell peut ne pas convenir aux petites pièces MIM
Les essais Rockwell peuvent être difficiles lorsque la surface d'essai disponible est trop petite, courbée, mince, rugueuse, proche d'un bord ou affectée par la géométrie locale. Pour les pièces MIM miniatures, les zones fonctionnelles locales peuvent nécessiter des essais de microdureté Vickers ou Knoop au lieu d'une valeur Rockwell générale. Les matériaux de référence standard de dureté NIST supportent l'étalonnage et la vérification des échelles Rockwell C ainsi que des microdureté Knoop et Vickers, renforçant ainsi pourquoi l'échelle, l'état de l'équipement et la méthode d'essai doivent être spécifiés de manière cohérente.
Que faut-il définir sur le dessin ?
Un appel de dureté utile doit être vérifiable, pas seulement descriptif. Définissez les éléments ci-dessous avant la planification finale de l'acceptation afin que le fournisseur et le client évaluent la même condition de matériau et le même emplacement de test.
Sur mobile, balayez horizontalement pour voir le tableau complet.
| Élément de dessin | Ce qui doit être défini | Pourquoi c'est important |
|---|---|---|
| Matière et état final | Nuance d'alliage plus l'état final requis : tel que fritté, trempé, revenu, vieilli ou autre. | Le nom de l'alliage seul ne définit pas la dureté finale. |
| Exigence de dureté | Minimum, cible ou plage acceptable, ainsi que l'échelle, telle que HRC, HV ou HK. | Empêche des critères d'acceptation ambigus. |
| État de traitement thermique | État de traitement requis ou spécification de traitement approuvée lorsque le traitement thermique fait partie du processus. | Le même alliage peut produire des résultats de dureté et dimensionnels différents dans des conditions différentes. |
| Méthode et échelle de test | Rockwell, Vickers, Knoop ou une autre méthode convenue qui convient à la géométrie de la pièce. | Les différentes méthodes ne sont pas interchangeables sans une base convenue. |
| Emplacement du test | Surface fonctionnelle, zone définie ou zone d'échantillon préparée | Un résultat local peut ne pas représenter le composant entier. |
| État de surface / échantillon | Tel que reçu, préparé, poli, sectionné, revêtu ou autre état pertinent avant le test | L'état et la préparation de la surface peuvent affecter la qualité et l'interprétation de la mesure. |
| Base d'échantillonnage et d'acceptation | Pièce de production, éprouvette, échantillon préparé, fréquence d'inspection et plan d'échantillonnage si nécessaire | Aligne l'inspection du fournisseur avec la méthode d'acceptation du client. |
| Exigences fonctionnelles connexes | Exigences d'usure, de résistance, de corrosion, de finition de surface, dimensionnelles ou de surface d'accouplement qui interagissent avec la dureté | Empêche l'optimisation de la dureté alors que le mode de défaillance réel reste non résolu. |
Quelle propriété du matériau doit guider la sélection ?
La dureté élevée se recoupe souvent avec la résistance à l'usure, la résistance mécanique, la réponse au traitement thermique et la résistance à la corrosion. Commencez par la propriété la plus directement liée au mode de défaillance dominant. Choisissez une voie de matériau à haute dureté pour la résistance à l'indentation, au contact dur ou à la rétention des arêtes ; utilisez les guides associés ci-dessous lorsque l'usure, la charge structurelle, la réponse au traitement thermique ou la corrosion sont l'exigence principale.
Sur mobile, balayez horizontalement pour voir le tableau complet.
| Guide | Focus technique principal | Utilisez-le quand |
|---|---|---|
| Matériaux MIM à haute dureté | Résistance à l'indentation de surface, contact dur et rétention des arêtes | Vous avez besoin d'un candidat matériau dur |
| Matériaux MIM résistants à l'usure | Mécanismes d'usure et comportement des surfaces en contact | Vous devez résoudre un problème de frottement, d'abrasion ou d'usure par glissement |
| Matériaux MIM à haute résistance | Performance en traction, limite d'élasticité et charge structurelle | Vous avez besoin d'une capacité de charge structurelle |
| Matériaux MIM traitables thermiquement | Réponse au traitement thermique et risque dimensionnel | Vous avez besoin d'une revue de durcissement, de vieillissement ou de traitement post-frittage |
| Matériaux MIM résistants à la corrosion | Résistance chimique et environnementale | Vous avez besoin d'une revue d'exposition à la corrosion |
Que fournir pour la revue matériau et DFM
Si votre projet nécessite un matériau MIM à haute dureté, l'étape suivante la plus utile est une revue matériau et DFM basée sur un plan. Cela permet de confirmer si l'objectif de dureté, l'orientation du matériau, la géométrie, les tolérances et le processus sont alignés avant l'outillage.
Informations nécessaires pour la revue des matériaux à haute dureté
- Dessin 2D et fichier CAO 3D
- Matériau cible ou matériau candidat
- Dureté cible et échelle de dureté
- Condition de traitement thermique requise, si déjà définie
- Surface d'usure fonctionnelle ou zone de contact dur
- Matériau de la pièce en contact.
- Charge de fonctionnement ou pression de contact, si connue
- Condition de glissement, roulement, impact ou abrasion
- Exposition à la corrosion, aux fluides, au nettoyage ou à la température
- Exigence de finition de surface
- Dimensions critiques et exigences de tolérance
- Volume annuel prévu
- Stade de prototypage, d'essai ou de production
- Contexte de l'application
Ce que les ingénieurs XTMIM doivent examiner avant l'outillage
- Adéquation du matériau et voie d'approvisionnement en feedstock disponible
- Réalisme de l'objectif de dureté
- Traitement thermique et risque de déformation
- Retrait de frittage et compensation d'outillage
- Risque lié aux arêtes, coins, nervures, fentes et trous
- État de surface et besoins de post-traitement
- Exigence d'usinage, rectification, polissage ou revêtement
- Méthode d'inspection et emplacement du test de dureté
- Faisabilité de production, facteurs de coût et adéquation au volume prévu
Demander une revue de matériau MIM à haute dureté
Si votre pièce MIM nécessite une dureté élevée, une résistance à l'usure, des performances de contact dur ou une rétention d'arête, envoyez votre dessin pour une revue matériau et DFM avant l'outillage. Veuillez inclure les dessins 2D, fichiers CAO 3D, dureté cible, échelle de dureté, matériau candidat, matériau de contact, condition d'usure, exigence d'état de surface, dimensions critiques, volume annuel prévu et contexte d'application.
XTMIM peut évaluer si l'acier inoxydable 420, l'acier inoxydable 440C, le 17-4 PH, certains aciers faiblement alliés, les matériaux en carbure cémenté ou une autre direction de matériau MIM est plus appropriée. L'analyse peut également identifier les risques liés à la distorsion due au traitement thermique, aux bords minces, aux angles vifs, au retrait de frittage, à l'état de surface, à l'usinage secondaire et au contrôle de dureté avant que le projet n'entre dans la phase d'outillage ou de planification de production.
FAQ : Matériaux MIM à haute dureté
Quels sont les meilleurs matériaux à haute dureté pour les pièces MIM ?
Les orientations courantes des matériaux MIM à haute dureté incluent l'acier inoxydable 420, l'acier inoxydable 440C, certains aciers faiblement alliés traitables thermiquement, des candidats de type acier à outils, et des matériaux en carbure cémenté pour une usure extrême. Le meilleur choix dépend de l'objectif de dureté, du mode d'usure, de l'exposition à la corrosion, de l'exigence de ténacité, des conditions de traitement thermique, de la géométrie et de la méthode d'inspection.
Quel matériau MIM offre la dureté la plus élevée ?
Les candidats en carbure cémenté sont souvent examinés lorsque le projet exige la dureté directionnelle la plus élevée et une résistance sévère à l'usure, tandis que l'acier inoxydable 440C est généralement envisagé pour les pièces MIM en acier inoxydable à dureté plus élevée. Le meilleur choix dépend toujours de la géométrie, de la charge d'impact, de la conception des bords, de l'exposition à la corrosion, de la méthode de finition et des exigences d'inspection. Ne sélectionnez pas un matériau uniquement sur la base de sa dureté maximale.
Le 440C est-il plus dur que l'acier inoxydable 420 dans les applications MIM ?
Le 440C est généralement envisagé lorsqu'une pièce MIM en acier inoxydable nécessite une dureté et une résistance à l'usure supérieures à celles du 420. Cependant, le résultat final dépend de l'état du matériau, du processus de frittage, du traitement thermique, de la géométrie et de la méthode d'acceptation. Le 420 peut encore être un meilleur choix lorsque le projet nécessite une option en acier inoxydable trempable avec un équilibre différent entre le coût, le comportement à la corrosion, la ténacité ou la fabricabilité.
Une dureté plus élevée signifie-t-elle toujours une meilleure résistance à l'usure ?
Non. Une dureté plus élevée peut aider à résister à l'indentation et à certaines formes de déformation de surface, mais la résistance à l'usure dépend également de la pression de contact, du matériau en contact, de la lubrification, de la rugosité de surface, des particules abrasives, de l'exposition à la corrosion et du type de mouvement. Si la préoccupation principale est le frottement ou l'abrasion, le projet doit être examiné comme un système d'usure, et non seulement comme une exigence de dureté.
Le 17-4 PH peut-il être utilisé comme matériau MIM à haute dureté ?
Le 17-4 PH peut être utilisé lorsque le projet nécessite un équilibre entre résistance, comportement anticorrosion inoxydable et réponse au durcissement par précipitation. Il ne doit pas être considéré comme le choix d'acier inoxydable offrant la dureté la plus élevée. Si la dureté de surface ou la résistance à l'usure est l'exigence principale, les orientations vers le 420, le 440C ou d'autres matériaux durs peuvent devoir être examinées.
Les pièces MIM peuvent-elles être traitées thermiquement après le frittage ?
Certains matériaux MIM peuvent être traités thermiquement après frittage, selon le système d'alliage et les exigences du projet. Le traitement thermique peut améliorer la dureté ou la résistance, mais il peut également affecter les dimensions, la distorsion, l'état de surface, le coût et la planification des contrôles. Le traitement thermique doit être examiné avant l'outillage, en particulier pour les pièces minces, asymétriques ou à tolérances serrées.
Quel test de dureté est utilisé pour les pièces MIM ?
La méthode d'essai de dureté dépend du matériau, de la taille de la pièce, de l'épaisseur de la section, de la surface d'essai et des exigences du plan. La dureté Rockwell peut être utilisée pour les pièces métalliques appropriées et les zones d'essai accessibles. La microdureté Vickers ou Knoop peut être plus adaptée pour les petites sections, les zones locales ou les caractéristiques minces. L'échelle de dureté, l'emplacement d'essai et l'état doivent être clairement définis sur le plan.
Les petites pièces MIM doivent-elles utiliser les tests de dureté HRC, HV ou HK ?
L'échelle de dureté doit correspondre au matériau, à l'épaisseur de la section, à la surface d'essai, à la zone fonctionnelle et aux exigences du dessin ou du client. HRC peut être pratique pour les pièces métalliques appropriées avec une surface d'essai accessible suffisante. HV ou HK peuvent être plus appropriés pour les petites caractéristiques, les sections minces, les zones durcies localisées ou les zones d'échantillon préparées. La méthode et l'emplacement de l'essai doivent être confirmés avant la planification de l'inspection finale.
Quelles informations dois-je envoyer avant de sélectionner un matériau MIM à haute dureté ?
Envoyez le dessin 2D, le fichier CAO 3D, la dureté cible, l'échelle de dureté, le matériau candidat, la surface d'usure fonctionnelle, le matériau de contact, les conditions de fonctionnement, l'exigence de finition de surface, les dimensions critiques, l'exposition à la corrosion, l'exigence de traitement thermique, le volume annuel estimé et le contexte d'application. Ces détails aident l'équipe d'ingénierie à évaluer l'adéquation du matériau et les risques DFM avant l'outillage.
Normes et références techniques
La sélection des matériaux MIM à haute dureté doit être guidée par des références reconnues en matière de matériaux et d'essais de dureté, mais les normes ne doivent pas remplacer une analyse technique spécifique au projet. Les valeurs de propriétés spécifiques des matériaux, les cibles de dureté et les méthodes d'acceptation doivent être confirmées par rapport à la dernière norme officielle applicable, à la fiche technique du matériau, à l'exigence du dessin, à la spécification du client et aux résultats d'essais réels.
- Norme MPIF 35-MIM — Édition 2025: la référence actuelle de la norme des matériaux MIM ; la MIMA stipule que l'édition 2025 remplace les éditions précédentes.
- Normes MPIF: normes de support et ressources de méthodes d'essai pour la spécification des matériaux de métallurgie des poudres et MIM.
- ASTM E18-25: méthodes actives actuelles d'essai de dureté Rockwell pour les matériaux métalliques, y compris les exigences relatives à la méthode d'essai, à l'équipement, à l'épaisseur et à l'emplacement de l'essai.
- ASTM E384-22: méthode active actuelle d'essai de dureté par micro-indentation couvrant les essais Knoop et Vickers pour des régions petites ou localisées.
- Matériaux de référence de norme de dureté NIST: matériaux de référence pour l'étalonnage et la vérification des échelles de dureté Rockwell C, Knoop et Vickers.