Yaygın MIM tasarım hataları genellikle çizim aşamasında başlar, ancak maliyetleri daha sonra kalıplama, enjeksiyon, bağlayıcı giderme, sinterleme, muayene veya ikincil işlemlerde ortaya çıkar. Bir ürün tasarım mühendisi için temel soru, geometrinin kalıplanıp kalıplanamayacağı değil, aynı zamanda parçanın yeşil parça (molded part) elleçlemesine dayanabilmesi, sıkışmış bağlayıcı riski olmadan bağlayıcısının giderilebilmesi, sinterleme sırasında öngörülebilir şekilde büzülmesi, kritik boyutları koruyabilmesi ve gereksiz sinterleme sonrası talaşlı işlemeden kaçınabilmesidir. Bir CNC prototip çizimi veya plastik enjeksiyon kalıplama konsepti, metal enjeksiyon kalıplama ince metal toz ve bağlayıcı besleme stoğu, enjeksiyon kalıplama, bağlayıcı giderme, yüksek sıcaklıkta sinterleme ve kalıp telafisi kullandığı için MIM'e özgü DFM incelemesi gerektirebilir. Kalıp onayından önce, duvar kalınlığı değişimini, desteksiz özellikleri, alt kesimleri, yolluk izlerini, ayırma hatlarını, büzülme varsayımlarını, tolerans stratejisini, malzeme onayını ve RFQ eksiksizliğini gözden geçirin, çünkü her biri kalıp fizibilitesini, sinterleme stabilitesini, boyutsal kontrolü veya ikincil işlem maliyetini etkileyebilir.
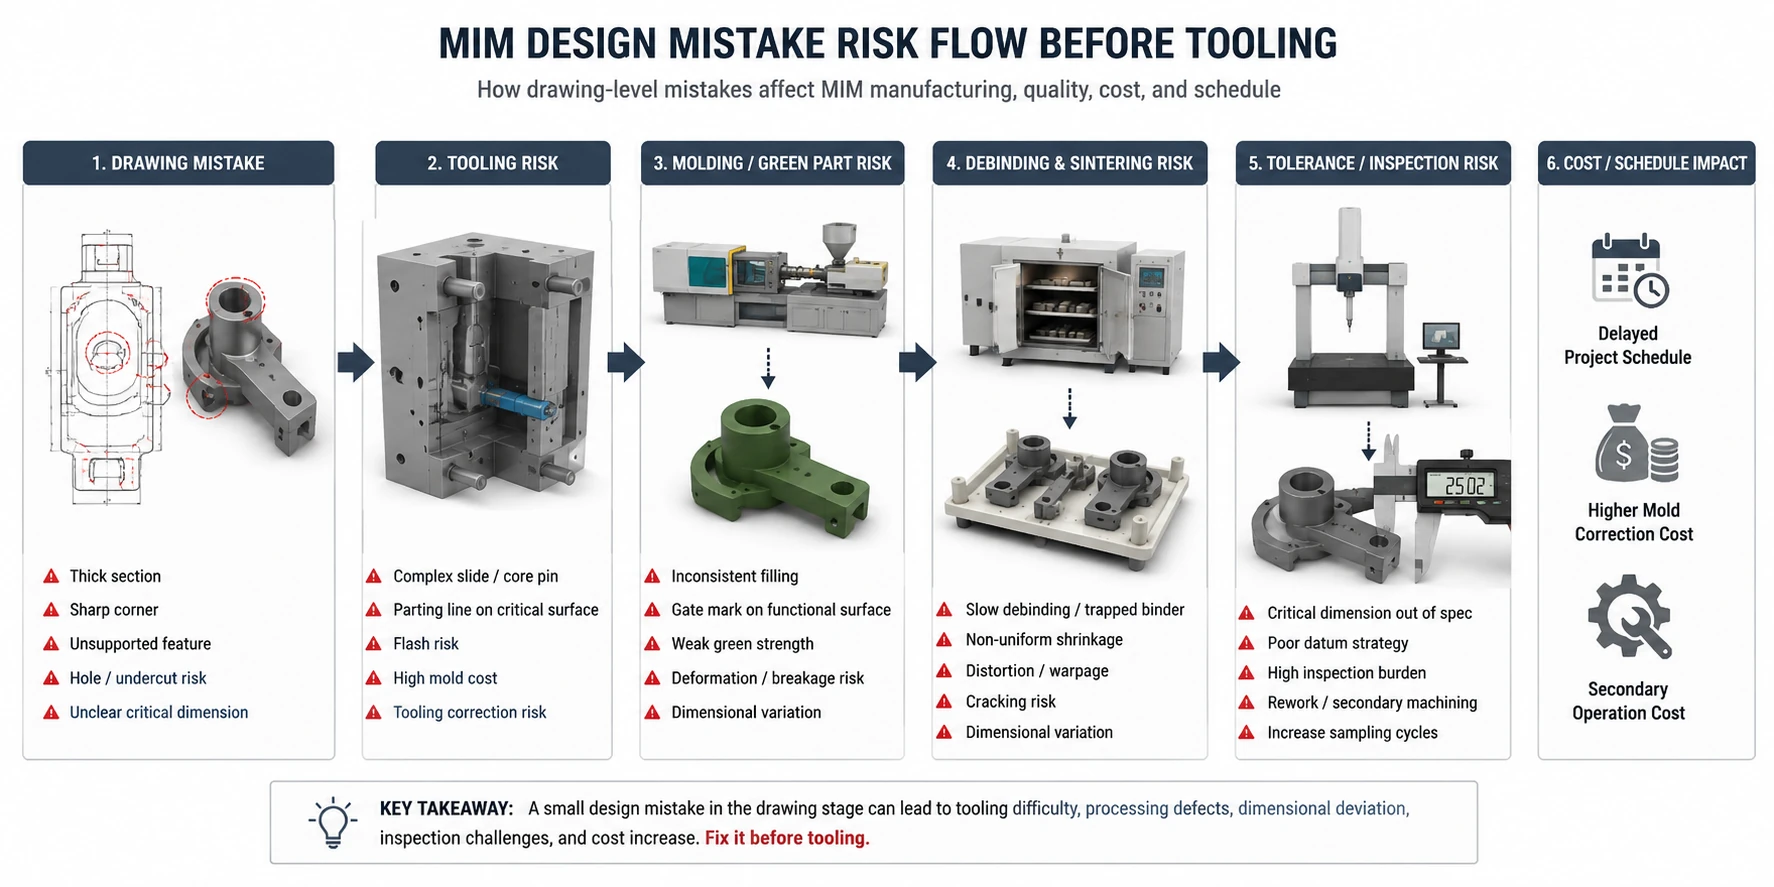
En Yüksek Riskli MIM Tasarım Hatalarıyla Başlayın
Kalıp onayından önce, kalıp fizibilitesini, sinterleme stabilitesini veya kritik boyut kontrolünü değiştirebilecek hatalara öncelik verin. Bu sorunlar genellikle kalıp yapıldıktan sonra düzeltilmesi daha zor ve daha pahalıdır, bu nedenle daha düşük riskli çizim ayrıntılarına odaklanmadan önce bunları gözden geçirin.
Parça, aşırı kalıp karmaşıklığı olmadan doldurulabilir, serbest bırakılabilir, itilebilir ve kontrol edilebilir mi?
Parça, sinterleme sırasında kabul edilemez distorsiyon veya düzlük kaybı olmadan büzülebilir ve durabilir mi?
Sıkı toleranslar yalnızca işlevsel olarak gerekli oldukları yerlerde mi uygulanıyor?
Bir sorun ana proje riski haline geldiğinde, ilgili gereksinimleri şunlar için kontrol edin: duvar kalınlığı, besleme ağzı tasarımı, kalıp tasarımı, büzülme telafisi, veya MIM toleransları kalıp tasarımı donmadan önce.
Tam bir kalıp öncesi inceleme dizisi için şunları izleyin: MIM DFM inceleme süreci ve MIM DFM tasarım kontrol listesi.
Hata Öncelik Haritası: Tasarım Hatasından Üretim Riskine
Bu riskleri potansiyel üretim etkilerine göre inceleyin. Kalıp fizibilitesini, sinterleme stabilitesini veya kritik boyut kontrolünü değiştirebilecek sorunlarla başlayın; projeye özel DFM kararları, gerçek geometri, malzeme, tolerans ve uygulama gereksinimlerine dayanmalıdır.
| Öncelik | Tasarım Hatası Türü | Ana Üretim Riski | Takım Öncesi İnceleme |
|---|---|---|---|
| Yüksek | İç alttan kesikler, bloke edilmiş kalıp yönü, desteklenmeyen maça pimleri | Karmaşık sürgüler, flaş, kalıp maliyeti, çıkarma riski | Kalıp açma yönü, ayırma hattı, maça pimi desteği |
| Yüksek | Kalın kesitler veya ani duvar geçişleri | Düzgün olmayan büzülme, distorsiyon, çatlama, çöküntü izleri | Et kalınlığı, kor tasarımı, kaburga tasarımı, geçiş radyüsü |
| Yüksek | Uzun açıklıklar veya konsollar için sinterleme destek yüzeyi yok | Eğrilme, düzlük kaybı, boyutsal sapma | Altlık temas yüzeyi, yönlendirme, destek stratejisi |
| Yüksek | Tüm boyutlara uygulanan sıkı toleranslar | Yüksek muayene maliyeti, işleme talebi, numune düzeltmeleri | Kritik boyutlar, referans noktası stratejisi, sinterlenmiş haldeki ve işlenmiş özellikler |
| Orta | Yolluk izinin fonksiyonel veya kozmetik bir yüzeyde bulunması | Yüzey hatası, sızdırmazlık sorunu, montaj uyumsuzluğu | Yolluk konumu, akış yolu, korunan yüzey haritası |
| Orta | Malzeme, ısıl işlem veya yüzey kaplamanın geç onaylanması | Özellik uyumsuzluğu, maliyet değişikliği, proses değişiklikleri | Malzeme sınıfı, sertlik, korozyon, manyetik veya aşınma gereksinimi |
| Orta | RFQ çiziminde referans noktaları, uygulama, yıllık hacim veya muayene notları eksik | Eksik teklif, net olmayan üretilebilirlik incelemesi | 2D/3D dosyalar, kritik boyutlar, uygulama geçmişi |

Yaygın MIM Tasarım Hataları ve Pratik Düzeltmeler
Kalıp öncesi inceleme sırasında, her tekrarlayan tasarım sorununu nedenine, üretim sonucuna ve düzeltme yoluna göre değerlendirin, ardından geometri değişikliği, kalıp ayarlaması, proses kontrolü, muayene planlaması veya ikincil işlem gerektirip gerektirmediğini belirleyin.
Hata 1: Bir CNC veya Plastik Enjeksiyon Çizimini MIM'e Hazır Olarak Kabul Etmek
Yaygın bir hata, bir CNC prototip çizimini veya plastik enjeksiyon kalıplama parça tasarımını doğrudan MIM teklifi için göndermektir. CNC tasarımı genellikle keskin iç köşeleri, derin işlenmiş cepleri ve malzemenin katı bir bloktan çıkarıldığını varsayan özellikleri kabul eder. Plastik enjeksiyon kalıplama da MIM ham dayanımını, bağlayıcı giderme yolunu, sinterleme büzülmesini veya metal tozu besleme stoğu davranışını tam olarak yansıtmayan tasarım varsayımları kullanabilir.
Düzeltme, parçayı yalnızca bir şekil olarak değil, bir MIM parçası olarak incelemektir. Geometrinin besleme stoğu ile doldurulup doldurulamayacağını, kalıptan serbest bırakılıp bırakılamayacağını, yeşil parça olarak işlenip işlenemeyeceğini, tuzaklı bağlayıcı riski olmadan bağlayıcısı giderilip giderilemeyeceğini, sinterleme sırasında desteklenip desteklenemeyeceğini ve gerçek kritik boyutlara göre incelenip incelenemeyeceğini kontrol edin. MIM'e özgü geometri ve DFM sınırları için şuraya bakın: MIM parça tasarım prensipleri ve karmaşık hassas parçalar için metal enjeksiyon kalıplama tasarımı.
Hata 2: Kalın veya Düzgün Olmayan Kesitli Duvarlar Tasarlamak
Duvar kalınlığı değişimi, MIM riskinin en yaygın kaynaklarından biridir. Kalın kesitler bağlayıcı gidermeyi yavaşlatabilir, malzeme kullanımını artırabilir ve düzgün olmayan sinterleme büzülmesine neden olabilir. Kalın ve ince alanlar arasındaki ani geçişler ayrıca gerilim yoğunlaşması, çökme izleri, distorsiyon veya çatlama riski oluşturabilir.
Düzeltme her zaman her alanı inceltmek değildir. Gerçek amaç, duvar kalınlığını mümkün olduğunca tekdüze hale getirmek, uygun yerlerde çekirdekleme veya nervür tasarımı kullanmak ve ani kesit değişikliklerinden kaçınmaktır. Kritik parçalar için kalın bölgeler, yolluk konumu, bağlayıcı giderme yolu, sinterleme yönü ve tolerans gereksinimleri ile birlikte incelenmelidir. Duvar kalınlığı sınırları ve boyutsal sonuçlar için şuraya bakın: MIM duvar kalınlığı tasarım kılavuzu ve parça boyutları nihai MIM parça kalitesini nasıl etkiler.
Hata 3: Ani Geçişler, Keskin Köşeler ve Gerilim Yoğunlaşması Özellikleri Kullanmak
Keskin iç köşeler ve ani kesit geçişleri CAD'de kabul edilebilir görünebilir, ancak MIM'de genellikle üretim riski oluştururlar. Enjeksiyon kalıplama sırasında akış, ani geometri etrafında durabilir. Çıkarma ve ham parça taşıma sırasında kırılgan özellikler çatlayabilir veya deforme olabilir. Sinterleme sırasında gerilim yoğunlaşması ve düzgün olmayan büzülme distorsiyon riskini artırabilir.
Düzeltme, kalıplamadan önce yarıçap, geçiş geometrisi ve özellik konumunun gözden geçirilmesidir. İç köşeler, işlevin izin verdiği yerlerde yumuşatılmalıdır. İnce-kalın geçişler kademeli olmalıdır. Keskin bir kenar işlevsel olarak gerekliyse, tedarikçinin sinterleme sonrası kalıplanıp kalıplanmayacağına, coining işlemine tabi tutulup tutulmayacağına, işlenip işlenmeyeceğine veya başka bir şekilde kontrol edilip edilmeyeceğine karar verebilmesi için kritik bir özellik olarak tanımlanmalıdır.
Hata 4: Kalıp Yönü İncelemesi Yapmadan Delik, Yuva veya Alttan Kesik Eklemek
MIM karmaşık delikler, yuvalar, yan özellikler ve alttan kesikler üretebilir, ancak yine de kalıp yönü incelemesi gerektirir. Düzgün desteklenemeyen bir delik, bir çekirdek pimini bükebilir. İnce bir duvarın yakınındaki bir yuva, doldurma veya çıkarma riski oluşturabilir. Bir iç alttan kesik, sürgüler, katlanabilir çekirdekler, kalıplama sonrası işleme veya bir tasarım değişikliği gerektirebilir.
Düzeltme, her deliği, yuvası ve alt kesimi kalıp açılma yönü, çekirdek pimi desteği, ayırma hattı fizibilitesi, sızdırmazlık alanı ve flaş riski açısından incelemektir. Dahili alt kesimler “ücretsiz karmaşıklık” olarak ele alınmamalıdır. Fonksiyonel değer için haklı görülebilirler, ancak kalıp tasarımı donmadan önce incelenmelidirler. Kalıplama yönü ve çekirdek desteği sınırları için şuraya bakın: MIM delikleri, yuvaları ve alttan kesmeler ve MIM kalıp tasarımı.
Hata 5: Yolluk, Ayırma Hattı veya İtici İzlerinin Kritik Yüzeylere Yerleştirilmesi
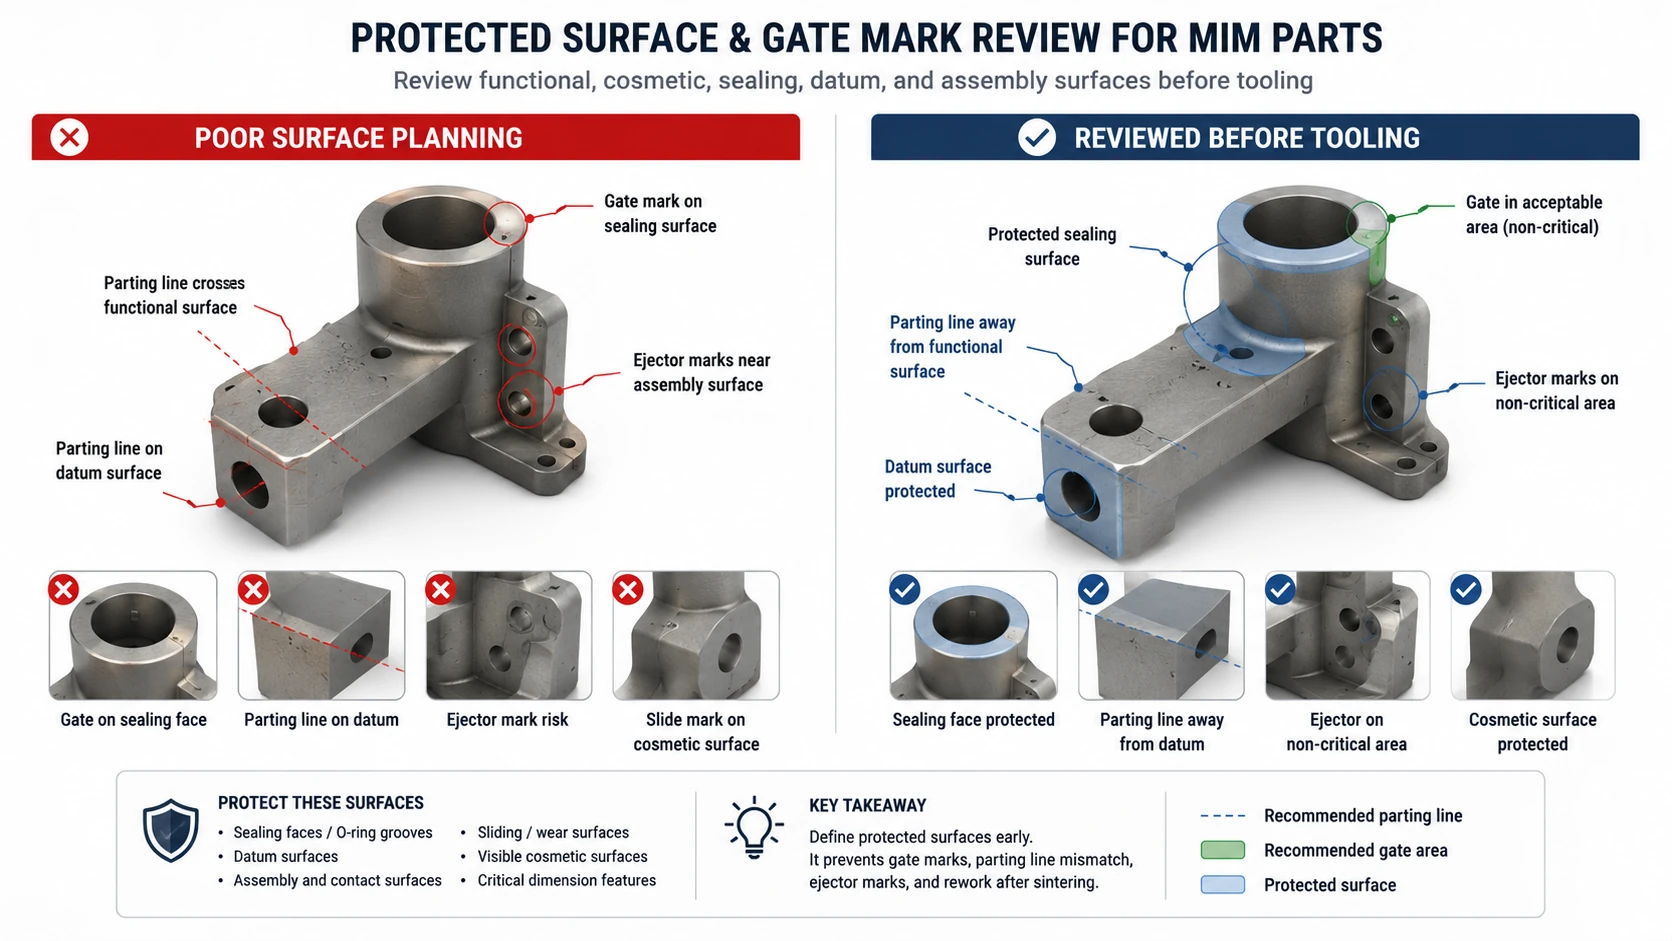
Yolluk izleri, ayırma hattı kalıntıları, itici izleri ve sürgü temas izleri sadece kozmetik sorunlar değildir. Sızdırmazlık yüzeylerine, referans yüzeylerine, kayma temas alanlarına, montaj ara yüzlerine veya görünür kozmetik bölgelere yerleştirilirlerse, işlevi, muayeneyi veya müşteri kabulünü etkileyebilirler.
Düzeltme, kalıplamadan önce korunan yüzeylerin tanımlanmasıdır. İyi bir MIM çizimi, fonksiyonel yüzeyleri, kozmetik bölgeleri, referans yüzeylerini, montaj temaslarını ve yolluk izi veya ayırma hattı uyumsuzluğu kabul edemeyen yüzeyleri belirtmelidir. Tedarikçi daha sonra yolluk konumunu, akış yolunu, ayırma hattı konumunu, ejeksiyon stratejisini ve ikincil bitirme seçeneklerini inceleyebilir. Daha fazla bilgi edinin MIM yolluk tasarımı, kalıp tasarımı, ve MIM'de kalıp tasarımı kalite riskleri.
Hata 6: Sinterleme Destek Yüzeylerinin ve Desteklenmeyen Özelliklerin Göz Ardı Edilmesi
MIM parçaları sinterleme sırasında büzülür ve parça, şeklini, düzlüğünü ve kritik boyutlarını koruyacak şekilde desteklenmelidir. Uzun açıklıklar, ince kollar, konsollar, hassas noktalar ve asimetrik kütle dağılımı, tasarım stabil destek alanları sağlamazsa bozulabilir.
Düzeltme, parçanın sinterleme yönünü erken incelemektir. Fonksiyonel veya kozmetik gereksinimlere zarar vermeden setter'larla veya desteklerle temas edebilecek yüzeyleri belirleyin. Kabul edilebilir bir destek yüzeyi yoksa, tasarım küçük geometri değişiklikleri, destek pedleri, feda edilebilir yüzeyler veya farklı bir yönlendirme stratejisi gerektirebilir. Bu nedenle sinterleme distorsiyon kontrolü, yalnızca fırın ayarlarıyla değil, geometri ve destek planlamasıyla başlar. Setter teması, yönlendirme ve distorsiyon kontrolü için şuraya bakın: MIM sinterleme destekleri ve bağlayıcı giderme ve sinterleme kalite riskleri.
Hata 7: Büzülmenin Her Özellikte Eşit Olduğunu Varsaymak
Tehlikeli bir varsayım, MIM büzülmesini her özelliğe eşit olarak uygulanan basit bir ölçek faktörü olarak ele almaktır. Gerçekte büzülme kontrolü; malzemeye, besleme stoğuna, kalıp tasarımına, parça geometrisine, et kalınlığına, sinterleme desteğine, fırın koşullarına ve boyutların nasıl ölçüldüğüne bağlıdır.
Düzeltme, kalıplama başlamadan önce kritik boyutları belirlemek ve büzülme telafisini tartışmaktır. Bazı boyutlar sinterlenmiş olarak stabil olabilir. Diğerleri ilk numunelerden sonra kalıp ayarlaması gerektirebilir. Birkaç yüksek kritik özellik ikincil işleme gerektirebilir. Anahtar, her yere aynı tolerans beklentisini uygulamak yerine fonksiyonel boyutları kritik olmayan boyutlardan ayırmaktır. Büzülme planlaması ve boyutsal kapasite için şuraya bakın: MIM sinterleme büzülmesi telafisi ve MIM toleransları.
Hata 8: Her Boyuta Sıkı Tolerans Uygulamak
Aşırı tolerans vermek, MIM proje riskini artırmanın en kolay yollarından biridir. Her boyut kritik olarak işaretlenirse, tedarikçi kalıplanmış özellikler, sinterlenmiş özellikler, işlenmiş özellikler ve muayene referans özellikleri arasında kolayca ayrım yapamaz. Bu, numune alma çabasını, muayene maliyetini, kalıp düzeltme döngülerini ve gereksiz ikincil işlemleri artırabilir.
Düzeltme, boyutları fonksiyonel gruplara ayırmaktır: işleve kritik, montajla ilgili, kozmetik, yalnızca referans ve kritik olmayan. Sıkı toleranslar, gerçekten işlevi etkileyen boyutlar için ayrılmalıdır. Bir özelliğin normal sinterlenmiş kapasiteden daha sıkı olması gerektiği yerlerde, ikincil işleme, boyutlandırma, presleme veya taşlama gerekebilir. Tolerans tahsisi ve muayene planlaması için şurayı kullanın: MIM tolerans rehberi ve MIM tolerans ve büzülme kontrol listesi.
Hata 9: Malzeme, Isıl İşlem veya Yüzey Kaplamayı Çok Geç Onaylamak
Malzeme seçimi son dekorasyon adımı değildir. MIM'de malzeme sınıfı, ısıl işlem, yüzey kaplama, korozyon gereksinimi, manyetik performans, sertlik, aşınma davranışı ve biyouyumluluk gereksinimleri sinterleme büzülmesini, sinterleme döngüsünü, ikincil işlemleri, muayeneyi ve maliyeti etkileyebilir.
Düzeltme, malzeme ve performans gereksinimlerini RFQ'dan önce veya en azından kalıp yapımından önce onaylamaktır. Malzeme hala açıksa, çizim uygulama koşullarını tanımlamalıdır: yük, aşınma, korozyon, sıcaklık, manyetik tepki, temas yüzeyi ve kozmetik beklentiler. Tedarikçi daha sonra standart bir MIM malzemesinin uygun olup olmadığını veya alternatif bir malzeme ailesinin düşünülmesi gerekip gerekmediğini değerlendirebilir. MIM malzemeleri rehberi ve malzemeyle ilgili MIM kalite riskleri.
Hata 10: Kritik Boyutlar, Referans Noktaları veya Yıllık Hacim Olmadan RFQ Çizimleri Göndermek
Bir MIM RFQ'su yalnızca bir fiyat talebi değildir. Aynı zamanda bir üretilebilirlik incelemesidir. Çizim kritik boyutları, referans noktalarını, korunan yüzeyleri, malzeme gereksinimlerini, yüzey kaplamayı, uygulamayı, yıllık hacmi ve muayene beklentilerini tanımlamıyorsa, tedarikçi daha sonra teknik veya ticari sorunlara yol açacak varsayımlarla teklif verebilir.
Düzeltme, mümkün olduğunda hem 2D çizimler hem de 3D CAD dosyaları göndermektir. Kritik boyutları net bir şekilde işaretleyin. Sinterlenmiş ve sonradan işlenmiş gereksinimleri ayırın. Korunan yüzeyleri ve kabul edilebilir işaret alanlarını belirleyin. Beklenen yıllık hacmi sağlayın çünkü kalıp stratejisi, boşluk planlaması, numune mantığı ve maliyet incelemesi üretim miktarına bağlıdır. MIM DFM tasarım kontrol listesi, teklif iste, veya çizim incelemesi için XTMIM ile iletişime geçin.
Her MIM Tasarım Sorununu Bir Sonraki Nerede İncelemeli
Bir tasarım riski belirlendiğinde, ilgili geometri, kalıp, büzülme, tolerans veya proses kontrol gereksinimlerini gözden geçirmek için aşağıdaki ilgili kılavuzu kullanın.
| Bu Sorunu Bulduysanız | Sonrakini Gözden Geçir | Neden |
|---|---|---|
| MIM'e özel inceleme yapılmadan kullanılan CNC veya plastik enjeksiyon çizimi | MIM Parça Tasarımı | MIM özelliklerini dikkate alarak geometriyi, duvar geçişlerini, yeşil parça kullanımını, sinterleme davranışını ve kritik yüzeyleri yeniden kontrol edin. |
| Kalın veya dengesiz duvar kesitleri | Duvar Kalınlığı Tasarımı | Kalıplama öncesinde duvar tekdüzeliğini, iç boşlukları, nervürleri ve kademeli geçişleri gözden geçirin. |
| Delikler, yuvalar veya ters açılar kalıp yönüyle çelişiyor | Delikler, Yuvalar ve Alttan Kesikler | Kalıp açılma yönünü, maça desteğini, ayırma hatlarını, sürgülü kalıpları ve çapak riskini kontrol edin. |
| Kapak izi veya ayırma hattı korumalı bir yüzeyle çelişiyor | Geçit Tasarımı | Akış yolunu, kabul edilebilir iz bölgelerini, fonksiyonel yüzeyleri ve kozmetik gereksinimleri gözden geçirin. |
| Uzun açıklık, ince kol veya asimetrik özellik sinterleme desteğinden yoksun | Sinterleme Destekleri | Setter temasını, yönlendirmeyi, destek yüzeylerini ve deformasyon riskini gözden geçirin. |
| Sinterleme büzülmesi tek tip bir ölçek faktörü olarak ele alınmaktadır | Sinterleme Büzülmesi Telafisi | Kritik boyutları ayırın ve kalıp ölçeklendirmesini, destek koşullarını ve numune düzeltme stratejisini gözden geçirin. |
| Çoğu veya tüm boyutlarda sıkı tolerans uygulanır | MIM Toleransları | Sinterlenmiş, işlenmiş, referans (datum) ve gerçekten kritik boyutları ayırın. |
| Tasarım karmaşıklığı nedeniyle kalıp veya ikincil işlem maliyeti artıyor | Maliyet Odaklı Tasarım | Geometriyi, kalıp karmaşıklığını, işlemeyi, yüzey işlemesini, muayeneyi ve yıllık hacmi birlikte gözden geçirin. |
| Teknik resimde hala çözülmemiş birden fazla üretilebilirlik sorusu var | MIM için DFM | Numune alma işleminden sonra her sorunu çözmek yerine, kalıp onayından önce yapılandırılmış bir DFM incelemesi kullanın. |
Bir Tasarım Hatası Yeniden Tasarım, İşleme veya Proses İncelemesi Gerektirdiğinde
Her MIM tasarım hatasının çözümü aynı değildir. Bazı sorunlar CAD yeniden tasarımı gerektirir. Bazıları kalıp stratejisi ile çözülebilir. Bazıları ikincil operasyonlarla kontrol edilmelidir. Bazıları ise MIM'in parça için en iyi üretim yöntemi olmadığını gösterebilir.

| Durum | Tercih Edilen Aksiyon | Mühendislik Nedeni |
|---|---|---|
| Kalın kesit, bağlayıcı giderme ve büzülme riski oluşturur | Yeniden tasarım, kor boşaltma veya duvar geçiş incelemesi | Geometri temel nedendir; sonradan işleme yapmak iç proses riskini ortadan kaldırmaz. |
| Kritik delik, sinterlenmiş haldekinden daha sıkı tolerans gerektirir | İkincil işleme düşünün | Tüm parçayı sıkı toleransa zorlamaktansa işleme daha kararlı olabilir. |
| İç alttan kesik, karmaşık sürgüler gerektirir | Kalıp fizibilitesini yeniden tasarlayın veya inceleyin | Eklenen kalıp karmaşıklığı maliyeti, çapak riskini ve kalıp bakımını artırabilir. |
| Uzun desteksiz açıklık sinterleme sırasında bozulur | Destek yüzeyi ekleyin veya yönlendirme stratejisini revize edin | Sinterleme bozulması, tasarım ve destek planlaması ile kontrol edilmelidir. |
| Büyük basit parça düşük karmaşıklığa ve yüksek malzeme kullanımına sahiptir | MIM uygunluğunu yeniden değerlendirin | PM, CNC, döküm, damgalama veya başka bir yöntem MIM'den daha ekonomik olabilir. |
| Kozmetik yüzey, yolluk veya ayırma hattı izlerini kabul edemez. | Yolluk/ayırma hattı planını revize edin veya son işlem ekleyin. | Yüzey gereksinimleri kalıp tasarımından önce bilinmelidir. |
Proses uygunluk notu: MIM genellikle geometri birleştirme, ince detaylar ve üretim hacminin kalıplamayı haklı çıkardığı küçük, karmaşık, yüksek yoğunluklu metal parçalar için en güçlüdür. Düşük karmaşıklığa, yüksek malzeme kullanımına veya çok düşük yıllık talebe sahip büyük ve basit bir parça, MIM kalıplamaya geçmeden önce bir proses karşılaştırması gerektirebilir.
Maliyet odaklı kararlar için inceleyin MIM tasarımı maliyet için. Parça MIM için uygun olmayabilirse, kalıplamaya geçmeden önce MIM uygunluk kontrol listesi kullanın.
MIM Kalıplama Öncesi Çizim İnceleme Kontrol Listesi
Bir MIM kalıbını serbest bırakmadan önce, çizimi aşağıdaki kontrol listesi ile inceleyin. Bu, ilk numunelerden sonra değil, kalıplamadan önce yapılmalıdır, çünkü geç açıklama kalıp varsayımlarına, numune düzeltmelerine, muayene anlaşmazlıklarına veya gereksiz ikincil işlem maliyetlerine yol açabilir.

- Kritik boyutlar açıkça işaretlenmiş mi?
- Referans noktaları (datum) tanımlanmış mı?
- Korunan yüzeyler belirtilmiş mi?
- Kabul edilebilir iz yeri, ayırma hattı ve itici izi alanları tanımlanmış mı?
- Et kalınlığı geçişleri incelenmiş mi?
- Delikler, yuvalar ve alttan kesikler kalıp yönüne göre incelenmiş mi?
- Desteksiz sinterleme alanları belirlenmiş mi?
- Toleranslar sinterlenmiş ve işlenmiş gereksinimler olarak ayrılmış mı?
- Malzeme, ısıl işlem ve yüzey kaplama gereksinimleri onaylandı mı?
- Tahmini yıllık hacim sağlandı mı?
- Uygulama ortamı biliniyor mu?
- Kritik özellikler için muayene yöntemleri veya kabul gereksinimleri tanımlanmış mı?
- Teklif öncesi ikincil işlem beklentileri belirtildi mi?
Kullanın MIM DFM tasarım kontrol listesi, tolerans ve sinterleme büzülmesi kontrol listesi, veya çiziminizi incelemeye gönderin kalıp üretimine geçmeden önce.
Temsili MIM Tasarım Senaryoları
Bu senaryolar, kalıplama, sinterleme, tolerans kontrolü ve yüzey kabulü sırasında birden fazla tasarım kararının nasıl etkileşime girebileceğini göstermek için, kalıplama öncesi inceleme sırasında karşılaşılan yaygın koşulları birleştirir.
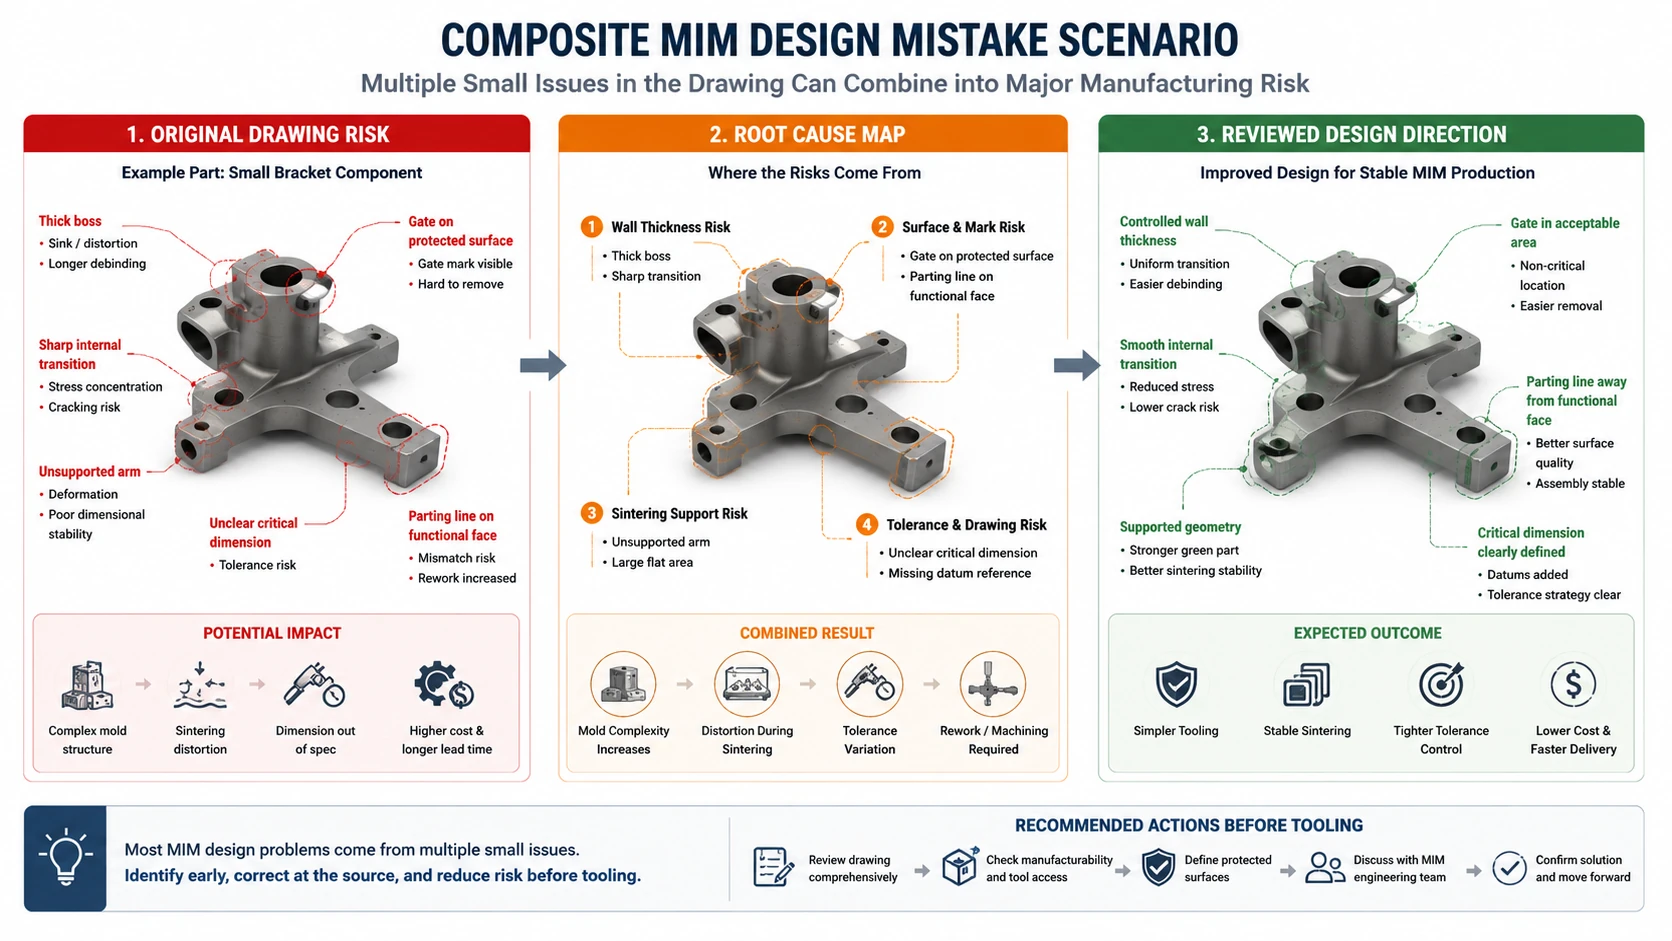
Senaryo 1: Kalın Bosslara ve Desteksiz Kollara Sahip Küçük Braket
Hangi sorun oluştu: Küçük bir hassas braket, CNC prototipinden tasarlanmıştır. İki kalın boss, ince kollar, keskin iç geçişler ve desteksiz bir açıklık boyunca düzlük gereksinimi içeriyordu.
Neden oldu: Orijinal çizim, katı malzemeden işleme için optimize edilmişti; MIM besleme stoğu akışı, bağlayıcı giderme, sinterleme büzülmesi veya pişirme sırasında destek için değil.
Temel neden: Kalın bosslar büzülmeyi etkiledi, keskin geçişler gerilimi yoğunlaştırdı ve ince kollar sinterleme sırasında sınırlı desteğe sahipti. Düzlük gereksinimi, seter temas yüzeyleri incelenmeden uygulanmıştı.
Düzeltme: Tasarım, daha düzgün duvar geçişleri, iyileştirilmiş radyus tasarımı, azaltılmış lokal kütle ve üzerinde anlaşılmış bir destek yüzeyi ile revize edildi. Kritik boyutlar genel boyutlardan ayrıldı.
Önleme: Kalıplamadan önce duvar kalınlığını, destek yüzeylerini, kritik boyutları ve fonksiyonel yüzeyleri birlikte inceleyin.
Senaryo 2: Fonksiyonel Yüzeyinde Yolluk İzi Olan Minyatür Gövde
Hangi sorun oluştu: Minyatür bir metal gövde, bir sızdırmazlık yüzeyi, iç yan özellikler ve kozmetik bir dış yüzey içeriyordu. İlk yolluk ve ayırma hattı konsepti, fonksiyonel bir temas alanının yakınında görünür izler bırakıyordu.
Neden oldu: RFQ çizimi, korunan yüzeyleri, kabul edilebilir iz bölgelerini veya montaj temas alanlarını belirtmiyordu. Tedarikçi, erken kalıp incelemesi sırasında kozmetik yüzeyleri fonksiyonel yüzeylerden net bir şekilde ayıramadı.
Temel neden: Parça MIM için uygundu, ancak çizim kalıp tasarımcısına hangi yüzeylerin korunması gerektiğini söylemiyordu.
Düzeltme: Çizim, korunan yüzey bölgeleri, kabul edilebilir yolluk izi alanları, referans noktaları ve muayene öncelikleri ile güncellendi.
Önleme: Her MIM RFQ'su, özellikle sızdırmazlık, kayma, görünür, referans ve montaj temas alanları için yüzey fonksiyon bilgisi içermelidir.
Yaygın MIM Tasarım Hataları Hakkında SSS
Bir CNC çizimini doğrudan MIM üretimi için kullanabilir miyim?
Bir CNC çizimi başlangıç noktası olarak kullanılabilir, ancak otomatik olarak MIM'e hazır kabul edilmemelidir. CNC tasarımları genellikle işlenmesi kolay ancak kalıplanması, bağlayıcı gidermesi, sinterlenmesi veya kontrolü riskli veya pahalı olan özellikler içerir. Bir MIM DFM incelemesi, et kalınlığı, sinterleme büzülmesi, korunan yüzeyler, kalıp yönü, toleranslar ve ikincil işlem ihtiyaçlarını kontrol etmelidir.
MIM'de sıkı toleranslar her zaman bir hata mıdır?
Hayır. Sıkı toleranslar, işlevsel olarak gerekliyse ve erken gözden geçirilmişse hata değildir. Hata, kritik özellikleri kritik olmayan özelliklerden ayırmadan her boyuta sıkı tolerans uygulamaktır. Bazı boyutlar sinterlenmiş haliyle uygun olabilirken, diğerleri işleme, boyutlandırma, çapak alma veya kontrol planlaması gerektirebilir.
MIM tasarım hataları kalıplamadan sonra düzeltilebilir mi?
Bazı tasarım hataları, kalıp ayarı, süreç ayarı veya ikincil işleme yoluyla kalıplamadan sonra düzeltilebilir, ancak kalıp çıkışından sonraki düzeltmeler genellikle kalıplama öncesi DFM değişikliklerinden daha sınırlı ve daha pahalıdır. Şiddetli kalın-ince geçişleri, desteksiz sinterleme açıklıkları, gerçekçi olmayan tolerans yığılmaları veya bloke kalıp yönü gibi geometri kaynaklı riskler kalıplamadan önce gözden geçirilmelidir.
Hangi MIM tasarım hataları kalıp maliyetini en çok artırır?
Kalıp maliyeti genellikle parça karmaşık sürgüler, zayıf veya uzun maça pimleri, zor ayırma hatları, iç alttan kesikler, sıkı sızdırmazlık alanları gerektirdiğinde veya numune sonrası tekrarlanan kalıp düzeltmeleri olduğunda artar. Kalıp tasarımı dondurulmadan önce yapılacak bir kalıp öncesi inceleme, kalıp açma yönünü, delikleri ve yuvaları, korunan yüzeyleri ve kritik boyutları kontrol etmelidir.
MIM tasarım incelemesi için hangi bilgileri göndermeliyim?
2D çizimler, 3D CAD dosyaları, malzeme gereksinimleri, ısıl işlem ihtiyaçları, yüzey kalitesi beklentileri, kritik boyutlar, datumlar, korunan yüzeyler, muayene gereksinimleri, yıllık hacim ve uygulama geçmişi gönderin. Bu detaylar, tedarikçinin üretilebilirliği, tolerans stratejisini, kalıp riskini ve üretim fizibilitesini incelemesine yardımcı olur.
MIM DFM İncelemesi İçin Çiziminizi Gönderin
İnce duvarlar, kalın kesitler, alttan kesikler, küçük delikler, kozmetik yüzeyler, sızdırmazlık yüzeyleri, sıkı toleranslar veya net olmayan malzeme gereksinimleri olan parçalar için, MIM DFM incelemesi için çiziminizi kalıplamadan önce gönderin.
Lütfen mevcut olduğunda aşağıdaki girdileri sağlayın:
- 2D çizim ve 3D CAD dosyası;
- malzeme sınıfı veya performans gereksinimi;
- kritik boyutlar, datum referansları ve tolerans gereksinimleri;
- yüzey kalitesi beklentileri ve korunan kozmetik veya fonksiyonel yüzeyler;
- tahmini yıllık hacim ve uygulama geçmişi.
XTMIM mühendislik ekibi, tasarımın MIM için uygun olup olmadığını, hangi özelliklerin yeniden tasarım gerektirebileceğini, kalıplama takımı riskinin nerede oluşabileceğini, sinterleme büzülmesi ve sinterleme desteğinin nasıl dikkate alınması gerektiğini ve hangi toleransların kalıplama takımı, numune üretimi veya üretim onayından önce ikincil işleme veya özel muayene gerektirebileceğini inceleyebilir.
Standartlar ve Teknik Referanslar
Proje bazlı DFM, ilgili endüstri referanslarıyla birlikte kontrol edilmelidir. MIM ile Karmaşık Tasarımlar MIM bileşenleri için yolluk konumu, delikler, yuvalar, ayırma hatları, kalıp karmaşıklığı ve kalıplama maliyeti hususlarını tartışır.
MPIF Standard 35-MIM Yaygın MIM malzeme spesifikasyonlarını, açıklayıcı notları ve tanımları kapsar. Malzeme ve performans tartışmaları için faydalıdır, ancak her proje bazlı tasarım, kalıplama veya tolerans kararını tanımlamaz.
The EPMA Metal Enjeksiyon Kalıplamaya Giriş Faydalı proses sınırları bağlamı sağlar: MIM esas olarak daha yüksek adetlerde karmaşık şekilli parçalar için uygundur ve geleneksel presleme ve sinterlemenin parçayı daha verimli üretebildiği durumlarda ekonomik olmayabilir. Bu nedenle, MIM kalıplamasına geçmeden önce proses uygunluğu doğrulanmalıdır.