
Quelles pièces d'équipement industriel sont adaptées au MIM ?
Le moulage par injection de métal (MIM) est particulièrement pertinent pour les composants industriels petits et complexes lorsque la géométrie intégrée, le volume de production répété et les exigences matérielles justifient l'outillage. Les candidats typiques incluent les pièces de mouvement, les mécanismes de verrouillage, les supports compacts, les arbres et les goupilles, les boîtiers de capteurs, les inserts d'usure, les caractéristiques de contrôle des fluides et les pièces de mécanismes d'outils. Les pièces grandes, simples, plates ou à faible volume sont généralement mieux adaptées à l'usinage CNC, à la fonderie, à l'estampage ou à la métallurgie des poudres conventionnelle ; la décision doit être basée sur la géométrie, le matériau, la tolérance, la charge et le volume annuel.
Pour un composant industriel spécifique, évaluez le MIM en fonction de la géométrie de la pièce, du risque DFM, des exigences de tolérance et des détails du dessin. Pour des environnements opérationnels plus larges, des exigences de système d'outillage et des conseils d'application au niveau de l'industrie, consultez Composants d'outillage industriel.
Utilisez cette matrice pour évaluer l'adéquation du processus avant l'outillage. L'adéquation finale dépend toujours du dessin réel, des tolérances, du matériau, du volume annuel et des exigences de coût.
| Condition de sélection | Adaptation MIM | Raison technique |
|---|---|---|
| Petite pièce à géométrie 3D complexe, trous, rainures ou caractéristiques intégrées | Bonne adaptation | Le MIM peut former des caractéristiques compactes qui nécessiteraient plusieurs opérations CNC. |
| Demande de production annuelle moyenne à élevée | Bonne adaptation | Le coût d'outillage peut être réparti sur le volume de production répété. |
| Surface d'usure, exposition à la corrosion ou exigence de matériau fonctionnel | Adaptation possible | Le matériau, le traitement thermique, l'état de surface et l'inspection doivent être examinés. |
| Tolérance serrée sur un trou fonctionnel, un arbre, une face d'étanchéité ou une référence | Adaptation possible | Un usinage secondaire, un calibrage, une rectification ou une planification d'inspection peuvent être nécessaires. |
| Grand cadre, embase, carter, plaque structurelle ou corps industriel lourd | Mauvaise adéquation | La taille et la masse de la pièce sont généralement en dehors de la plage de valeurs pratiques du MIM. |
| Rondelle simple, support plat, goupille tournée simple ou prototype à très faible volume | Mauvaise adéquation | Les voies CNC, emboutissage, pièces standard ou prototypage peuvent être plus pratiques. |
Catégories de pièces MIM pour équipements industriels

La carte regroupe les fonctions courantes des pièces d'équipement industriel et doit être lue comme un guide de catégorie plutôt qu'un catalogue de programmes clients.
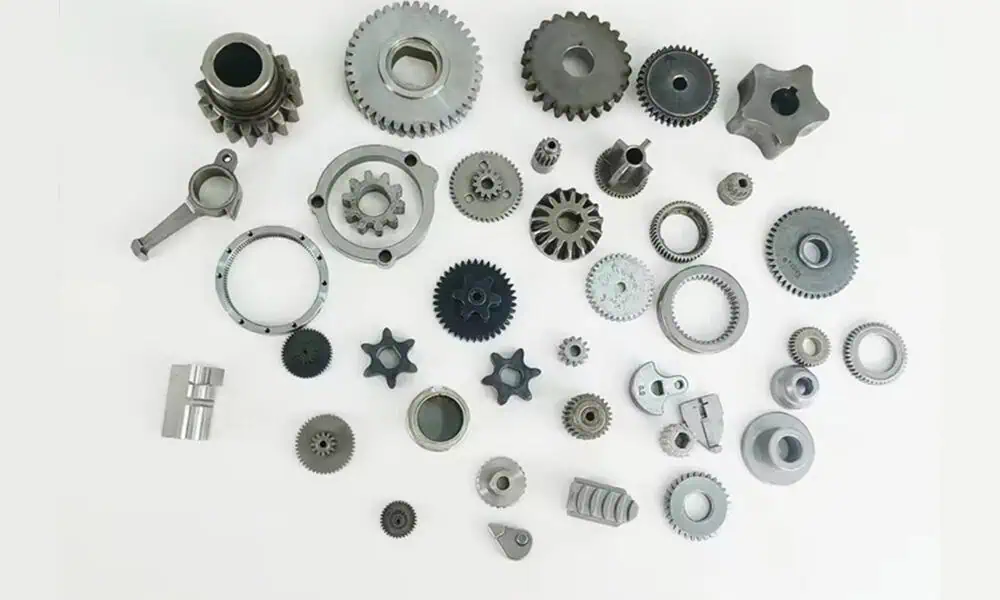
Utilisez le tableau des catégories pour comparer les pièces typiques, pourquoi le MIM peut convenir, les principales vérifications d'ingénierie pour chaque famille et les conseils spécifiques aux pièces associés.
| Catégorie de pièce | Exemples typiques | Pourquoi le MIM peut convenir | Point principal de révision | Page associée |
|---|---|---|---|---|
| Pièces de mouvement et de transmission | Micro-engrenages, cames, pièces de cliquet, éléments d'embrayage, tringleries d'actionnement | Géométrie de mouvement compacte et exigences de production reproductibles | Géométrie dent/contact, surface d'usure, traitement thermique, inspection | Engrenages MIM |
| Pièces de verrouillage et de positionnement | Leviers de verrouillage, pièces de loquet, pièces d'encliquetage, butées, mâchoires de verrouillage | Crochets intégrés, épaulements, fonctions de contact et zones locales de support de charge | Pression de contact, ajustement, usure, position du point d'injection | Pièces MIM de haute précision |
| Pièces de montage et de support | Supports compacts, supports de capteur, bras de support, blocs de fixation, pièces de serrage | Les trous complexes, nervures, bossages et éléments de montage peuvent être moulés ensemble | Planéité, stabilité des trous, référence d'assemblage, ligne de joint | Supports MIM |
| Arbres, broches et pièces d'alignement | Broches étagées, broches de guidage, broches d'actionneur, broches de positionnement, broches de verrouillage | Utile lorsque les broches comportent des gorges, méplats, trous, gradins ou têtes spéciales | Diamètre critique, rectitude, ajustement d'accouplement, usinage secondaire | Arbres et broches MIM |
| Pièces pour capteurs et instrumentation | Manchons de capteur, boîtiers de sonde, noyaux magnétiques, capots de précision | Les petites pièces de précision peuvent combiner des fonctions géométriques, matérielles et d'assemblage | Matériau, fonction magnétique, exposition à la corrosion, contrôle dimensionnel | Pièces MIM magnétiques douces |
| Pièces d'usure et de contact | Inserts d'usure, cliquets, blocs coulissants, pièces de guidage, dents de rochet | Les petites pièces soumises à des charges de contact peuvent bénéficier d'options de matériau et de traitement thermique | Mode d'usure, lubrification, dureté, état de surface | Pièces MIM résistantes à l'usure |
| Petites pièces pour le contrôle des fluides et le pneumatique | Petits noyaux de vanne, raccords compacts, inserts de buse, pièces de support d'étanchéité | Possible lorsque la géométrie compacte et la compatibilité des matériaux justifient une analyse | Pression, surface d'étanchéité, corrosion, inspection | Pièces MIM résistantes à la corrosion |
| Pièces d'outillage industriel et de mécanismes compacts | Leviers d'outil, mâchoires de verrouillage, gâchettes, crochets, pièces de serrage | Géométrie complexe avec exigences de résistance, d'usure et d'ajustement reproductible | Chemin de charge, surface d'usure, traitement thermique, ajustement fonctionnel | Pièces MIM à haute résistance |
MIM vs CNC, fonderie, emboutissage et métallurgie des poudres

Utilisez cette comparaison pour une sélection précoce du processus. Le choix final dépend de la géométrie réelle, du volume, des tolérances, du matériau, de l'outillage et des exigences de coût.
| Procédé | Mieux adapté pour | Limitation pour les petites pièces industrielles | Quand l'envisager |
|---|---|---|---|
| MIM | Petites pièces métalliques complexes, répétables et avec des fonctions intégrées | Le coût de l'outillage doit être justifié ; certaines surfaces critiques peuvent nécessiter des opérations secondaires | À utiliser lorsque la géométrie compacte, le volume et les performances du matériau rendent l'usinage inefficace. |
| Usinage CNC | Prototypes, petites séries, pièces tournées simples ou caractéristiques locales très serrées | Les coûts peuvent augmenter rapidement avec une géométrie 3D complexe et de multiples configurations. | À utiliser lorsque la flexibilité, les faibles volumes ou un contrôle local extrêmement serré sont plus importants que l'outillage. |
| Fonderie | Composants métalliques de plus grande taille ou formes aux détails moins fins. | Peut être moins efficace pour les composants très petits, détaillés et à haute densité. | À utiliser lorsque la taille et la géométrie de la pièce sont mieux adaptées à un procédé de fonderie. |
| Emboutissage | Pièces en tôle plane, clips, couvercles et supports en tôle formée. | Ne convient pas aux géométries 3D solides compactes avec bossages, fentes ou caractéristiques intégrées. | À utiliser lorsque la pièce est principalement une géométrie de tôle. |
| Pressage de poudre métallurgique (PM). | Pièces pressées à géométrie régulière, grands volumes et sensibles aux coûts. | Limité pour les contre-dépouilles, les trous latéraux, les caractéristiques 3D fines et les formes complexes | À utiliser lorsque la pièce peut être pressée verticalement et ne nécessite pas la complexité 3D du niveau MIM. |
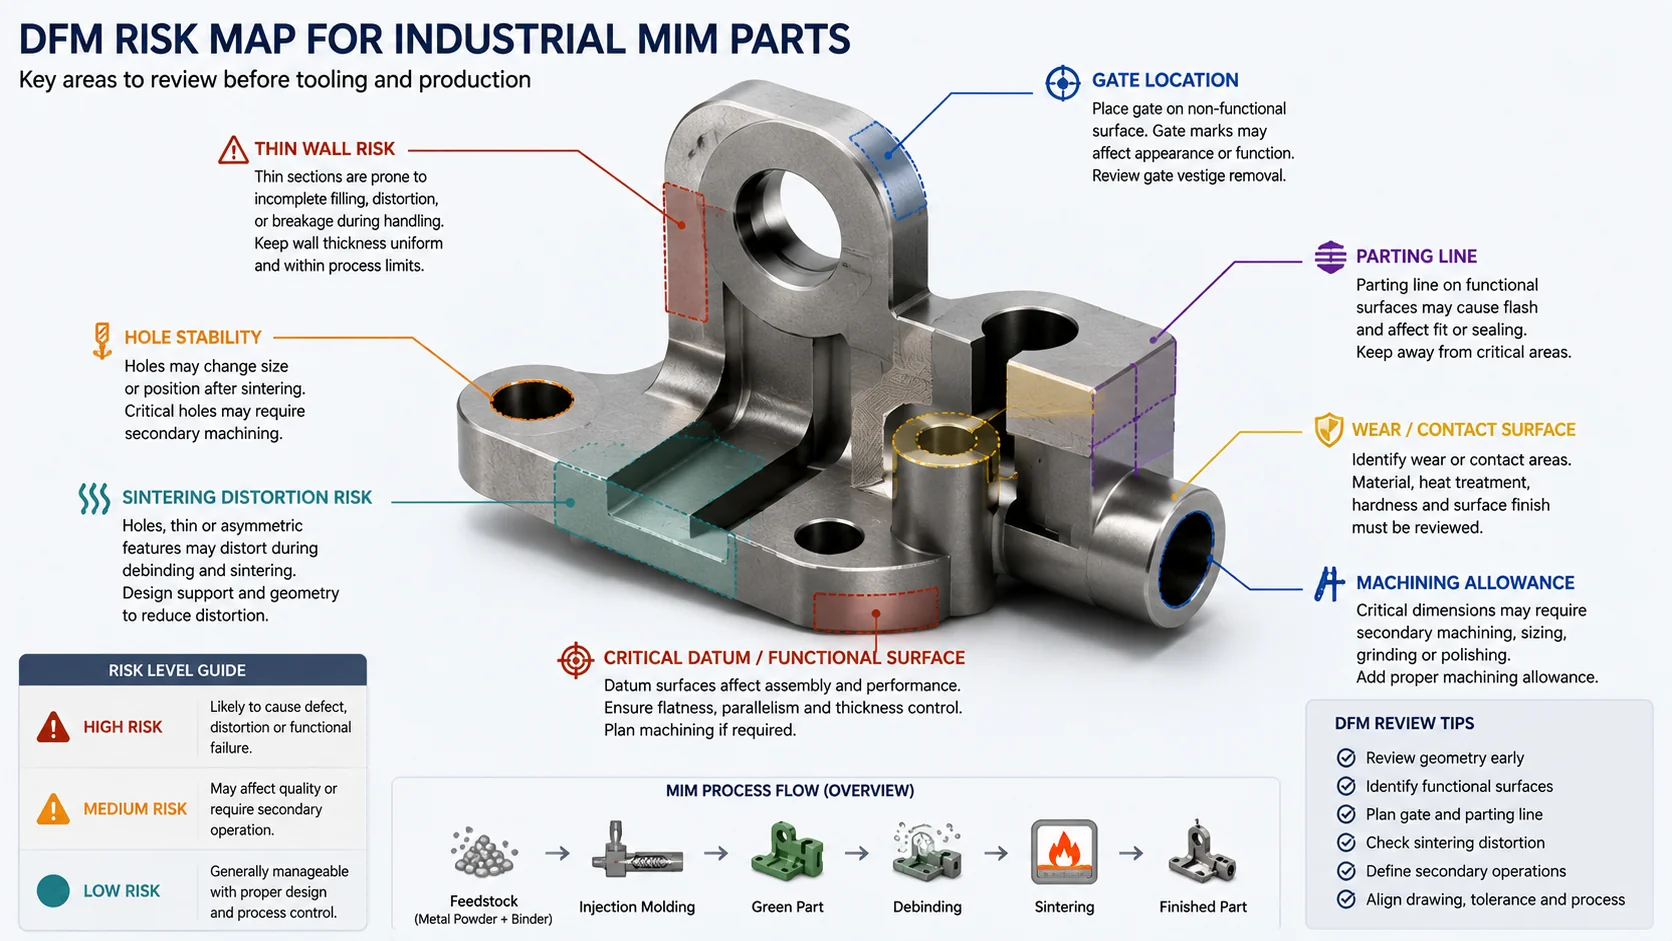
Risques DFM avant outillage

Les caractéristiques mises en évidence sont des points courants d'examen avant outillage. La conception de l'alimentation, la disposition de l'outillage, les tolérances et les contrôles d'inspection réels doivent être définis à partir du dessin du projet et des exigences de production.
Parois minces et caractéristiques longues
Les caractéristiques fines, longues, asymétriques ou non supportées peuvent se déformer lors de la manipulation des pièces vertes, du déliantage ou du frittage. Ces zones doivent être examinées pour les transitions de paroi, le support et la direction du retrait avant la conception de l'outillage.
Trous, fentes et caractéristiques internes
Les petits trous, les fentes profondes, les bords de trous minces et les caractéristiques d'alignement internes peuvent se déplacer ou se déformer s'ils sont trop proches de sections faibles ou traités comme une géométrie non critique.
Marques de porte et lignes de joint
Les marques de porte et les lignes de joint doivent éviter les surfaces de glissement, les faces d'étanchéité, les zones de contact et les références d'assemblage. Cette décision doit être prise avant l'outillage, pas après le premier essai d'échantillon.
Surfaces d'usure et zones de contact
La résistance à l'usure dépend du matériau, du traitement thermique, du matériau de la pièce en contact, de la pression de contact, de la lubrification, du type de mouvement et de l'état de surface. Le dessin doit clairement identifier les surfaces de contact fonctionnelles.
Surépaisseur d'usinage secondaire
Le MIM peut réduire l'usinage, mais il n'élimine pas toutes les opérations secondaires. Les trous critiques, les diamètres de palier, les faces d'étanchéité, les zones d'ajustement serré et les surfaces de référence peuvent encore nécessiter un usinage, une rectification, un calibrage ou un contrôle d'inspection.
La conception MIMA met en avant l'épaisseur de paroi uniforme, l'emplacement de l'alimentation, le contrôle dimensionnel et le support de frittage comme considérations importantes pour la conception MIM. L'EPMA note également que la variation de l'épaisseur de paroi peut compliquer le retrait et le contrôle dimensionnel. Voir MIMA — Conceptions complexes avec MIM et EPMA — Moulage par injection de métal.
Scénarios d'ingénierie : Risques d'usure et de déformation
Ces exemples montrent deux risques MIM récurrents : l'usure sur les surfaces de contact fonctionnelles et le mouvement dimensionnel après frittage. Ce sont des scénarios d'ingénierie illustratifs plutôt que des études de cas spécifiques au client.
Scénario 1 : Usure d'un cliquet de verrouillage
Un linguet de verrouillage compact peut montrer une usure précoce si le stress de contact et la géométrie de glissement ne sont pas entièrement pris en compte avant l'outillage. L'examen d'ingénierie doit couvrir l'emplacement de l'alimentation, la direction du matériau et du traitement thermique, et l'identification claire des surfaces de contact fonctionnelles avant l'approbation de l'outillage.
Scénario 2 : Distorsion d'un manchon de capteur
Une caractéristique d'alignement interne dans un manchon de capteur peut se déplacer après frittage si elle est considérée comme non critique. Le dessin doit identifier la caractéristique comme fonctionnelle afin que le retrait, le support de frittage et la nécessité d'usinage secondaire puissent être examinés avant la production.
Liste de contrôle pour la revue des dessins d'ingénierie
Une demande de devis utile pour une pièce MIM industrielle doit fournir plus qu'un nom de pièce. La géométrie, le matériau, la fonction, le volume et les critères d'acceptation influent tous sur la faisabilité du MIM avant l'outillage.

| Entrée | Finalité |
|---|---|
| Dessin 2D / fichier CAO 3D | Définit les dimensions critiques, la géométrie, les caractéristiques fonctionnelles et les points de revue de fabricabilité. |
| Exigence de matériau | Guide la sélection du feedstock, la voie de frittage, l'orientation du traitement thermique et la revue de performance. |
| Volume annuel | Détermine si l'outillage MIM peut être justifié par rapport à l'usinage CNC, la fonderie, l'emboutissage ou la métallurgie des poudres. |
| Surfaces critiques | Identifie les zones fonctionnelles, les surfaces d'usure, les faces d'étanchéité et les besoins d'usinage secondaire. |
| Exigence de charge, d'usure, de corrosion, de température ou magnétique | Soutient la sélection des matériaux, la planification des inspections et la revue des risques spécifiques à l'application. |
| Procédé actuel et préoccupation de production | Aide à comparer le MIM avec la voie existante et à identifier si le coût, le rendement, l'assemblage ou la géométrie est le problème principal. |
FAQ sur les pièces d'équipement industriel en MIM
Quelles pièces d'équipement industriel sont adaptées au MIM ?
Les petits composants métalliques complexes dans les équipements industriels sont adaptés lorsqu'ils nécessitent une géométrie reproductible, des fonctionnalités intégrées et un volume de production moyen à élevé. Les exemples typiques incluent les pièces de mouvement, les mécanismes de verrouillage, les supports compacts, les arbres, les broches, les boîtiers de capteurs, les inserts d'usure et les pièces de mécanismes d'outillage.
Le MIM est-il adapté aux grandes pièces de machines industrielles ?
Généralement non. Les grands châssis de machines, les bases, les plaques, les boîtiers lourds et les structures soudées sont généralement mieux réalisés par fonderie, usinage, soudage ou fabrication. Le MIM est principalement utilisé pour les petites pièces métalliques compactes à géométrie complexe.
Le MIM peut-il remplacer l'usinage CNC pour les pièces d'équipement industriel ?
Le MIM peut remplacer l'usinage CNC pour les petites pièces complexes à volume moyen à élevé, surtout lorsque l'usinage CNC nécessite plusieurs configurations. L'usinage CNC peut encore être préférable pour les prototypes, les pièces à faible volume, les pièces tournées simples ou les caractéristiques nécessitant un contrôle local extrêmement serré.
Le MIM peut-il être utilisé pour des pièces industrielles résistantes à l'usure ?
Oui, mais la résistance à l'usure doit être examinée attentivement. Le résultat dépend du matériau, du traitement thermique, de la dureté, de la pression de contact, de la lubrification, du matériau de la pièce en contact, de l'état de surface et du type de mouvement.
Les pièces de capteurs et magnétiques sont-elles incluses dans les pièces MIM d'équipement industriel ?
Oui. Les manchons de capteur, les boîtiers de sonde, les capots compacts, les noyaux magnétiques et les pièces liées aux actionneurs peuvent faire partie des applications d'équipements industriels. Si des performances magnétiques, un alignement de précision ou une résistance à la corrosion sont requis, la pièce doit également être examinée sous l'angle des exigences relatives aux matériaux magnétiques doux, à la haute précision ou à la résistance à la corrosion.
Quelles informations sont nécessaires pour un devis de pièce MIM industrielle ?
Une demande de devis utile doit inclure un dessin 2D, un fichier CAO 3D, les exigences de matériau, les exigences de tolérance, l'état de surface, le volume annuel, l'environnement de travail, les pièces associées, les conditions de charge ou d'usure, et le processus de fabrication actuel.
Le MIM est-il toujours meilleur que la métallurgie des poudres (PM) pour les pièces industrielles ?
Non. Le pressage et le frittage PM peuvent être plus économiques pour les formes simples, régulières et à grand volume pouvant être pressées verticalement. Le MIM est généralement envisagé lorsque la pièce présente une géométrie 3D complexe, des contre-dépouilles, des parois minces, des caractéristiques latérales ou des détails intégrés difficiles à réaliser par pressage PM conventionnel.
Soumettre une pièce d'équipement industriel pour une revue MIM
Pour les petites pièces d'équipement industriel complexes, envoyez les dessins 2D, les fichiers CAO 3D, les exigences de matériau, les exigences de tolérance, les besoins d'état de surface, le volume annuel estimé et le contexte d'application pour une revue technique. L'équipe technique de XTMIM peut évaluer l'adéquation du MIM, le risque d'outillage, la distorsion au frittage, les besoins d'usinage secondaire, la direction du matériau et la faisabilité de la production avant l'outillage ou la production d'essai.
Normes / Références techniques
Les normes et les ressources associatives sont utiles pour la communication sur les matériaux, la compréhension du procédé MIM et la revue technique. Elles ne remplacent pas la revue de dessin spécifique au projet, l'évaluation des capacités du fournisseur, ni l'accord final sur les matériaux et l'inspection.
- MPIF Standard 35-MIM — Matériaux pour pièces moulées par injection de métal, édition 2025 est l'édition actuelle du MPIF pour les normes courantes des matériaux MIM ; le MPIF stipule que cette édition remplace les éditions précédentes.
- publications techniques de la Metal Injection Molding Association (MIMA) fournir des documents de référence sur les options de processus MIM, les matériaux, les propriétés, les caractéristiques de conception, les tolérances, les applications et les sujets d'ingénierie connexes.
- European Powder Metallurgy Association (EPMA) — Moulage par Injection de Métal (MIM) explique le MIM comme une branche de la métallurgie des poudres et le distingue du traitement conventionnel par pressage et frittage.