
La conception du moule MIM détermine si une pièce métallique complexe peut être remplie, démoulée sous forme de pièce brute, déliantée, frittée et inspectée sans risque d'outillage évitable. Avant l'investissement dans le moule, les ingénieurs doivent confirmer la direction d'ouverture du moule, la ligne de joint, les tiroirs, les inserts, les broches de noyau, les emplacements des éjecteurs, les zones de fermeture et les surfaces protégées. Ces décisions sont particulièrement importantes pour les trous latéraux, les dépouilles négatives, les trous profonds, les fentes fines, les surfaces d'étanchéité, les zones cosmétiques et les dimensions fonctionnelles précises. Une caractéristique peut être moulable en CAO mais créer néanmoins des fissures, des bavures, des déformations, des marques de surface ou des corrections coûteuses au T1 si la voie d'outillage n'est pas examinée tôt. Ces décisions de structure de moule doivent être confirmées avant la libération de l'outillage.
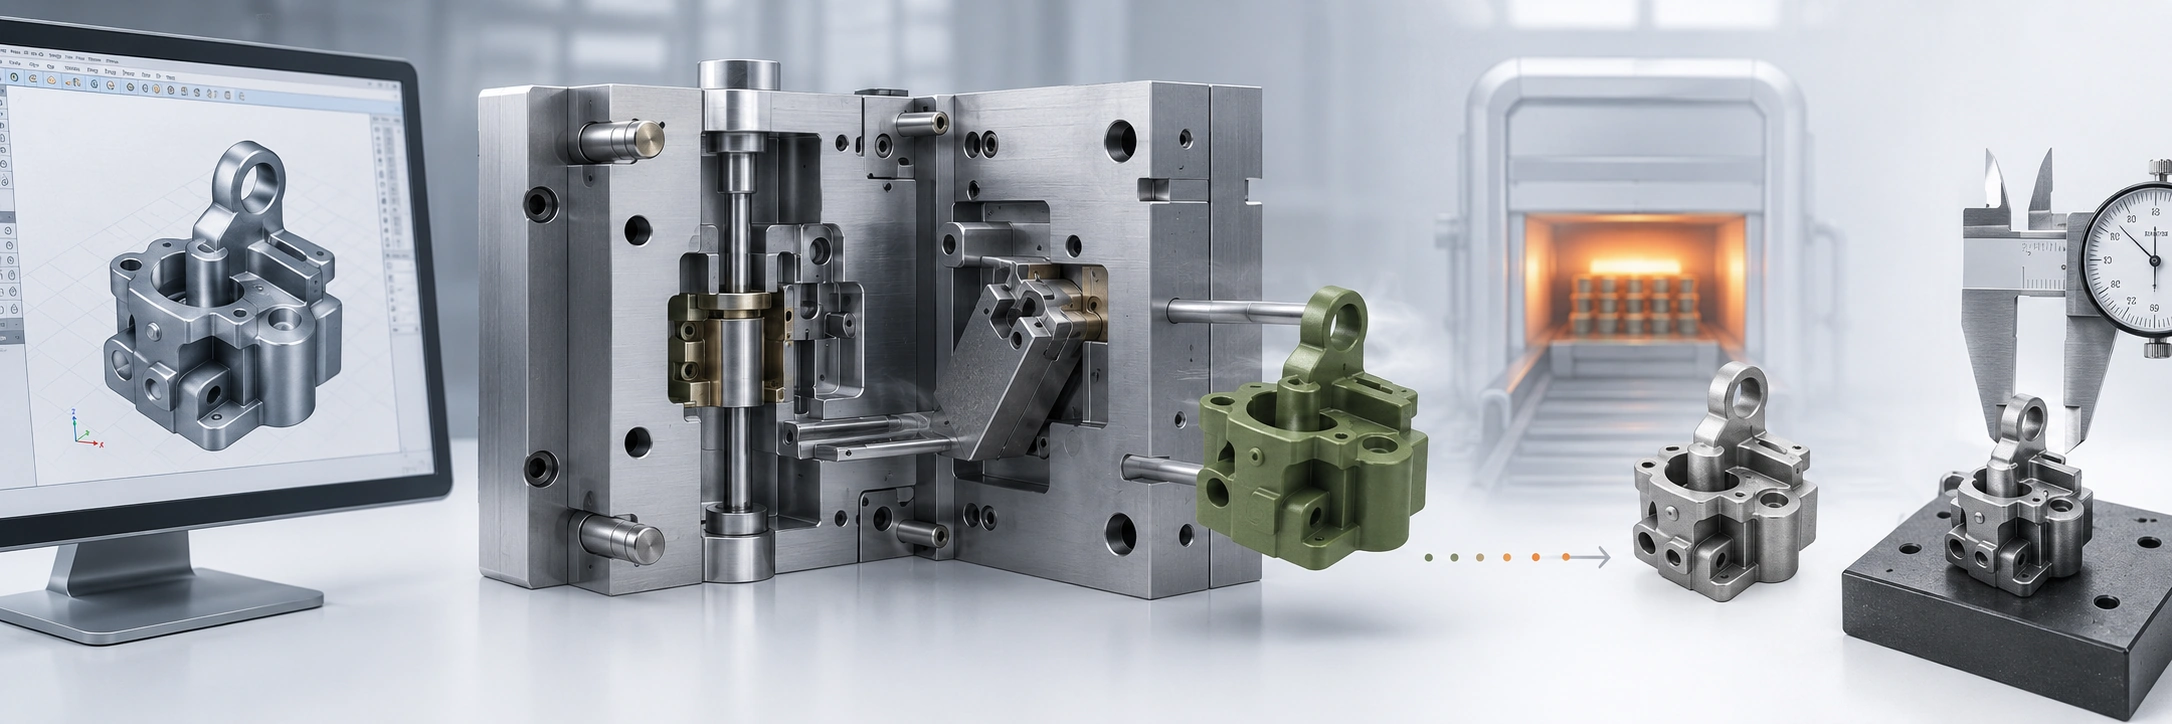
Que doit résoudre la conception du moule MIM avant l'outillage ?
Avant l'outillage, la conception du moule MIM doit confirmer quatre points : la pièce verte peut être démoulée sans dommage ; les surfaces critiques évitent les marques indésirables ; les caractéristiques latérales peuvent être formées avec une complexité d'outillage acceptable ; et la disposition du moule soutient le contrôle dimensionnel après le déliantage et le frittage.
Le MIM utilise le moulage par injection pour former un composant vert à partir d'un feedstock de poudre métallique, mais la pièce moulée doit néanmoins survivre au retrait du liant et au frittage. Alors que le Aperçu du procédé MPIF les pièces brutes (green part) ne sont qu'une première étape. L'outillage doit donc protéger la pièce lors de son éjection et tenir compte du retrait, de la déformation ultérieurs et de l'inspection finale ; un moule adapté à l'injection plastique n'est pas automatiquement adapté au MIM.
| Question de revue | Pourquoi c'est important | Que vérifier avant l'outillage |
|---|---|---|
| La pièce peut-elle se démouler ? | Le démoulage affecte les coulisseaux, le plan de joint, la dépouille, l'éjection et le risque d'endommagement de la pièce verte. | Direction d'ouverture du moule, contre-dépouilles, caractéristiques latérales, support d'éjection |
| Les surfaces protégées sont-elles clairement marquées ? | Les marques de porte, d'éjecteur et le plan de joint peuvent affecter la fonction ou l'aspect. | Surfaces d'étanchéité, surfaces de glissement, surfaces esthétiques, surfaces de référence |
| Des trous latéraux ou des contre-dépouilles sont-ils nécessaires ? | Cela peut nécessiter des coulisseaux, noyaux latéraux, inserts, usinage secondaire ou une reconception. | Orientation des caractéristiques, profondeur de trou, tolérance, accès pour l'outillage |
| Les dimensions critiques sont-elles sensibles au retrait de frittage ? | La disposition de l'outillage et la compensation du retrait influencent le contrôle dimensionnel final. | Stratégie de référence, classe de tolérance, surépaisseur d'usinage, méthode d'inspection |
| La complexité de l'outillage est-elle justifiée par le volume de production ? | Les coulisseaux et inserts peuvent réduire les opérations secondaires mais peuvent augmenter le coût du moule et sa maintenance. | Volume annuel, objectif de coût, alternatives d'usinage secondaire |
Pour une revue de fabricabilité au niveau du dessin, au-delà du moule lui-même, consultez la DFM pour MIM.
Quelles caractéristiques de pièce augmentent la complexité de l'outillage MIM ?
La géométrie de la pièce détermine si l'outillage MIM peut rester un simple moule à extraction droite ou s'il nécessite un mouvement supplémentaire, de l'acier fin, des inserts ou des conditions de fermeture plus exigeantes. La première revue de conception doit donc identifier quelles caractéristiques du dessin créent de la complexité avant de décider quel matériel d'outillage utiliser. La Centre de conception MIMA note que le MIM peut former une géométrie complexe, mais une plus grande liberté de conception peut également augmenter les coûts d'ingénierie et de démarrage de l'outillage.

| Caractéristique du dessin | Pourquoi cela augmente la complexité de l'outillage | Décision à prendre avant de choisir l'outillage |
|---|---|---|
| Trou latéral ou trou transversal | La caractéristique peut ne pas être libérée dans la direction principale d'ouverture du moule. | Confirmer si la direction du trou peut être modifiée, si elle doit être moulée, ou si une usinage post-frittage est acceptable. |
| Contre-dépouille interne | La géométrie peut piéger la pièce brute ou nécessiter un mouvement de démoulage non rectiligne. | Confirmer que le contre-dépouille est critique pour la fonction avant d'accepter un mouvement d'outillage supplémentaire ou un effort de refonte. |
| Trou borgne profond | Les caractéristiques profondes peuvent nécessiter un acier de moule long et mince avec un support limité. | Vérifier la profondeur, le diamètre, la tolérance du trou, et s'il s'agit d'un trou débouchant, d'une profondeur réduite ou d'une allocation d'usinage est plus sûr. |
| Fente mince ou caractéristique locale étroite | Un acier de moule étroit et des zones de fermeture étanches peuvent être fragiles ou difficiles à entretenir. | Vérifier la taille minimale de la caractéristique, la résistance des bords, et si la caractéristique doit être élargie, raccourcie ou usinée. |
| Surface protégée près d'une ligne de joint ou d'une zone de marque | Les restrictions fonctionnelles ou cosmétiques peuvent limiter l'endroit où le moule peut se séparer, ventiler, alimenter ou éjecter. | Définir les zones de marquage, de glissement, cosmétiques, de référence et les zones de marque acceptables avant que la disposition du moule ne soit fixée. |
| Entrée critique ou caractéristique sensible au retrait | L'orientation de l'outillage, le comportement au retrait, la marge d'usinage et l'entrée de contrôle deviennent interdépendants. | Séparez les dimensions critiques des dimensions non critiques et définissez la stratégie d'inspection finale avant la libération de l'outillage. |
Si une caractéristique ajoute de la complexité à l'outillage sans ajouter de valeur fonctionnelle, simplifiez-la ou réorientez-la avant que la conception du moule ne soit figée. Une fois les risques géométriques identifiés, comparez l'outillage à extraction droite, les tiroirs ou inserts, et l'usinage post-frittage comme voies de production alternatives. Pour des conseils au niveau des caractéristiques, voir trous, fentes et contre-dépouilles dans la conception MIM.
Comment le placement du plan de joint affecte la fonction, l'apparence et le risque de bavure
Placez le plan de joint autour de la fonction de la pièce, pas de la commodité du moule. Une ligne de témoin peut être acceptable sur une surface non critique, mais peut interférer avec l'étanchéité, le glissement, l'assemblage, l'apparence ou l'inspection de datum.

Un décalage du plan de joint ou une usure du plan de joint peut créer des bavures qui nécessitent ensuite un retrait. Sur les petites pièces MIM, cette opération supplémentaire peut endommager les bords, altérer l'ajustement ou affecter l'inspection, de sorte que les surfaces protégées et les zones de marque acceptables doivent être définies avant l'outillage.
| Type de surface | Pourquoi elle doit être protégée | Préoccupation de conception du moule |
|---|---|---|
| Surface d'étanchéité | Les bavures ou lignes de joint peuvent affecter les performances d'étanchéité. | Évitez les lignes de joint, les marques d'éjection et les vestiges de porte d'injection. |
| Surface de glissement | Les marques en relief peuvent affecter le mouvement ou l'usure. | Contrôlez les exigences de ligne de joint et de polissage. |
| Surface de contact | Un désalignement de surface peut affecter l'assemblage. | Confirmez la planéité, l'emplacement des repères et la stratégie de référence. |
| Surface esthétique | Les marques visibles peuvent être inacceptables. | Placez la porte d'injection, l'éjection et la ligne de joint sur les zones moins visibles. |
| Référence d'inspection | Les marques de moule peuvent affecter la répétabilité des mesures. | Maintenez la surface de référence stable et clairement spécifiée. |
| Surface usinée après frittage | L'état brut de moulage peut être moins critique si un usinage est prévu. | Coordonnez la surépaisseur d'usinage et la conception de l'outillage. |
Si les surfaces protégées ne sont pas identifiées, un point d'injection, une goupille d'éjection ou un plan de joint techniquement moulables peuvent toujours être inacceptables en utilisation. Examinez l'emplacement de la marque conjointement avec la conception du point d'injection MIM et les tolérances MIM.
Quand les coulisseaux, inserts et noyaux sont-ils nécessaires dans l'outillage MIM ?
Une fois que la revue de géométrie identifie un problème de dépouille, de support, d'usure ou de fermeture, la voie d'outillage doit être sélectionnée en fonction de la fonction de la caractéristique et de la valeur de production. Les tiroirs, les inserts et les broches de noyau sont utiles lorsqu'ils créent une caractéristique requise de manière fiable ; ils ne doivent pas être ajoutés automatiquement simplement parce que le modèle CAO d'origine contient un trou latéral, un contre-dépouille, une cavité profonde ou un détail étroit.
Choisissez la voie d'outillage, pas seulement la géométrie moulable
Comparez la solution moulée avec la refonte et l'usinage post-frittage. La voie préférée est celle qui répond aux exigences fonctionnelles avec une répétabilité, une maintenance, un contrôle des bavures, un risque dimensionnel et un coût total du projet acceptables.
| Option d'outillage | Choisissez-le quand | Préférez la refonte ou l'opération secondaire quand | Confirmer avant outillage |
|---|---|---|---|
| Noyau (core pin) | Un trou, un bossage ou une cavité peut être formé avec un acier de moule adéquatement supporté. | La caractéristique est trop profonde, élancée, sensible à l'usure, ou plus exigeante que ce que le processus de moulage peut maintenir de manière fiable. | Profondeur, diamètre, support, tolérance, direction de démoulage et maintenance des goupilles. |
| Tiroir / action latérale | Une caractéristique latérale critique pour la fonction ne peut pas être démoulée dans la direction principale d'ouverture du moule et sa fabrication élimine un travail secondaire significatif. | La caractéristique peut être réorientée, simplifiée ou usinée avec un risque total réduit. | Direction de coulisseau, bavure d'interface, usure, maintenance, volume annuel et besoin de tolérance. |
| Insert remplaçable | Un détail local, une caractéristique fragile ou une zone d'usure bénéficie d'un acier de moule fabriqué séparément. | L'insert crée des lignes de marquage inutiles, des difficultés d'ajustement ou de la maintenance pour une caractéristique non critique. | Ajustement de l'insert, stratégie de remplacement, emplacement de la marque et usure attendue. |
| Surface d'arrêt | La géométrie peut être séparée avec un contact acier sur acier robuste et un risque de bavure contrôlé. | La ligne de joint serait trop aiguë, fragile, inaccessible ou située sur une surface critique. | Angle de ligne de joint, zone de contact, criticité de la caractéristique et accès de maintenance. |
| Usinage post-frittage | Un trou étroit, une caractéristique latérale ou une référence locale est plus facile à créer ou à finir après frittage. | L'opération ajoutée dominerait le coût unitaire à haut volume et un moulage stable peut l'éliminer. | Marge d'usinage, stratégie de datum, volume annuel, tolérance et coût total de la pièce livrée. |
Une action latérale peut être intéressante si elle élimine plusieurs opérations secondaires ou permet la consolidation de pièces. La même action latérale peut être inutile si la caractéristique est non critique ou si une géométrie plus simple donne un moule plus robuste. Prenez la décision en fonction de la fonction, du volume, de la tolérance, de la maintenance et du traitement en aval, plutôt qu'à partir de la seule géométrie CAO.
Comment la conception d'éjection protège la pièce verte MIM
La conception d'éjection est particulièrement importante en MIM car la pièce moulée est encore une pièce verte lorsqu'elle quitte le moule. Elle contient de la poudre métallique et du liant, mais n'est pas encore devenue le composant métallique dense final. Le vue d'ensemble du processus MIMA explique la séquence allant du moulage du feedstock au déliantage et au frittage, c'est pourquoi la manipulation des pièces vertes doit être prise en compte lors de la conception de l'outillage.

Une mauvaise éjection peut créer des fissures, des flexions, une compression locale, des déformations ou des marques qui restent visibles après frittage. Les parois minces, les bossages, les nervures, les longues sections plates, les petites saillies et les géométries asymétriques nécessitent tous une planification minutieuse de l'éjection. En pratique, la disposition des éjecteurs doit être examinée conjointement avec l'épaisseur de paroi, le dépouille, les notes de surface protégée et l'orientation du support de frittage.
La disposition proposée des éjecteurs et la direction de démoulage doivent ensuite être vérifiées lors de l'opération réelle procédé de moulage par injection de métal (MIM), où le remplissage du moule, le refroidissement, l'ouverture du moule, le mouvement des éjecteurs, le démoulage de la pièce brute et la stabilité du cycle répété peuvent être observés ensemble. La conception d'un moule ne doit pas être approuvée simplement parce que la pièce peut être retirée une fois ; elle doit être démoulée de manière constante sans fissuration, déformation, adhérence ou endommagement des surfaces protégées.
| Élément de contrôle | Pourquoi c'est important | Meilleure pratique |
|---|---|---|
| Emplacement des marques d'éjection | Des marques peuvent subsister sur la pièce finale ou affecter l'assemblage. | Éloignez les marques d'éjection des surfaces d'étanchéité, de glissement, esthétiques et de référence. |
| Support de paroi mince | Les sections minces peuvent se déformer lors de l'éjection. | Utilisez des zones de support plus larges ou modifiez les transitions locales de paroi. |
| Disposition des bossages et nervures | Les transitions locales épaisses/minces peuvent concentrer les contraintes d'éjection. | Examinez ensemble l'équilibre des parois, les rayons et la position des éjecteurs. |
| Surface sensible à la planéité | La force d'éjection peut provoquer une flexion ou une distorsion. | Vérifier l'équilibre des éjecteurs et le support de frittage ensemble. |
| Petites caractéristiques fragiles | Les broches, languettes, crochets et petites saillies peuvent se casser ou se déformer. | Ajouter un rayon, ajuster l'orientation ou vérifier si une opération secondaire est plus sûre. |
