
Les erreurs courantes de conception MIM commencent généralement au stade du dessin, mais leur coût apparaît plus tard dans l'outillage, le moulage, le déliantage, le frittage, l'inspection ou les opérations secondaires. Pour un ingénieur en conception de produit, la question clé n'est pas seulement de savoir si la géométrie peut être moulée. La pièce doit également survivre à la manipulation de la pièce brute, au déliantage sans risque de liant piégé, se rétracter de manière prévisible pendant le frittage, respecter les dimensions critiques et éviter l'usinage post-frittage inutile. Un dessin de prototype CNC ou un concept moulé par injection plastique peut encore nécessiter une revue DFM spécifique au MIM car le moulage par injection de métal utilise un mélange de poudre métallique fine et de liant (feedstock), le moulage par injection, le déliantage, le frittage à haute température et la compensation d'outillage. Avant la libération du moule, examinez la variation de l'épaisseur de paroi, les caractéristiques non supportées, les dépouilles, les marques de grille, les plans de joint, les hypothèses de retrait, la stratégie de tolérancement, la confirmation du matériau et l'exhaustivité de la demande de prix (RFQ), car chacun peut affecter la faisabilité de l'outillage, la stabilité du frittage, le contrôle dimensionnel ou le coût des opérations secondaires.
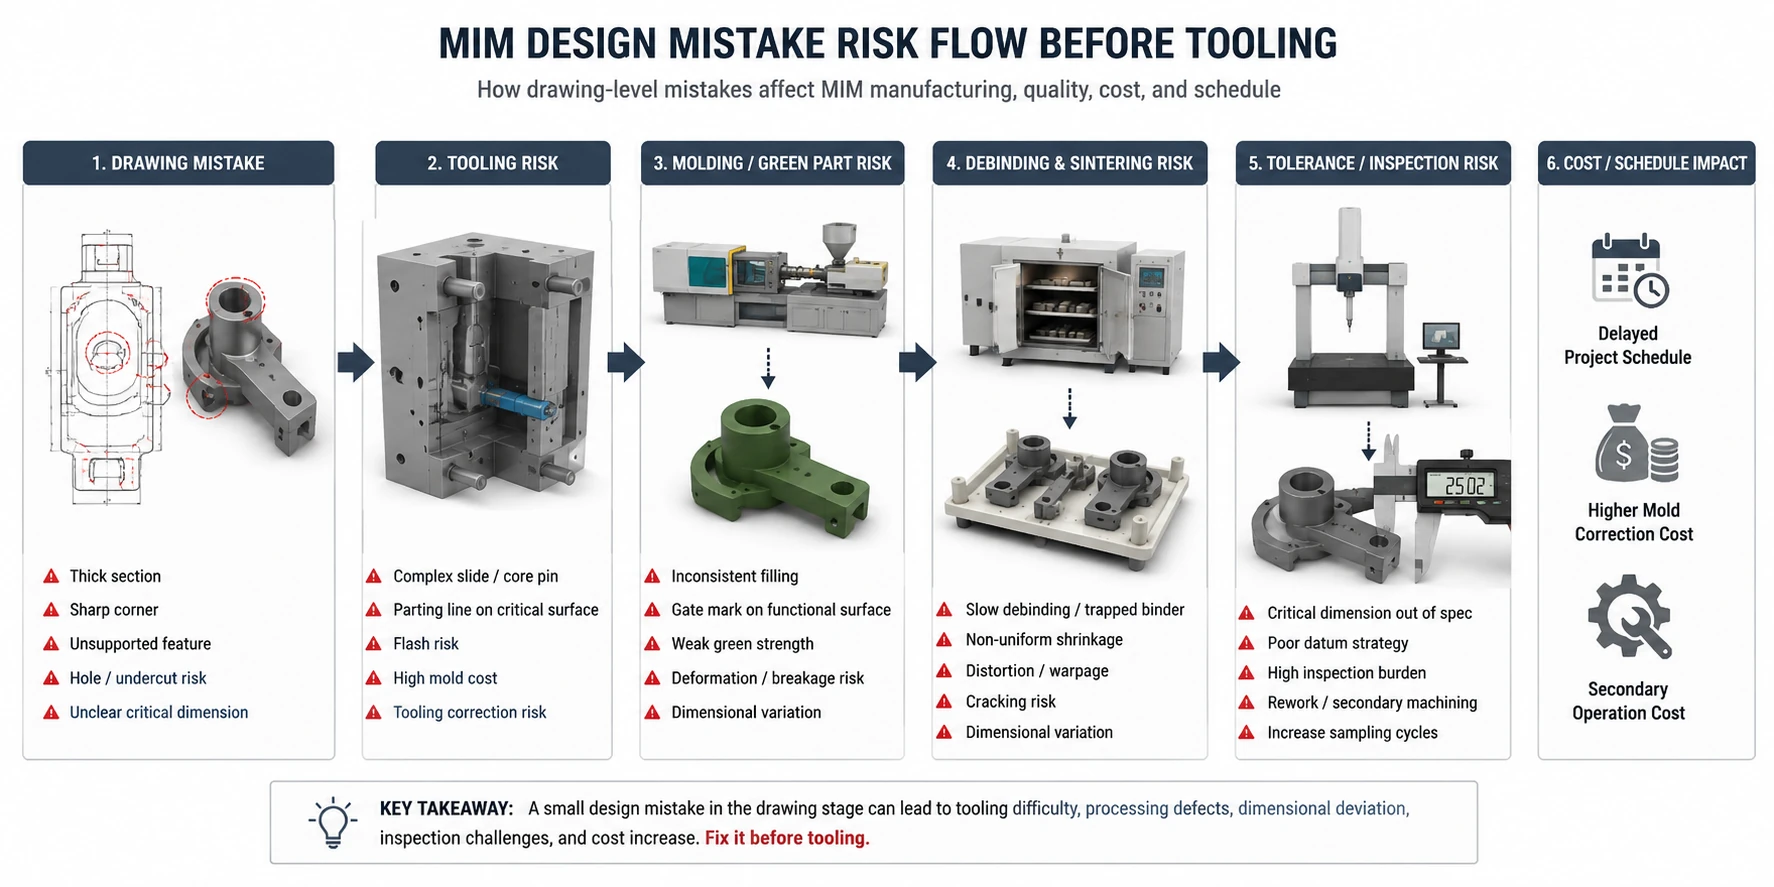
Commencez par les erreurs de conception MIM les plus risquées
Avant la libération du moule, priorisez les erreurs qui peuvent modifier la faisabilité de l'outillage, la stabilité du frittage ou le contrôle des dimensions critiques. Ces problèmes sont généralement plus difficiles et plus coûteux à corriger une fois le moule construit, examinez-les donc avant de vous concentrer sur les détails de dessin à moindre risque.
La pièce peut-elle être remplie, éjectée et contrôlée sans complexité excessive du moule ?
La pièce peut-elle se rétracter et reposer pendant le frittage sans déformation ou perte de planéité inacceptable ?
Les tolérances serrées sont-elles appliquées uniquement là où elles sont fonctionnellement nécessaires ?
Lorsqu'un problème devient le principal risque du projet, vérifiez les exigences correspondantes pour l'épaisseur de paroi, conception du point d'injection, la conception de moule, la compensation du retrait, ou les tolérances MIM avant que la conception du moule ne soit figée.
Pour une séquence complète de revue avant outillage, suivez la processus de revue DFM MIM et des Liste de contrôle de conception DFM MIM.
Carte des priorités des erreurs : de l'erreur de conception au risque de production
Examinez ces risques en fonction de leur impact potentiel sur la production. Commencez par les problèmes qui peuvent modifier la faisabilité de l'outillage, la stabilité du frittage ou le contrôle des dimensions critiques ; les décisions DFM spécifiques au projet doivent toujours être basées sur la géométrie réelle, le matériau, la tolérance et les exigences de l'application.
| Priorité | Type d'erreur de conception | Principal risque de production | Revue avant outillage |
|---|---|---|---|
| Élevée | Contre-dépouilles internes, direction d'outillage bloquée, broches de noyau non supportées | Glissières complexes, bavures, coût du moule, risque de démoulage | Direction d'ouverture du moule, ligne de joint, support des broches de noyau |
| Élevée | Sections épaisses ou transitions brusques de paroi | Retrait non uniforme, déformation, fissuration, marques de retassure | Épaisseur de paroi, évidement, conception de nervures, rayon de transition |
| Élevée | Absence de surface de support de frittage pour les longues portées ou porte-à-faux | Déformation, perte de planéité, dérive dimensionnelle | Surface de contact du support, orientation, stratégie de support |
| Élevée | Tolérances serrées appliquées à toutes les dimensions | Coût d'inspection élevé, besoin d'usinage, corrections par échantillonnage | Dimensions critiques, stratégie de référence, caractéristiques brutes de frittage vs usinées |
| Moyenne | Empreinte de point d'injection placée sur une surface fonctionnelle ou esthétique | Défaut de surface, problème d'étanchéité, interférence d'assemblage | Emplacement du point d'injection, chemin d'écoulement, carte des surfaces protégées |
| Moyenne | Matériau, traitement thermique ou finition de surface confirmé tardivement | Non-conformité de propriété, changement de coût, modifications de processus | Nuance de matériau, dureté, corrosion, exigence magnétique ou d'usure |
| Moyenne | Le dessin de l'appel d'offres manque de références, d'application, de volume annuel ou de notes d'inspection | Devis incomplet, revue de fabricabilité peu claire | Fichiers 2D/3D, dimensions critiques, contexte d'application |

Erreurs de conception MIM courantes et corrections pratiques
Lors de la revue avant outillage, évaluez chaque problème de conception récurrent par sa cause, sa conséquence de production et son chemin de correction, puis déterminez s'il nécessite un changement de géométrie, un ajustement d'outillage, un contrôle de processus, une planification d'inspection ou une opération secondaire.
Erreur 1 : Traiter un dessin CNC ou d'injection plastique comme prêt pour le MIM
Une erreur courante consiste à envoyer un dessin de prototype CNC ou une conception de pièce moulée par injection plastique directement pour une demande de devis MIM. La conception CNC accepte souvent des angles vifs internes, des poches usinées profondes et des caractéristiques qui supposent que la matière est retirée d'un bloc solide. Le moulage par injection plastique peut également utiliser des hypothèses de conception qui ne reflètent pas pleinement la résistance à vert du MIM, le chemin de déliantage, le retrait de frittage ou le comportement du mélange poudre métallique-liant.
La correction consiste à examiner la pièce en tant que pièce MIM, et pas seulement en tant que forme. Vérifiez si la géométrie peut être remplie avec le feedstock, démoulée, manipulée en tant que pièce verte, déliantée sans risque de liant piégé, supportée pendant le frittage et inspectée par rapport aux dimensions critiques réelles. Pour la géométrie spécifique MIM et les limites DFM, voir principes de conception de pièces MIM et la conception de moulage par injection de métal pour pièces de précision complexes.
Erreur 2 : Concevoir des sections de paroi épaisses ou non uniformes
La variation d'épaisseur de paroi est l'une des sources les plus courantes de risque en MIM. Les sections épaisses peuvent ralentir le déliantage, augmenter l'utilisation de matière et créer un retrait non uniforme. Les transitions brusques entre zones épaisses et minces peuvent également créer des concentrations de contraintes, des retassures, des déformations ou un risque de fissuration.
La correction ne consiste pas toujours à rendre chaque zone mince. L'objectif réel est de rendre l'épaisseur de paroi plus uniforme lorsque cela est possible, d'utiliser un noyau ou des nervures si approprié, et d'éviter les changements brusques de section. Pour les pièces critiques, les zones épaisses doivent être examinées conjointement avec l'emplacement de l'alimentation, le chemin de déliantage, l'orientation du frittage et les exigences de tolérance. Pour les limites d'épaisseur de paroi et les conséquences dimensionnelles, voir la guide de conception d'épaisseur de paroi MIM et comment les dimensions des pièces affectent la qualité finale des pièces MIM.
Erreur 3 : Utilisation de transitions brusques, d'angles vifs et de concentrateurs de contraintes
Les angles internes vifs et les transitions de section brusques peuvent sembler acceptables en CAO, mais ils créent souvent des risques de fabrication en MIM. Pendant l'injection, l'écoulement peut hésiter autour des géométries abruptes. Lors de l'éjection et de la manipulation des pièces vertes, les caractéristiques fragiles peuvent se fissurer ou se déformer. Pendant le frittage, la concentration de contraintes et le retrait irrégulier peuvent augmenter le risque de déformation.
La correction consiste à revoir les rayons, la géométrie des transitions et l'emplacement des caractéristiques avant l'outillage. Les angles internes doivent être adoucis lorsque la fonction le permet. Les transitions de sections fines à épaisses doivent être progressives. Si un bord vif est fonctionnellement requis, il doit être identifié comme une caractéristique critique afin que le fournisseur puisse décider s'il doit être moulé, matricé, usiné ou autrement contrôlé après le frittage.
Erreur 4 : Ajout de trous, de fentes ou de contre-dépouilles sans examen de la direction d'outillage
Le MIM peut produire des trous, des fentes, des caractéristiques latérales et des contre-dépouilles complexes, mais ils nécessitent toujours un examen de la direction du moule. Un trou qui ne peut pas être correctement soutenu peut plier une broche de noyau. Une fente près d'une paroi mince peut créer un risque de remplissage ou d'éjection. Une contre-dépouille interne peut nécessiter des tiroirs, des noyaux rétractables, un usinage après moulage ou une modification de conception.
La correction consiste à examiner chaque trou, fente et contre-dépouille en fonction de la direction d'ouverture du moule, du support du broche de noyau, de la faisabilité de la ligne de joint, de la zone d'étanchéité et du risque de bavure. Les contre-dépouilles internes ne doivent pas être traitées comme une “ complexité gratuite ”. Elles peuvent être justifiées pour leur valeur fonctionnelle, mais elles doivent être examinées avant que la conception du moule ne soit figée. Pour les limites de direction d'outillage et de support de noyau, voir Trous, fentes et contre-dépouilles MIM et la conception du moule MIM.
Erreur n°5 : Placer les points d'injection, lignes de joint ou marques d'éjection sur des surfaces critiques
Les marques d'injection, les traces de ligne de joint, les marques d'éjection et les traces de tiroir ne sont pas seulement des problèmes esthétiques. Si elles sont placées sur des surfaces d'étanchéité, des surfaces de référence, des zones de contact glissant, des interfaces d'assemblage ou des zones cosmétiques visibles, elles peuvent affecter la fonction, l'inspection ou l'acceptation par le client.
La correction consiste à définir les surfaces protégées avant la fabrication de l'outillage. Un bon dessin MIM doit identifier les faces fonctionnelles, les zones cosmétiques, les surfaces de référence, les contacts d'assemblage et les surfaces qui ne peuvent pas accepter de vestige d'injection ou de décalage de ligne de joint. Le fournisseur peut alors examiner l'emplacement du point d'injection, le chemin d'écoulement, la position de la ligne de joint, la stratégie d'éjection et les options de finition secondaire. En savoir plus sur la conception du point d'injection MIM, la conception de moule, et les risques de qualité liés à la conception de moule en MIM.
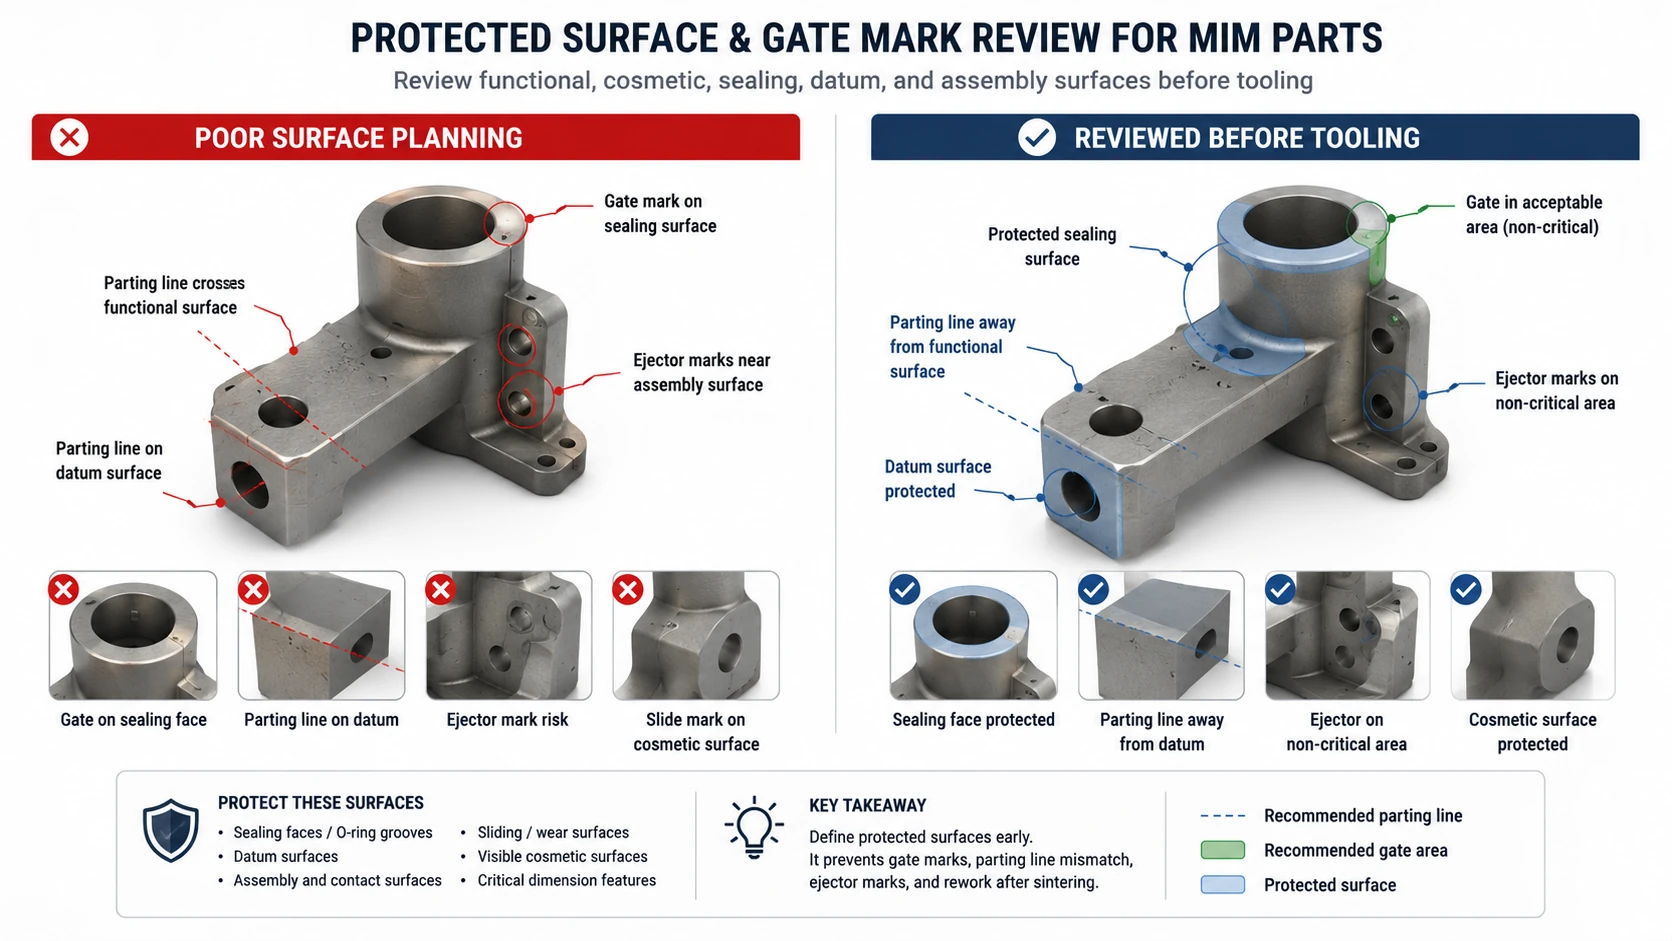
Erreur n°6 : Ignorer les surfaces de support de frittage et les caractéristiques non supportées
Les pièces MIM rétrécissent pendant le frittage, et la pièce doit être supportée de manière à protéger la forme, la planéité et les dimensions critiques. Les longues portées, les bras minces, les porte-à-faux, les points délicats et la distribution de masse asymétrique peuvent se déformer si la conception ne prévoit pas de zones de support stables.
La correction consiste à examiner tôt l'orientation de frittage de la pièce. Identifiez les surfaces qui peuvent entrer en contact avec les supports sans endommager les exigences fonctionnelles ou cosmétiques. Si aucune surface de support acceptable n'existe, la conception peut nécessiter de petits changements de géométrie, des plots de support, des surfaces sacrificielles ou une stratégie d'orientation différente. C'est pourquoi le contrôle de la déformation au frittage commence par la géométrie et la planification du support, et pas seulement par les réglages du four. Pour le contact avec les supports, l'orientation et le contrôle de la déformation, voir Supports de frittage MIM et risques qualité du déliantage et du frittage.
Erreur 7 : Supposer que le retrait est uniforme sur chaque caractéristique
Une hypothèse dangereuse consiste à traiter le retrait de frittage MIM comme un simple facteur d'échelle qui s'applique de manière égale à chaque caractéristique. En réalité, le contrôle du retrait dépend du matériau, du feedstock, de la conception du moule, de la géométrie de la pièce, de l'épaisseur de paroi, du support de frittage, des conditions du four et de la manière dont les dimensions sont mesurées.
La correction consiste à identifier les dimensions critiques et à discuter de la compensation du retrait avant l'outillage. Certaines dimensions peuvent être stables telles quelles après frittage. D'autres peuvent nécessiter un ajustement du moule après les premiers échantillons. Quelques caractéristiques très critiques peuvent nécessiter un usinage secondaire. La clé est de séparer les dimensions fonctionnelles des dimensions non critiques au lieu d'appliquer la même attente de tolérance partout. Pour la planification du retrait et la capacité dimensionnelle, voir Compensation du retrait de frittage MIM et les tolérances MIM.
Erreur 8 : Appliquer des tolérances serrées à chaque dimension
Le sur-tolérancement est l'un des moyens les plus simples d'augmenter le risque d'un projet MIM. Si chaque dimension est marquée comme critique, le fournisseur ne peut pas facilement séparer les caractéristiques moulées, les caractéristiques frittées, les caractéristiques usinées et les caractéristiques de référence d'inspection. Cela peut augmenter l'effort d'échantillonnage, le coût d'inspection, les cycles de correction du moule et les opérations secondaires inutiles.
La correction consiste à classer les dimensions en groupes fonctionnels : critiques pour la fonction, liées à l'assemblage, cosmétiques, de référence uniquement et non critiques. Les tolérances serrées doivent être réservées aux dimensions qui affectent réellement la fonction. Lorsqu'une caractéristique doit être plus serrée que la capacité normale après frittage, un usinage secondaire, un calibrage, un matriçage ou une rectification peuvent devoir être examinés. Pour l'allocation des tolérances et la planification de l'inspection, utilisez la Guide des tolérances MIM et des Liste de contrôle des tolérances et du retrait de frittage MIM.
Erreur 9 : Confirmer le matériau, le traitement thermique ou la finition de surface trop tard
La sélection du matériau n'est pas une étape de décoration finale. En MIM, le grade du matériau, le traitement thermique, la finition de surface, l'exigence de corrosion, les performances magnétiques, la dureté, le comportement à l'usure et les exigences de biocompatibilité peuvent affecter le comportement au retrait, le cycle de frittage, les opérations secondaires, l'inspection et le coût.
La correction consiste à confirmer le matériau et les exigences de performance avant l'appel d'offres ou au moins avant l'outillage. Si le matériau est encore ouvert, le dessin doit définir les conditions d'application : charge, usure, corrosion, température, réponse magnétique, surface de contact et attentes esthétiques. Le fournisseur peut alors examiner si un matériau MIM standard est approprié ou si une famille de matériaux alternative doit être envisagée. Consultez le guide des matériaux MIM et à l'article sur risques qualité MIM liés aux matériaux.
Erreur 10 : Envoyer des plans de RFQ sans dimensions critiques, références ou volume annuel
Une RFQ MIM n'est pas seulement une demande de prix. C'est aussi une revue de fabricabilité. Si le plan n'identifie pas les dimensions critiques, les références, les surfaces protégées, les exigences de matériau, l'état de surface, l'application, le volume annuel et les attentes d'inspection, le fournisseur peut établir un devis basé sur des hypothèses qui deviendront plus tard des problèmes techniques ou commerciaux.
La correction consiste à envoyer à la fois des plans 2D et des fichiers CAO 3D lorsque c'est possible. Marquez clairement les dimensions critiques. Séparez les exigences après frittage et après usinage. Identifiez les surfaces protégées et les zones de marquage acceptables. Fournissez le volume annuel prévu car la stratégie d'outillage, la planification des cavités, la logique d'échantillonnage et l'analyse des coûts dépendent de la quantité de production. Utilisez le Liste de contrôle de conception DFM MIM, demander un devis, ou contactez XTMIM pour une revue de plan.
Où examiner chaque problème de conception MIM ensuite
Une fois qu'un risque de conception est identifié, utilisez le guide correspondant ci-dessous pour examiner les exigences relatives à la géométrie, à l'outillage, au retrait, aux tolérances ou au contrôle des processus.
| Si vous avez trouvé ce problème | Revoir le suivant | Pourquoi |
|---|---|---|
| Dessin CNC ou d'injection plastique utilisé sans revue spécifique MIM | Conception de pièces MIM | Revérifiez la géométrie, les transitions de paroi, la manipulation de la pièce brute, le comportement au frittage et les surfaces critiques en tant que caractéristiques MIM. |
| Sections de paroi épaisses ou irrégulières | Conception de l'épaisseur de paroi | Examinez l'uniformité des parois, le noyautage, les nervures et les transitions graduelles avant l'outillage. |
| Trous, fentes ou contre-dépouilles en conflit avec la direction de l'outillage | Trous, fentes et contre-dépouilles | Vérifiez la direction d'ouverture du moule, le support du noyau, les plans de joint, les tiroirs et le risque de bavure. |
| Marque de carotte ou plan de joint en conflit avec une surface protégée | Conception du point d'injection | Examinez le chemin d'écoulement, les zones de marque acceptables, les surfaces fonctionnelles et les exigences esthétiques. |
| Longue portée, bras fin ou caractéristique asymétrique manquant de support de frittage | Supports de frittage | Examinez le contact du support, l'orientation, les surfaces de support et le risque de déformation. |
| Le retrait est traité comme un facteur d'échelle uniforme | Compensation du retrait | Séparer les dimensions critiques et examiner la mise à l'échelle du moule, les conditions de support et la stratégie de correction des échantillons. |
| Une tolérance serrée est appliquée sur la plupart ou la totalité des dimensions | Tolérances MIM | Séparer les dimensions telles que sorties du frittage, usinées, de référence et réellement critiques. |
| Le coût de l'outillage ou des opérations secondaires augmente en raison de la complexité de la conception | Conception pour le coût | Examiner ensemble la géométrie, la complexité du moule, l'usinage, la finition, l'inspection et le volume annuel. |
| Le dessin présente encore plusieurs questions de fabricabilité non résolues | DFM pour le MIM | Utiliser une revue DFM structurée avant la libération du moule au lieu de résoudre chaque problème après l'échantillonnage. |
Quand une erreur de conception nécessite une refonte, un usinage ou une revue de procédé
Toutes les erreurs de conception MIM n'ont pas la même solution. Certains problèmes nécessitent une refonte CAO. D'autres peuvent être résolus par la stratégie du moule. Certains doivent être maîtrisés par des opérations secondaires. D'autres encore peuvent indiquer que le MIM n'est pas la meilleure voie de fabrication pour la pièce.

| Situation | Action préférée | Raison technique |
|---|---|---|
| Les sections épaisses créent un risque de déliantage et de retrait | Reconception, évidement ou révision de la transition de paroi | La géométrie est la cause racine ; l'usinage ultérieur n'élimine pas le risque interne du procédé. |
| L'alésage critique nécessite une précision supérieure à la capacité après frittage | Envisager un usinage secondaire | L'usinage peut être plus stable que de contraindre toute la pièce à une tolérance serrée. |
| La contre-dépouille interne nécessite des coulisseaux complexes | Reconception ou étude de faisabilité de l'outillage | La complexité accrue de l'outillage peut augmenter les coûts, le risque de bavures et la maintenance du moule. |
| Une longue portée non supportée se déforme pendant le frittage | Ajouter une surface de support ou réviser la stratégie d'orientation | La distorsion de frittage doit être contrôlée par la conception et la planification des supports. |
| Grande pièce simple : faible complexité et utilisation élevée de matière | Reconsidérer l'adéquation du MIM | La métallurgie des poudres (PM), l'usinage CNC, la fonderie, l'emboutissage ou une autre voie peuvent être plus économiques que le MIM. |
| La surface cosmétique ne peut pas accepter de marques de porte ou de ligne de joint | Réviser le plan de porte/ligne de joint ou ajouter une finition | Les exigences de surface doivent être connues avant la conception du moule. |
Note sur l'adéquation du procédé : Le MIM est généralement le plus adapté pour les petites pièces métalliques complexes, à haute densité, où la consolidation géométrique, les détails fins et le volume de production justifient l'outillage. Une grande pièce simple avec une faible complexité, une utilisation élevée de matière ou une demande annuelle très faible peut nécessiter une comparaison de procédés avant de s'engager dans un outillage MIM.
Pour les décisions axées sur les coûts, examinez Conception MIM pour le coût. Si la pièce peut ne pas convenir au MIM, utilisez la liste de vérification d'aptitude au MIM avant de vous engager dans l'outillage.
Liste de vérification de révision du dessin avant l'outillage MIM
Avant de lancer un moule MIM, révisez le dessin avec la liste de vérification suivante. Cela doit se faire avant l'outillage, pas après les premiers échantillons, car une clarification tardive peut se transformer en hypothèses de moule, corrections d'échantillons, désaccords d'inspection ou coûts inutiles d'opérations secondaires.

- Les dimensions critiques sont-elles clairement indiquées ?
- Les références de datum sont-elles définies ?
- Les surfaces protégées sont-elles identifiées ?
- Les zones acceptables pour les marques de point d'injection, de ligne de joint et d'éjection sont-elles définies ?
- Les transitions d'épaisseur de paroi sont-elles examinées ?
- Les trous, fentes et contre-dépouilles sont-ils examinés par rapport à la direction du moule ?
- Les zones de frittage non supportées sont-elles identifiées ?
- Les tolérances sont-elles séparées en exigences à l'état fritté et usiné ?
- Les exigences en matière de matériau, de traitement thermique et de finition de surface sont-elles confirmées ?
- Le volume annuel estimé est-il fourni ?
- L'environnement d'application est-il connu ?
- Les méthodes d'inspection ou les exigences d'acceptation sont-elles définies pour les caractéristiques clés ?
- Les attentes concernant les opérations secondaires sont-elles précisées avant le devis ?
Utiliser le Liste de contrôle de conception DFM MIM, la liste de contrôle des tolérances et du retrait de frittage, ou soumettez votre dessin pour examen avant la libération de l'outillage.
Scénarios représentatifs de conception MIM
Ces scénarios combinent les conditions courantes rencontrées lors de la revue pré-outillage pour montrer comment plusieurs décisions de conception peuvent interagir pendant l'outillage, le frittage, le contrôle des tolérances et l'acceptation de surface.
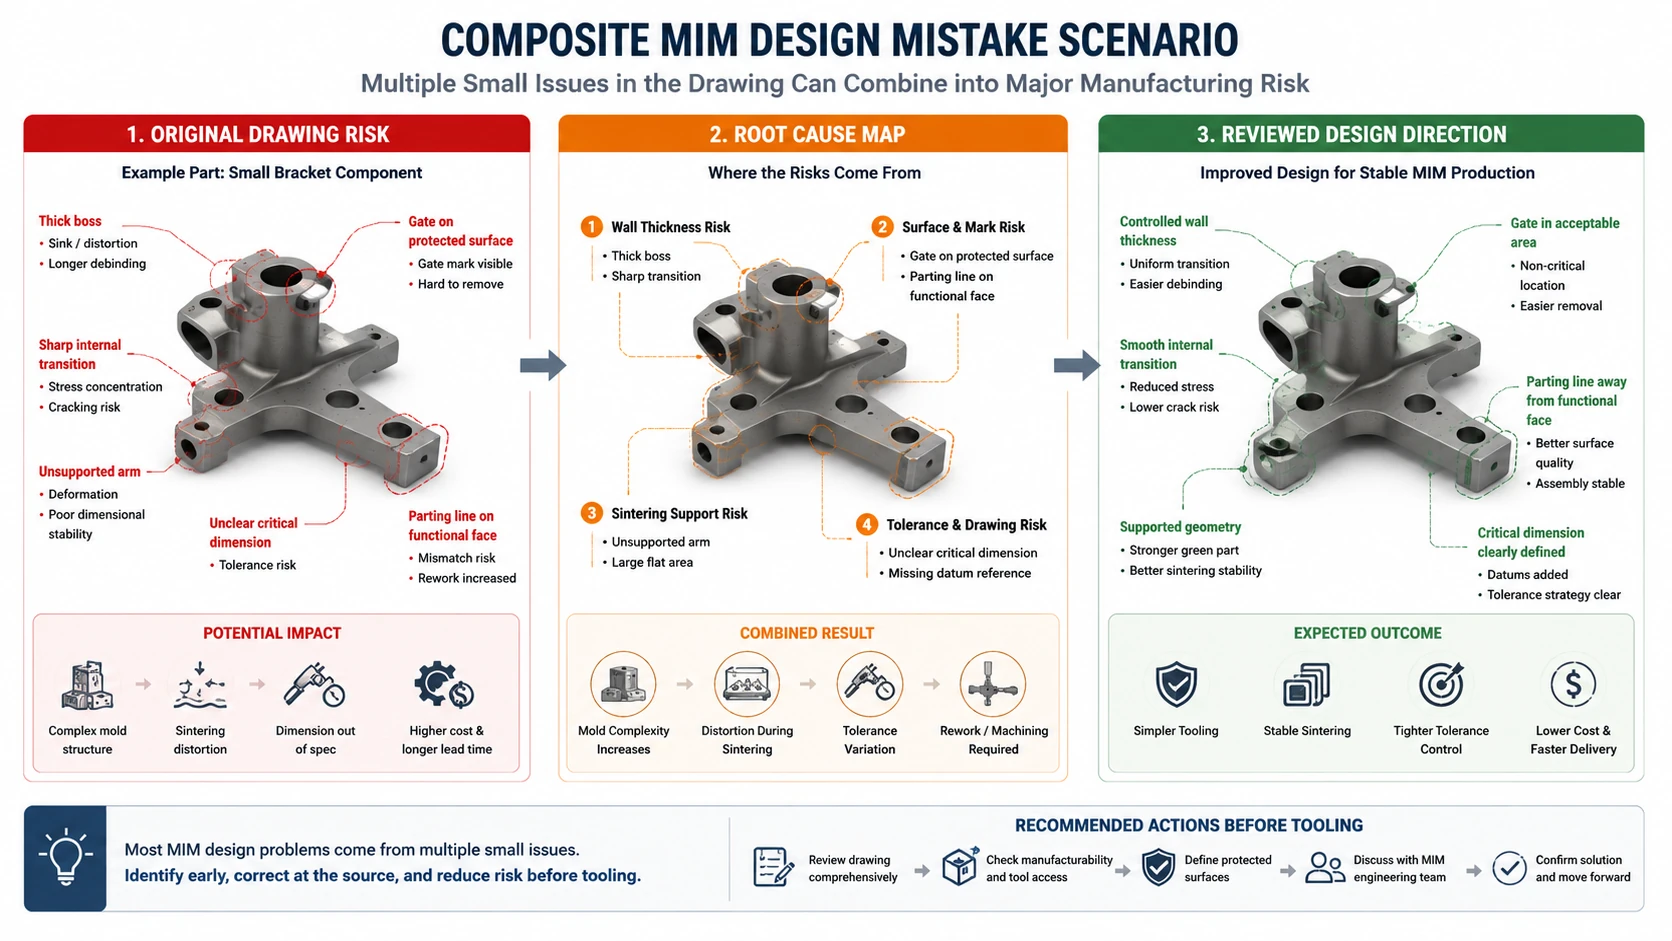
Scénario 1 : Petit support avec bossages épais et bras non soutenus
Quel problème s'est produit : Un petit support de précision a été conçu à partir d'un prototype CNC. Il comprenait deux bossages épais, des bras minces, des transitions internes nettes et une exigence de planéité sur une portée non soutenue.
Pourquoi cela s'est produit : Le dessin original était optimisé pour l'usinage à partir de barres pleines, et non pour l'écoulement du feedstock MIM, le déliantage, le retrait de frittage ou le support pendant la cuisson.
Cause sous-jacente : Les bossages épais affectaient le retrait, les transitions brusques concentraient les contraintes, et les bras minces avaient un support limité pendant le frittage. L'exigence de planéité a été appliquée sans examiner les surfaces de contact des supports.
Correction : La conception a été révisée avec des transitions de paroi plus uniformes, une amélioration des rayons, une réduction de la masse locale et une surface de support convenue. Les dimensions critiques ont été séparées des dimensions générales.
Prévention : Examiner ensemble l'épaisseur de paroi, les surfaces de support, les dimensions critiques et les surfaces fonctionnelles avant l'outillage.
Scénario 2 : Boîtier miniature avec marque de porte sur une surface fonctionnelle
Quel problème s'est produit : Un boîtier métallique miniature comprenait une surface d'étanchéité, des caractéristiques latérales internes et une face extérieure esthétique. La conception initiale de la porte et du plan de joint plaçait des marques visibles près d'une zone de contact fonctionnelle.
Pourquoi cela s'est produit : Le dessin de l'appel d'offres n'identifiait pas les surfaces protégées, les zones de marquage acceptables ou les surfaces de contact d'assemblage. Le fournisseur ne pouvait pas clairement séparer les surfaces esthétiques des surfaces fonctionnelles lors de l'examen précoce de l'outillage.
Cause sous-jacente : La pièce était réalisable en MIM, mais le dessin n'indiquait pas au concepteur d'outillage quelles surfaces devaient rester protégées.
Correction : Le dessin a été mis à jour avec des zones de surface protégées, des zones acceptables pour les marques de porte, des références de datum et des priorités d'inspection.
Prévention : Chaque RFQ MIM doit inclure des informations sur la fonction de surface, en particulier pour les zones d'étanchéité, de glissement, visibles, de datum et de contact d'assemblage.
FAQ sur les erreurs de conception MIM courantes
Puis-je utiliser directement un dessin CNC pour la production MIM ?
Un dessin CNC peut servir de point de départ, mais il ne doit pas être considéré comme automatiquement prêt pour le MIM. Les conceptions CNC incluent souvent des caractéristiques faciles à usiner mais risquées ou coûteuses à mouler, délier, fritter ou inspecter. Une revue DFM MIM doit vérifier l'épaisseur de paroi, le retrait de frittage, les surfaces protégées, la direction d'outillage, les tolérances et les besoins en opérations secondaires.
Les tolérances serrées sont-elles toujours une erreur en MIM ?
Non. Les tolérances serrées ne sont pas une erreur lorsqu'elles sont fonctionnellement nécessaires et examinées tôt. L'erreur consiste à appliquer des tolérances serrées à chaque dimension sans séparer les caractéristiques critiques des caractéristiques non critiques. Certaines dimensions peuvent convenir à l'état fritté, tandis que d'autres peuvent nécessiter un usinage, un calibrage, un matriçage ou une planification d'inspection.
Les erreurs de conception MIM peuvent-elles être corrigées après l'outillage ?
Certaines erreurs de conception peuvent être corrigées après l'outillage par réglage du moule, optimisation du procédé ou usinage secondaire, mais les corrections après la réalisation du moule sont généralement plus limitées et plus coûteuses que les modifications DFM avant outillage. Les risques liés à la géométrie, tels que les transitions sévères d'épaisseur, les portées de frittage non supportées, les cumuls de tolérances irréalistes ou les directions d'outillage bloquées, doivent être examinés avant l'outillage.
Quelles erreurs de conception MIM augmentent le plus le coût de l'outillage ?
Le coût de l'outillage augmente généralement lorsque la pièce nécessite des glissières complexes, des noyaux faibles ou longs, des lignes de joint difficiles, des contre-dépouilles internes, des zones d'étanchéité serrées ou des corrections répétées du moule après échantillonnage. Une revue avant outillage doit vérifier la direction d'ouverture du moule, les trous et fentes, les surfaces protégées et les dimensions critiques avant que la conception du moule ne soit figée.
Quelles informations dois-je envoyer pour une revue de conception MIM ?
Envoyez les dessins 2D, les fichiers CAO 3D, les exigences de matériau, les besoins de traitement thermique, les attentes de finition de surface, les dimensions critiques, les références, les surfaces protégées, les exigences d'inspection, le volume annuel et le contexte d'application. Ces détails aident le fournisseur à examiner la fabricabilité, la stratégie de tolérance, le risque d'outillage et la faisabilité de la production.
Soumettez votre dessin pour une revue DFM MIM
Pour les pièces comportant des parois minces, des sections épaisses, des contre-dépouilles, de petits trous, des surfaces esthétiques, des faces d'étanchéité, des tolérances serrées ou des exigences de matériau peu claires, envoyez votre dessin avant l'outillage pour une revue DFM MIM.
Veuillez fournir les éléments suivants lorsqu'ils sont disponibles :
- dessin 2D et fichier CAO 3D ;
- nuance de matériau ou exigence de performance ;
- dimensions critiques, références de datum et exigences de tolérance ;
- attentes en matière de finition de surface et surfaces protégées esthétiques ou fonctionnelles ;
- volume annuel estimé et contexte d'application.
L'équipe d'ingénierie XTMIM peut évaluer si la conception est adaptée au MIM, quelles caractéristiques peuvent nécessiter une refonte, où des risques d'outillage peuvent survenir, comment le retrait de frittage et le support de frittage doivent être pris en compte, et quelles tolérances peuvent nécessiter un usinage secondaire ou une inspection spéciale avant l'approbation de l'outillage, de l'échantillonnage ou de la production.
Normes et références techniques
La DFM spécifique au projet doit être vérifiée parallèlement aux références industrielles pertinentes. Conceptions complexes avec MIM selon MIMA discute de l'emplacement des points d'injection, des trous, des fentes, des plans de joint, de la complexité du moule et des considérations de coût d'outillage pour les composants MIM.
La norme MPIF 35-MIM couvre les spécifications courantes des matériaux MIM, les notes explicatives et les définitions. Il est utile pour les discussions sur les matériaux et les performances, mais il ne définit pas toutes les décisions spécifiques au projet en matière de conception, d'outillage ou de tolérance.
Le Introduction de l'EPMA au moulage par injection de métal fournit un contexte utile sur les limites du processus : le MIM convient principalement aux pièces de forme complexe en plus grandes quantités et peut ne pas être économique lorsque le pressage et le frittage conventionnels peuvent produire la pièce plus efficacement. La pertinence du processus doit donc être confirmée avant de s'engager dans l'outillage MIM.